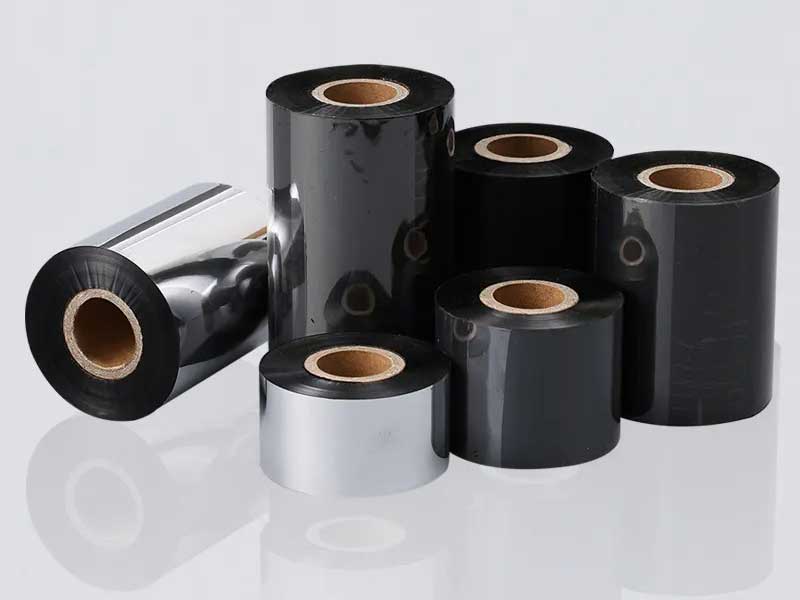
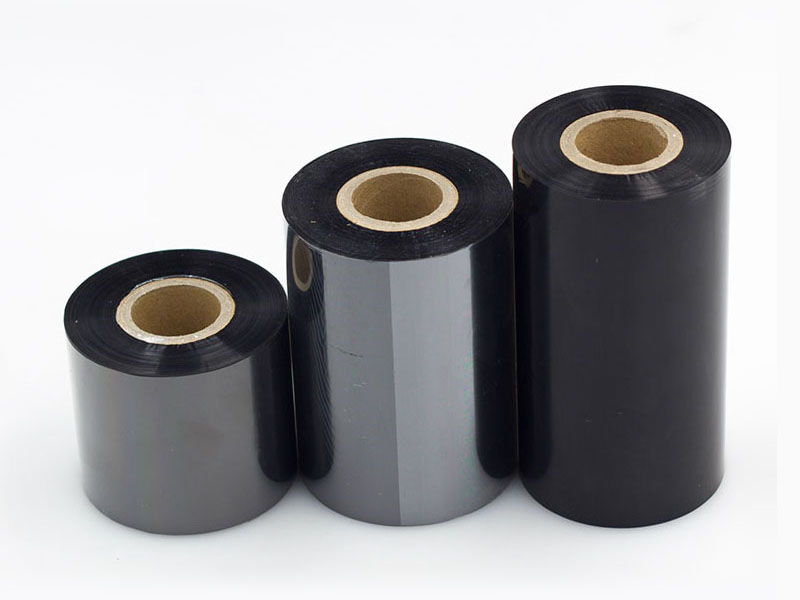
الخلاصة: تُعدّ آلة تقطيع شرائط الطباعة الحرارية (TTO) حلقة الوصل الأساسية بين إنتاج طلاء اللفائف الرئيسية وشرائط اللفائف الصغيرة الجاهزة التي تُغذّي أجهزة ترميز الطباعة الحرارية (TTO) على خطوط التعبئة والتغليف. بالنسبة لمصنّعي شرائط الباركود، يُحدّد الاستثمار في آلة تقطيع دقيقة بشكل مباشر ما إذا كانت اللفائف النهائية تعمل بكفاءة عالية في بيئات الطباعة عالية السرعة، أو ما إذا كانت ستتعطل بسبب انقطاع الشرائط، أو ظهور خطوط بيضاء، أو تلف رأس الطباعة.

ما الذي تقوم به آلة تقطيع الشريط TTO فعلياً
الطباعة الحرارية بالنقل (TTO) هي طريقة ترميز رقمية تستخدم رأس طباعة ساخن لنقل الحبر من شريط الطباعة إلى أغلفة التغليف المرنة والملصقات. وعلى عكس الترميز التقليدي بالختم الساخن، تتعامل تقنية TTO مع البيانات المتغيرة - كالتواريخ وأرقام الدُفعات والرموز الشريطية والشعارات - بدقة عالية وتحديثات فورية.
لكن طابعات TTO لا تستخدم الشريط مباشرةً من خط الطلاء. فهي تتطلب لفائف جاهزة ذات عرض وطول وشد لف وقطر قلب مضبوطة بدقة. تقوم آلة التقطيع بأخذ لفة رئيسية عريضة مطلية (غالباً من 500 مم إلى 1050 مم) وتقطعها بدقة ثم تعيد لفها إلى اللفائف الضيقة التي تستهلكها طابعات TTO فعلياً.
بالنسبة لمصنّعي أشرطة الباركود، لا تُعدّ هذه مهمة قصّ بسيطة. تستخدم أشرطة TTO أغشية أساسية من البولي إيثيلين تيريفثالات (PET) بسماكة تتراوح بين 4.5 و10 ميكرون. عند هذه السماكات، يُقاس الفرق بين القطع المثالي والمنتج التالف بميكرونات من تباين الشدّ.

لماذا تحدد جودة التقطيع أداء المستخدم النهائي
المشاكل التي يشكو منها مشغلو طابعات TTO - مثل انقطاع الشريط، والخطوط البيضاء في الطباعة، وعدم اتساق الكثافة - تعود عادةً إلى قرارات التقطيع المتخذة في المراحل السابقة. ثلاثة عوامل تقنية هي الأكثر أهمية.
التحكم في التوتريُعدّ الشد المتغير الأكثر أهمية. فإذا زاد الشد عن الحدّ أثناء إعادة اللف، يتمدد غشاء PET الأساسي بشكل مجهري، مما يُلحق الضرر بالبنية الفيزيائية لطبقة الحبر. وينتج عن ذلك تساقط مسحوق الحبر الذي يُلوّث رأس الطباعة ويُقلّل من جودة الطباعة. أما الشد المنخفض جدًا فيُنتج لفائف مُرتخية ومُجعّدة تُسبّب خطوطًا بيضاء أو انبعاجات أثناء الطباعة. وتستخدم آلات التقطيع الحديثة محركات مؤازرة مع نظام تحكّم مُتدرّج في الشد، حيث تُقلّل الشد ديناميكيًا مع ازدياد قطر اللفة المُعاد لفّها.
طريقة القطعيؤثر ذلك على جودة الحواف وتوليد الغبار. الطريقتان الرئيسيتان هما تعليق الشفرة (حيث تقطع الشفرة الشريط المعلق دون ملامسة البكرة السفلية) والقطع بشفرة مربعة (حيث تتأرجح الشفرة لأعلى ولأسفل). يُعد تعليق الشفرة هو المعيار للأغشية الرقيقة؛ بينما تقلل الشفرات المربعة من الغبار ولكنها تناسب أنواعًا مختلفة من المواد.
دقة الإرجاعيُحدد هذا ما إذا كانت اللفة النهائية تمر بسلاسة عبر طابعة TTO. يجب ألا يتجاوز انحراف السطح النهائي ±1 مم، بينما تصل دقة المعدات المتطورة إلى ±0.5 مم. أما اللفة ذات الحافة المتموجة أو المتعرجة فستكون ضعيفة التتبع وقد تنكسر تحت ضغط الطباعة عالية السرعة.

إعدادات مُصنّعي شرائط TTO: ما يجب تحديده
تختلف آلة تقطيع شرائط TTO عن آلة تقطيع TTR القياسية في المواصفات التي يجب أن تتوافق معها. تُغذّي اللفائف المُنجزة أجهزة ترميز TTO التي تستخدم عادةً لبّات بقياس نصف بوصة أو بوصة واحدة، مع عرض شرائط يتراوح غالبًا بين 20 مم و55 مم. يجب أن تستوعب أعمدة إعادة اللف في الآلة هذه اللبّات الصغيرة بدقة متناهية.
المعايير الرئيسية للتقييم:
• أقصى عرض للفة الرئيسيةيتراوح عرض خط الطلاء من 500 مم إلى 1050 مم، وذلك حسب إنتاجية خط الطلاء الخاص بك.
• الحد الأدنى للعرض النهائي20 مم أو أقل عرضًا
• سرعة القطعتتراوح سرعة الإنتاج على نطاق واسع بين 200 و500 متر/دقيقة؛ بينما تتراوح سرعة الآلات ذات المستوى المبتدئ بين 80 و100 متر/دقيقة.
• دقة الشقيمكن تحقيق دقة ±0.1 مم في الطرازات عالية الجودة
• سمك الفيلم المناسبيغطي نطاق شرائط أكسيد التيتانيوم والقصدير (TTO) نطاق 4-20 ميكرون
• تكوين عمود إعادة اللف: إمكانية استخدام مقاسات نصف بوصة وبوصة واحدة، مع آليات تغيير سريعة
على سبيل المثال، يسمح حامل العمود المخصص بنصف بوصة بانزلاق الأنابيب الورقية مباشرة على العمود، مما يزيد من استخدام العمود ويقلل من وقت التغيير.
الميزة التنافسية لمنتجي الأشرطة
إنتاج أشرطة الباركود قطاعٌ حساسٌ للربحية، حيث يؤدي هدر المواد وشكاوى المستخدمين النهائيين إلى تآكلها. تُحقق آلة تقطيع أشرطة الباركود بتقنية TTO، التي تتميز بدقة عالية في عرض الشريط وشدّه، هدفين في آنٍ واحد: فهي تُقلل نسبة المواد المفقودة من اللفة الرئيسية نتيجةً للتقطيع غير السليم، وتُخفض معدل الأعطال الميدانية التي تُسبب خسائر فادحة.
بالنسبة للمنتجين الذين يوردون شرائط TTO لعمليات تغليف الأغذية والأدوية والسلع الاستهلاكية سريعة التداول، فإن قسم التقطيع ليس مجرد قسم ثانوي، بل هو المكان الذي يتم فيه تحديد أداء الطباعة للمنتج بشكل فعال.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano