عند شراء آلة تقطيع الشريط اللاصق أحادي الجانب، يقع العديد من المبتدئين في أحد طرفي نقيض: إما أنهم ينظرون فقط إلى السعر، معتقدين "طالما أنها تدور، فلا بأس"؛ أو أنهم يسعون وراء المواصفات العالية دون تفكير، ليكتشفوا لاحقًا أن الجهاز "غير مناسب" عند شرائه. في الواقع، المنطق الأساسي لاختيار آلة التقطيع ليس معقدًا - فليس بالضرورة أن يكون الأغلى هو الأفضل، بل كلما كانت "متوافقة" مع احتياجاتك كان ذلك أفضل.
إذن، ما هي المعايير التي تحدد فعلاً ما إذا كانت آلة التقطيع قادرة على تلبية احتياجاتك الإنتاجية؟ هذه هي "المؤشرات الحاسمة". فيما يلي نظرة عامة منهجية من أربعة أبعاد.
1. الدقة وجودة القطع: "خط الحياة أو الموت" للمنتج النهائي
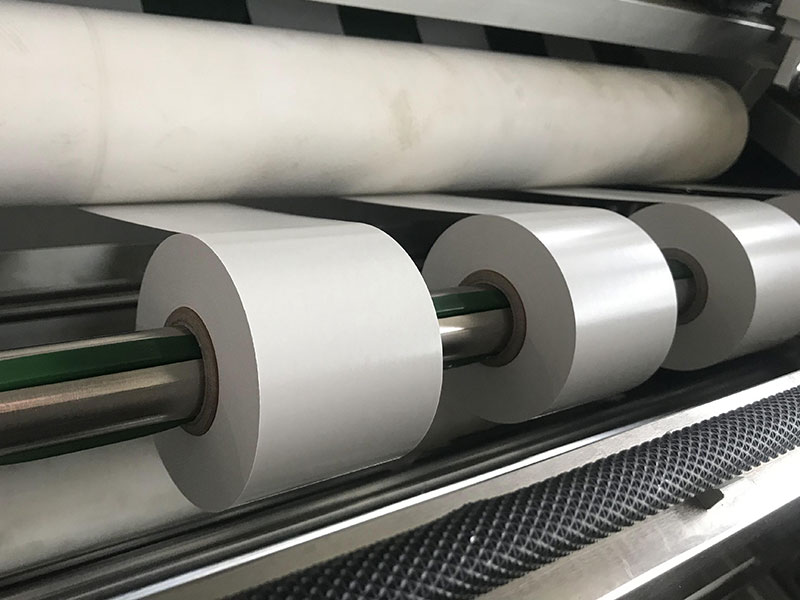
تُعدّ دقة التقطيع المؤشر الرئيسي لتقييم أداء آلة التقطيع، وهي التي تحدد مباشرةً ما إذا كان الشريط النهائي يفي بمواصفات العميل. وتشمل الدقة عادةً بُعدين: تفاوت العرض واستواء السطح النهائي.
يشير تفاوت العرض إلى الانحراف بين العرض الفعلي للشريط النهائي والعرض المحدد. يمكن لشريط إغلاق الكرتون القياسي المصنوع من مادة BOPP تلبية المتطلبات بدقة تتراوح بين ± 0.1 مم و ± 0.2 مم؛ ومع ذلك، غالبًا ما تتطلب الأشرطة المستخدمة في العزل الإلكتروني والمجالات الطبية وغيرها دقة ± 0.05 مم أو حتى أعلى. يتم فحص استواء السطح النهائي للتأكد من أن حواف لفة الشريط المشقوقة ناعمة وخالية من النتوءات ومشاكل "التفاف الخيط".
يكمن العامل الأساسي المؤثر على الدقة في نظام الأدوات. توفر القواطع الدائرية (ذات القطع العلوي والسفلي) دقة عالية وقطعًا نظيفة وعمرًا طويلًا للشفرات، مما يجعلها الخيار الأمثل للحلول عالية الدقة اليوم؛ أما الشفرات المسطحة فهي منخفضة التكلفة، ومناسبة للأشرطة السميكة أو تلك التي تتطلب سطحًا نهائيًا أقل، ولكن دقتها تتناقص بسرعة بعد الاستخدام طويل الأمد؛ بينما تُعد السكاكين الهوائية مناسبة للمواد الرقيقة جدًا، ولكنها تتطلب تكاليف استثمار وصيانة أعلى.
نصيحة للشراء: لا تثق بالدقة النظرية المذكورة في الكتيبات. الطريقة الأكثر موثوقية هي إحضار أكثر المواد صلابة - أرقها وأكثرها ليونة وأكثرها لزوجة - إلى المصنع في الموقع لإجراء قطع تجريبي، واستخدام الفرجار لقياس انحراف عرض المنتج النهائي، وملاحظة تأثير السطح النهائي بنفسك.
2. مطابقة السرعة والسعة: لا تدفع مقابل أداء لست بحاجة إليه
تؤثر سرعة القطع بشكل مباشر على الإنتاج اليومي، ولكن هناك اعتقاد خاطئ شائع: إن "السرعة القصوى" التي يحددها المصنعون غالبًا ما تكون القيمة القصوى في ظل الظروف المثالية؛ سرعة التشغيل المستقرة الفعلية هي ما يهم حقًا.
تتوفر في السوق آلات تقطيع اقتصادية تعمل بسرعات تتراوح بين 100 و150 مترًا في الدقيقة، بينما تعمل الآلات متوسطة السرعة بسرعات تتراوح بين 200 و300 متر في الدقيقة، أما الآلات المتطورة فتتجاوز سرعتها 400 متر في الدقيقة. كلما زادت السرعة، زادت الحاجة إلى أنظمة التحكم في الشد، وتجانس اللف، وأنظمة التصحيح. وقد يؤدي السعي وراء السرعات العالية دون تفكير إلى توقفات متكررة لإجراء عمليات التصحيح، وإلى كميات كبيرة من الخردة.
بالنسبة للمبتدئين أو في حالات الإنتاج بكميات صغيرة، تُعدّ نماذج السرعة القابلة للتعديل من 0 إلى 120 متر/دقيقة خيارًا عمليًا أكثر، فهي سهلة الاستخدام ويمكن التحكم بجودتها. أما المنتجون ذوو الخبرة في الإنتاج بكميات متوسطة، فيمكنهم استخدام نماذج بسرعة 150-200 متر/دقيقة، بينما تتطلب عمليات الإنتاج الاحترافية واسعة النطاق آلات عالية السرعة تتجاوز 300 متر/دقيقة. يُنصح بتقدير السرعة المطلوبة بناءً على الإنتاج اليومي، مع ترك هامش أمان يتراوح بين 20% و30%، والتركيز على دقة أداء المعدات عند "السرعة الاقتصادية".
3. توافق المواد والتحكم في الشد: "العتبة الخفية" التي يسهل إغفالها
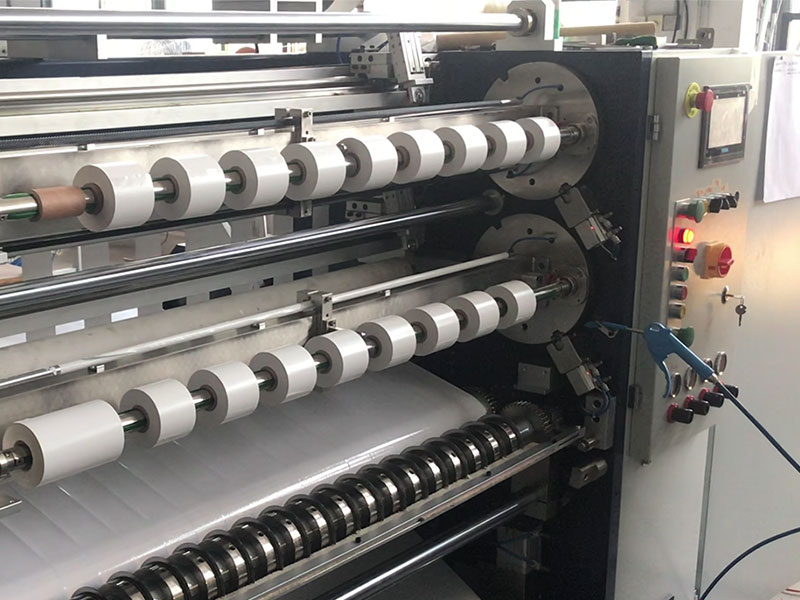
تتعدد أنواع الركائز اللاصقة أحادية الجانب، وتختلف متطلبات المعدات اختلافًا كبيرًا باختلاف المواد. يتطلب شريط إغلاق كرتون BOPP سرعة عالية ودقة متوسطة؛ أما المادة الأساسية لورق التغطية/شريط واشي فهي سهلة التمزق وتتطلب تحكمًا دقيقًا للغاية في الشد؛ بينما تتميز مواد الأغشية الواقية برقتها الشديدة وميلها لتكوين الكهرباء الساكنة والفقاعات، مما يستلزم استخدام أجهزة مضادة للكهرباء الساكنة ووظائف لف منخفضة اللزوجة؛ أما الأشرطة الصناعية الخاصة (مثل البولي إيميد) فتتميز بجودتها العالية وعرضها الضيق، مما يتطلب استواءً فائقًا على سطحها النهائي.
خلف هذه الاختلافات، تُعدّ أنظمة التحكم في الشدّ الرابط التقني الأساسي الذي يُحدّد نجاح عملية التقطيع أو فشلها. الشريط اللاصق أحادي الجانب مادة مرنة؛ لذا فإنّ عدم استقرار الشدّ قد يُؤدّي إلى تمدّد الشريط وتشوّهه، وعدم انتظام شدّه (كما في لفائف القرنبيط)، أو عدم محاذاته، أو حتى تمزّقه. يوجد حاليًا حلّان رئيسيان للتحكّم في الشدّ: قابضات الجسيمات المغناطيسية (التحكّم ذو الحلقة المفتوحة)، وهي اقتصادية ولكنها تميل إلى التسخين بسهولة، ومناسبة لشريط BOPP العادي؛ ومحركات المؤازرة المُدمجة مع التحكّم ذي الحلقة المغلقة، والتي تُوفّر دقة أعلى (إذ يُمكن التحكّم في تقلبات الشدّ ضمن ±1%، وبالنسبة للمواد الحساسة للشدّ مثل أغشية PET الرقيقة وورق التغطية، يُعدّ التحكّم المؤازر ذو الحلقة المغلقة ضروريًا تقريبًا).
نصيحة الشراء: أولاً، قم بإدراج جميع أنواع الشريط التي تحتاج إلى قصها، واستخدم النوع الأرق أو الأضيق أو الأكثر التصاقًا أو الأكثر قابلية للتشكيل كمعيار لأداء المعدات.
4. قدرة اللف وتوافق القلب الحديدي: "المعايير الخفية" التي تؤثر على العمليات اللاحقة
غالبًا ما يتم إغفال هذا المعيار، ولكنه يحدد بشكل مباشر إمكانية تكييف اللفة النهائية مع معدات العميل. فكلما زاد قطر اللفة الأقصى (مثلًا، 300 مم، 400 مم)، زاد طول اللفة الواحدة وقلّت التعديلات المطلوبة؛ إلا أن زيادة القطر ترفع من تدرج الشد الداخلي، مما قد يؤدي بسهولة إلى تشوه الحزام أو عدم استواء الأسطح النهائية، لذا ينبغي إجراء تقييم شامل بناءً على نوع المادة.
يُعدّ توافق القطر الداخلي للقلب أمرًا بالغ الأهمية. تشمل المواصفات الشائعة قلوبًا بلاستيكية بأقطار 3 بوصات، أو 6 بوصات، أو بوصة واحدة. تستخدم آلات التقطيع المتطورة تصميمات تثبيت بدون عمود أو عمود تمديد هوائي، مما يسمح باستبدال القلب في غضون دقائق معدودة؛ بينما قد تتطلب الآلات منخفضة الجودة استبدالًا يدويًا للمفتاح، وهو أمر يستغرق وقتًا طويلًا ويقلل من الدقة. إذا كان عملاؤك يطلبون مواصفات متعددة للقلب، فاجعل الأولوية للطرازات المزودة بأجهزة تغيير سريعة للقلب.
علاوة على ذلك، أصبح مستوى الأتمتة معيارًا هامًا لتمييز فئات المعدات. تتطلب تغييرات تخطيط الأدوات اليدوية توقفًا للآلة لمدة تتراوح بين 10 و30 دقيقة، بينما تُدخل أنظمة تخطيط الأدوات الآلية المواصفات عبر شاشة لمس، ويتحرك حامل الأداة تلقائيًا إلى موضعه، مما يقلل وقت تغيير المواصفات إلى أقل من دقيقة واحدة. في الحالات التي تتضمن دفعات طلبات متعددة وتغييرات متكررة في المواصفات، يتراكم هذا الفرق في الكفاءة بسرعة ليُشكّل تكاليف عمالة كبيرة.
الاختيار العملي: ثلاث خطوات لاختيار المعدات المناسبة
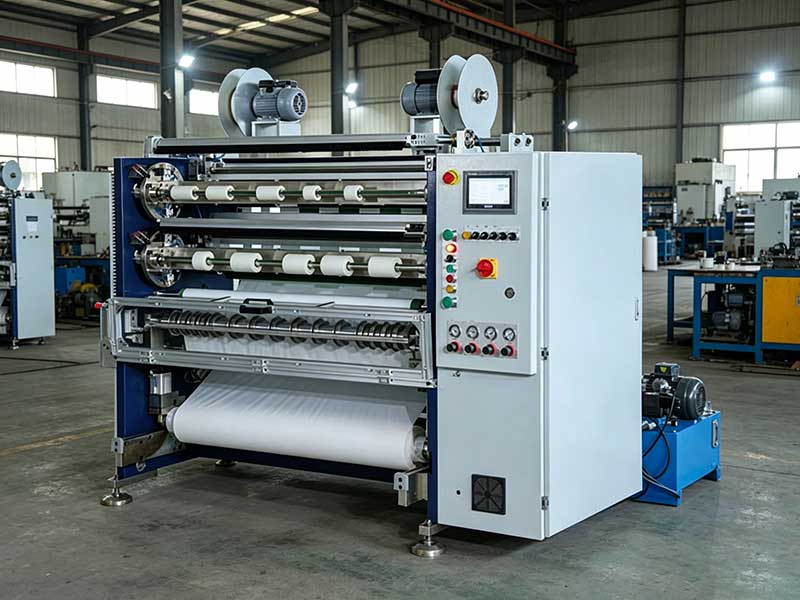
بناءً على المعايير المذكورة أعلاه، يمكن تلخيص عملية الاختيار في ثلاث خطوات:
الخطوة الأولى: حدد احتياجاتك الخاصةحدد أقصى عرض للفة الرئيسية التي تستخدمها يوميًا، وأضيق عرض للقطع، ونوع الشريط المستخدم عادةً، ومتوسط الإنتاج اليومي، ومواصفات الدفعة. تشكل هذه البيانات أساس جميع القرارات اللاحقة.
الخطوة الثانية: اختبار الآلات في الموقع باستخدام المواد "الأكثر صعوبة"هذا هو المعيار الذهبي للتحقق من الأداء الحقيقي للمعدات، وهو أكثر موثوقية بكثير من مجرد قراءة جدول المعايير. ركّز على ملاحظة نظافة السطح النهائي، وتفاوتات العرض المقاسة، واطلب من الشركة المصنعة أن تشرح عملية استبدال الأدوات وضبطها بالكامل.
الخطوة الثالثة: حساب التكلفة الإجمالية، وليس سعر الهاتف فقط.قد تُهدر آلة تقطيع ذات دقة منخفضة كمية من شريط التغليف تفوق قيمتها السنوية بكثير فرق سعر الآلة. لذا، من الضروري إجراء مقارنة شاملة لأسعار المعدات، والرسوم السنوية للمواد الاستهلاكية كالشفرات والبكرات المطاطية، واستهلاك الطاقة، وتكاليف الصيانة.
في النهاية، يكمن جوهر اختيار آلة تقطيع المطاط أحادية الجانب في إيجاد التوازن الأمثل بين الدقة والكفاءة والاستقرار. لا داعي للاعتماد بشكل أعمى على السرعة القصوى أو العلامات التجارية الكبرى؛ فالجهاز "المتوافق" هو الذي يضمن لك أرباحًا مستمرة.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

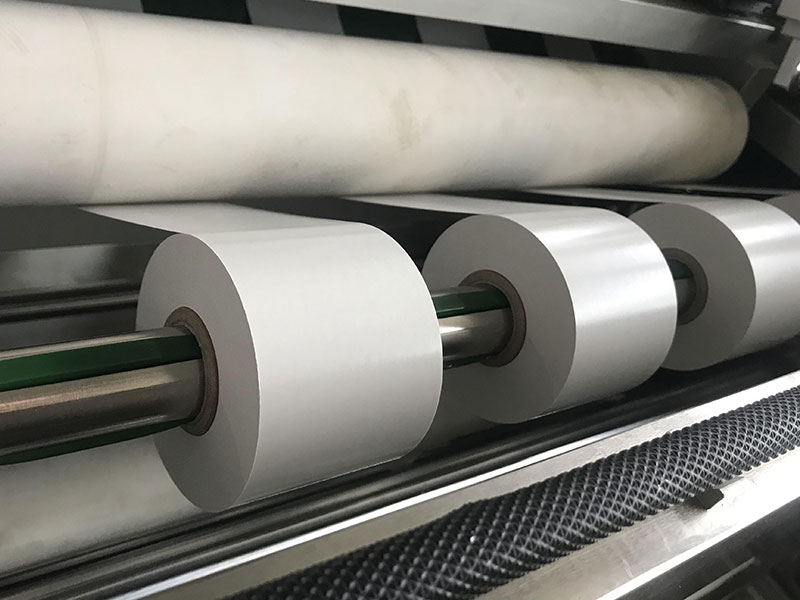
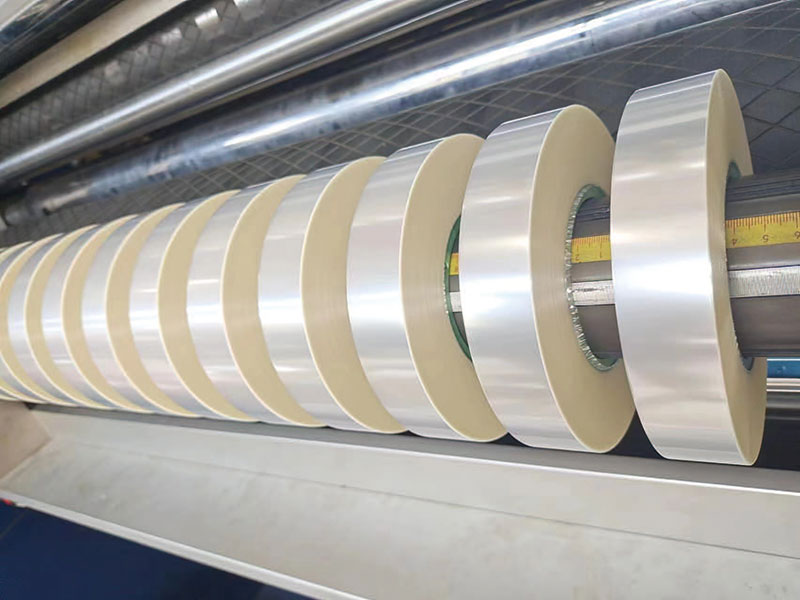 آلة تقطيع الأفلام
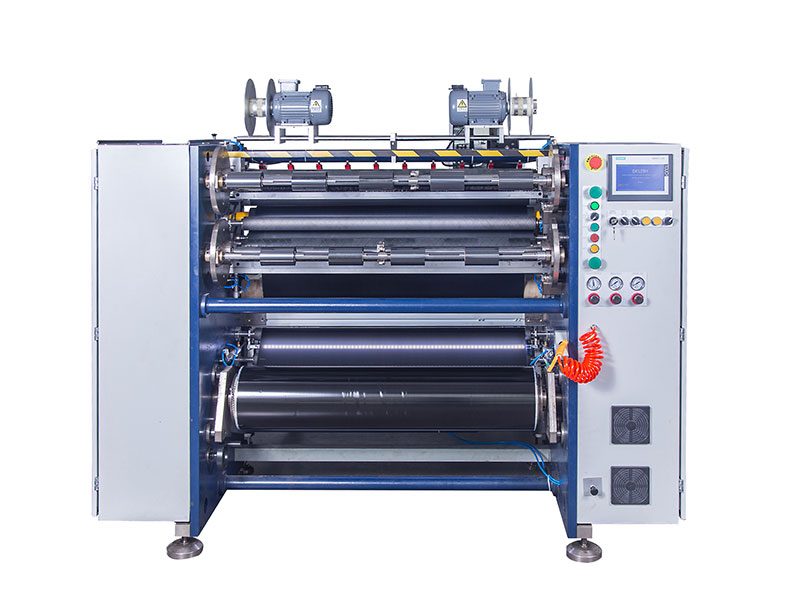 آلة تقطيع الشريط
 آلة تقطيع وإعادة لف
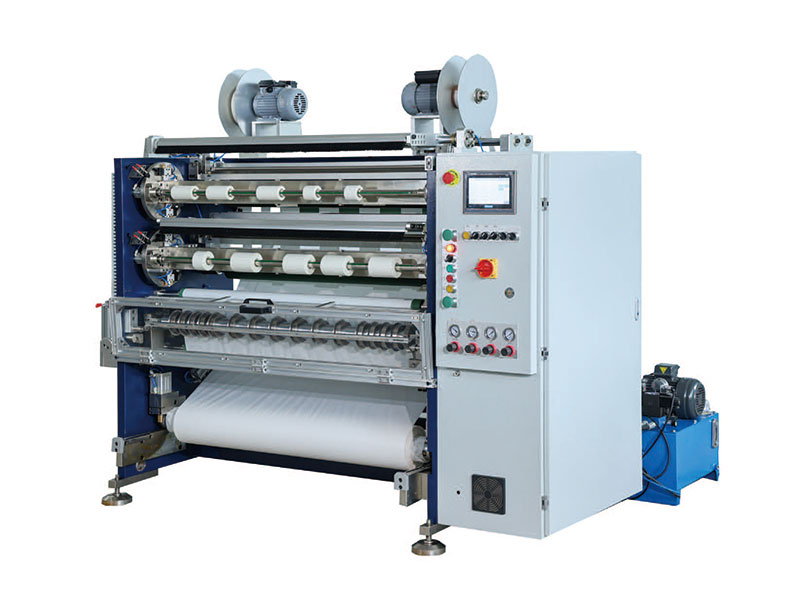 آلة تقطيع الشريط
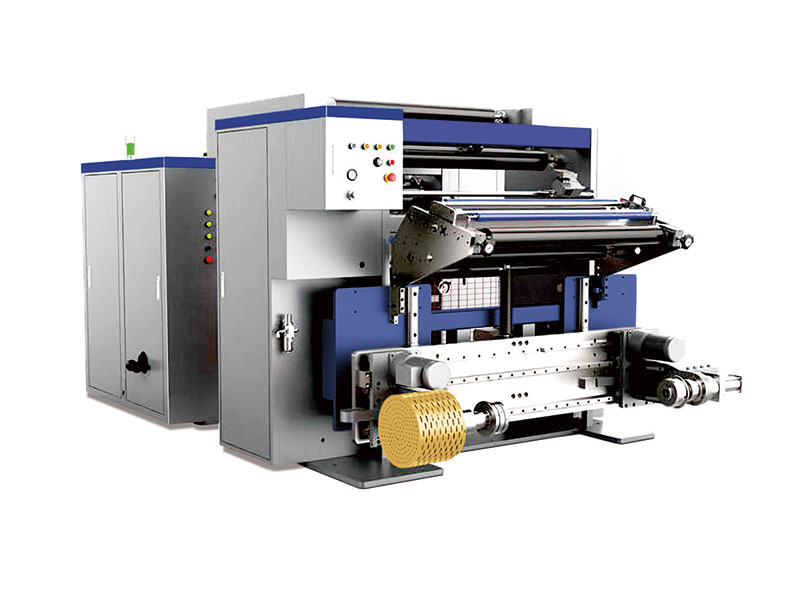 آلة تقطيع عالية السرعة
 آلة تقطيع شريط الباركود
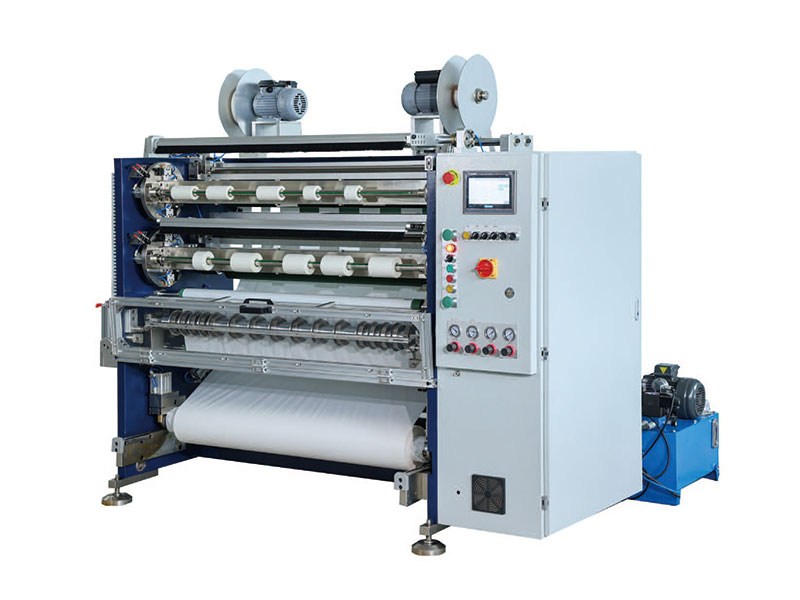 آلة تقطيع لاصقة أحادية الجانب
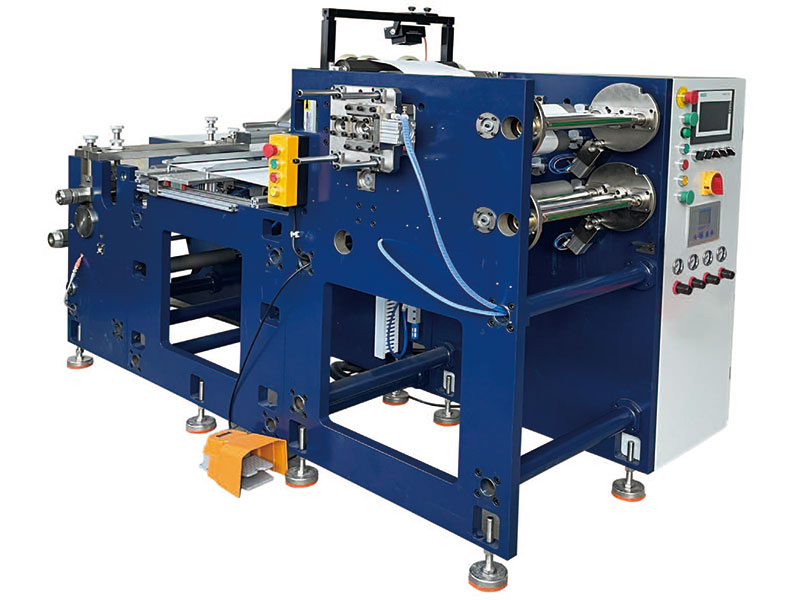 آلة تقطيع الملصقات






