يُعدّ اختيار حجم آلة تقطيع شرائط النقل الحراري من أهم القرارات التي يتخذها مصنّعو شرائط الباركود. فالاختيار الصحيح يُحوّل لفائف الباركود الخام الضخمة إلى لفائف نهائية دقيقة ومتكررة بأقل قدر من الهدر. أما الاختيار الخاطئ فيؤدي إلى مشاكل مثل اهتزاز الشفرة، وتراكم الغبار على الحواف، وعدم انتظام العرض، وإرجاع المنتجات من قِبل العملاء لسنوات.
يشرح هذا الدليل لمحولات شريط الباركود كل معلمة من معلمات الحجم المهمة - من عرض الشبكة وأقطار اللب إلى التحكم في الشد واختيار الشفرة وإدارة الغبار - حتى تتمكن من تحديد مواصفات آلة تتناسب مع مزيج منتجاتك اليوم وتتوسع معه غدًا.
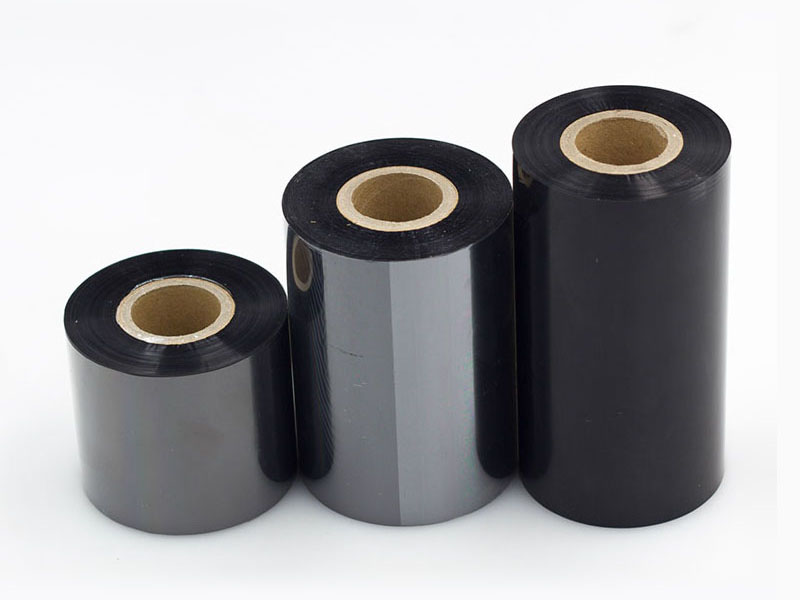
1. اعرف مدخلاتك ومخرجاتك: أساسيات تحديد الحجم
قبل أن تنظر إلى أي مواصفات للآلة، حدد طرفي العملية.
المدخلات (لفة جامبو):
• عرض الشريط الرئيسي (مم أو بوصة) - تتراوح عروض أشرطة النقل الحراري الرئيسية عادةً من 200 مم إلى 1300 مم
• القطر الخارجي (OD) للفة الجامبو
• المعرف الأساسي للدورة الرئيسية
• الوزن الإجمالي للفة
الناتج (اللفائف المكتملة):
• عرض الفتحة النهائي لكل لفة (على سبيل المثال، 30 مم، 50 مم، 60 مم، 110 مم)
• يجب عليك إنهاء معرف النواة إلى (0.5، 1، 1.5، 2، أو 3) نوى
• القطر الخارجي / طول اللفة لكل لفة نهائية
• متطلبات التفاوت في العرض
يجب أن يتجاوز عرض العمل وقدرة فك اللفائف في الماكينة عرض مخزونك الرئيسي الحالي وأكبر لفة تنوي الحصول عليها. القاعدة العامة: حدد المقاس بناءً على أكبر عرض واقعي لمخزونك الرئيسي، ثم أضف هامشًا بنسبة 10-15%.
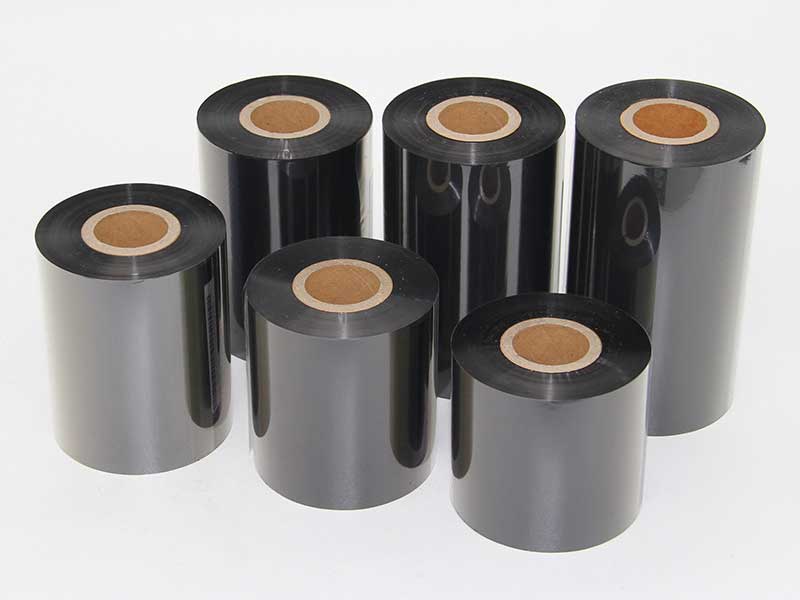
2. أقطار اللب: المعيار الأكثر إغفالاً
تحدد المعرفات الأساسية التي يجب عليك إنتاجها تكوين المندريل ونظام إعادة اللف. يتم عادةً إنهاء شريط الباركود على1 بوصة (25.4 مم)لكن0.5، 1.5، 2، و3تُعد النوى شائعة في مختلف الأسواق والتطبيقات.
أسئلة مهمة يجب طرحها:
• هل يدعم الجهاز أحجامًا متعددة للنوى؟يوفر عمود اللف المزدوج أو القابل للتبديل وقت التغيير عبر خط إنتاجك.
• هل يتعامل مع اللب الورقي/البلاستيكي غير المنتظم أو خفيف الوزن؟غالباً ما تستخدم أشرطة الباركود لباً بلاستيكياً رقيقاً؛ وتحتاج الآلة إلى تثبيت اللب بشكل صحيح لتجنب الانزلاق أثناء إعادة اللف بسرعة عالية.
• هل تتم محاذاة اللب بشكل آلي؟تتسبب النوى غير المتراصفة في حدوث تداخل - وهو أحد أكثر أسباب الرفض شيوعًا في شريط الباركود.
اختر آلة يكون فيها قطر عمود إعادة اللف، وقبضة اللب، وتصميم الغطاء النهائي متطابقة مع كل حجم لب في الكتالوج الخاص بك.
3. نطاق عرض الشبكة وتكوين الفتحات
يجب أن تتوافق طريقة التقطيع مع متطلبات المواد والجودة الخاصة بك.
القطع بالموس / السحق— مناسب للأغشية الرقيقة منخفضة التكلفة؛ بسيط ولكنه يولد المزيد من الغبار على الحواف ويتطلب تغييرات متكررة للشفرات.
القص (الدوراني)يستخدم مجموعة شفرات ذكر/أنثى لقطع أنظف؛ مثالي لأشرطة الشمع وأشرطة راتنج الشمع حيث تؤثر جودة الحافة بشكل مباشر على أداء رأس الطباعة.
قطع النقاط— الأفضل للأغشية السميكة والمواد المعرضة للتمزق.
بالنسبة لشريط الباركود، حيث يعتمد عمر رأس الطباعة وجودة الباركود المتسقة على حواف نظيفة وخالية من الغبار،يُعد القصّ بالقطع الخيار الافتراضي الموصى بهينبغي أن يسمح رأس القطع في الآلة بإعادة وضع الشفرات بسرعة لتقليل وقت التغيير بين عمليات القطع العرضية.
4. التحكم في الشد: حيث تُكتسب الجودة أو تُفقد
يُعدّ عدم انتظام شدّ الشريط السبب الرئيسي لتداخل بكرات الورق، وتجعّد الشريط، وعدم اتساق جودة الطباعة لاحقًا. يجب أن تتضمن قائمة التحقق من المقاسات ما يلي:
• مناطق توتر مستقلةلفك اللف، والتقطيع، وإعادة اللف - يتم التحكم في كل منها على حدة
• التحكم في الشد ذو الحلقة المغلقة(معتمد على خلية قياس الحمل) يعوض تغير قطر اللفة أثناء إعادة اللف
• شد مخروطي قابل للبرمجةبحيث تبقى اللفائف النهائية متماسكة من الداخل دون أن تسحق الطبقات الداخلية
• بدء/إيقاف سلسلمنع انزلاق الشبكة على اللب في كل دورة
إذا كانت لفائفك النهائية ستستخدم بسرعة عالية في طابعات الملصقات الصناعية، فإن اتساق الشد أمر لا يقبل المساومة.
5. التحكم بالغبار وجودة الحواف
يجب أن يكون شريط الباركود ذو حواف نظيفة للغاية - فالغبار وبقايا الطلاء المتبقية على الشريط تنتقل إلى منطقة رأس الطباعة وتقصر عمر رأس الطباعة، مما يتسبب في رداءة جودة الطباعة وشكاوى العملاء المكلفة.
يجب أن تتضمن آلة التقطيع عالية الجودة ما يلي:
• تشذيب الحوافمع إزالة مخلفات التشذيب
• إزالة الغبار بالمكنسة الكهربائية أو الفرشاةفي محطة التقطيع وإعادة اللف
• قضبان إزالة الشحنات الساكنةلمنع انجذاب الغبار والتصاق خيوط العنكبوت
• جمع الغبار الموجهللحفاظ على نظافة كل من الآلة وبيئة الغرفة النظيفة
إذا كنت تقوم بتوريد شرائط الطباعة للعملاء الذين يستخدمون الطابعات الحرارية، فإن نظام إزالة الغبار المتكامل يعد أحد أقوى نقاط البيع التي يمكنك تقديمها - وهو شرط أساسي وليس خيارًا.
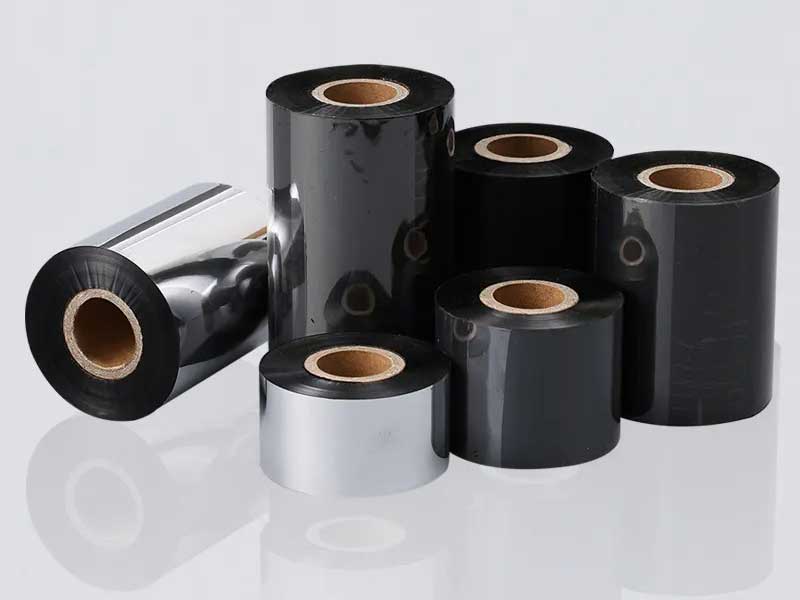
6. السرعة مقابل الدقة: مواءمة الإنتاج مع التفاوت المسموح به
تؤدي سرعات الخط العالية إلى تحسين الإنتاجية، ولكنها قد تؤثر سلبًا على دقة عرض القطع وجودة الحواف إذا لم تكن الآلة مصممة لذلك. أهم المواصفات للمقارنة:
| المعلمة | ما الذي يجب البحث عنه |
| أقصى سرعة للقطع | حقق معدل إنتاجك اليومي المستهدف؛ عادةً ما يتراوح بين 100 و300 متر/دقيقة |
| تفاوت العرض | دقة ±0.1 مم أو أفضل لشريط الباركود الدقيق |
| انحراف الشفرة / التمركز | انخفاض الانحراف للحصول على قطع نظيفة ومتناسقة |
| محاذاة اللفة إلى اللفة | ≤±0.5 مم لتجنب التداخل |
| وقت التغيير | أقل من 10 دقائق للإنتاج متعدد العرض |
ينبغي أن تستند متطلبات التفاوت المسموح به إلى تطبيقات الطباعة الخاصة بعملائك، وليس فقط إلى بيانات الجهاز. اسأل:ما هو أضيق عرض نهائي وأدق هامش خطأ يتطلبه مسار مبيعاتك؟ينبغي أن تحدد هذه المواصفات عملية اختيار الآلة.
7. توافق المواد: الشمع، والشمع الراتنجي، وشريط الراتنج
تأتي شرائط النقل الحراري بثلاث تركيبات كيميائية رئيسية للطلاء، وتختلف طريقة عملها على آلة القطع:
• شرائط الشمع- طلاء أكثر نعومة، توليد غبار أكثر، يحتاج إلى إزالة جيدة للغبار
• شرائط من راتنج الشمع— أداء متوازن، وهو أكثر أنواع شرائط الباركود شيوعًا
• شرائط راتنجية— طبقة طلاء أكثر صلابة وهشاشة؛ تتطلب شدًا أقل وضبطًا دقيقًا للشفرة لتجنب التقشر
إن الآلة التي تتعامل مع الثلاثة جميعها دون إعادة تكوين، وتتيح لك تخزين وصفات خاصة بالمواد (الشد، نوع الشفرة، السرعة) في وحدة التحكم المنطقية القابلة للبرمجة، تمنحك مرونة إنتاجية حقيقية.
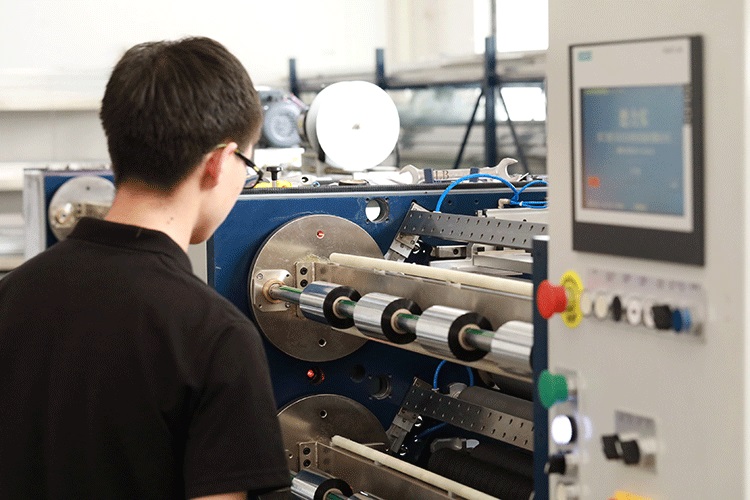
8. الأتمتة، والتحكم، والاستعداد للثورة الصناعية الرابعة
تتكامل آلات التقطيع الحديثة بشكل متزايد مع:
• أنظمة التحكم المؤازرةللحصول على شد دقيق وسرعة قابلة للتكرار
• إدارة الوصفاتلاسترجاع سريع لإعدادات المواد
• عدّ اللفائف ووضع الملصقات عليها وقياس طولها تلقائيًا
• أنظمة التوجيه الحافي (EPC)للحفاظ على مسار مستقيم للشبكة أثناء عملية التقطيع
• تسجيل البياناتلأغراض التتبع وعمليات تدقيق الجودة
إذا كان عملاؤك أو نظام الجودة الخاص بك يتطلبان إمكانية التتبع الكاملة، فأعط الأولوية للآلات المزودة بنظام قياس وإعداد تقارير متكامل.
9. مساحة الأرضية والمرافق والتركيب
لا تنس القيود العملية:
• المساحة الإجمالية والمسافات اللازمة لتحميل اللفائف الضخمة وتفريغ اللفائف الجاهزة
• متطلبات الطاقة (الجهد، الطور) وإمدادات الهواء المضغوط للشفرات/نظام الغبار
• قدرة تحمل أرضية المصنع، خاصة بالنسبة للآلات التي تتعامل مع قوالب قياس 1300 مم فأكثر
• إمكانية وصول المشغل لإجراء عمليات التلقيم وتغيير الشفرات والتنظيف

10. قائمة عملية لتحديد المقاسات
استخدم هذه القائمة كقائمة التحقق النهائية قبل الشراء:
▪ يغطي نطاق عرض الشبكة الرئيسي جميع مخزون المدخلات الحالي والمخطط له (هامش ربح +10-15٪)
▪ يدعم نظام تثبيت عمود اللف/اللب جميع معرفات اللب في كتالوجك
▪ تتناسب طريقة التقطيع (يوصى باستخدام القص) مع درجات المواد الخاصة بك
▪ نظام تحكم في الشد ذو حلقة مغلقة مع إمكانية التناقص التدريجي
▪ إزالة الغبار المتكاملة والتخلص من الشحنات الساكنة
▪ تفاوت العرض يلبي أدق متطلبات تطبيق العميل (±0.1 مم أو أفضل)
▪ سعة السرعة متوافقة مع الناتج المستهدف
▪ وصفات خاصة بالمواد مخزنة في نظام التحكم
▪ يتناسب وقت التغيير مع مزيج الإنتاج الخاص بك
▪ تم تأكيد متطلبات المرافق والبصمة
خاتمة
يتعلق تحديد حجم آلة تقطيع شريط النقل الحراري بالتوافق بينالمدخلات والمخرجات والجودةليس الأمر مجرد اختيار أسرع أو أوسع طراز. احرص على ضبط أقطار اللب، والتحكم في الشد، وإزالة الغبار، والتفاوتات بدقة، وستبني خط إنتاج يُقدّم شريط باركود نظيفًا ومتسقًا يثق به عملاؤك. أما إذا أخطأت في هذه الأمور، فستصبح كل بكرة مجازفة.
إذا كنت تقوم بتقييم آلة تقطيع لخط إنتاج أشرطة الباركود الخاص بك، فقم أولاً بمطابقة كتالوج منتجاتك بالكامل مع قائمة التحقق هذه - ثم قارن الآلات بناءً على المعايير التي تؤثر فعليًا على الجودة والتكلفة.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 آلة تقطيع الأفلام الشمسية
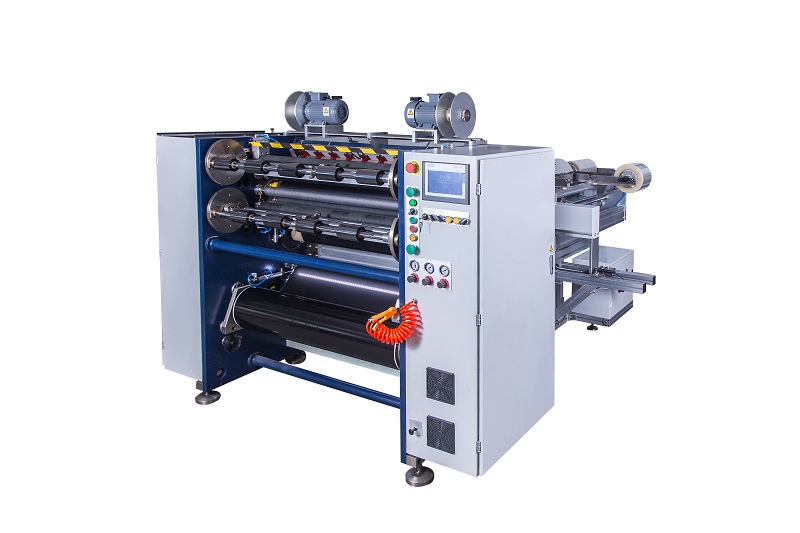 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS2 PLUS
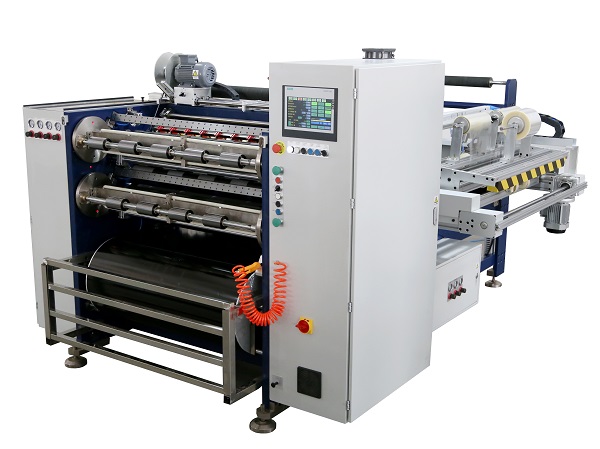 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 PLUS






