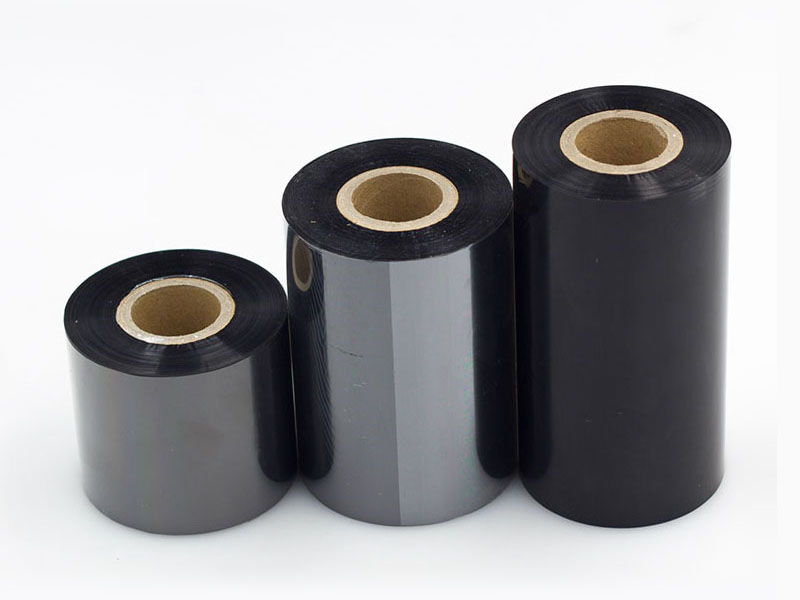
تُصنع شرائط الكربون من مادة مركبة فائقة الرقة، تتكون من طبقة أساسية من البوليستر وطبقة حبر تغطيها، ويتراوح سمكها الإجمالي عادةً من بضعة ميكرونات إلى أكثر من عشرة ميكرونات. هذه الخاصية الفيزيائية، التي تُشبه رقة جناح الزيز، تجعلها شديدة الحساسية للشد أثناء القص وإعادة اللف، إذ يمكن حتى لأدنى تقلبات في الشد أن تُسبب تمددًا أو تشوهًا أو تجعدًا أو انحرافًا لا رجعة فيه. لهذا السبب، أصبح التحكم المستمر في الشد التقنية الأساسية لآلات قص الشرائط، لما له من مزايا تنعكس على جودة المنتج وكفاءة الإنتاج وسهولة التشغيل.
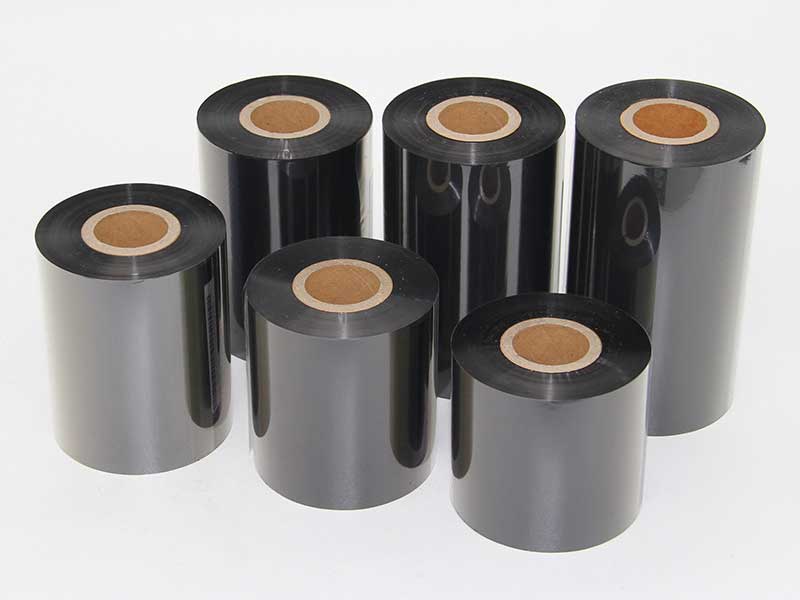
تثبيت جودة التقطيع والحد من توليد النفايات من المصدر
تُعزى معظم عيوب الجودة الشائعة في تقطيع الشرائط - كالتجاعيد وعدم المحاذاة وانقطاع الشريط - إلى عدم التحكم في الشد. فعندما يكون الشد مرتفعًا جدًا، يتمدد غشاء PET الأساسي ويتشوه، مما يُسبب تشققات دقيقة في طبقة الحبر الملتصقة به، وينتج عن ذلك في النهاية خطوط بيضاء، أو كثافة غير متساوية، أو حتى انقطاع الحبر أثناء الطباعة. أما إذا كان الشد منخفضًا جدًا، فلا يستطيع الشريط الحفاظ على مسار ثابت عند السرعات العالية، مما يجعله عرضة للانحراف والتجعد وعدم انتظام حواف التقطيع. تكمن أهمية التحكم في الشد الثابت في تقليل تقلبات الشد إلى أدنى حد، والحفاظ على الشريط تحت شد "مناسب" طوال عملية التقطيع. تُظهر البيانات أنه بعد تطبيق نظام التحكم في الشد الثابت ذي الحلقة المغلقة، يمكن تقليل تقلبات الشد من 15% في الأنظمة ذات الحلقة المفتوحة إلى ±3%، وينخفض معدل إزالة التجاعيد بنحو 70%، وينخفض عدد انقطاعات الشريط لكل لفة من 3 مرات في المتوسط إلى 0.2 مرة.
يتكيف مع اختلافات قطر اللفة لضمان التناسق في جميع أنحاء اللفة
أثناء عملية التقطيع، يتغير قطر الشريط على بكرة الغزل باستمرار من كبير إلى صغير. في ظل أنظمة التحكم التقليدية ذات الحلقة المفتوحة أو التحكم اليدوي في الشد، حتى لو قام المشغل بضبط الشد عند بدء التشغيل، فإن الشد الفعلي يزداد بشكل طبيعي مع انخفاض قطر فك اللفة - وبحلول المرحلة الأخيرة من التقطيع، قد يتجاوز الشد النطاق الآمن بكثير. أما نظام التحكم في الشد الثابت، فيضبط عزم اللف والفك ديناميكيًا من خلال الكشف عن الشد في الوقت الفعلي أو حساب قطر اللفة تلقائيًا، مما يضمن الحفاظ على نفس الشد في الشريط من اللفة الممتلئة إلى الفارغة. تُعد هذه القدرة على الضبط الديناميكي أساسية لضمان جودة متسقة من الداخل إلى الخارج لنفس الشريط. وهذا هو الهدف الذي تسعى إليه تقنية عمود الانزلاق: ضمان أن تكون اللفات المتعددة على العمود دائمًا متساوية ومنظمة وتحت شد ثابت من اللب إلى الطبقة الخارجية.

حماية الطبقة الأساسية والحفاظ على الوظائف الأساسية للشريط
تكمن قيمة شرائط الكربون في أدائها المستقر في نقل الطباعة، والذي يعتمد بشكل كبير على سلامة طبقة الطباعة الأساسية. يُعدّ التمدد الطولي للشرائط عملية غير قابلة للعكس؛ فبمجرد تمدد طبقة الطباعة الأساسية، تصبح اللفة بأكملها معيبة، مما يؤدي إلى عدم دقة موضع الطباعة وتشوه الصورة. يصعب للغاية اكتشاف هذه المخاطر الخفية أثناء فحص المنتج النهائي، وغالبًا ما تظهر فقط عند استخدامها من قِبل المستخدم. يمنع التحكم المستمر في الشد التمدد الزائد من المصدر. في الوقت نفسه، يضمن الشد المستقر بقاء حواف الشريط موازية للقالب بعد إعادة اللف، مما يضمن توزيعًا متساويًا للضغط على حواف الشريط أثناء الطباعة ويقلل من احتمالية انقطاعه.
يحسن سرعة القطع وكفاءة الإنتاج
توجد علاقة طردية مباشرة بين دقة التحكم في الشد وسرعة القص. وقد زادت سرعة قص الشريط من 100 متر/دقيقة في البداية إلى 300 متر/دقيقة، بفضل تقنية التحكم في الشد الثابت التي تدعم التشغيل عالي السرعة. عند السرعات العالية، تتراكم قوى القصور الذاتي أثناء التسارع والتباطؤ على الشريط. وبدون آلية تعويض، قد يتمدد الشريط فجأة عند بدء التشغيل ويرتخي فجأة أثناء الكبح، مما يجعل انقطاع الحزام شبه حتمي. تُدخل أنظمة التحكم الحديثة في الشد الثابت تعويضًا استباقيًا للتسارع وتعويضًا للقصور الذاتي لمواجهة تأثيرات القصور الذاتي بشكل فعال، مما يجعل الشريط شبه غير مرئي أثناء القص عالي السرعة. وبالاقتران مع محرك متزامن متعدد المحاور، تحافظ كل بكرة لف على شد قابل للتحكم بشكل مستقل أثناء التشغيل عالي السرعة، مما يحقق الكفاءة والجودة معًا.

خفض الحواجز التشغيلية وتقليل التدخل اليدوي
يعتمد ضبط شدّ الشريط في آلات تقطيع الشريط التقليدية على خبرة المشغل، حيث يقوم بتدوير مقبض قابض المسحوق المغناطيسي يدويًا لتقدير مدى الشدّ باللمس. هذه العملية القائمة على التقدير لا تتطلب مهارات عالية من المشغلين فحسب، بل تجعل ضمان اتساق الدفعات أمرًا صعبًا. يعمل نظام التحكم في الشدّ الثابت على أتمتة هذه العملية: كل ما على المشغل فعله هو اختيار طراز المنتج المناسب، وسيقوم النظام تلقائيًا بتحميل منحنيات ومعايير الشدّ المُحسّنة، متجنبًا بذلك التجربة والخطأ اليدويين اللذين يتسببان في تلف اللفة الأولى. كما يراقب النظام ذو الحلقة المغلقة حالة المشغلات في الوقت الفعلي، ويصدر إنذارات مبكرة عند ظهور أي خلل خفي، مثل تآكل قابض المسحوق المغناطيسي، مما يحوّل عمليات الإصلاح اللاحقة إلى صيانة وقائية.
باختصار، يُعدّ التحكم الثابت في شدّ الشريط أثناء عملية التقطيع توازنًا ميكانيكيًا دقيقًا على مستوى الميكرون. فالأشرطة رقيقة جدًا وحساسة للغاية بحيث لا تتحمل تقلبات الشدّ الشديدة. تكمن أهمية التحكم الثابت في الشدّ في استبدال الخبرة اليدوية التقريبية بضبط دقيق ذي حلقة مغلقة، مما يسمح بإتمام عملية التقطيع وإعادة اللف لكل متر من الشريط تحت نفس مستوى الشدّ المناسب. وعند التحكم الدقيق في الشدّ، تُضمن جودة النقل، ونسبة التقطيع، وكفاءة إنتاج الشريط بشكل أساسي.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



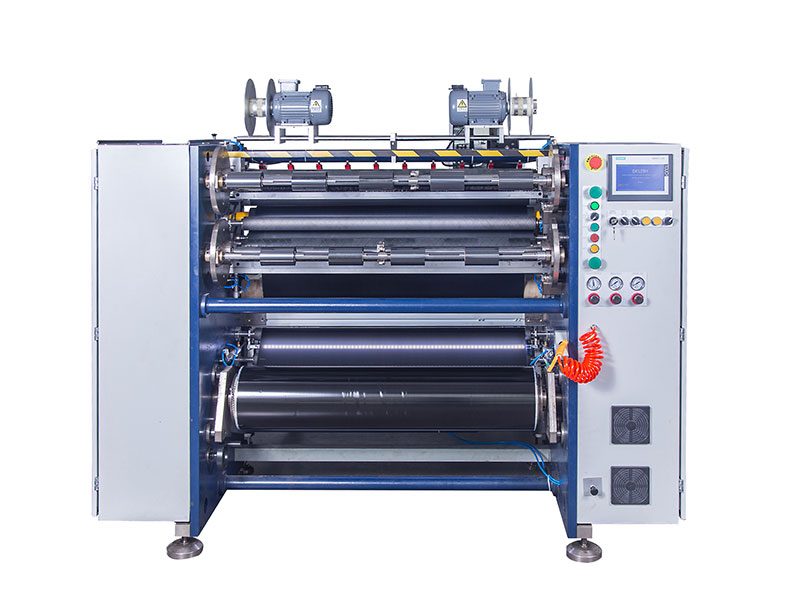 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات






