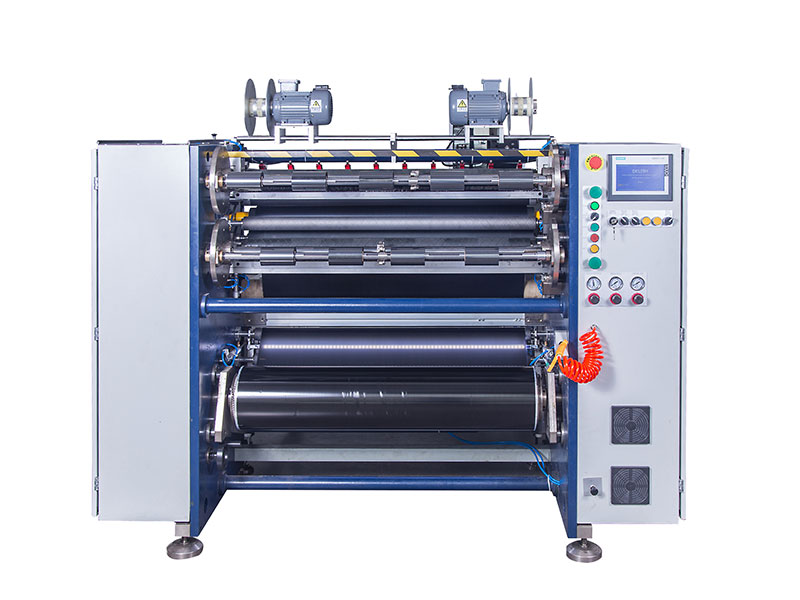
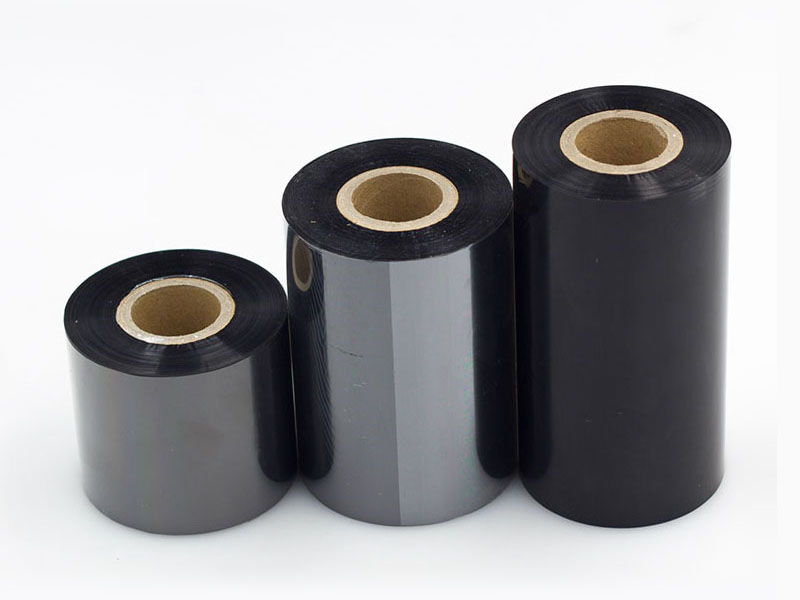
في سلسلة إنتاج شرائط الطباعة الحرارية، يُعدّ التقطيع "الخطوة الأخيرة" التي تحدد جودة المنتج النهائي. يتكون الشريط من طبقة أساسية من البولي إيثيلين تيريفثالات (PET) وطبقة حبر لا يتجاوز سمكها 4.5 إلى 20 ميكرونًا. أي تذبذب في الشد أو أي انحراف في الدقة أثناء التقطيع قد يُهدر مواد الطلاء باهظة الثمن. تُشير الإحصائيات إلى أن معدلات هدر المواد في مرحلة تقطيع الشريط، في ظل أساليب التشغيل التقليدية، قد تصل إلى 8% إلى 15%. لذا، فإن اختيار آلة التقطيع المناسبة لا يقتصر على شراء جهاز فحسب، بل يتعداه إلى إنشاء نظام إنتاج يُحكم السيطرة على الهدر من مصدره.
1. الخسائر المُستهان بها: الفجوة المالية في مرحلة التقطيع
قبل مناقشة الخيار، من المهم أولاً تحديد مصدر الخسارة. إن هدر المواد أثناء تقطيع الشريط لا يتوزع بالتساوي بل يتركز في عدة حلقات رئيسية.
تُعدّ خسائر الانتقال بين الطلبات من أكثر النفقات الثابتة التي يتم تجاهلها بسهولة. ففي كل مرة يتم فيها استبدال البكرة الرئيسية، بدءًا من إيقاف التشغيل واختراق الفيلم وصولًا إلى إعادة تثبيت القطع، يتطلب قسم الانتقال عادةً ما بين 5 و15 مترًا من شريط الكربون كبديل مؤقت. إذا اعتمدت الشركات على أطوال انتقال أطول، فسيستهلك كل طلب عدة أمتار أو حتى أكثر من عشرة أمتار من المواد. يتمثل الحل الأمثل من الناحية الاقتصادية في استخدام المواد التالفة المتبقية من الطلب السابق أو شريط الكربون المُستعمل كمادة اختراق للطلبات الجديدة، مما يجنب استخدام مواد أصلية لاختراق الفيلم الأولي في كل طلب.
يُعدّ انقطاع الشريط وتمدده الناتج عن الشدّ غير المُتحكّم به من المشاكل الخفية ولكنها خطيرة. الشريط شديد الحساسية للشدّ: فالشدّ المفرط يُسبّب تمدّد طبقة PET الأساسية، ممّا يؤدّي إلى انكماش العرض بعد التقطيع، وبالتالي إلى أبعاد غير دقيقة. أمّا إذا كان الشدّ منخفضًا جدًا، يصبح الشريط مرتخيًا، ويتجعّد، وغير متساوٍ في اللفّ. تُشير البيانات إلى أنّ تقلبات الشدّ هي السبب الرئيسي لانقطاع الشريط، حيث تُشكّل ما يصل إلى 60% من حالات التوقف غير المخطط لها. يُمكن للمعدات التي يتمّ التحكّم بها بواسطة قابضات المسحوق المغناطيسي التقليدية تحقيق تقلبات في الشدّ تصل إلى ±10%، بينما يُمكن للأنظمة الآلية بالكامل ذات الحلقة المغلقة الحفاظ على التقلبات ضمن ±1.5%.
لطالما اعتُبرت مخلفات التعدين خسارةً لا بد منها. فعندما تقترب لفة القطع من الأنبوب الورقي المجوف، يقل قطرها، مما يُسبب عدم استقرار في الشد. وفي آخر عشرة أمتار أو حتى عشرات الأمتار من شريط الكربون، لا يُمكن ضمان الجودة، لذا يجب التخلص منها. ومن خلال التحكم في الشد التدريجي واستخدام وضع قطر اللفة الصغير، يُمكن ضغط هذه المخلفات بشكل كبير.

2. اختيار اللب: ثلاثة معايير رئيسية تحدد خط الأساس للخسائر
لا داعي للقلق بشأن اختيار آلة تقطيع الورق، فليس من الضروري أن تكون عملية الاختيار معقدة بسبب جداول التكوين. بالتركيز على المعايير الأساسية الثلاثة التالية، يمكنك تحديد ما إذا كان الجهاز قادرًا على التحكم في الفاقد من مصدره بسرعة.
دقة القطع: شريان الحياة للجودة
تؤثر دقة القص بشكل مباشر على اتساق عرض الشريط وجودة حوافه النهائية. وقد يؤدي عدم كفاية الدقة إلى خشونة حواف الشريط، وانزلاق الشريط أثناء الطباعة، بل وحتى تلف رأس الطباعة.
معايير مرجعية واضحة للصناعة: في سيناريوهات الملصقات التجارية التقليدية، تكون التفاوتات ± 0.3-0.5 مم كافية لتلبية المتطلبات؛ تتطلب العلامات الإلكترونية الدقيقة أو التطبيقات الصناعية العامة درجة ± 0.1 مم؛ تتطلب الملصقات الطبية والأشرطة فائقة الضيق (عرض أقل من 10 مم) دقة فائقة في حدود ±0.05 مم.
الإجراء الأساسي: لا تعتمد على القيم النظرية في جدول المعايير. تأكد من مطالبة الشركة المصنعة بإجراء تجربة قطع في الموقع باستخدام بكرة الشريط الخاصة بك، باستخدام مقياس الورنية لقياس الانحراف بين عرض القطع والقيمة المحددة، واستخدام بيانات العينة الفعلية كمعيار.
سرعة القطع: التوازن بين الكفاءة والجودة
تحدد سرعة التقطيع كمية الإنتاج لكل وحدة زمنية، لكن الاعتماد على السرعة العالية فقط هو فخٌّ للخسارة. فالعلاقة بين السرعة والإنتاجية ليست خطية ببساطة، بل هناك "فترة اقتصادية مثلى".
يمكن استخدام تصنيفات السرعة كمرجع: فالطراز الاقتصادي منخفض السرعة (50-100 متر/دقيقة) مناسب للكميات الصغيرة والأنواع المتعددة؛ أما الطرازات متوسطة السرعة متعددة الأغراض (150-250 متر/دقيقة) فتلبي معظم الطلبات التجارية؛ بينما تُعد طرازات الإنتاج عالية السرعة (300-500 متر/دقيقة) مناسبة للإنتاج المستمر على نطاق واسع. مع ذلك، فإن السرعة القصوى الاسمية عادةً ما تكون مجرد "بيانات مخبرية"، وتتأثر السرعة الفعلية القابلة للاستخدام بشكل كبير بمادة الشريط: فالأشرطة الشمعية لينة ويمكن تقطيعها بثبات عند السرعات العالية؛ أما الأشرطة ذات القاعدة المختلطة فتحتاج عادةً إلى خفض السرعة بنسبة 10-20%؛ بينما تتميز طبقات الأشرطة الراتنجية بالصلابة وانخفاض المتانة، مما يتطلب التشغيل بسرعات أقل بنسبة 20-30% من الأشرطة الشمعية.
كشفت بيانات البحث أيضًا عن العلاقة الكمية بين السرعة والإنتاجية: ففي نطاق السرعة المتوسطة البالغ 250 مترًا/دقيقة، تصل الإنتاجية إلى ذروتها عند 98.5%. وعندما تتجاوز السرعة 500 متر/دقيقة، ينخفض معدل المنتج النهائي إلى أقل من 90%، وتظهر مشكلات مثل النتوءات، وانقطاع الشرائط، وتقشر الطلاء بشكل جماعي. وتُعدّ الاستقرارية أهم من السرعة القصوى. عند اختيار النماذج، يجب مراقبة حالة اللف أثناء بدء التشغيل بسرعات عالية والتوقفات الطارئة عند السرعات العادية.
توحيد الحجم: "التكاليف الخفية" التي تم تجاهلها
تُعدّ نظافة سطح نهاية اللفّ من أكثر المؤشرات التي يُغفل عنها عند اختيار المنتج، مع أنها تؤثر بشكل مباشر على سلاسة الطباعة بعد التمرير. يجب ضبط انحراف سطح النهاية ضمن نطاق ±1 مم، ويمكن للأجهزة المتطورة أن تصل إلى ±0.5 مم.
السبب الرئيسي لتشوه السطح النهائي هو وجود "فتحة جرسية" أو "تسننات" أو طيات داخلية، وكلها ناتجة عن عدم كفاية أجهزة التحكم في الشد والتصحيح. قد لا تكون هذه المشكلات واضحة أثناء عملية التقطيع، ولكن قد يواجه العملاء في المراحل اللاحقة عدم استقرار حركة الشريط، أو طباعة خاطئة، أو حتى انقطاع الشريط. عند اختيار النماذج، ينبغي إعطاء الأولوية للنماذج المجهزة بنظام تحكم مغلق في الشد وتصحيح انحراف نشط، كما يجب إجراء فحص ميداني للتأكد من انتظام ذراع اللف وما إذا كان انحراف المندريل صغيرًا بما فيه الكفاية.

3. مراجعة التكوين: التحكم في الشد هو "جوهر" المعدات
بغض النظر عن المعايير، فإن تكوين المكونات الأساسية يحدد مستوى التآكل الفعلي أثناء التشغيل طويل الأمد. ومن بين هذه المكونات، تُشكل جودة نظام التحكم في الشد أكثر من 50% من التأثير على استواء اللفائف.
الركيزة الشريطية رقيقة للغاية وتتمتع بمرونة لزجة واضحة. عند السرعات المنخفضة، يكون التحكم في الشد بسيطًا نسبيًا، ولكن عند السرعات العالية، يزداد فرق القصور الذاتي بين اللف والفك بشكل حاد. بمجرد أن يتأخر مستشعر الشد في الاستجابة، تتسبب ذروة الشد اللحظية في تمدد الركيزة، مما يؤدي إلى "تضيق" أو حتى انقطاع الشريط.
يجب إعطاء الأولوية لنظام التحكم الآلي الكامل في الشد ذي الحلقة المغلقة، القادر على مراقبة الشد وضبطه في الوقت الفعلي أثناء مراحل فك اللفائف وسحبها ولفها. ويجب ضبط التقلبات ضمن نطاق ±1.5% أثناء التسارع والتباطؤ. كما يُعد التحكم في التناقص التدريجي بالغ الأهمية، إذ يجب أن تتدرج صلابة اللفة النهائية من المحور إلى الدائرة الخارجية لمنع الانحناءات الداخلية أو انهيار الحلقة الخارجية. وبالنسبة للأشرطة فائقة الرقة، يجب أيضًا التأكد من أن الحد الأدنى لقيمة الشد المستقر للمعدات يفي بالمتطلبات.
فيما يتعلق بتصميم اللفائف، تُعدّ أعمدة الانزلاق أساسيةً لإنتاج الأشرطة عالية الجودة والمواصفات المتعددة. تُجهّز كل وحدة لف بحلقة انزلاق مستقلة قادرة على ضبط عزم الدوران في الوقت الفعلي وفقًا لتغيرات قطر اللفة، ما يحلّ بفعالية مشكلات "الارتخاء الداخلي، والشد الخارجي" أو "الالتواء الداخلي". توفر أعمدة الانزلاق الهوائية دقة تحكم أعلى من نظيراتها الميكانيكية، ما يجعلها مناسبةً للبيئات التي تتغير فيها المواصفات بشكل متكرر.
يؤثر نظام الأدوات بشكل مباشر على جودة الحواف. يجب ضبط الانحراف القطري لعمود الأداة بحيث لا يتجاوز 0.01 مم؛ فكلما قلّ الانحراف، كانت الحواف أنظف. تُناسب الشفرات المربعة (الشفرة الحادة) الشرائط الرقيقة التي يقل سمكها عن 70 ميكرومتر، بينما تُناسب الشفرات الدائرية (الشفرة المقصية) المواد السميكة والشرائط ذات الطبقة الخلفية الورقية. يجب ضبط الفجوة بين الشفرة والفتحة بحيث تتراوح بين 0.02 و0.05 مم، ويجب استبدال الشفرة البالية بانتظام لمنع تكوّن النتوءات.
4. التكيف المرن للإنتاج: مفتاح تقليل خسائر تغيير خط الإنتاج
في ظلّ تزايد الطلب على "الكميات الصغيرة والمواصفات المتعددة"، بات الوقت الطويل اللازم لتغيير إعدادات آلات التقطيع التقليدية أمراً بالغ الأهمية. يتطلب كل تغيير في المواصفات إيقاف التشغيل لإعادة ضبط المعايير، ويستغرق الإعداد حوالي 20 دقيقة، ويعتمد بشكل كبير على خبرة المشغل.
عند اختيار النماذج، ينبغي إعطاء الأولوية لسرعة تغيير العمليات. فبفضل تجهيزها ببرج أدوات مستقل ونظام إدارة تركيبات يعمل بمحركات مؤازرة، لا يحتاج المشغلون إلا إلى إدخال مواصفات الطلب الجديد على شاشة اللمس، ليقوم النظام تلقائيًا بوضع الشفرات ومطابقة معايير الشد، مما يقلل وقت تغيير العمليات من عشرات الدقائق إلى بضع دقائق أو حتى عشرات الثواني. كما يجب أن يكون الجهاز قادرًا على تخزين معايير العمليات لمئات أو آلاف المنتجات، مما يسمح باستعادتها مباشرةً عند إنتاج الطلب نفسه مرة أخرى، وبالتالي القضاء على هدر القطع التجريبي الناتج عن التعديلات المتكررة للآلة.
بالإضافة إلى ذلك، تساعد خوارزمية الترتيب التلقائي لموضع الأدوات على تحقيق أقصى استفادة من عرض اللفة الرئيسية. فبعد إدخال تركيبة عرض المنتج النهائي، يقوم النظام تلقائيًا بحساب خطة تخطيط الأدوات المثلى، مما يجنب الهدر الناتج عن اختبارات تخطيط الأدوات اليدوية المتكررة.
الخلاصة: يُعدّ القطع التجريبي أكثر أهمية من المعايير.
يتطلب اختيار آلات تقطيع الشرائط إيجاد توازن بين الدقة والسرعة والثبات والمرونة بما يتناسب مع طبيعة عمل العميل. لا توجد معدات "أفضل" من غيرها، بل توجد فقط المعدات "الأكثر ملاءمة".
مهما كانت مواصفات المنتج جذابة، فإن استخدام بكرة الشريط الخاصة بك لإجراء تجارب قص في الموقع قبل الشراء هو الطريقة الأمثل لتجنب المشاكل. ركز على ثلاثة جوانب: جودة الحواف عند مختلف العروض (أضيق وأوسع المواصفات)، واللف الدقيق أثناء بدء التشغيل بسرعات عالية والتوقفات الطارئة، وسهولة تغيير الطلبات. إن آلة التقطيع المصممة خصيصًا للإنتاج الفعلي لا تُقدّر فقط لكفاءتها الإنتاجية، بل أيضًا لاستخدامها الأمثل لكل متر من شريط الكربون من خلال التحكم في الفاقد.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات






