دفع الطلب المتزايد على التغليف بكميات صغيرة، والملصقات الأمنية، والتشطيبات الفاخرة، شركات التصنيع نحو استخدام آلات تقطيع متعددة المواد. لم يعد امتلاك آلة واحدة قادرة على معالجة رقائق الأمان الهولوغرافية صباحًا ورقائق التغليف الباردة بعد الظهر ترفًا، بل أصبح ضرورة تنافسية. مع ذلك، فإن التعامل مع هذه الأنواع الثلاثة من الرقائق على أنها "مجرد أغشية رقيقة" هو أسرع طريق لظهور نتوءات على الحواف، وتجاعيد ناتجة عن الشد، ورفض اللفائف.
يشرح هذا الدليل بالتفصيل المعايير الخاصة بالمواد لتقطيع رقائق الطباعة الهولوغرافية والباردة والساخنة على منصة تقطيع مشتركة.
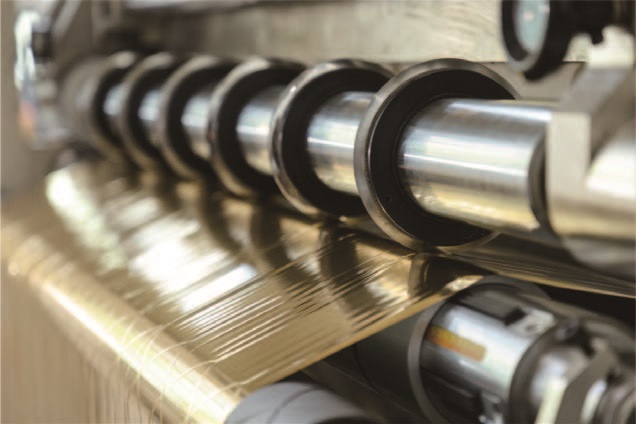
فهم الفجوة المادية
قبل ضبط أي قرص، يجب على المشغل أن يدرك أن هذه الرقائق تختلف ليس فقط في سمكها، ولكن أيضًا في بنية الطبقات والسلوك الميكانيكي.
رقائق الختم الساخنةهو غشاء نقل متعدد الطبقات. يوفر حامل PET ثباتًا للأبعاد، يليه طبقة فصل، ثم طبقة ملونة أو معدنية، ثم طبقة لاصقة. الطبقات الوظيفية هشة؛ صُممت طبقة الفصل لتتلف بدقة تحت تأثير الحرارة والضغط، مما يعني أن أي احتكاك ميكانيكي أثناء التقطيع قد يؤدي إلى انفصال الطبقات.
ورق قصدير باردصُممت هذه الرقاقة لنقل المواد اللاصقة مباشرةً في خطوط الطباعة. وهي عادةً ما تكون أرق وأكثر حساسية للشد من رقائق الختم الساخن، لأنها تفتقر إلى نفس بنية الحامل الصلبة وتعتمد على نظام لاصق حساس للضغط يمكن أن يتأثر سلباً بالضغط الزائد أو تراكم الحرارة أثناء التقطيع.
رقائق هولوغرافيةيُضيف التسخين أو التبريد سطحًا ذا نقش دقيق. الصورة المجسمة عبارة عن بنية مجهرية مادية، وليست مجرد نمط مطبوع. أي احتكاك مع بكرة توجيه متسخة، أو شفرة قطع خشنة، أو مسار شريط مهتز، قد يُلطخ أو يخدش شبكة الحيود، مما يُؤدي إلى تدهور ملحوظ في خاصية الأمان.
هندسة الشفرة والمسافة بينها: المتغير الأول
إن أهم تعديل عند التبديل بين هذه المواد هو خلوص القص والتداخل.
لرقائق ختم ساخنةيجب أن تكون المسافة الجانبية بين الشفرات الدائرية أكبر قليلاً من سمك الرقاقة المعدنية، وعادةً ما تكون في نطاقمن 0.02 إلى 0.05 ممبالنسبة للطبقات الرقيقة، يجب أن يكون التداخل ضئيلاً، ويصفه المشغلون بأنه "تلامس دون ضغط". إذا كانت المسافة واسعة جدًا، فإن الطبقة المعدنية تتمزق بدلاً من أن تُقطع، مما يُنتج نتوءًا يعيق النقل أثناء عملية التشكيل. أما إذا كانت ضيقة جدًا، فإن طبقة الألومنيوم الهشة تنكسر تحت الضغط الجانبي.
ورق قصدير باردتستفيد هذه التقنية من نفس مبدأ التخليص العام، ولكن نظرًا لأنها غالبًا ما تكون أكثر ليونة وحساسية للمواد اللاصقة، يجب أن تكون حافة الشفرة حادة لفترة أطول. تولد الشفرة غير الحادة على رقائق معدنية باردة حرارة احتكاك تُليّن المادة اللاصقة، مما يتسبب في انسداد حافة الشق أو "التصاقها" بالطبقة المجاورة أثناء إعادة اللف. يُنصح باستخدام شفرات مطلية بكربيد التنجستن أو السيراميك في عمليات التشغيل الطويلة للحفاظ على حدة الحافة.
رقائق هولوغرافيةيتطلب ذلك أقل مسافة فاصلة من بين الثلاثة. الطبقة المنقوشة لا تتحمل أي ضغط انضغاطي. يجب ضبط المسافة الفاصلة عند الحد الأدنى للنطاق المقبول لسمك طبقة الأساس. وبنفس القدر من الأهميةالانحراف المحوري للشفرةإذا تجاوز انحراف عمود السكين0.003 ممسيظهر السطح الهولوغرافي علامات تموج دورية أو فقدانًا للبريق حتى لو كان عرض القطع صحيحًا من حيث الأبعاد. لذا، فإن فحص مؤشر القياس على مقبض السكين قبل كل عملية هولوغرافية ليس اختياريًا، بل هو الأساس.

التوتر: مواضع فشل الرقائق بشكل مختلف
يُعدّ التوتر المتغير الصامت. جميع الرقائق الثلاث رقيقة وقابلة للتمدد، لكن استجاباتها المرنة تختلف بشكل كافٍ بحيث أن ضبط مستوى التوتر مرة واحدة سيؤدي إلى نتائج مقبولة لمادة واحدة ونتائج كارثية لمادة أخرى.
رقائق الختم الساخنةيتحمل هذا النوع من الرقائق شدًا متوسطًا نظرًا لمتانة حامل البولي إيثيلين تيريفثالات (PET) نسبيًا. غالبًا ما يُشار إلى نقطة بداية لرقائق الألومنيوم الكهربائية بسمك 12 ميكرومتر بشد فك يتراوح بين 5 و8 نيوتن، وشد إعادة لف يتراوح بين 8 و12 نيوتن، مع اشتراط ألا يتجاوز التذبذب ±0.5 نيوتن. يجب أن يتناقص شد إعادة اللف تدريجيًا مع ازدياد قطر اللفة؛ ويُعد التناقص بنسبة 15-25% أمرًا شائعًا لمنع تجاعيد الضغط في الطبقة الداخلية.
ورق قصدير بارديتطلب شدًا أقل من رقائق الختم الساخن ذات السماكة المماثلة. الطبقة اللاصقة حساسة للضغط، وقد يؤدي شد اللف الزائد إلى انسياب الطبقات بشكل غير متساوٍ وتكتلها. ابدأ بشد فك اللف عند الحد الأدنى لنطاق التحكم في الماكينة، ثم زد الشد تدريجيًا حتى يصبح سطح اللفة مستويًا. إذا ظهرت على اللفة النهائية علامات "التقوس" أو تجعد الحواف، قلل التناقص التدريجي بدلًا من زيادة شد القاعدة.
رقائق هولوغرافيةيقع هذا النوع من المواد بين النوعين من حيث تحمل الشد، ولكنه الأقل تحملاً لتقلبات الشد. الطبقة المنقوشة صلبة نسبيًا مقارنةً بالطبقة الحاملة، وقد تتسبب تقلبات الشد السريعة في حدوث تشققات دقيقة على طول حافة الشق، وهي تشققات غير مرئية عند إعادة اللف، ولكنها تظهر على شكل بقع لامعة بعد عملية الختم. يُفضل بشدة استخدام نظام تحكم مغلق الحلقة في الشد مع خلية قياس الحمل على نظام تحكم مفتوح الحلقة في عزم الدوران لهذه المادة.
اختيار عمود إعادة اللف وتعويض الانزلاق
عند تقطيع الشرائط الضيقة - الشائعة في الشرائط الهولوغرافية المستخدمة في خيوط الأمان - يؤثر اختيار عمود إعادة اللف بشكل مباشر على جودة اللفة. يُنصح باستخدام عمود هوائي ذي احتكاك انزلاقي (عمود تفاضلي) لإعادة لف عدة شرائط من جميع أنواع الرقائق الثلاثة. تعوض حلقات الانزلاق عن الاختلافات الطفيفة في السماكة عبر الشريط، مما يسمح لكل شريط ضيق باللف بتوتر ثابت بغض النظر عن الشرائط المجاورة. بدون الانزلاق التفاضلي، ستؤدي بقعة سميكة في أحد الشرائط إلى لف تلك اللفة بإحكام أكبر، مما يقلل التوتر من الشرائط المجاورة وينتج عنه أسطح نهائية غير متساوية.
بالنسبة لرقائق الأمان الهولوغرافية تحديدًا، يُعدّ استخدام بكرات ضغط فردية لكل شريط مفيدًا. فالسطح المنقوش حساس للضغط والاهتزاز؛ إذ أن بكرة الضغط العريضة التي تربط عدة شرائط تنقل اختلافات الشد من مسار إلى آخر. أما البكرات الفردية فتعزل كل شريط مشقوق، مما يحافظ على استوائه دون إتلاف البنية المجهرية الهولوغرافية.

التحكم في الشحنات الساكنة والتلوث
تُولّد الرقائق المصنوعة من البولي إيثيلين تيريفثالات (PET) شحنات كهربائية ساكنة بقوة، خاصةً عند نقطة التقطيع حيث يتم فصل الشريط. تجذب الرقائق المشحونة الغبار والشوائب العالقة في الهواء، والتي بدورها تتراكم في بكرة إعادة اللف وتُسبب ثقوبًا دقيقة أو عيوبًا في عملية الطباعة النهائية. يُعدّ وضع قضيب تأيين مباشرةً قبل نقطة تلامس الشريط في بكرة إعادة اللف الحد الأدنى من الإجراءات المضادة. بالنسبة للرقائق الهولوغرافية، يجب وضع القضيب بحيث يُعادل شحنة الشريط بعد التقطيع ولكن قبل أن تتقارب الشرائط على عمود إعادة اللف.
تُعدّ نظافة البكرات بالغة الأهمية. فأي بقايا لاصقة جافة أو غبار أو رقائق معدنية على بكرة التوجيه ستنتقل إلى سطح الرقاقة. بالنسبة للرقائق الهولوغرافية، لا يقتصر هذا التلوث على المظهر الخارجي فحسب، بل قد يُفسد التأثير البصري في منطقة محددة. لذا، يُنصح بوضع برنامج لفحص وتنظيف البكرات بين فترات تغيير المواد، وليس فقط عند بداية الوردية.
قائمة التحقق العملية للتغيير
عند نقل آلة واحدة من رقائق الختم الساخن إلى الرقائق الباردة إلى الرقائق الهولوغرافية، فإن التسلسل التالي يقلل من التجربة والخطأ:
1. تحقق من استقامة عمود السكينباستخدام مؤشر قياس. لا تتابع إذا تجاوز الانحراف القطري 0.003 مم للرقائق الهولوغرافية أو 0.005 مم للرقائق الأخرى.
2. ضبط خلوص القصمناسب للمادة الواردة: 0.02-0.05 مم للختم الساخن والرقائق الباردة؛ الطرف الضيق من هذا النطاق للهولوغرام.
3. قم بتغيير الشفرات أو فحصها. يجب أن تبدأ عملية استخدام رقائق الألومنيوم الباردة ورقائق الألومنيوم الهولوغرافية بحافة جديدة أو مشحوذة حديثًا.
4. حدد عمود إعادة اللفيعتمد ذلك على عرض الشق. استخدم أعمدة الانزلاق التفاضلي لعمليات التشغيل الضيقة متعددة الشرائح.
5. قم ببرمجة ملف تعريف شد مدببيتناسب مع المادة. ابدأ باعتدال، وزد الكمية فقط إذا تطلب الأمر ذلك للحفاظ على استواء الموقع.
6. تفعيل خاصية إزالة الشحنات الساكنةوتأكد من وظيفة شريط الأيونات.
7. قم بإجراء تجربة قصيرةوافحص حافة الشق تحت التكبير. تشير النتوءات على رقائق الختم الساخن إلى اتساع الفجوة بشكل مفرط؛ ويشير فقدان اللمعان على الرقائق الهولوغرافية إلى عدم استقامة الشفرة أو تذبذب الشد المفرط.
خاتمة
يمكن لآلة تقطيع واحدة معالجة رقائق الطباعة ثلاثية الأبعاد، والطباعة الباردة، والطباعة الساخنة بنجاح، ولكن بشرط أن يتعامل المشغل مع عملية تغيير الرقائق كإعداد خاص بنوع المادة وليس مجرد تغيير في العرض. وتُقاس الفروقات المهمة بالميكرونات والنيوتن: خلوص القص، وانحراف الشفرة، وتناقص الشد، وتعويض الانزلاق. إذا تم ضبط هذه العوامل بشكل صحيح، تصبح الآلة مصدر ربح مرن. أما إذا تم تجاهلها، فسيؤدي ذلك إلى فشل كل نوع من أنواع الرقائق.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

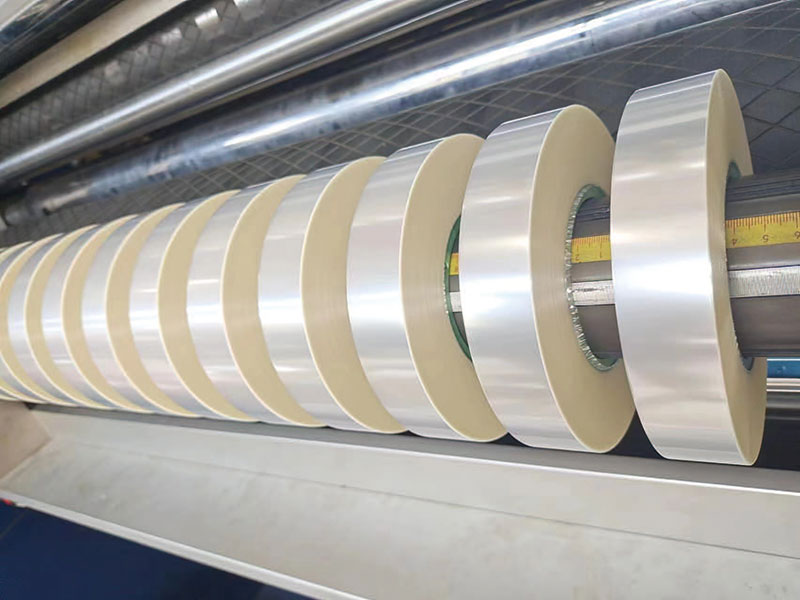
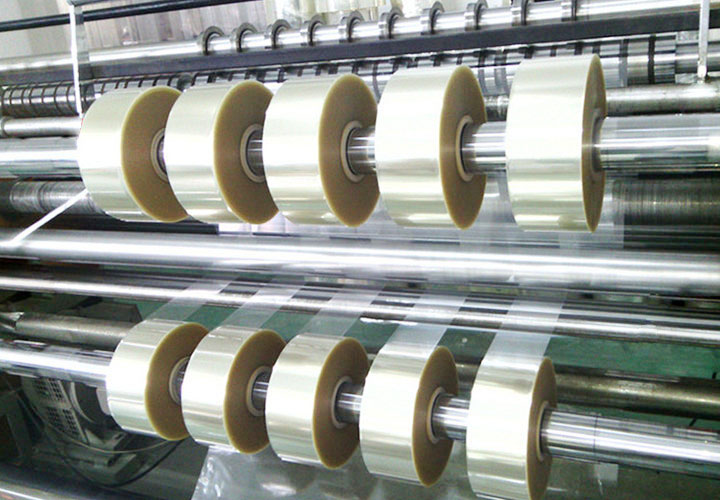

 آلة تقطيع الرقائق الباردة
 قاطع رقائق التحسين الرقمي
 قاطع رقائق الطباعة الحريرية






