تُستخدم آلة تقطيع أشرطة الألوان بشكل أساسي لتقطيع وإعادة لفّ لفائف عريضة من مواد مثل أشرطة طابعات البطاقات الملونة وأشرطة النقل الحراري. تتميز هذه المواد برقتها الشديدة (عادةً ما بين 4.5 و10 ميكرومتر فقط)، وحساسيتها العالية لتغيرات الشد ودقة القطع. إذا اقتصر اختيارك على السعر أو المظهر فقط، فقد ينتهي بك الأمر بشراء آلة "تدور ولكنها لا تقطع جيدًا". من خلال الجمع بين أفضل الممارسات الصناعية ومعايير المعدات، والتركيز على المعايير الأساسية الثلاثة - دقة التقطيع، والتحكم في الشد، ونظافة اللف - يمكنك تحديد ما إذا كانت الآلة تستحق الشراء أم لا.
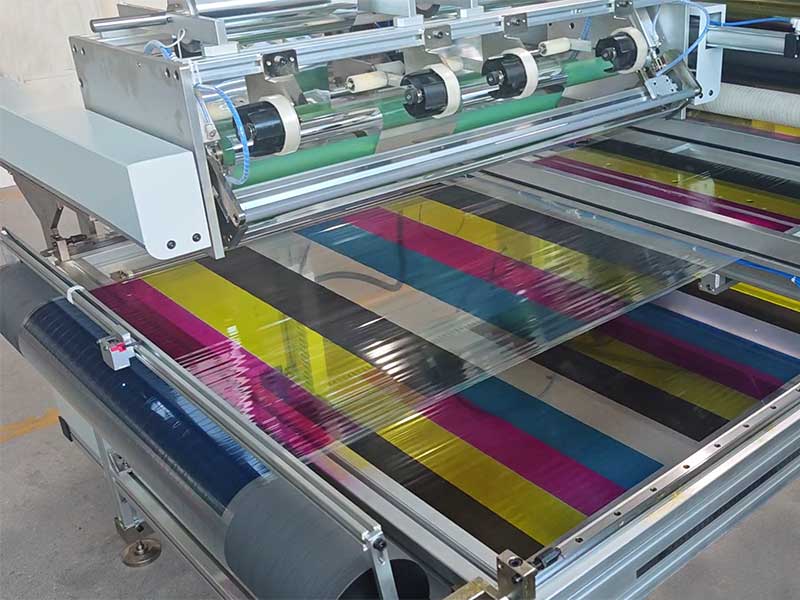
المعيار الأساسي الأول: دقة القطع، والتي تحدد ما إذا كان المنتج النهائي قابلاً للاستخدام
يُعدّ عرض الشريط المتفاوت الحدّ الأول لقصّه. تتميز طابعات البطاقات وطابعات الباركود بقنوات شريط ضيقة للغاية. إذا كانت حواف الشريط خشنة أو بها تفاوت كبير في العرض، فقد يحدث اختلال في محاذاة الشريط وفقدان للمحتوى أثناء الطباعة، وفي الحالات الشديدة، قد تتسبب النتوءات في تآكل رأس الطباعة.
عند اختيار النماذج، لا ينبغي الاكتفاء بالنظر إلى "الدقة القصوى" المعلنة من قِبل الشركة المصنعة، بل يجب التمييز بين مستويات الدقة المختلفة. بالنسبة للاستخدامات العامة لملصقات الخدمات اللوجستية، عادةً ما تكون دقة ± 0.3 إلى 0.5 مم كافية؛ أما في حالات مثل الأشرطة الملونة، والبطاقات الإلكترونية، ورموز التتبع الطبية، فيُنصح باشتراط دقة ± في حدود 0.1 مم؛ وبالنسبة للمواصفات فائقة الدقة أو الطباعة عالية الدقة، يجب أن تصل الدقة إلى مستوى ± 0.05 مم. من المهم ملاحظة أن الأرقام الواردة في جدول المعايير تُقاس غالبًا في ظروف مثالية. ولضمان دقة أكبر، يُنصح بتجربة قص لفة شريط ملون بنفسك في الموقع، واستخدام مقياس الورنية لقياس عرض عدة منتجات نهائية للتحقق من ثبات الانحراف وإمكانية التحكم فيه، بدلاً من تقديم طلب بناءً على كتيب العينات فقط.
يكمن سرّ الدقة في دعم الأداة ونظام التمركز. تستخدم عملية تقطيع الشرائط الملونة عادةً شفرات دائرية أو معلقة. وتتنوع مواد الأدوات من السبائك العادية إلى فولاذ التنجستن والطلاءات الخزفية. تتطلب الطلاءات الصلبة، مثل المواد القائمة على الراتنج، شفرات ذات صلابة أعلى لضمان قطع سلسة وتقليل الغبار. في الوقت نفسه، يعمل نظام التصحيح طوال عملية اللف، من فك اللف إلى لفه. يستجيب التصحيح الكهروضوئي بتقنية CCD بشكل جيد لمواد مثل الشرائط الملونة، التي قد تتمتع بخصائص عاكسة أو شبه شفافة، ويمكنه استعادة الانحراف فورًا. إذا أغفلت المعدات التصحيح النشط واعتمدت فقط على التحديد الميكانيكي للحواف، فسيكون من الصعب الحفاظ على استقرار استقامة القطع على المدى الطويل.
المعيار الأساسي الثاني: التحكم في الشد، والذي يحدد ما إذا كانت عملية التقطيع مستقرة
تتكون الطبقة الأساسية للشريط الملون من غشاء رقيق للغاية من مادة البولي إيثيلين تيريفثالات (PET)، وهو شديد الحساسية للشد. فإذا كان الشد مرتفعًا جدًا، يتمدد الغشاء الأساسي ويتشوه، مما يجعل طبقة الحبر عرضة لتساقط المسحوق. أما إذا كان الشد منخفضًا، يتذبذب الشريط عند حافة القطع، مما ينتج عنه قطع مسنن، كما يصبح الشريط مرتخيًا ومتجعدًا عند لفه. ويُطلق على التحكم في الشد في هذا المجال اسم "جوهر" آلات التقطيع، وهذا ليس من باب المبالغة.
لتقييم جودة نظام الشد، يكمن المفتاح في ما إذا كان فك اللف وإعادة اللف يتم التحكم بهما بشكل مستقل ضمن حلقة مغلقة. غالبًا ما تستخدم المعدات منخفضة الجودة مجموعة واحدة فقط من قابضات المسحوق المغناطيسي لفك ولف الأنابيب في آنٍ واحد، ومع تغير قطر اللفة، يتغير الشد تدريجيًا. يتمثل التصميم الأمثل في أن يتم التحكم في جانب فك اللف بواسطة مكبح مسحوق مغناطيسي أو محرك مؤازر للحفاظ على شد ثابت، بينما يتم تشغيل جانب اللف بشكل مستقل بواسطة محرك متغير التردد أو محرك مؤازر، مع وظيفة شد متناقص - فمع زيادة قطر اللفة النهائية، ينخفض الشد تلقائيًا لمنع الطبقة الخارجية من التسبب في تجاعيد أو الالتصاق بالطبقة الداخلية. في الحالات التي يتم فيها لف شرائط الألوان على عدة محاور في وقت واحد، يُعد المحور المنزلق ميزة ضرورية. فهو يسمح لكل بكرة بالانزلاق بشكل مستقل وضبط عزم الدوران بشكل مستقل، مما يحل مشكلة "شد أحد المحاور بشكل محكم والآخر بشكل غير محكم".
عند اختيار نموذج، يمكنك طرح سؤال محدد على الشركة المصنعة: هل يقل شد اللف تلقائيًا مع قطر الملف؟ إذا كانت الإجابة الوحيدة هي "مقياس جهد يدوي"، فهذا يعني أن التحكم في الشد لا يزال في مرحلة الحلقة المفتوحة، ويصعب ضمان الإنتاجية عند تقطيع شرائح ملونة رقيقة.
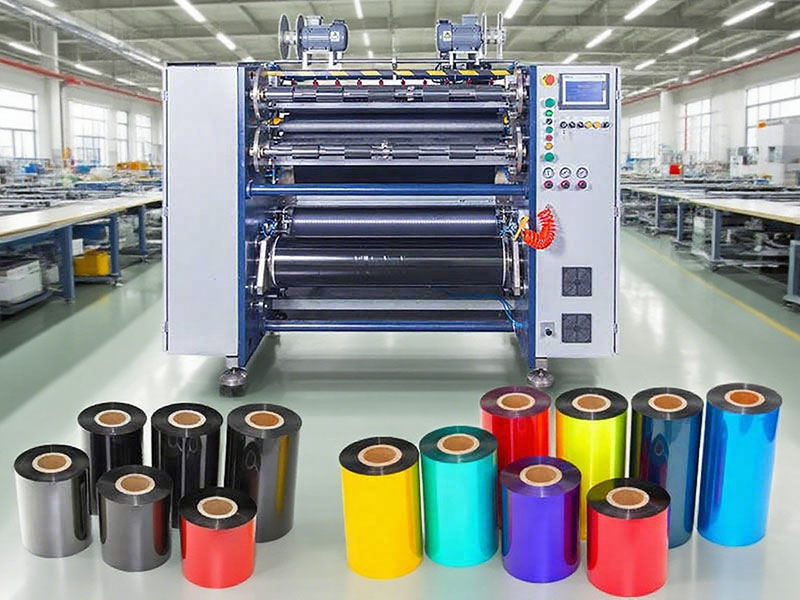
المعيار الأساسي 3: دقة اللف، والتي تحدد ما إذا كانت العملية اللاحقة ستسير بسلاسة
يُعدّ ضمان دقة لفّ الشريط تكلفةً خفيةً غالبًا ما يتمّ إغفالها. فإذا كانت حافة لفة الشريط الملون المقطوعة متسعة أو مسننة أو بها تجاعيد داخلية، فإنّ مقاومة فكّها بعد إدخالها في الطابعة ستكون غير متساوية. في أحسن الأحوال، قد تظهر عليها علامات بيضاء، وفي أسوأ الأحوال، قد تتسبّب في تمزّق الشريط. في هذا المجال، يُشترط عادةً التحكّم في انحراف سطح اللفة ضمن نطاق ±1 مم، بينما تصل دقة المعدات الأفضل إلى ±0.5 مم.
لا يتحقق التناسق بـ"إجبار" البكرة، بل يعتمد على فرضيتين: أولاً، نظام التحكم في الشد ذو الحلقة المغلقة المذكور سابقاً؛ ثانياً، طريقة ربط أسطوانة مكبس إعادة اللف. يتم تشغيل اللف السطحي بواسطة بكرات احتكاك لتحريك لفة المنتج النهائي، مما يقلل من تقلبات الشد ويجعل السطح النهائي أكثر استواءً. أما اللف ذو العمود المنزلق فهو مناسب للإنتاج المتزامن لمواصفات متعددة، حيث تتحكم كل لفة بشكل مستقل في عزم الدوران. بالإضافة إلى ذلك، يجدر التأكد من توافق مواصفات البكرة، إذ تأتي بكرات شريط الألوان الجاهزة عادةً بنوعين: بوصة واحدة ونصف بوصة. ويؤثر دعم الجهاز لكلا النوعين وسهولة تغيير البكرات بشكل مباشر على كفاءة تغيير الطلبات اليومية.
ورقة مرجعية سريعة: اجلس حسب احتياجاتك
| سيناريوهات التطبيق | متطلبات دقة القطع | تكوين التوتر - الخلاصة | هدف لترتيب اللفائف |
| أشرطة ملصقات الخدمات اللوجستية التقليدية | ±0.3~0.5 مم | فك مسحوق مغناطيسي + إعادة لف بتردد متغير | ± في حدود 1 مم |
| شرائط ملونة لبطاقات التعريف/العلامات الإلكترونية | ±0.1 مم | حلقة مغلقة مزدوجة + شد مدبب | ±0.5~1 مم |
| مواصفات فائقة الدقة / دقة عالية | فئة ± 0.05 مم | نظام سيرفو كامل ذو حلقة مغلقة + عمود انزلاقي | ± في حدود 0.5 مم |
تذكير أخير: لا تسعى وراء السرعات العالية بشكل أعمى. غالبًا ما تحتاج المعدات التي تتجاوز سرعتها 300 متر/دقيقة إلى خفض سرعتها عند قص الأشرطة الملونة الرقيقة جدًا أو المصنوعة من الراتنج، وقد لا يكون الناتج الفعلي أفضل من آلة متوسطة السرعة مستقرة تعمل بسرعة تتراوح بين 150 و200 متر/دقيقة. لطالما كان المنطق الأساسي للاختيار هو الاعتماد على الاستقرار والإنتاجية عند السرعات الشائعة الاستخدام، بدلًا من التركيز على أعلى الأرقام. أحضر معك لفة الشريط الأصلية لاختبار القص، وقياس العرض، وفحص الأطراف، وفحص منحنيات الشد. فقط إذا استوفت هذه المعايير الثلاثة، تصبح الآلات جديرة بالمرحلة التالية من المفاوضات.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


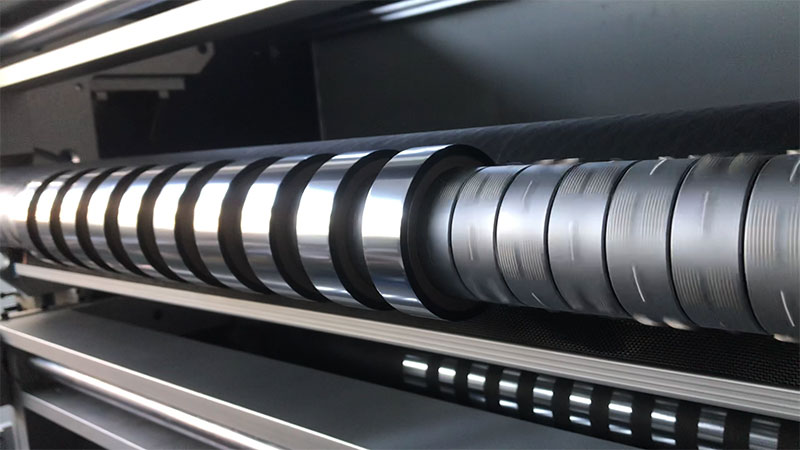
 آلة تقطيع شرائط الكربون
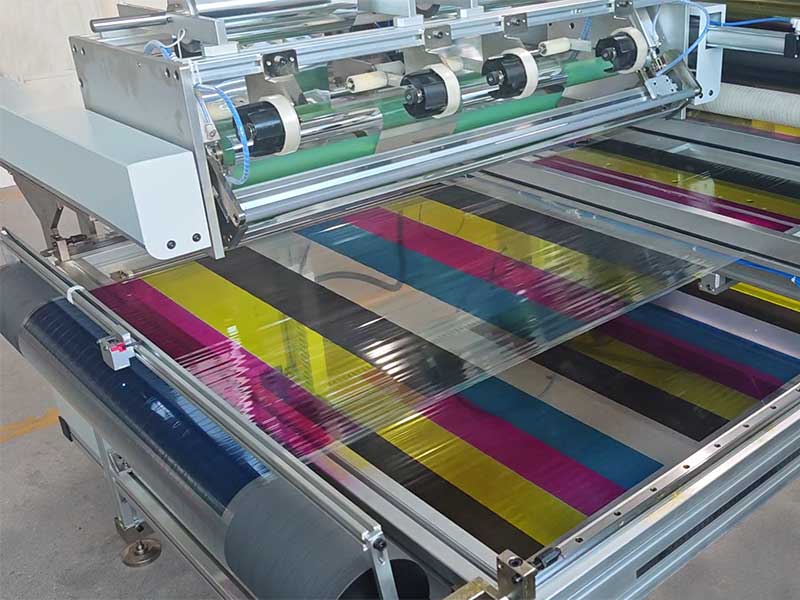 آلة تقطيع الشرائط الملونة






