لا يتعلق اختيار آلة تقطيع الأفلام باختيار المعدات ذات "أعلى المواصفات"، بل بإيجاد آلة "تتناسب مع طبيعة المواد المستخدمة ووتيرة الطلبات". وقد لاحظت العديد من المصانع في السوق أن معدلات استخدامها تحوم حول 40% بعد شراء نماذج عالية السرعة، وأن فترة استرداد التكاليف قد امتدت من عام واحد إلى ثلاث سنوات. تكمن المشكلة غالبًا في اختيار النماذج بفصل المواد عن الطاقة الإنتاجية؛ فالمواد تحدد كفاءة أداء المعدات، بينما تحدد الطاقة الإنتاجية إمكانية إنجازها؛ لذا يجب مراعاة هذين العاملين معًا.
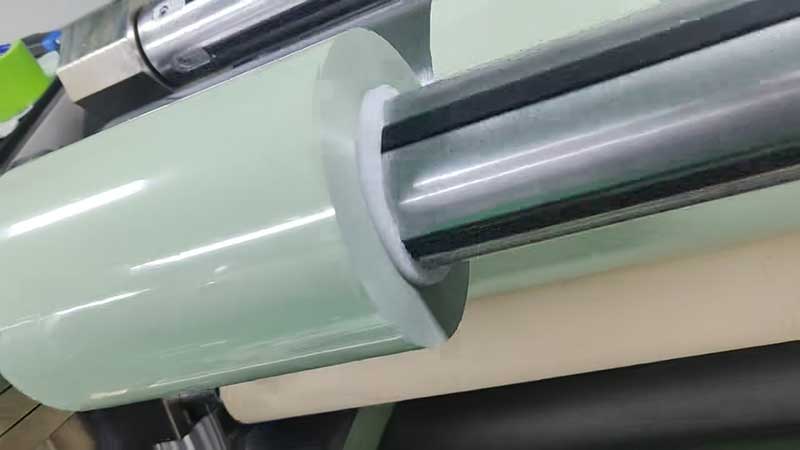
1. أولاً، افهم "طبيعة" المواد، ثم ناقش تكوين المعدات
تختلف الخصائص الفيزيائية للأغشية المختلفة اختلافًا كبيرًا؛ بالنسبة لنفس الآلة، فإن الشد والسرعة وزاوية الأداة المطلوبة لتقطيع BOPP و PE تختلف تمامًا تقريبًا.
غشاء BOPP: حساس للتمدد، ويفضل أن يكون الشد منخفضًا بدلاً من الشد العالييتميز البولي بروبيلين ثنائي المحور (BOPP) بصلابة جيدة، ولكنه عرضة للتشوه الناتج عن الشد. يُنصح بالتحكم في الشد أثناء عملية التقطيع ضمن نطاق منخفض يتراوح بين 8 و12 نيوتن، وبسرعات لا تتجاوز 150 مترًا/دقيقة، مع ضرورة أن يكون ضغط الأداة خفيفًا، وإلا فقد تحدث خطوط طولية واختلال في ترتيب الطبقات. إذا كانت نسبة طلبات البولي بروبيلين ثنائي المحور (BOPP) مرتفعة في ورشة العمل، فينبغي إعطاء الأولوية لمدى دقة الحد الأدنى للتحكم في الشد المنخفض للمعدات، بدلاً من التركيز على قيمة السرعة القصوى الاسمية.
غشاء البولي إيثيلين تيريفثالات (PET): يتحمل السرعات العالية ولكنه يتأثر بالكهرباء الساكنة وتمزق الغشاء.يتميز البولي إيثيلين تيريفثالات (PET) بقوة عالية ومقاومة جيدة للحرارة، مما يجعله قادراً على تحمل سرعات قطع تتراوح بين 120 و300 متر/دقيقة. يكمن التحدي الحقيقي في البولي إيثيلين تيريفثالات فائق الرقة (3-12 ميكرومتر)، حيث يؤدي ضعف التحكم في مقاومة القطع بسهولة إلى تمزق الغشاء، مما يستدعي استخدام شفرات محامل هوائية للحفاظ على تقلبات الشد ضمن نطاق ±0.5 نيوتن. في حال استخدام أغشية بصرية أو فواصل بطاريات الليثيوم في تصنيع البولي إيثيلين تيريفثالات، فمن الضروري أيضاً التأكد من ملاءمة المعدات للبيئات الخالية من الغبار وتجهيزها بميزات لإزالة الشحنات الساكنة.
غشاء البولي إيثيلين: لين وعرضة للالتصاق، مع شد لف "أعلى في الأعلى، وأقل في الأسفل".البولي إيثيلين مادة لينة وقابلة للطرق بدرجة عالية، لذا يجب أن يكون شد اللف أعلى بنسبة 5% إلى 10% من شد اللف الأصلي. في الوقت نفسه، يجب استخدام شد متدرج - أي تقليل الشد تدريجيًا مع زيادة قطر اللفة؛ وإلا، ستنضغط الطبقة الداخلية وتتشوه. يتطلب تقطيع البولي إيثيلين استقلالية عالية لعمود اللف، ويُعدّ استخدام عمود الانزلاق شبه إلزامي؛ وإلا، فلن يكون من الممكن ضبط شد كل لفة بشكل مستقل أثناء تقطيع الشريط الضيق، مما يجعل من الصعب ضمان تجانس السطح النهائي.
إذا كانت ورشة العمل بحاجة إلى التبديل بين مواد متعددة على مدار العام، فليس من الضروري توقع أن تقوم الآلة بكل شيء على أكمل وجه، ولكن ينبغي تزويدها بنظام تحكم ذكي في الشد (حزمة معلمات معالجة المواد المخزنة مسبقًا) وحامل أدوات معياري سريع التغيير. وقد انخفضت أوقات التغيير من أربع ساعات إلى أقل من خمس عشرة دقيقة، وفي سيناريوهات الإنتاج بكميات صغيرة ومتعددة الأنواع، تتجاوز هذه القيمة سرعات الذروة بمقدار 100 متر/دقيقة.
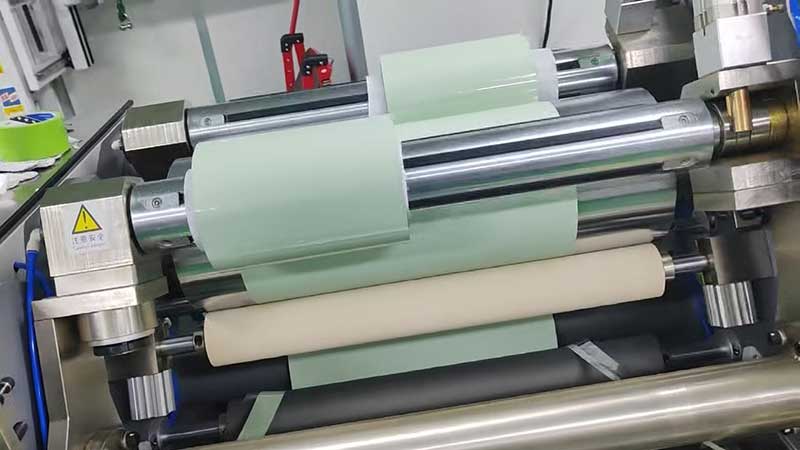
2. مطابقة السعة: لا تركز على سرعة اللوحة الاسمية، بل انظر إلى الناتج الفعلي
القيمتان 300 متر/دقيقة و500 متر/دقيقة المذكورتان على لوحة بيانات آلة التقطيع هما الحدّان الأقصى، وليسا قيم الإنتاج الفعلية. يجب تحويل الطاقة الإنتاجية الفعلية باستخدام ساعات العمل الفعلية ومعدلات الاستخدام.
تُشير تجارب الصناعة إلى أن معدل الاستخدام الإجمالي في مرحلة التقطيع يتراوح عادةً بين 55% و70%، حيث تستغرق عمليات إعادة لفّ اللفائف، واختراق الفيلم، وإزالة المخلفات، وضبط الأدوات وقتًا طويلًا. في حال تغيير النماذج من 3 إلى 5 مرات يوميًا، وتستغرق كل عملية من 10 إلى 30 دقيقة، فقد ينخفض وقت الإنتاج الفعلي إلى ما بين 60% و75%. هذا يعني أن آلة مصممة بسرعة 400 متر/دقيقة قد تصل سرعتها الفعلية المستمرة إلى ما بين 240 و280 متر/دقيقة.
تتمثل إحدى الطرق العملية في استخدام ذروة الطلبات للعمل عكسيًا: استخراج الطلبات من الأشهر الاثني عشر الماضية وتحديد ذروة الطلب الشهرية وتوزيع المواصفات. إذا شكلت أعلى خمس مواصفات أكثر من 70% من الإجمالي، يمكن الاستفادة من ميزة السعة التي توفرها النماذج الأوتوماتيكية بالكامل عالية السرعة. أما إذا كانت المواصفات متفرقة وكثرت الطلبات الصغيرة، فقد تكون مرونة النماذج شبه الأوتوماتيكية أكثر قيمة من سرعة النماذج الأوتوماتيكية بالكامل. يُنصح بتخصيص 1.2 ضعف ذروة الطلب المتوقعة للأشهر الاثني عشر القادمة من السعة الفعلية للمعدات، مما يتيح مجالًا لإعادة العمل على العينات وتجنب تقلبات الشد وانخفاض دقة سطح نهاية اللف الناتج عن التشغيل بكامل الحمل.
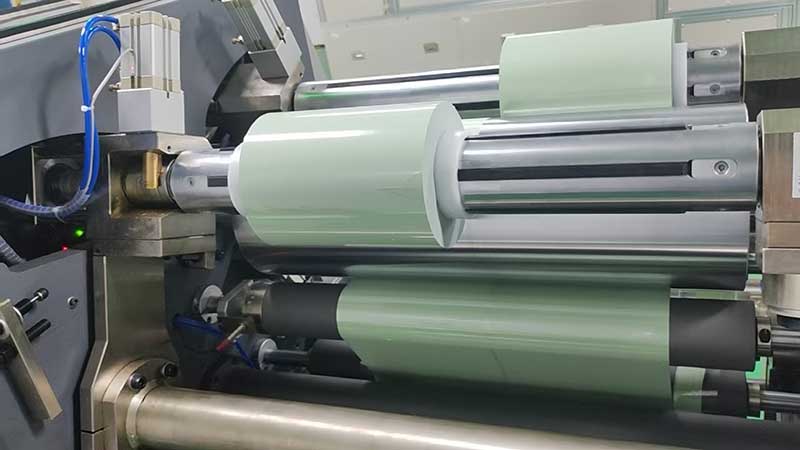
3. أسلوب الاختيار القائم على مطابقة السيناريو
السيناريو 1: مادة واحدة، دفعة كبيرة، مواصفات قليلةعلى سبيل المثال، شركة متخصصة في أغشية تغليف BOPP، بطاقة إنتاجية يومية تتجاوز 8 أطنان. ينصب التركيز عند الاختيار على قطر فك اللفائف وعدد محطات اللف. يلزم قطر لف لا يقل عن 1000 مم لدعم إعادة اللف غير المتكررة بسرعات عالية؛ ويقلل اللف بمحطتين من وقت توقف فك اللفائف. اختر سرعة 500 متر/دقيقة مع هامش أمان، ولكن تأكد من قدرة نظام الشد على الحفاظ على التذبذبات ضمن ±0.5 نيوتن عند السرعات العالية؛ وإلا، فكلما زادت السرعة، زاد معدل العيوب.
السيناريو الثاني: إنتاج مختلط متعدد المواد، أحجام دفعات متوسطة، تغييرات متكررة في المواصفاتهذا هو الواقع بالنسبة لمعظم مصانع التغليف والطلاء المرن. تحوّل مؤشر اختيار المواد الأساسية من "السرعة" إلى كفاءة التغيير وإدارة تركيبة الشد. يعمل النموذج المؤازر الأوتوماتيكي بالكامل مع مكتبة بصمات المواد، مما يسمح بضبط المعلمات مسبقًا للتبديل بين الشد والسرعة وضغط الأداة، مما يقلل وقت تغيير الأدوات من أربع ساعات إلى خمس عشرة دقيقة. يُعدّ عمود الانزلاق مكونًا أساسيًا؛ فبالنسبة للشرائط الضيقة ذات عرض القطع الذي يصل إلى 30 مم، يجب أن تنزلق كل لفة بشكل مستقل لضمان شد موحد بين الطبقتين الداخلية والخارجية. لا داعي لزيادة السرعة بشكل كبير؛ إذ يكفي معدل إنتاج فعال يتراوح بين 150 و250 مترًا/دقيقة لتغطية طلبات الدفعات المتوسطة.
السيناريو 3: الأغشية الرقيقة للغاية، والأغشية المتخصصة، والمنتجات ذات القيمة المضافة العالية.على سبيل المثال، أغشية البولي إيثيلين تيريفثالات (PET) بسماكة 3-12 ميكرومتر، وفواصل بطاريات الليثيوم، والأغشية البصرية. تتطلب هذه التطبيقات دقة عالية في التحكم في تمزق الأغشية ونظافتها. عند التقطيع، يُفضل استخدام أدوات القطع ذات المحامل الهوائية أو أدوات القطع الدائرية عالية الدقة، بدقة تصحيح تصل إلى ±0.1 مم. جهاز إزالة الشحنات الساكنة قياسي وليس اختياريًا. السرعة ليست العامل الحاسم، ففقدان غشاء واحد عند السرعات العالية في الأغشية الرقيقة جدًا قد يُضيع نصف يوم من الإنتاج عالي السرعة. عند اختيار النماذج، يجب مطالبة الموردين باستخدام المواد كعينات فعلية، ومراقبة معدل تمزق الأغشية في المقاطع الرقيقة وجودة سطح نهاية اللف، بدلًا من الاكتفاء بالنظر إلى جدول المعايير.
السيناريو الرابع: دفعات صغيرة، نماذج أولية، طلبات مخصصةإذا تجاوزت كمية الطلبات الشهرية عشرين مواصفة وكان حجم كل مواصفة صغيرًا، فإن السرعة العالية لخط الإنتاج الأوتوماتيكي بالكامل ستتأثر سلبًا بالتغييرات المتكررة في النماذج. في الواقع، تُعد مرونة تبديل المواصفات وانخفاض عتبات الاستثمار للنماذج شبه الأوتوماتيكية خيارًا منطقيًا. تعمل النماذج اليدوية أو شبه الأوتوماتيكية عادةً بسرعات تتراوح بين 10 و150 مترًا في الدقيقة، وتتطلب من شخص إلى شخصين في كل وردية، كما أنها تحتاج إلى مساحة أقل بكثير من خطوط الإنتاج الأوتوماتيكية بالكامل. إن استثمار المعدات الموفرة في تجهيزات تغيير الأدوات السريع وتدريب المشغلين يمكن أن يؤدي إلى تحسينات مباشرة في كفاءة الإنتاج.
4. قيدان صارمان يسهل تجاهلهما
استقلالية البكرة.تذكر العديد من قوائم التحقق الخاصة بالاختيار "عدد البكرات" فقط، دون التطرق إلى "جودة اللف". عند تقطيع الشرائح الضيقة، لا يمكن لآلية اللف التقليدية ذات المحور الكامل ضبط شد كل لفة على حدة، مما يؤدي إلى طبقات خارجية مشدودة وطبقات داخلية مرتخية. يُعدّ استخدام عمود اللف أو اللف المؤازر المستقل أساسيًا لضمان دقة سطح القطع النهائي؛ وكلما قلّ عرض القطع، زادت أهمية هذه الخطوة.
مطابقة الأداة مع المادةتُعدّ تقنية القصّ بشفرة دائرية مناسبة للأغشية السميكة التي يزيد سمكها عن 20 ميكرومتر، بينما تُناسب تقنية القصّ بشفرة حلاقة الأغشية الرقيقة جدًا والأغشية المصبوبة. تستخدم أغشية البولي إيثيلين المرنة شفرات دائرية بزاوية منخفضة لتقليل النتوءات، بينما تتطلب أغشية البولي إيثيلين تيريفثالات الصلبة مراعاة مادة الأداة وعمرها الافتراضي. إذا اقتصر المورد على ذكر "الشفرات الدائرية القياسية" دون الاستفسار عن سمك وصلابة المواد المستخدمة، فمن المرجح أن هذه الخطة لا تُولي اهتمامًا كافيًا لجودة عملك.
الخطوة الأخيرة في اختيار النموذج هي أخذ لفة الفيلم الأصلية إلى موقع المورّد أو تشغيلها على آلة العينات. تحقق من نظافة سطح اللف بعد التقطيع، وتأكد من خلو سطح الفيلم من الخطوط أو التجاعيد، ومن محاذاة الشرائط الضيقة - هذه الطريقة أكثر فعالية من مراجعة أي جدول بيانات. غالبًا ما تتفوق الآلة متوسطة السرعة التي تعمل بكفاءة مع المواد على الآلة عالية السرعة التي تتنافس مع المواد على المدى الطويل.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


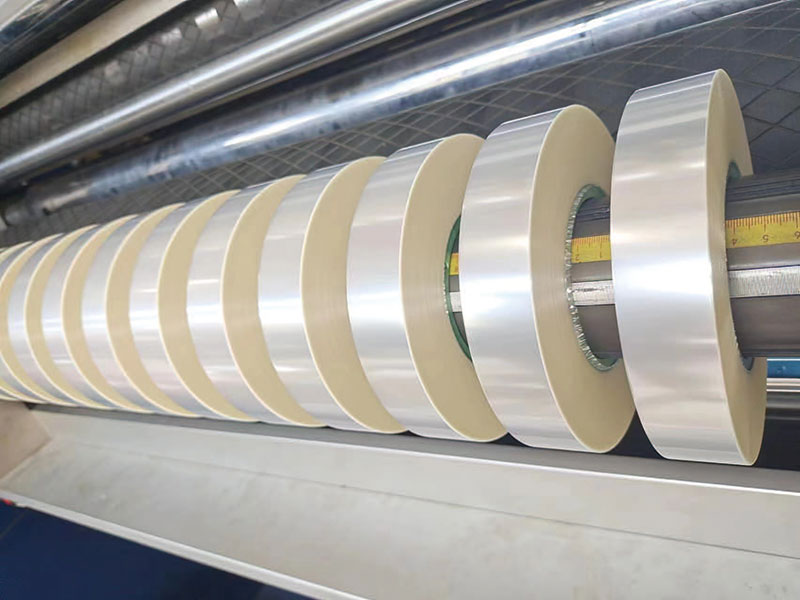 آلة تقطيع الأفلام
 آلة تقطيع الشريط
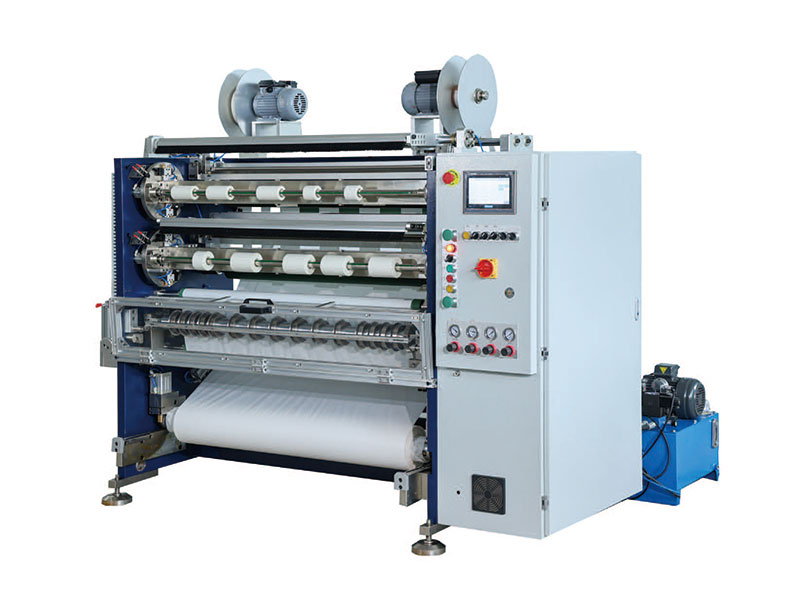 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
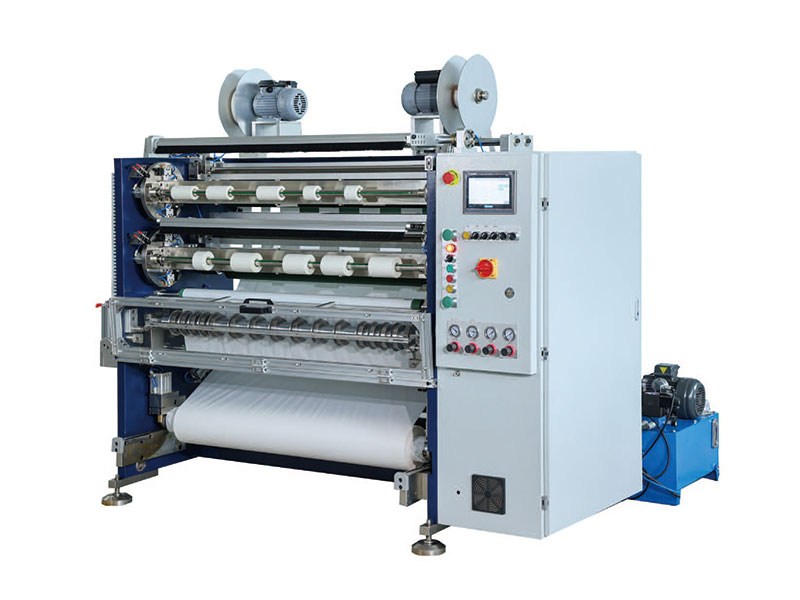 آلة تقطيع لاصقة أحادية الجانب
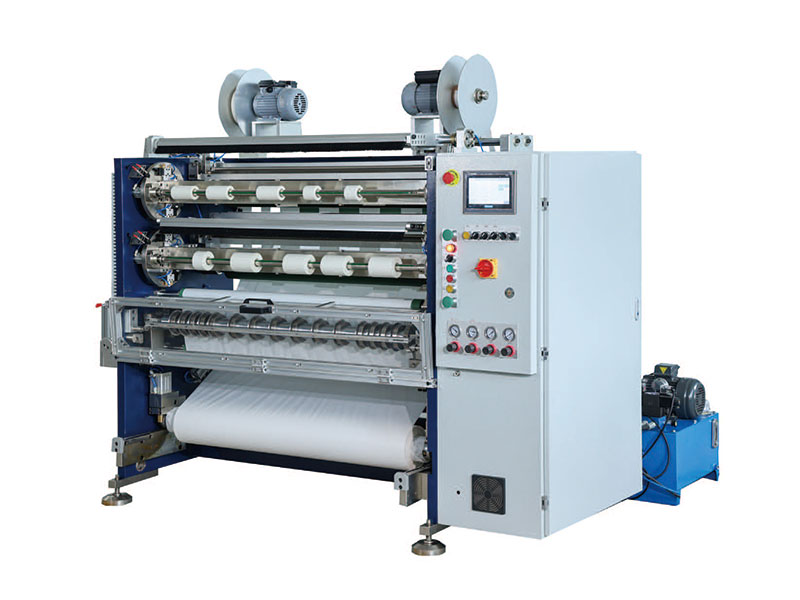 آلة تقطيع اللاصق المزدوج
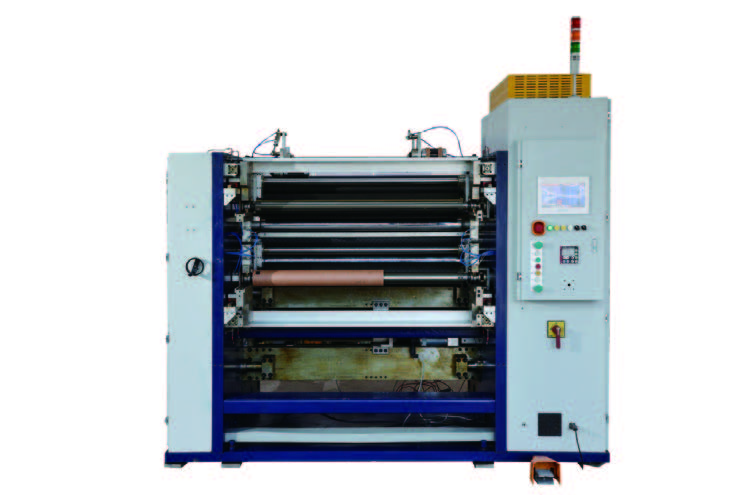 آلة تقطيع الأفلام ذات السعة
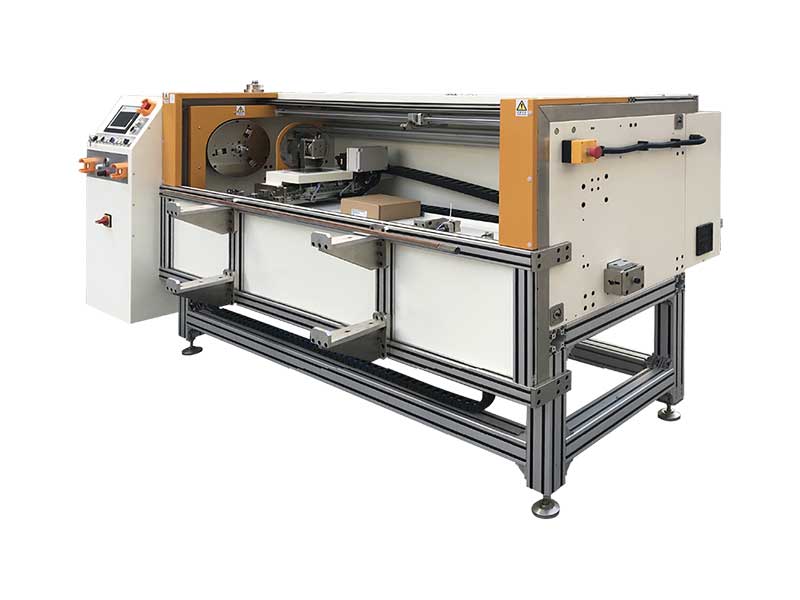 قاطع لفائف الرقائق الأوتوماتيكي






