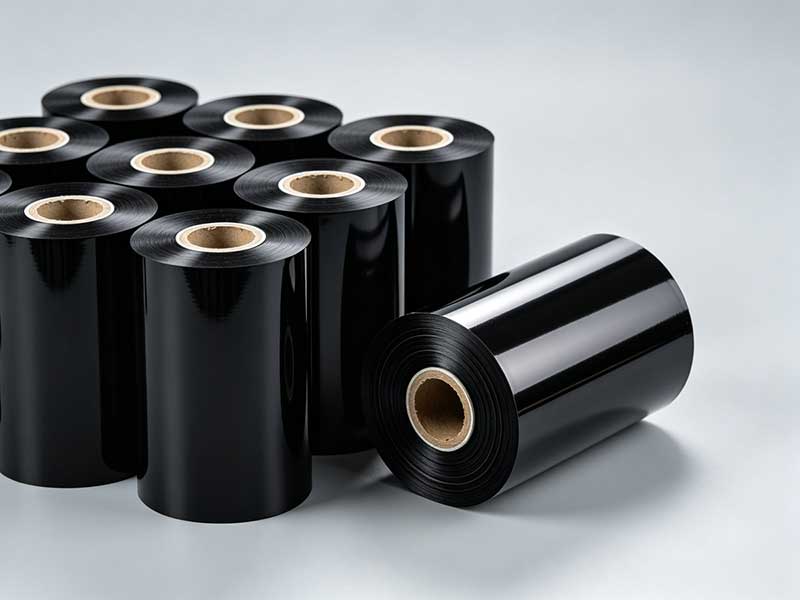
في سلسلة صناعة الطباعة الحرارية، تلعب آلات تقطيع الشريط دور "الخطوة الأخيرة". فهي تقطع بدقة لفة الشريط الرئيسية العريضة إلى لفات صغيرة مناسبة لمختلف طابعات الباركود. وتؤثر جودة التقطيع بشكل مباشر على سهولة انقطاع الشريط داخل الطابعة، وظهور خطوط بيضاء أو انبعاجات في الطباعة، بل وتؤثر أيضاً على عمر رأس الطباعة.
عند مواجهة نماذج ذات مواصفات معقدة في السوق، لا يكمن مفتاح اختيار النموذج الأمثل في السعي وراء "أعلى المواصفات"، بل في إيجاد توازن يناسب احتياجات عملك. يُجرى التحليل التالي من منظورين: الوظائف الأساسية ونقاط الاختيار الرئيسية.
1. الوظيفة الأساسية: ما الذي تتحكم فيه آلة التقطيع تحديداً؟
يمكن تلخيص سير عمل آلة تقطيع الشرائط في أربع مراحل: فك اللف ← التحكم في الشد ← التقطيع ← اللف. ومن بين هذه المراحل، يُعد التحكم في الشد ودقة اللف عنصرين أساسيين يحددان جودة المنتج النهائي؛ بل يُطلق على التحكم في الشد في هذا المجال اسم "روح" آلة التقطيع.
يُعدّ التحكم في الشدّ أمرًا بالغ الأهمية لأنّ ركيزة الشريط مصنوعة من غشاء PET بسماكة 4.5-10 ميكرومتر فقط، وهو شديد الحساسية للشدّ. يُسبّب الشدّ الزائد تلفًا للغشاء الأساسي، ممّا يجعل طبقة الحبر عرضةً لتساقط المسحوق. أمّا إذا كان الشدّ منخفضًا جدًا، فسيرتخي الشريط ويتجعّد عند لفه، ممّا يُسهّل ظهور خطوط بيضاء وتجاعيد أثناء الطباعة. عادةً ما تكون الطرازات المتطورة مزوّدة بنظام تحكّم آليّ كامل في الشدّ ذي حلقة مغلقة، والذي يُمكنه مراقبة الشدّ وضبطه في الوقت الفعليّ أثناء مراحل فكّ اللفّ والسحب وإعادة اللفّ. كما تحتوي بعضها على وظائف تحكّم في الشدّ التدريجيّ، حيث تُقلّل الشدّ تلقائيًا مع زيادة القطر، ممّا يمنع التصاق الشريط الداخليّ تحت الضغط.
يُعد نظام التصحيح ميزةً أساسيةً أخرى. تتعرض الأشرطة لانحراف طفيف أثناء التشغيل بسرعات عالية؛ وبدون تصحيح، لا يمكن ضمان استقامة القطع. يُناسب التصحيح الكهروضوئي التقليدي لتقنية CCD المواد الشفافة أو شبه الشفافة، بينما يُناسب التصحيح بالموجات فوق الصوتية المواد المعتمة. تُعد سرعة الاستجابة ودقة التحكم مؤشرين رئيسيين لتقييم جودة نظام التصحيح.
بالإضافة إلى ذلك، تؤثر طريقة اللف أيضًا على جودة المنتج النهائي. يتم تشغيل اللف السطحي بواسطة بكرات احتكاك، مما يزيل تقلبات الشد بشكل فعال ويجعل السطح النهائي أكثر نظافة؛ يسمح عمود الانزلاق لكل وحدة لف بالتحكم بشكل مستقل في عزم الدوران، مما يحل مشكلة "الارتخاء الداخلي والشد الخارجي" عند لف عدة ملفات في وقت واحد، مما يجعله خيارًا أساسيًا للإنتاج متعدد المواصفات.

2. النقاط الرئيسية للاختيار: ثلاثة معايير أساسية تحدد الاتجاه
1. دقة القطع: شريان الحياة للجودة
تؤثر دقة القص بشكل مباشر على اتساق عرض الشريط النهائي وجودة حوافه. وتنقسم معايير الصناعة المرجعية إلى عدة مستويات: المستوى القياسي ±0.3-0.5 مم، وهو مناسب للاستخدامات التقليدية مثل ملصقات الخدمات اللوجستية؛ المستوى الصناعي ±0.1 مم، والذي يلبي معظم الاحتياجات التجارية مثل ملصقات المنتجات الإلكترونية ورموز تتبع الأدوية؛ المستوى الدقيق ±0.05 مم أو أعلى، وهو مناسب للاستخدامات التي تتطلب دقة عالية مثل الرموز الشريطية عالية الدقة والأشرطة فائقة النحافة.
إن تكلفة عدم الدقة الكافية حقيقية: حواف الشريط خشنة، وعدم محاذاة الشريط أثناء الطباعة قد يؤدي إلى فقدان المحتوى في أحسن الأحوال، أو تلف رأس الطباعة في أسوأ الأحوال. عند اختيار الطرازات، تأكد من طلب تجربة قص بكرة الشريط من الشركة المصنعة في الموقع وقياس انحراف العرض باستخدام مقياس الورنية، بدلاً من الاعتماد بشكل أعمى على القيم النظرية في جدول المعلمات.
2. سرعة القطع: مقياس للكفاءة، ولكن السرعة الأعلى ليست بالضرورة أفضل.
تشمل نطاقات السرعة الشائعة ثلاثة مستويات: النوع الاقتصادي منخفض السرعة 50-100 متر/دقيقة، وهو مناسب للدفعات الصغيرة ذات الأصناف المتعددة؛ تتراوح سرعة النماذج متوسطة السرعة للأغراض العامة من 150-250 متر/دقيقة، وتلبي معظم الطلبات التجارية؛ تتراوح سرعة نماذج الإنتاج عالية السرعة من 300-500 متر/دقيقة، وهي مناسبة للإنتاج المستمر على نطاق واسع.
تجدر الإشارة إلى أن السرعة القصوى الاسمية غالبًا ما تكون مجرد بيانات مخبرية. تتميز الأشرطة المصنوعة من الراتنج بطبقات أكثر صلابة ومتانة أقل، لذا فإن سرعة قصها الفعلية عادةً ما تكون أقل بنسبة 20% إلى 30% من سرعة الأشرطة المصنوعة من الشمع. قد تتفوق آلة متوسطة السرعة تعمل بسلاسة عند السرعات المعتادة على الآلات عالية السرعة التي تتباطأ بشكل متكرر بسبب تقلبات الشد.
3. توحيد اللف: "التكاليف الخفية" التي غالباً ما يتم تجاهلها
تؤثر دقة لف الشريط بشكل مباشر على سلاسة عملية التغليف الخلفي وتدفق الشريط في الطابعة. يجب عادةً ضبط انحراف طرف الشريط ضمن نطاق ±1 مم، ويمكن للأجهزة المتطورة الوصول إلى ±0.5 مم. إذا ظهر طرف الشريط بشكل يشبه الجرس أو كانت حوافه مسننة أو مطوية من الداخل، فهذا يشير إلى وجود مشاكل في التحكم باللف، وقد يؤدي فك اللف لاحقًا إلى تلف الشريط أو انحشار الطابعة.
لتحقيق تجانس جيد في اللف، يعد التحكم في الشد ذو الحلقة المغلقة + التصحيح النشط تكوينًا ضروريًا، ومن الضروري أيضًا التحقق مما إذا كان ذراع اللف منتظمًا وما إذا كان انحراف المندريل صغيرًا بما فيه الكفاية.

3. الاختيار المُخصّص: استراتيجيات اختيار مُلائمة لسيناريوهات الأعمال المختلفة
بناءً على خصائص عملك، يمكنك تحديد اتجاه التكوين بسرعة:
دفعات صغيرة، مواصفات متعددة (النماذج الأولية، الطلبات القصيرة)تُعطى الأولوية لسهولة تغيير الطلبات؛ وتُعدّ مواضع الأدوات القابلة للبرمجة ووظائف ذاكرة المعلمات أكثر أهمية من السرعة القصوى. سرعة مرجعية تتراوح بين 100 و150 مترًا/دقيقة، ودقة في حدود 0.3 مم ±، تلبي معظم المتطلبات.
شريط قياس عريض قياسي عالي الحجمسعياً لتحقيق التشغيل المستمر عالي السرعة والأتمتة، تعمل وظائف القطع واللف التلقائي على تقليل التدخل اليدوي بشكل ملحوظ. سرعة مرجعية تتجاوز 250 متر/دقيقة، ودقة تصل إلى ±0.2 مم.
شرائط راتنجية عالية الجودة / شرائط متخصصةتتطلب هذه التقنية تحكمًا دقيقًا في الشد وقوة قطع عالية، ويجب تعديل مواد الأدوات (مثل الفولاذ التنجستن أو الحشوات المطلية بالسيراميك). سرعة مرجعية 150-200 متر/دقيقة، ودقة توجيه ± 0.1 مم.
النصيحة الأخيرة: القطع أهم من المعايير
مهما كانت مواصفات المنتج جذابة، فإن استخدام لفة شريطك الخاصة لإجراء قطع تجريبي في الموقع قبل الشراء هو الطريقة الأمثل لتجنب المشاكل. أثناء القطع التجريبي، ركز على جودة الحواف عند مختلف العروض (أضيق وأوسع المواصفات)، وانتظام اللف أثناء بدء التشغيل بسرعات عالية والتوقفات الطارئة، وما إذا كانت انحرافات سطح النهاية مستقرة وقابلة للتحكم.
لا توجد آلة "أفضل" لقص الشرائط، بل توجد فقط "الأكثر ملاءمة". ويعتمد التوازن بين الدقة والسرعة والنظافة في النهاية على موقع منتجك في السوق وهيكل الطلبات. فقط الجهاز الذي يتناسب مع وتيرة العمل يمكنه تحقيق التوازن الأمثل بين الجودة والتكلفة.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




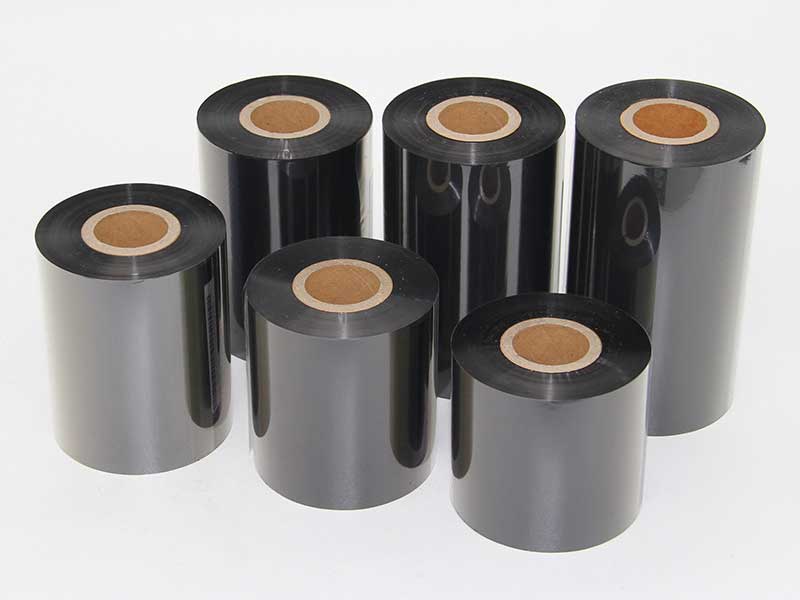
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
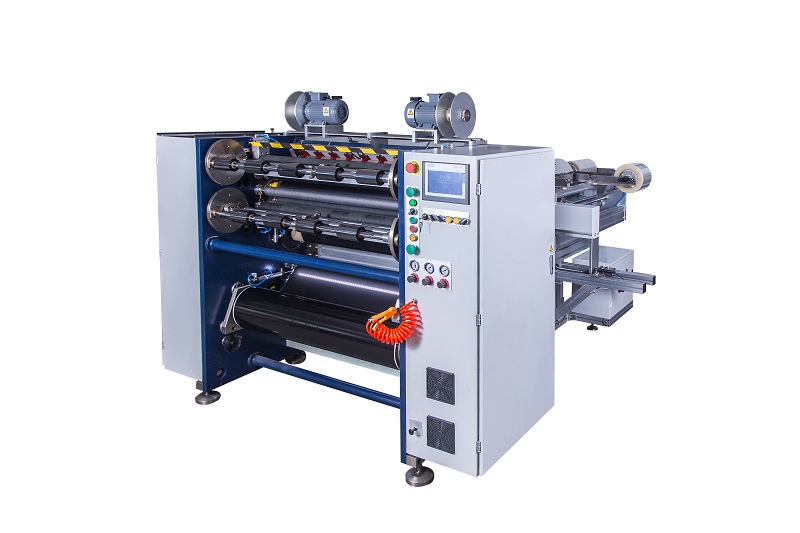 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS2 PLUS
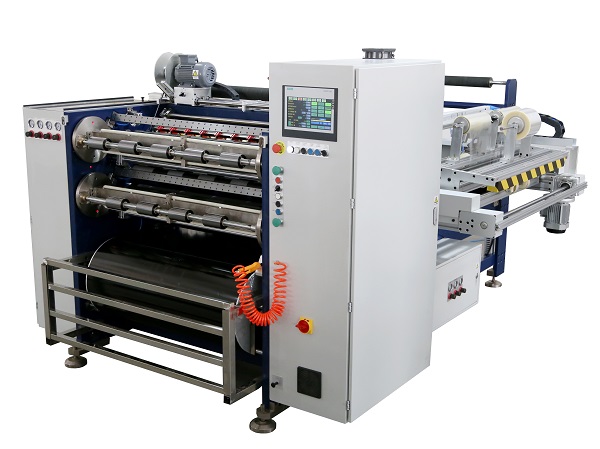 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 PLUS
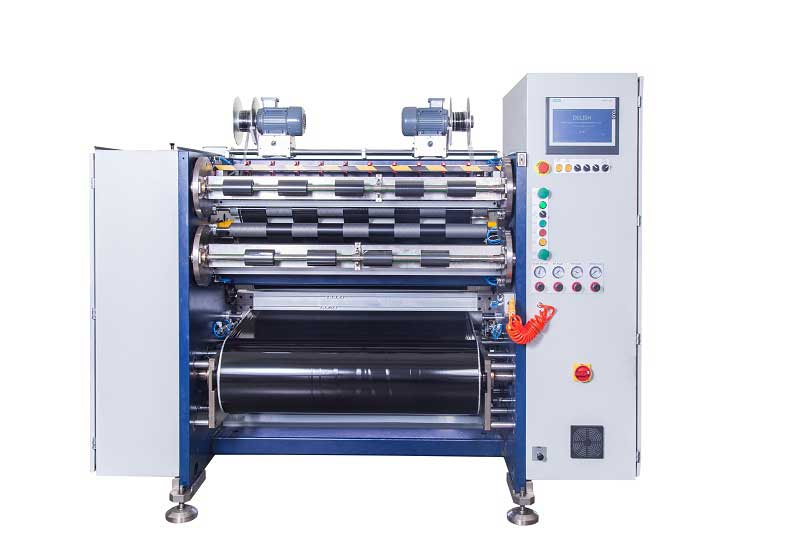 آلة تقطيع شريط النقل الحراري اليدوية RSDS4






