في سلسلة إنتاج أشرطة النقل الحراري، تُعدّ عملية التقطيع المرحلة النهائية والأكثر دقة. تُقطع اللفائف الرئيسية العريضة المطلية هنا إلى عروض مختلفة حسب طلب العميل، بدءًا من العرض الشائع الذي يبلغ عشرات المليمترات وصولًا إلى المواصفات فائقة الدقة التي لا تتجاوز بضعة مليمترات والمستخدمة في البطاقات الإلكترونية. تتميز الأشرطة نفسها برقتها الشديدة، حيث يتراوح سمكها عادةً بين 4.5 و6 ميكرونات فقط، وهي تتكون من طبقة أساسية من البولي إيثيلين تيريفثالات (PET) وطبقة حبر، مما يجعلها هشة وحساسة. إذا لم تكن آلة التقطيع دقيقة بما يكفي، فسيكون المنتج النهائي ذو حواف غير واضحة وعرض غير متناسق، مما يتسبب في انحشار الطابعات اللاحقة أو انقطاع الشريط. يؤدي ضعف التحكم في الفاقد إلى هدر أكثر من عشرة أمتار من المواد لكل تغيير في الطلب، وتضيع الأرباح في هذه الجوانب غير المرئية. تكمن قيمة آلة تقطيع الأشرطة الأوتوماتيكية بالكامل تحديدًا في هذين المعيارين الأساسيين:قطع دقيق، هدر أقل.
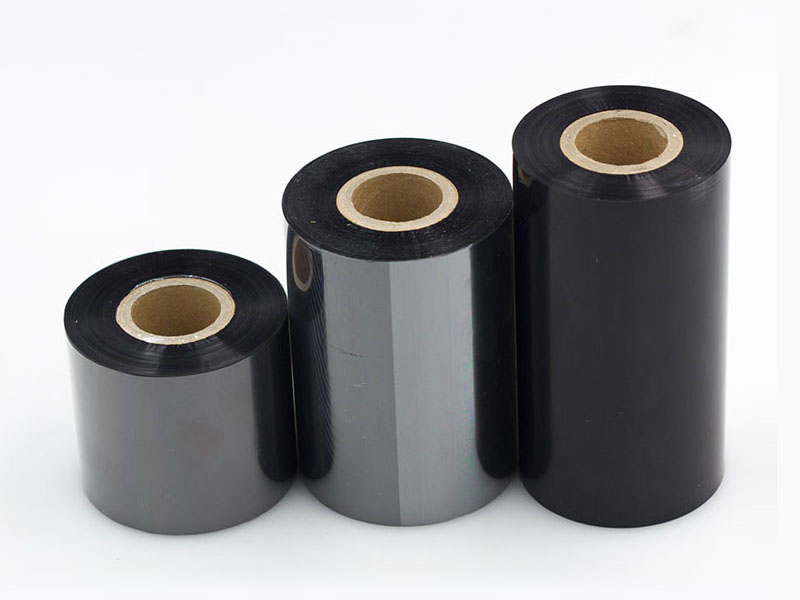
تعتمد الدقة بشكل أساسي على الشدقد تتسبب قوة الشد التي يتعرض لها الشريط أثناء عملية التقطيع في مشاكل حتى مع انحراف طفيف. فإذا كان الشد مرتفعًا جدًا، سيتمدد غشاء PET الأساسي ويتشوه، مما يؤدي إلى انكماش عرضه بعد التقطيع وعدم محاذاة أبعاده. أما إذا كان الشد منخفضًا جدًا، فستصبح المادة رخوة ومتجعدة، وسيكون سطح نهاية اللف غير مستوٍ، مما يسهل رؤية خطوط بيضاء وتجاعيد أثناء الطباعة. تستخدم آلات التقطيع التقليدية قابضات مغناطيسية للتحكم في الشد، والتي تتميز بتأخر في الاستجابة وتقلبات تصل إلى ±10%، مما قد يتسبب في تلف كميات كبيرة من المنتج عند السرعات العالية. يعتمد النموذج الأوتوماتيكي بالكامل على نظام تحكم مؤازر ذي حلقة مغلقة: حيث تراقب مستشعرات الشد في الوقت الفعلي، وتقوم وحدات التحكم المنطقية القابلة للبرمجة (PLCs) بالحساب وفقًا لمنحنيات محددة مسبقًا، وتضبط المشغلات على مستوى أجزاء من الألف من الثانية. ويتم ضبط شد الأقسام الثلاثة الخاصة بفك اللف والتقطيع وإعادة اللف بشكل مستقل. تعتمد عملية اللف على التحكم التدريجي، حيث يتناقص القطر تدريجيًا مع ازدياده، مما يضمن بقاء الشريط الضيق مشدودًا من البداية إلى النهاية. ونتيجة لذلك، يتم تقليل تقلبات الشد إلى ±0.25 نيوتن، ويقل الفاقد الناتج عن حزام السحب ذي التشغيل والإيقاف من 5.2 متر في المتوسط لكل لفة إلى 1.1 متر لكل بكرة.
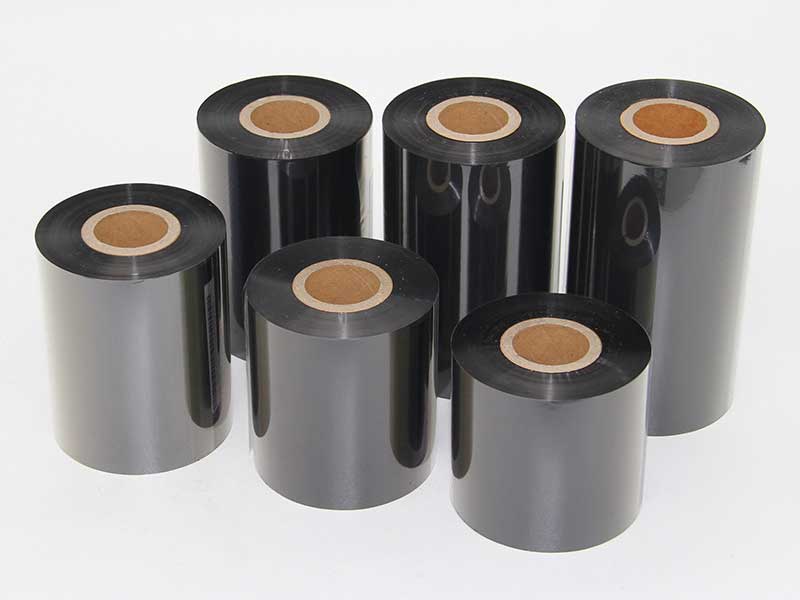
التصحيح هو خط دفاع آخر من أجل الدقةعندما يقل طول الشريط عن 10 مليمترات، تصبح صلابته الجانبية ضعيفة للغاية، وإذا انحرف بمقدار عشرات الميكرونات، يُعتبر تالفًا. تُجهز آلة التقطيع الأوتوماتيكية بالكامل بمستشعرات كهروضوئية أو ليزرية للكشف عن الحواف في الوقت الفعلي، وبكرات تصحيح تعمل بمحركات مؤازرة لضبط دقيق، وزمن استجابة مضبوط على مستوى الميلي ثانية، ودقة تصحيح ديناميكية تصل إلى ±0.1 مليمتر أو حتى أعلى. وبفضل هيكلها عالي الصلابة وبكرات التوجيه المصقولة بدقة، يقتصر الانحراف القطري لعمود اللف على مستوى الميكرون. ويكون مسار الشريط من حافة الشفرة إلى اللب متوازيًا دائمًا، مما يضمن أن يكون السطح النهائي أملسًا كسطح المرآة، دون أي تشققات أو انهيار في الحواف.
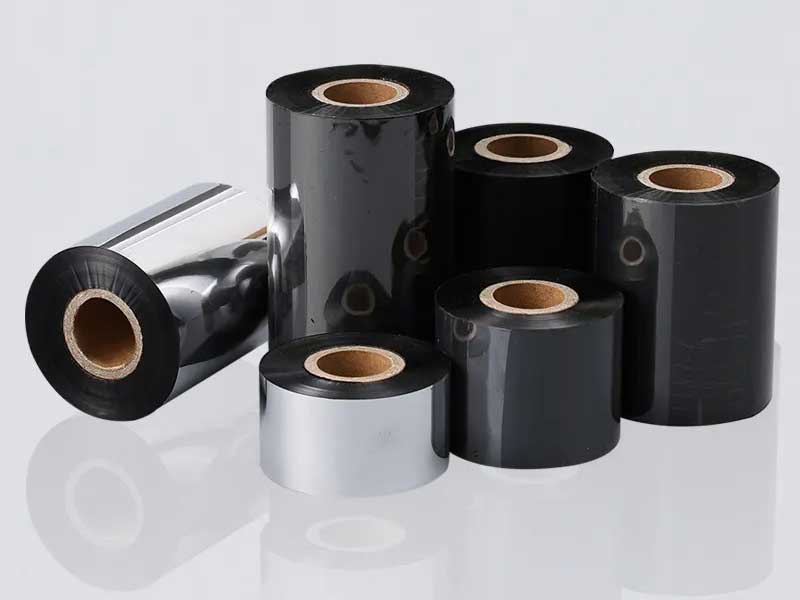
يكمن انخفاض الخسائر في كل تفاصيل تغييرات الطلبات والمواد الخردة.تتراوح نسبة فقد المواد في مرحلة التقطيع عمومًا بين 3% و5% في هذا القطاع، إلا أن جزءًا كبيرًا من هذه النسبة لا يُعدّ "تكلفة ضرورية". ويُعتبر انقطاع الفيلم أثناء تغيير الطلبات أكبر نقطة هدر خفية: ففي الوضع الافتراضي، يُستخدم 20 مترًا من شريط الكربون الأصلي للسحب، مما يؤدي إلى هدر أكثر من عشرة أمتار إضافية لكل طلب. تسمح النماذج الأوتوماتيكية بالكامل للمشغلين بتحديد الحد الأدنى لطول الانتقال المستقر للمعدات من خلال الاختبار، باستخدام رؤوس خردة أو منتجات معيبة من الطلب السابق بدلًا من التغذية الأصلية. يُمكن لهذا التحسين، الذي لا يُكلّف شيئًا، أن يُقلّل معظم خسائر تغيير الطلبات. كما أن لمرحلة المواد الخلفية مشاكلها الخاصة: فعندما يتقلص قطر اللفة إلى القيمة المُحددة، ينتقل النظام تلقائيًا إلى "وضع قطر البكرة الصغير"، مما يُقلّل الشد من حوالي 100 نيوتن عند اللفة الكاملة إلى 30 نيوتن، ويمنع تلف الشريط قبل الأوان بسبب عدم استقرار الشد، ويُقصّر طول المادة الخلفية من 15 مترًا في المتوسط إلى أقل من 5 أمتار.
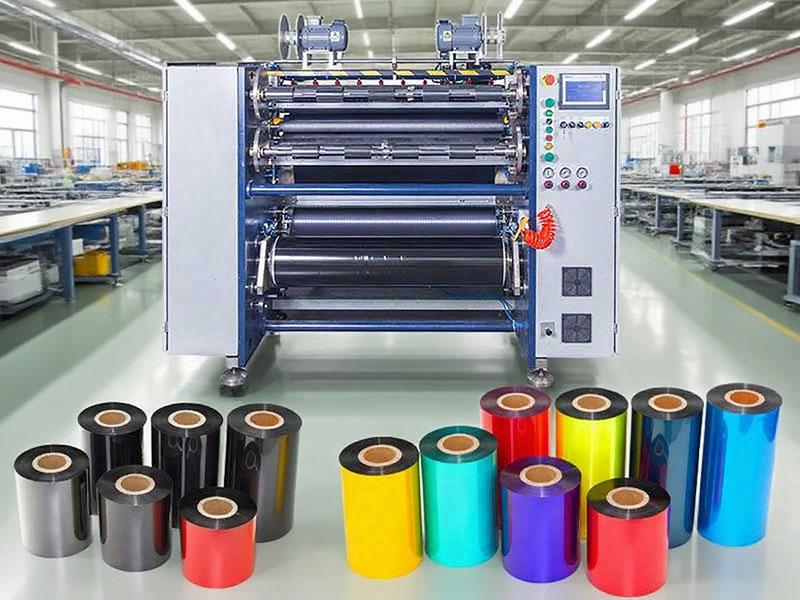
تؤثر جودة أداة القطع وسطح القطع بشكل مباشر على عمر رأس الطباعة اللاحقإذا احتوى سطح القطع على نتوءات، فقد تتساقط جزيئات مجهرية وتلوث رأس الطباعة، بينما يؤدي التشويه إلى لف غير متساوٍ وتغيرات مفاجئة في الشد. تستخدم آلة القطع الأوتوماتيكية بالكامل شفرات دائرية عالية الصلابة، مع ضبط زوايا الشفرات وفقًا لمادة الشريط، ويتم التحكم في الفجوة بين الشفرات والفتحات بين 0.02 و0.05 مليمتر، مع إجراء فحوصات واستبدالات دورية. تتميز الأشرطة المقطوعة بحواف ناعمة ومستقيمة، وتتحرك الأشرطة الضيقة بسلاسة داخل الطابعة دون أن تنقطع بسبب قوة الحافة غير المتساوية.
بالنظر إلى هذه المراحل مجتمعة، فإن "الدقة العالية والفاقد المنخفض" لآلة تقطيع الأشرطة الأوتوماتيكية بالكامل لا يعودان إلى تقنية واحدة متطورة، بل إلى تنسيق منهجي بين نظام التحكم في الشد، والتصحيح التلقائي للانحرافات، والإدارة الدقيقة للأدوات، واستراتيجيات تغيير الطلبات. بالنسبة لمصنعي الأشرطة، يُعدّ التقطيع العقبة الأخيرة في ضبط التكاليف والخطوة الأولى نحو تقديم منتج عالي الجودة. فالآلة التي تقطع بدقة وتقلل الهدر توفر المواد وتحافظ على جودة الطباعة للشريط الذي يصل إلى العميل.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



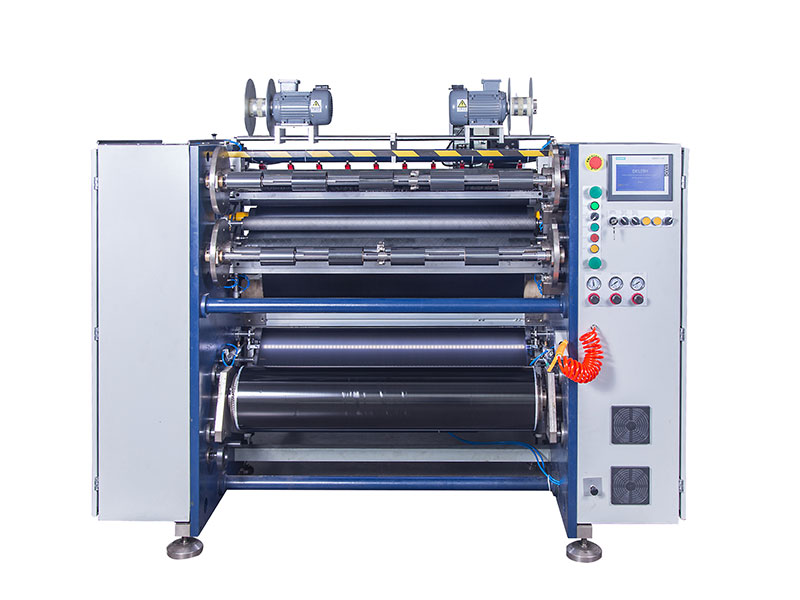
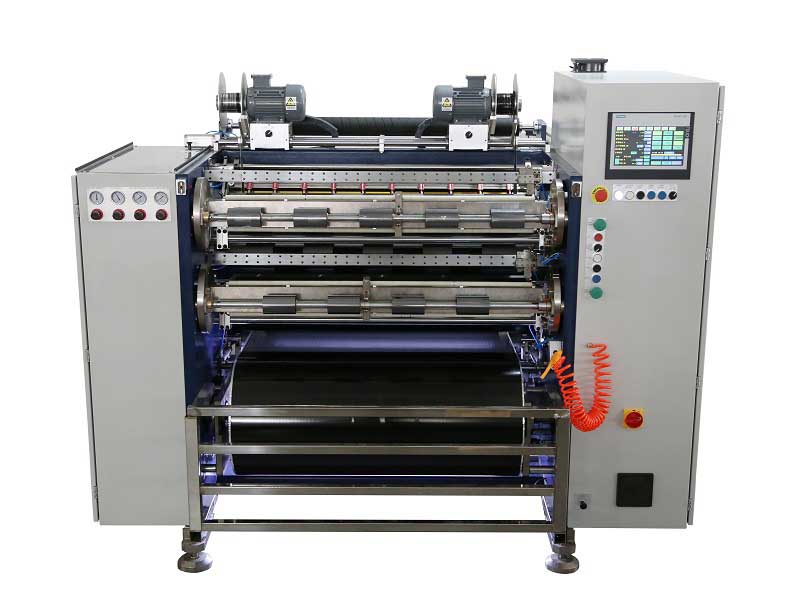 آلة تقطيع شرائط النقل الحراري الأوتوماتيكية بالكامل






