في سلسلة إنتاج أشرطة الطباعة الحرارية، تُعدّ عملية التقطيع "الخطوة الأخيرة" التي تحدد جودة المنتج النهائي، حيث يتم تقسيم اللفة الرئيسية العريضة بدقة إلى لفات صغيرة مناسبة لمختلف الطابعات. وتؤثر دقة التقطيع بشكل مباشر على سلاسة حركة الشريط ومنع تلف رأس الطباعة. وغالبًا ما يكون اختيار آلة التقطيع الأوتوماتيكية بالكامل أو شبه الأوتوماتيكية أول قرار يواجهه أصحاب الأعمال ومديرو المشتريات.
لا توجد إجابة قياسية لهذا الخيار؛ فالإجابة مخفية في هيكل الطلبات وسجل العمل ومتطلبات الجودة.
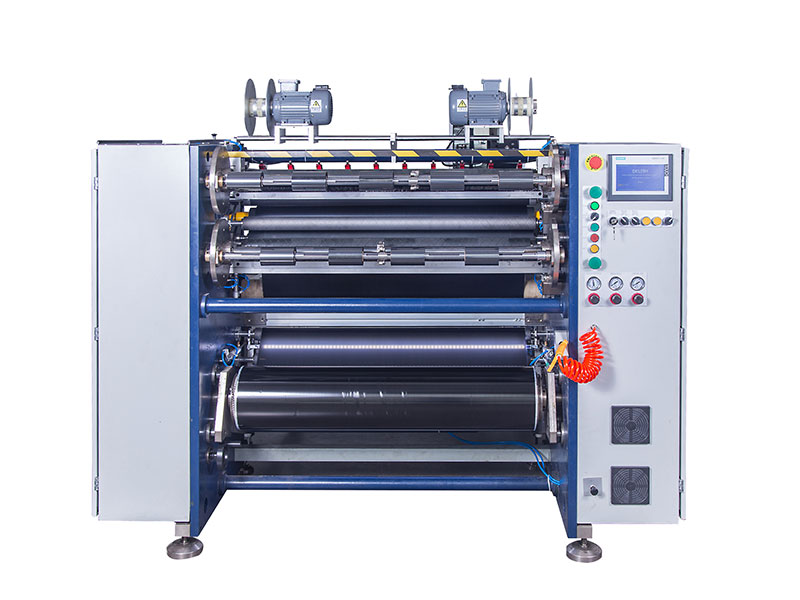
شبه أوتوماتيكي: خيار عملي لبدايات مرنة
إن آلة تقطيع الشرائط شبه الأوتوماتيكية ليست مرادفة لكونها "قديمة الطراز". تكمن مزاياها الأساسية في انخفاض عتبات الاستثمار ومرونة تبادل الطلبات.
من منظور مبدأ التشغيل، تتطلب النماذج شبه الآلية من المشغلين إكمال بعض الخطوات يدويًا، مثل التغذية، وإدخال الفيلم، وتوصيله، أو المحاذاة المساعدة بعد ضبط المعايير. وهذا ما يحدد اعتمادها على القوى العاملة: فالعامل الماهر عادةً لا يستطيع تشغيل سوى قطعة أو قطعتين من المعدات، كما أن الفنيين ضروريون لضبط المعايير عند تغيير المواصفات.
لكن هذا يتوافق تمامًا مع الاحتياجات الحقيقية لنوع معين من الشركات. إذا كان عملك يتضمن دفعات صغيرة وأنواعًا متعددة، مع تغييرات متكررة في مواصفات الطلبات، فإن "المرونة اليدوية" للنماذج شبه الآلية تُصبح ميزة حقيقية. إذ يُمكن للمشغلين التعديل في أي وقت دون الحاجة إلى إعادة برمجة كل طلب. كما يُشير دليل اختيار الصناعة إلى أن النماذج شبه الآلية مناسبة "للإنتاج بكميات صغيرة وأنواع متعددة، مع عتبات استثمار منخفضة".
بالنظر إلى المعايير المحددة، فإن آلات تقطيع الشرائط شبه الأوتوماتيكية الشائعة في السوق لا تتميز بسرعات منخفضة. على سبيل المثال، يمكن لبعض الطرازات شبه الأوتوماتيكية أن تصل إلى سرعات اسمية تتراوح بين 300 و350 مترًا في الدقيقة، وهي سرعة مماثلة للسرعة الأساسية لبعض الطرازات الأوتوماتيكية بالكامل. إن عيب السيارات شبه الأوتوماتيكية ليس السرعة، بل نسبة العنصر البشري إلى الآلة.
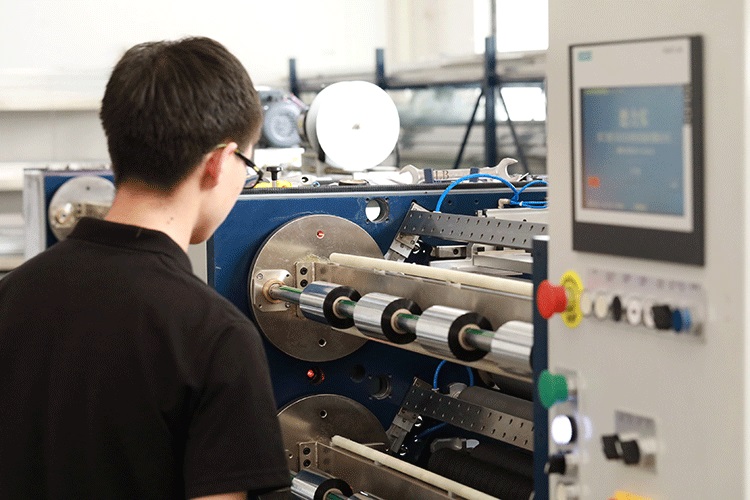
تلقائي بالكامل: اختيار منطقي عند حساب دفتر الأستاذ العام
لا يمكن فهم قيمة آلة التقطيع الأوتوماتيكية بالكامل إلا من خلال حساب "السجل العام" بعناية.
تكمن القدرات الأساسية للنماذج الأوتوماتيكية بالكامل في التغذية التلقائية، والتحكم التلقائي في الشد، وتصحيح الانحرافات التلقائي، والتفريغ التلقائي، وتغيير الأنابيب التلقائي. بعد أن يقوم المشغلون بضبط المعايير، يمكن للمعدات أن تعمل باستمرار، ولا يحتاج العمال إلا إلى معالجة الأعطال وإعادة التعبئة.
هذا يعني تغييراً جذرياً في نسبة الإنسان إلى الآلة. ففي الوضع شبه الآلي، تتطلب كل آلة مشغلاً واحداً مخصصاً لكل وردية؛ أما في الوضع الآلي بالكامل، فيمكن لعامل واحد أن يعتني بما بين 3 إلى 5 آلات في وقت واحد، وقد تصل بعض التكوينات المتطورة إلى 8 أو 10 آلات.
الفجوة بين الحسابات اليدوية هائلة. على سبيل المثال، ورشة عمل بها 10 آلات تعمل بنظام ورديتين يومياً:
يتطلب الوضع شبه الآلي حوالي 20 عاملاً، ومع وجود فريق دعم فعلي يتراوح بين 22 و24 شخصًا، وبناءً على تكلفة شهرية شاملة قدرها 6000 يوان للشخص الواحد، تتراوح نفقات العمالة الشهرية بين 130,000 و140,000 يوان. أما في الوضع الآلي بالكامل، فتتطلب نفس السعة حوالي 6 عمال فقط، بتكاليف عمالة شهرية تبلغ حوالي 36,000 يوان. وهذا يوفر ما يقارب 100,000 يوان شهريًا، وأكثر من مليون يوان سنويًا.
لا يشمل هذا الحساب المكاسب الناتجة عن انخفاض معدلات الخردة. غالبًا ما تتراوح نسبة العيوب الناتجة عن تقلبات الشد وانحرافات المحاذاة بسبب التشغيل اليدوي في الأنظمة شبه الآلية بين 2% و3%؛ بينما توفر المعدات الآلية بالكامل دقة عالية وقابلية تكرار جيدة، مع معدل عيوب لا يتجاوز 0.5%.
أكثر من مجرد إنقاذ الناس: نقطة تحول خفية من أجل استقرار الجودة
يكمن التحدي الأساسي في عملية تقطيع الشريط في رقة المادة للغاية، حيث لا يتجاوز سمك الطبقة الأساسية 4.5 إلى 20 ميكرونًا، مما يجعلها شديدة الحساسية للشد. فالشد المفرط يؤدي إلى تمدد الطبقة الأساسية وتشوهها، بينما يؤدي الشد المنخفض جدًا إلى ارتخائها وتجعدها.
تكمن الميزة الأساسية للمعدات المؤتمتة بالكامل في نظام التحكم بالشد ذي الحلقة المغلقة. فهو يستخدم أجهزة استشعار لمراقبة الشد وضبطه تلقائيًا في كل مرحلة من مراحل فك اللفائف وسحبها وإعادة لفها، مما يضمن ثبات الشد طوال عملية التقطيع، بدءًا من اللفائف الكبيرة وصولًا إلى اللفائف الصغيرة. كما أن الطرازات المتطورة مزودة بنظام تحكم بالشد التدريجي، حيث يقلل الشد تلقائيًا مع ازدياد قطر اللفة لمنع التصاق الشريط الداخلي تحت الضغط.
لا تخلو المعدات شبه الأوتوماتيكية من التحكم في الشد، ولكن كلما زادت الخطوات اليدوية، زاد احتمال حدوث تقلبات. عندما تستهدف منتجاتك سيناريوهات مثل الرموز الشريطية عالية الدقة، أو العلامات الإلكترونية الدقيقة، أو الملصقات الطبية، ويصل متطلب الدقة إلى ±0.1 مم أو حتى ±0.05 مم، يصبح حد استقرار التشغيل اليدوي عائقًا أمام الجودة.
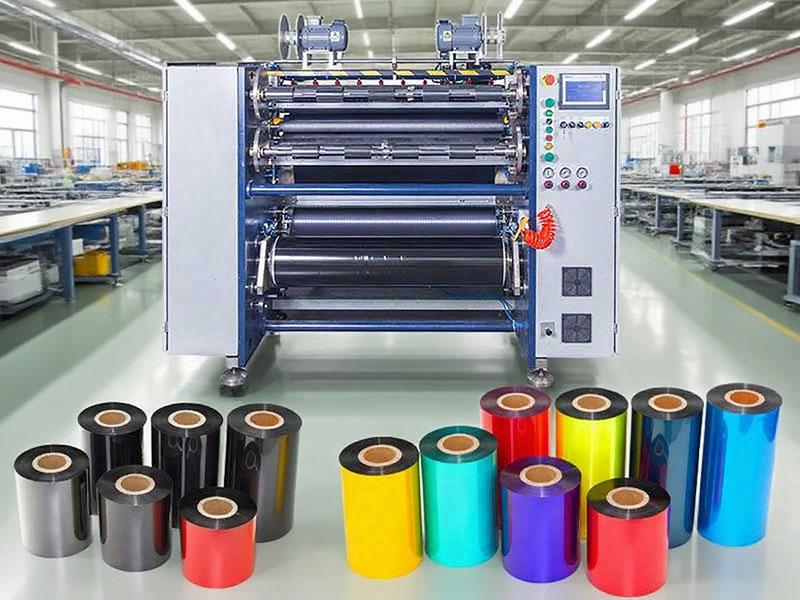
إطار اتخاذ القرار: خذ الأمر على محمل شخصي
لا يتعلق اختيار الموديل بمبدأ "كلما كان أغلى كان أفضل"، بل بمبدأ "كلما كان أكثر توافقاً مع احتياجاتك كان أفضل". ويمكن لإطار عمل واضح لاتخاذ القرار أن يساعدك على تحديد موقعك بسرعة.
اختر الوضع شبه الأوتوماتيكي إذا كان وضعك: بدء الإنتاج أو الإنتاج على نطاق صغير مع طلبات غير مشبعة؛ تغييرات متكررة في مواصفات المنتج، مع دفعات صغيرة لكل دفعة؛ ميزانية محدودة، حساسة لدورات الاسترداد؛ متطلبات دقة القطع متساهلة نسبيًا (± 0.3 مم أو أكثر).
اختر الوضع التلقائي بالكامل إذا كان وضعك: الإنتاج المستمر بكميات كبيرة مع هيكل طلب مستقر؛ ارتفاع تكاليف العمالة أو صعوبات في التوظيف؛ المنتجات الموجهة إلى السوق الراقية، مع متطلبات دقة ± في حدود 0.1 مم؛ السعي لتحقيق التكلفة الإجمالية المثلى للملكية على المدى الطويل بدلاً من أقل سعر شراء.
تجدر الإشارة إلى أنه حتى بالنسبة للنماذج شبه الأوتوماتيكية، يُنصح بإعطاء الأولوية لتلك المجهزة بأنظمة تحكم في الشد ذات حلقة مغلقة. يُعد التحكم في الشد أساس جودة التقطيع؛ وبغض النظر عن مستوى الأتمتة، لا يمكن التهاون في هذا العنصر الجوهري.
خاتمة
يُعد اختيار آلة تقطيع الشرائط مسألة حسابية في جوهرها تتعلق بعائد الاستثمار. فالآلات شبه الأوتوماتيكية تعني "استبدال القوى العاملة بالمرونة"، بينما الآلات الأوتوماتيكية بالكامل تعني "استبدال رأس المال بالكفاءة والاستقرار". تُناسب الأولى المرحلة الأولية والطلبات المتفرقة، بينما تُظهر الثانية مزايا تكلفة هائلة في الإنتاج على نطاق واسع.
يُعدّ الاستثمار لمرة واحدة للترقية إلى التشغيل الآلي الكامل استثمارًا كبيرًا بالفعل، ولكن بفضل وفورات العمالة وتقليل الهدر، يستطيع معظم مصنّعي شرائط الكربون استرداد استثماراتهم في غضون 6 إلى 12 شهرًا. في عالم اليوم الذي يشهد ارتفاعًا في تكاليف العمالة وتزايدًا في متطلبات الجودة، لم يعد استخدام آلات التقطيع الأوتوماتيكية بالكامل مسألة "هل نستخدمها؟"، بل مسألة "متى" نختار التوقيت المناسب.
في النهاية، يعتمد الجواب على هيكل طلباتك، وسجل القوى العاملة لديك، وأهدافك المتعلقة بالجودة. بمجرد حساب النتيجة، تصبح الخيارات واضحة تمامًا.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

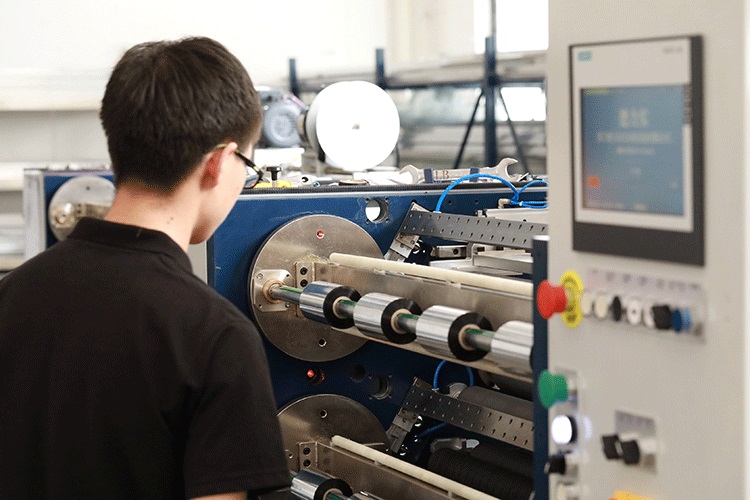

 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 آلة لف شريط طباعة البطاقات
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS2 PLUS






