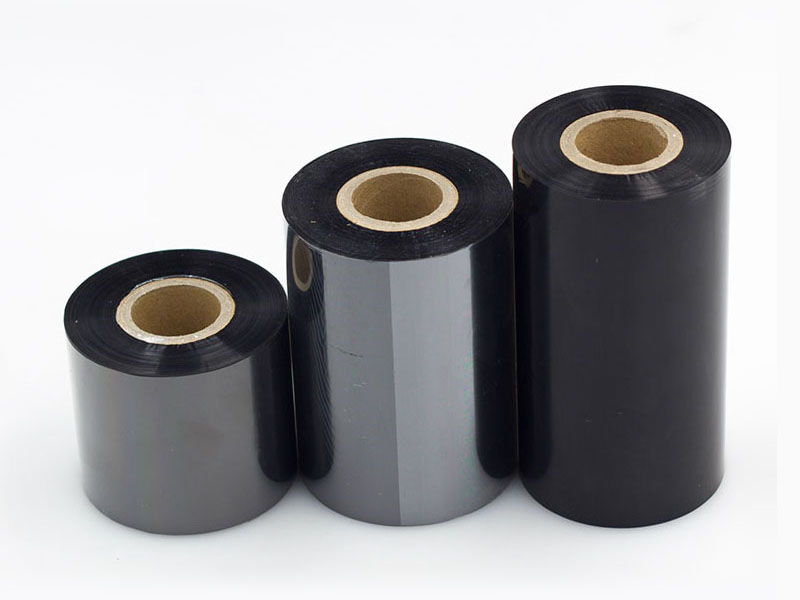
تتكون شرائط النقل الحراري من طبقة أساسية من البولي إيثيلين تيريفثالات (PET) لا يتجاوز سمكها بضعة ميكرونات، وطبقة حبر، وطبقة داعمة. إن عملية قصها ولفها ليست مجرد "قص ولف" بسيط. فدقة القص تحدد بشكل مباشر نعومة الشريط داخل الطابعة، وما إذا كانت الحواف تخدش رأس الطباعة، ومدى اتساق وضوح صورة الباركود. في الممارسة الصناعية، يُعتمد معيار القص عالي الدقة عادةً على تفاوت في العرض يبلغ ±0.1 مم وانحراف متعرج للسطح النهائي في حدود ±0.5 مم. ومع ذلك، لا يتحقق هذا المعيار بترقية مكون واحد، بل هو نتيجة لتكامل دقيق بين الشد والميكانيكا والأدوات ونظام التمركز.
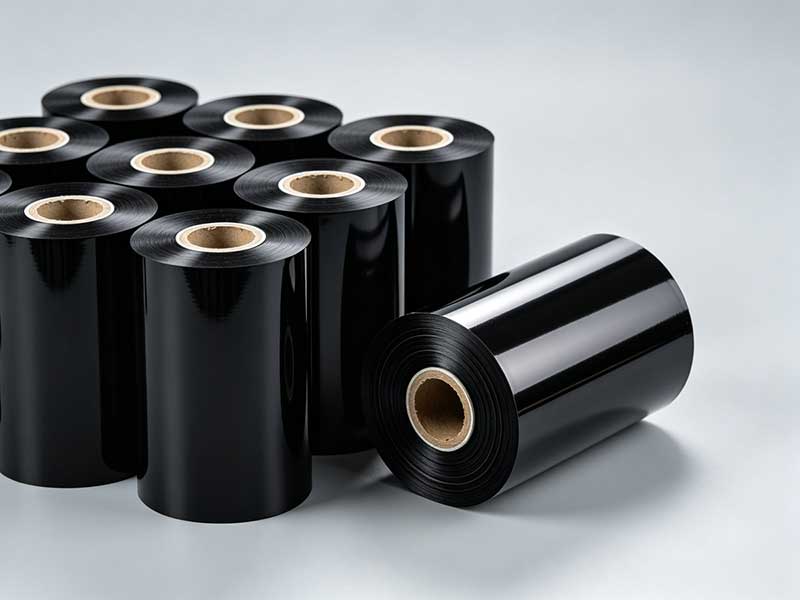
يُعدّ التحكم في الشدّ المبدأ الأساسي لدقة القص. فطبقة الشريط رقيقة للغاية وحساسة للتمدد؛ فعندما يكون الشدّ مرتفعًا جدًا، تتعرض طبقة PET الأساسية لاستطالة لدنة، مما يُسبب تشققات دقيقة في طبقة الحبر. أثناء الاستخدام، يُظهر المنتج النهائي تساقطًا للمسحوق وتلوثًا لرأس الطباعة. أما إذا كان الشدّ منخفضًا جدًا، يصبح اللفّ مرتخيًا، ولا يمكن طرد الهواء بين الطبقات، ويصبح السطح النهائي غير مستقر. يكمن تحدٍّ خفيّ آخر في التحكم في التناقص التدريجي: فمع ازدياد قطر اللفّ، إذا لم ينخفض الشدّ وفقًا للمنحنى المُحدد مسبقًا، ستنضغط الطبقة الخارجية إلى الداخل، مُشكّلةً طبقة متداخلة تُشبه "لبّ الأقحوان". تتطلب معايير القبول عادةً أن تكون تقلبات الشدّ أثناء التسارع والتباطؤ ضمن نطاق ±1.5%، ويجب أن تضمن وظيفة التناقص التدريجي أن يُظهر ملف المنتج النهائي تدرجًا معقولًا من المحور إلى الدائرة الخارجية، بتدرج "صلب من الداخل، لين من الخارج". من الناحية العملية، يتراوح النطاق المرجعي لشد اللف لشرائط اختبار شريط الكربون بعرض 10 مم بين 3 إلى 5 نيوتن، ولكن يجب معايرة القيم المحددة لكل آلة على حدة بناءً على سمك الركيزة وخصائص الحبر.
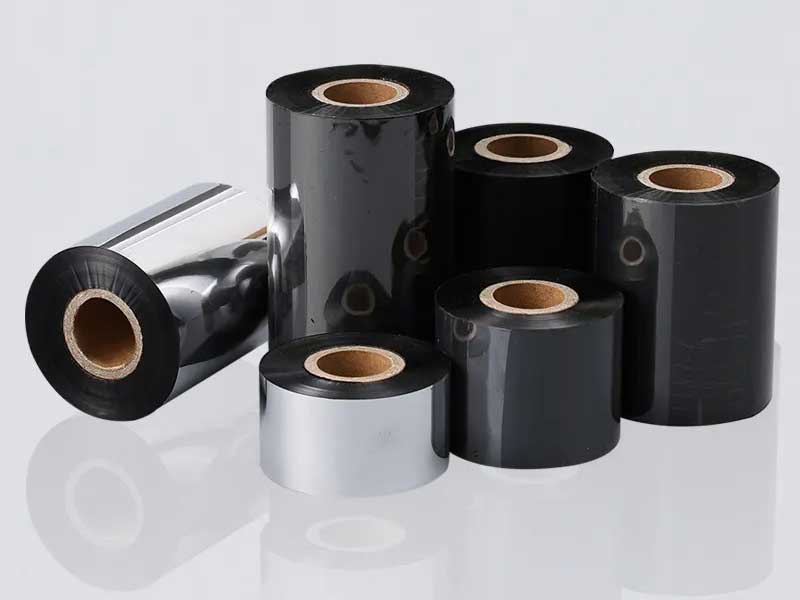
تمثل الدقة الهندسية الميكانيكية الحد الأعلى المادي للدقةأثناء اختبار القبول الثابت، يجب ألا يتجاوز استواء الإطار 0.1 مم/م، ويجب ضبط خطأ التوازي بين بكرة التوجيه والمغزل ضمن ±0.05 مم. هذا المعيار ليس دقيقًا للغاية، لأن أي انحراف طفيف عن التوازي سيؤدي إلى تحمل الشريط لقوى جانبية أثناء التشغيل. نظام المحاذاة يُصحح فقط "عدم المحاذاة" ولا يُزيل السبب الجذري. الخلوص بين عمود إعادة اللف والقلب بالغ الأهمية أيضًا: فعندما تتجاوز الفجوة 0.5 مم، يُظهر القلب انحرافًا دوريًا أثناء الدوران، مما يتسبب في تأرجح السطح النهائي بانتظام. حتى لو كان منحنى الشد مثاليًا، فإن التجانس مستحيل. غالبًا ما يُستهان بأسطوانة الضغط؛ فعندما يكون الضغط غير متساوٍ عند كلا الطرفين أو لا يكون المحور موازيًا لعمود اللف، يتم تطبيق قوة دفع محورية مع كل دورة، مما يتسبب في تحرك الشريط ذهابًا وإيابًا على طول اتجاه العرض. استخدم مقاييس السماكة للتحقق من الفجوة بين طرفي أسطوانة الضغط وعمود اللف. يجب التحكم في الخطأ في حدود 0.05 مم/م، ويجب أن تكون صلابة المطاط من 60 إلى 70 درجة شور أ.

تحدد حالة الأداة واستجابة التصحيح الاستقرار الديناميكي للدقةيجب ضبط التداخل بين الشفرتين العلوية والسفلية بدقة متناهية عند استخدام شفرات دائرية للقطع. تتراوح فجوة شريط الطباعة الموصى بها بين 0.01 و0.03 مم: فالفجوة الكبيرة جدًا تُسبب انبعاجات ونتوءات، والفجوة الصغيرة جدًا تُسبب انبعاجات ونتوءات أيضًا؛ أما الفجوات الصغيرة جدًا فتؤدي إلى فشل القطع وتكوين حواف متموجة. سينحرف هذا الشريط "الملتوي" حتمًا أثناء إعادة اللف. يكمن خطر الشفرات غير الحادة في أنها تُحوّل "القطع" إلى "ضغط"، حيث يظهر القطع على شكل تمزقات ونتوءات تخدش رأس الطباعة مثل شفرات منشار صغيرة أثناء الطباعة. يتولى نظام التصحيح مهام التصحيح في الوقت الفعلي. فبعد أن يكتشف المستشعر الكهروضوئي أو مستشعر CCD موضع الحافة، يُشغّل المحرك، بزمن استجابة ≤ 0.3 ثانية ودقة مُتحكّم بها ضمن ± 1 مم. من المهم ملاحظة أن عدسة مستشعر التصحيح تتلوث بسهولة بالحبر وتتعطل؛ لذا فإن الحفاظ على نظافتها مهمة يومية لضمان الدقة.
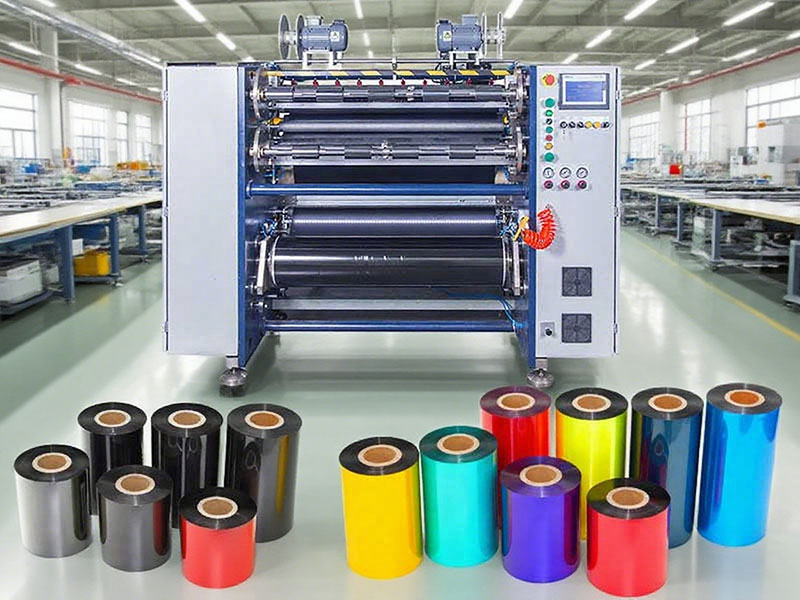
إن تحقيق التوازن بين السرعة والدقة هو فن المفاضلة.ليست سرعة التقطيع العالية دائمًا أفضل. تُظهر البيانات المقاسة أنه عند تدرج سرعة يتراوح بين 150 و550 مترًا/دقيقة، قد ينخفض معدل المنتج النهائي من 97.2% إلى 88.0%، بينما في نطاق السرعة المتوسطة من 250 إلى 350 مترًا/دقيقة، غالبًا ما تكون هذه هي "المنطقة الذهبية" ذات أعلى معدل إنتاجية. عند السرعات المنخفضة، قد تبدو استجابة نظام الشد غير خطية، وقد يقل تجانس السطح النهائي فعليًا؛ أما عند السرعات العالية، فتشتد الاهتزازات الميكانيكية، مما يتسبب في اصطدامات متكررة بين الشفرة والركيزة، مُنتجةً حوافًا مسننة. قد تؤدي حرارة الاحتكاك إلى إذابة الأحبار الشمعية ذات نقطة الانصهار المنخفضة وتلويث حافة القطع. هذا يعني أنه عند السعي لتحقيق أقصى قدرة إنتاجية، تتطلب دقة التقطيع حتمًا بعض التنازلات؛ فنطاق تشغيل معقول أهم من أعلى سرعة ممكنة على الورق.
باختصار، لا يمكن اختزال تحليل دقة تقطيع الشرائط في جدول معلمات واحد. فخلف هامش الخطأ المسموح به في العرض (± 0.1 مم) تكمن عملية التحكم الدقيق في الأغشية الرقيقة ذات الأبعاد الميكرونية بواسطة نظام شد مغلق، والحفاظ الدقيق على توازي بكرات التوجيه في ظل التشوه الحراري والاهتزاز الميكانيكي، وعلم المواد الذي يحافظ على حدة الشفرات حتى بعد مئات الآلاف من عمليات القطع، وموثوقية مستشعرات التصحيح في التمييز المستمر لمواضع الحواف في البيئات المتربة. بالنسبة لمصنعي الشرائط، يُعد إنشاء "سجل بيانات المعلمات" لكل قطعة من المعدات، وتسجيل نطاق الشد، ودورة تآكل الأداة، وظروف درجة الحرارة والرطوبة البيئية لمختلف دفعات بكرات الشرائط، أكثر جدوى بكثير من الاعتماد بشكل أعمى على ادعاء واحد بـ"الدقة العالية". دقة التقطيع ليست شيئًا يُشترى، بل تُضبط وتُصان.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



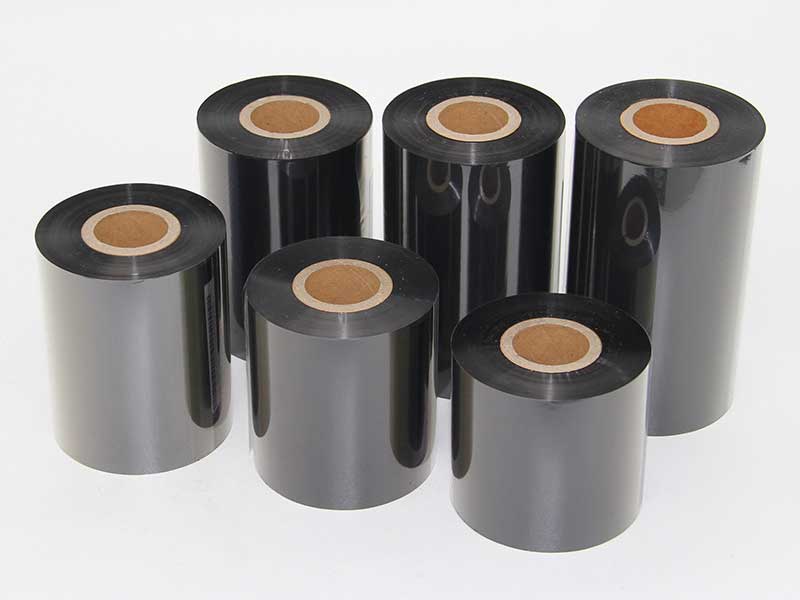
 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة لف شريط طباعة البطاقات
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 ماكينة تقطيع شريط طباعة البطاقات






