تبدو آلة تقطيع شرائط الطباعة الحرارية بسيطة نظرياً: خذ لفة كبيرة وعريضة، وقطّعها إلى لفائف نهائية رفيعة، ثم أرسلها إلى مستخدمي الطابعات. لكن عملياً، تحدد الآلة التي تختارها ما إذا كانت شرائطك النهائية ستعمل بسلاسة في الطابعات عالية السرعة أم ستصبح مصدراً للشكاوى حول انقطاع الشرائط، وعدم محاذاة الطباعة، وتلف رؤوس الطباعة. مع ركائز الشرائط التي تصل سماكتها الآن إلى 4.5 ميكرون، لم يعد اختيار آلة التقطيع مسألة مقارنة الأسعار أو سرعات الطباعة القصوى المعلنة، بل يتطلب الأمر مطابقة الآلة مع مزيج المواد لديك، ومتطلبات الدقة، وحجم الإنتاج.
يشرح هذا الدليل المعايير المهمة، والمواصفات المضللة، والخطوات العملية التي تفصل بين الاستثمار السليم والدرس المكلف.
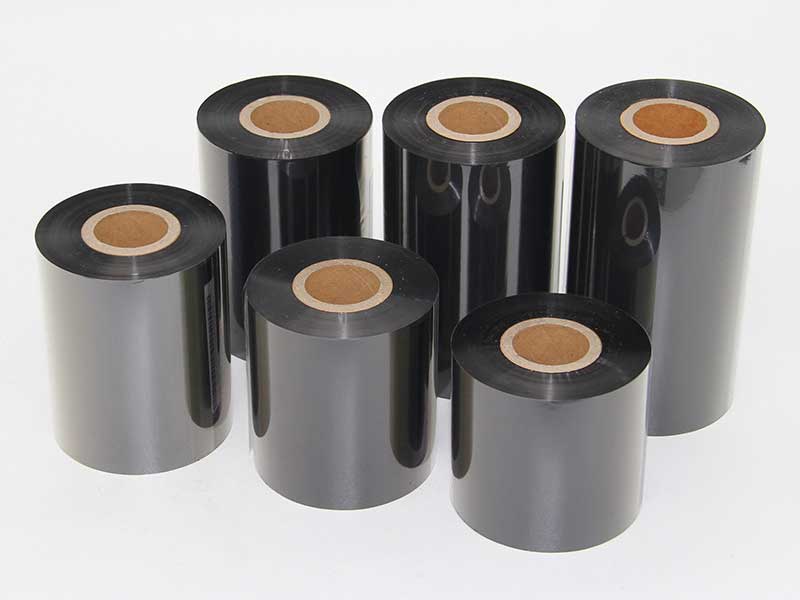
ابدأ بالمواد الخام، وليس بالآلة.
ينبغي أن تُؤخذ أنواع الأشرطة التي تُعالجها في أغلب الأحيان بعين الاعتبار عند تحديد المواصفات. تتميز الأشرطة الشمعية بنعومتها النسبية، ما يسمح لها بتحمل سرعات قطع أعلى وإعدادات شد أكثر مرونة. أما الأشرطة الراتنجية، ذات الطبقات الأكثر صلابة والأقل متانة، فتتطلب عادةً سرعات أقل بنسبة 20-30% من الأشرطة الشمعية، وتتطلب تحكمًا أدق في الشد. وتقع الأشرطة الهجينة من الشمع والراتنج بين هذين النقيضين.
يُعدّ السُمك عاملاً بالغ الأهمية. تتراوح سماكة أغشية النقل الحراري القياسية بين 4 و20 ميكرونًا، لكن الركائز التي يقل سُمكها عن 5 ميكرونًا حساسة بشكل خاص لتقلبات الشد. إذا كانت منتجاتك تتضمن أغشية متخصصة فائقة الرقة إلى جانب الأشرطة التجارية القياسية، فاحرص على استخدام معدات ذات نطاق شد واسع ومُحكم بدلاً من آلة مُصممة خصيصًا لنوع واحد من المواد.
لهذا النهج الذي يركز على المواد أولاً تبعات تجارية مباشرة. قد تكون آلة مصممة بسرعة 400 متر/دقيقة قادرة تماماً على تشغيل شريط الراتنج بسرعة 280 متر/دقيقة. ولكن إذا كنت تقوم أساساً بتحويل أشرطة الراتنج وتدفع مبلغاً إضافياً مقابل نموذج عالي السرعة لا يمكنك استخدامه بالكامل، فإن هذا رأس المال الإضافي لا يترجم إلى إنتاجية متناسبة.
دقة التقطيع: عتبة الجودة
تحدد دقة القص ثبات العرض وجودة الحواف، وكلاهما يؤثر بشكل مباشر على أداء الشريط في الطابعة. قد تتسبب النتوءات أو الحواف الخشنة في تلف رؤوس الطباعة، بينما تؤدي انحرافات العرض إلى إزاحة الطباعة أو عدم محاذاة الشريط أثناء الطباعة عالية السرعة.
تتوزع مستويات دقة الصناعة تقريبًا على النحو التالي:
| درجة الدقة | نطاق التفاوت | التطبيقات النموذجية |
| معيار | ±0.3–0.5 مم | العلامات التجارية، والخدمات اللوجستية، والتخزين |
| دقة عالية | ±0.1 مم | الإلكترونيات، تتبع الأدوية، الصناعات العامة |
| دقة فائقة | ±0.05 مم أو أضيق | ملصقات طبية، ورموز شريطية عالية الدقة، وأشرطة فائقة النحافة يقل عرضها عن 10 مم |
عند تقييم ادعاءات الدقة، اطلب من الشركة المصنعة إجراء قطع تجريبي باستخدام لفة الشريط الرئيسية الخاصة بك. قِس انحراف العرض باستخدام الفرجار على عشر لفات متتالية على الأقل، وافحص حواف القطع بحثًا عن نتوءات أو انفصال في الطلاء. تعكس جداول المعايير ظروف المختبر المثالية؛ أما مادتك فتعكس الواقع.
لا تقل أهمية المكونات المادية المسؤولة عن الدقة عن أهمية المواصفات الفنية. تشمل المكونات الرئيسية عمود أداة بانحراف شعاعي أقل من 0.01 مم، وشفرات عالية الجودة من موردين موثوقين، ونظام تصحيح موضع الحافة. يُناسب تصحيح الرؤية بتقنية CCD المواد الشفافة أو شبه الشفافة، بينما تعمل المستشعرات فوق الصوتية بشكل أفضل مع الشرائط المعتمة. وبدون نظام تصحيح فعال، يصبح هامش التفاوت في العرض مجرد رقم نظري وليس واقعًا عمليًا في الإنتاج.
التحكم في التوتر: جوهر العمليات
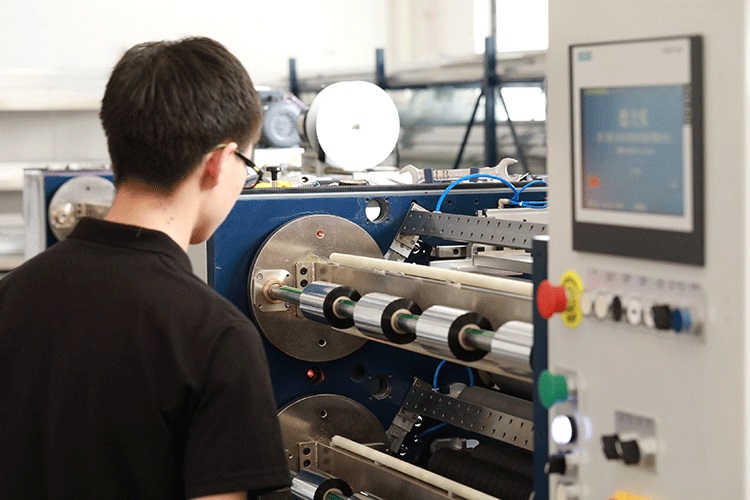
يُعتبر التحكم في الشد العامل الأهم في عملية تقطيع الشريط. يتميز غشاء PET الأساسي برقة بالغة ومرونة عالية تحت الضغط. يؤدي الشد المفرط إلى تمدد وتشويه الركيزة، مما يتسبب في تشقق طبقة الحبر وتساقط المسحوق الذي يُلوث رؤوس الطباعة. أما الشد غير الكافي فيُنتج لفائف فضفاضة ومتجعدة تُسبب ظهور خطوط بيضاء أو انبعاجات أثناء الطباعة. كما يؤدي الشد غير المتساوي إلى تداخل أو عدم محاذاة اللب.
لإنتاج عالي الجودة، يُنصح بإعطاء الأولوية لنظام تحكم آلي كامل في الشد ذي حلقة مغلقة، والذي يجمع عادةً بين وحدة تحكم منطقية قابلة للبرمجة (PLC) ومحركات مؤازرة. يراقب هذا النظام الشد ويضبطه في الوقت الفعلي خلال مراحل فك اللف، والسحب، وإعادة اللف، مع الحفاظ على التقلبات ضمن نطاق ±2% من القيمة المحددة. بالنسبة للركائز الرقيقة، ابحث عن أنظمة تتضمن شدًا متدرجًا - أي شدًا يتناقص ديناميكيًا مع ازدياد قطر إعادة اللف - لمنع الزحف الداخلي وعيب "الشد من الداخل والارتخاء من الخارج".
في عمليات إعادة اللف، تُعدّ أعمدة الانزلاق أساسيةً لإنتاج المواصفات المتعددة. تحتوي كل محطة لف على حلقة انزلاق مستقلة تُعدّل عزم الدوران مع تغيّر قطر الأسطوانة، ما يحافظ على صلابة متناسقة من القلب إلى السطح. توفر أعمدة الانزلاق الهوائية دقة تحكم أفضل من نظيراتها الميكانيكية، وتستحق الاستثمار الإضافي إذا كنت تُغيّر المواصفات بشكل متكرر.
سرعة القطع: مطابقة الناتج مع واقع المواد
السرعة القصوى الاسمية هي أكثر المواصفات التي يتم تسويقها بكثافة، ولكنها الأقل أهمية عند النظر إليها بمعزل عن غيرها. المهم هو السرعة الثابتة والمتكررة التي يمكن أن تحافظ عليها آلتك مع المواد الفعلية التي تستخدمها.
كإطار مرجعي:
| فئة السرعة | يتراوح | الأفضل لـ |
| اقتصاد السرعة المنخفضة | 50-100 متر/دقيقة | إنتاج بكميات صغيرة وبمزيج كبير |
| عالمي متوسط السرعة | 150-250 متر/دقيقة | معظم الطلبات التجارية |
| إنتاج عالي السرعة | 300-500 متر/دقيقة | إنتاج مستمر بكميات كبيرة |
عندما يذكر المصنّع سرعة قصوى، اسأل عن نوع المادة وظروف الشد التي تم تحقيق هذه السرعة في ظلها. ثم اختبرها بشريطك الخاص عند تلك السرعة، وقيم التحكم في بدء التشغيل والإيقاف، ونظافة اللف، وما إذا كانت الآلة تحافظ على ثبات الشد دون تدخل المشغل. إن الوحدة التي تدّعي سرعة 450 مترًا/دقيقة ولكنها تتطلب تعديلات مستمرة للشد تكون أقل إنتاجية من آلة سرعتها 250 مترًا/دقيقة تعمل تلقائيًا.
مستوى الأتمتة وكفاءة عملية التغيير
تؤثر الأتمتة بشكل مباشر على تكاليف العمالة، وسرعة تغيير العمليات، ومعدلات الهدر. يقدم السوق ثلاثة مستويات رئيسية. تتطلب الآلات شبه الأوتوماتيكية ضبطًا يدويًا للشفرات وتحميلًا يدويًا للقلب، مما يجعلها مناسبة للعمليات ذات تنوع المنتجات المحدود وتكاليف العمالة المنخفضة. أما النماذج الأوتوماتيكية بالكامل فتتولى ضبط الشفرات، وتطبيق الخيط الأمامي والخلفي، وإعادة لف البرج، والقطع العرضي دون تدخل المشغل.
بالنسبة للمصانع التي تواجه تغييرات متكررة في الطلبات وعمليات إنتاج متقطعة، فإن القدرة على تغيير الإعدادات بسرعة تستحق اهتمامًا بالغًا. يمكن لنظام تحكم مزود بذاكرة للمعلمات تخزين وصفات تقطيع كاملة لأشرطة ذات عروض ومواد مختلفة، مما يتيح تغيير الإعدادات بلمسة واحدة. هذا يقلل الاعتماد على المشغلين ذوي الخبرة ويختصر وقت التوقف بين الدفعات. إذا كان سجل طلباتك يتضمن منتجات متعددة ذات عرض ضيق، فإن الضبط التلقائي للشفرة يمكن أن يقلل وقت الإعداد من دقائق إلى ثوانٍ مع القضاء على أخطاء تحديد المواقع اليدوية.
ما لا تخبرك به ورقة المواصفات
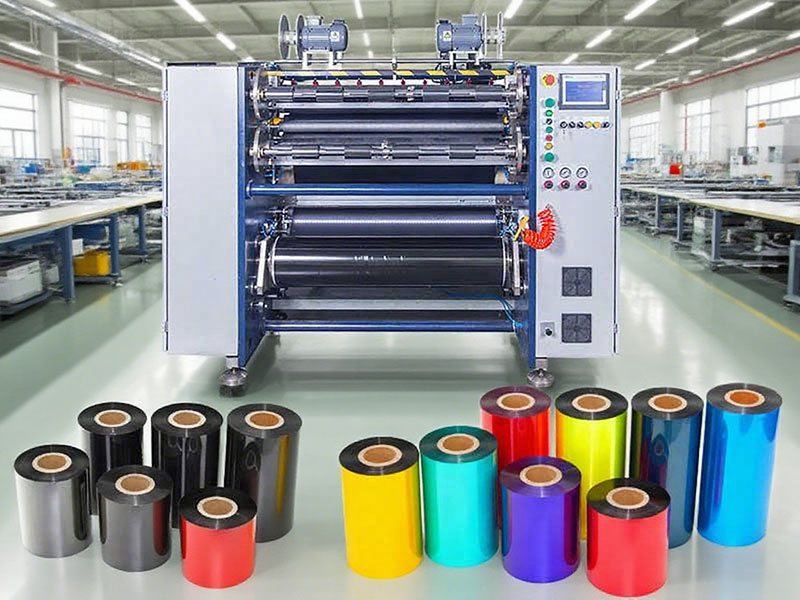
هناك عدة عوامل حاسمة نادراً ما تظهر في المواد الترويجية ولكنها تؤثر بشكل مباشر على الرضا على المدى الطويل.
صلابة الإطاريُحدد ذلك ما إذا كانت الآلة تحافظ على دقتها بعد سنوات من التشغيل. تمتص الهياكل المصنوعة من الحديد الزهر أو الفولاذ عالي المتانة الاهتزازات وتحافظ على المحاذاة. وتعكس العلامات التجارية لمحامل نظام نقل الحركة، والموجهات الخطية، ومحركات المؤازرة التزام الشركة المصنعة بالمتانة.
نوع الشفرة وتصميم الحامليجب أن تتناسب الشفرات مع نوع المادة. الشفرات المربعة (الشفرة الحادة) مناسبة للأشرطة التي يقل سمكها عن 70 ميكرون، وتوفر دقة أعلى وتجانسًا أكبر للحواف. أما الشفرات الدائرية (الشفرة المقصية) فتتعامل مع المواد السميكة التي يزيد سمكها عن 100 ميكرون، ومع الأشرطة المدعومة بالورق، مع متانة أكبر. تتيح حوامل المشابك المغناطيسية تغيير العرض بسرعة دون الحاجة إلى أدوات، وهي ميزة عملية للعمليات متعددة المواصفات.
معالجة حواف النفاياتيؤثر ذلك على إنتاجية المواد والصيانة. تحافظ وحدة إعادة لف النفايات التي تعمل بمحرك سيرفو على شد ثابت على الحواف المشذبة، مما يمنع التشابك ويقلل من وقت التوقف.
مساحة الأرضية والمرافقمن السهل إغفال هذه التفاصيل. تأكد من مساحة الجهاز مقارنةً بالمساحة المتاحة لديك، وتحقق من متطلبات الطاقة (أحادي الطور مقابل ثلاثي الطور) ومواصفات الإمداد الهوائي قبل التثبيت.
النسخة التجريبية: أهم إجراءات العناية الواجبة
لا تغني ورقة المواصفات عن تجربة قصّ باستخدام موادك الخاصة. قبل إتمام أي عملية شراء، احرص على تشغيل لفة الشريط الرئيسية في الآلة في ظروف تتناسب مع بيئة الإنتاج لديك.
قيّم ثلاثة أمور أثناء التجربة. أولاً، قِس اتساق العرض عبر عشر لفات نهائية متتالية على الأقل باستخدام الفرجار. ثانياً، افحص الحواف المقطوعة تحت التكبير بحثاً عن نتوءات أو انفصال في الطلاء أو عدم انتظام في الحواف. ثالثاً، افحص اللفات الملفوفة للتأكد من استواء سطحها النهائي - ابحث عن تداخل أو تشوه على شكل جرس أو تجاعيد داخلية تشير إلى مشاكل في التحكم بالشد.
إذا لم يتمكن المصنّع من إجراء تجربة باستخدام موادك، فهذا بحد ذاته مؤشر مفيد. فالمورد الواثق من جودة معداته سيرحب بالاختبار.
مطابقة الآلة مع نموذج عملك
يعتمد اختيار آلة التقطيع المناسبة على موقع مصنعك في سلسلة القيمة.
شركات التحويل الصغيرة ومقدمي خدمات الطباعةينبغي على الشركات ذات رأس المال المحدود والطلبات المتنوعة ولكن بكميات قليلة إعطاء الأولوية لآلة موثوقة متوسطة السرعة ذات تحكم دقيق في الشد وقدرة سريعة على تغيير الإعدادات. فالسرعة القصوى أقل أهمية من الجودة المتسقة والحد الأدنى من الهدر.
مصنعي الأشرطة المتخصصةيتطلب إنتاج المنتجات ذات العرض الضيق أو المصنوعة من الراتنج لتطبيقات الإلكترونيات أو الأجهزة الطبية أو الباركود عالي الدقة معدات عالية الدقة مزودة بأنظمة تحكم في الشد ذات حلقة مغلقة، وأنظمة شد مخروطية، وأنظمة تصحيح. ويُعوّض الاستثمار في دقة ±0.05 مم تكلفته من خلال تقليل شكاوى العملاء ومطالبات تلف رأس الطباعة.
محولات الشريط ذات الحجم الكبيرينبغي على الشركات التي تخدم أسواق ملصقات السلع الأساسية تقييم آلات الإنتاج الأوتوماتيكية بالكامل المزودة بنظام إعادة لفّ دوار ونظام متكامل لمعالجة الشريط الأمامي/الخلفي. إن توفير تكاليف العمالة والتشغيل المستمر يبرران زيادة الإنفاق الرأسمالي عند كفاية حجم الإنتاج.
القاسم المشترك بين جميع هذه الخيارات الثلاثة هو: اختر الآلة التي تتناسب مع واقع إنتاجك الفعلي، وليس تلك التي تتميز بأفضل كتيب إعلاني. فجودة شريط الطباعة، وطلباتك، وكفاءة مشغليك هي التي ستحدد ما إذا كان الاستثمار سيحقق عائدًا مجزيًا أم سيتحول إلى مصدر للتوقف عن العمل. اختبر الآلة قبل شرائها، ودع التجربة العملية تُثبت صحة اختيارك.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




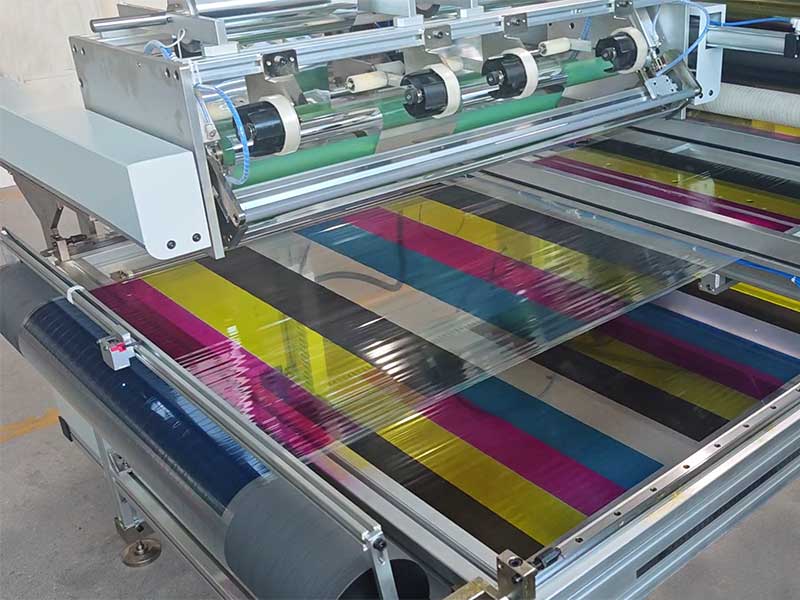
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
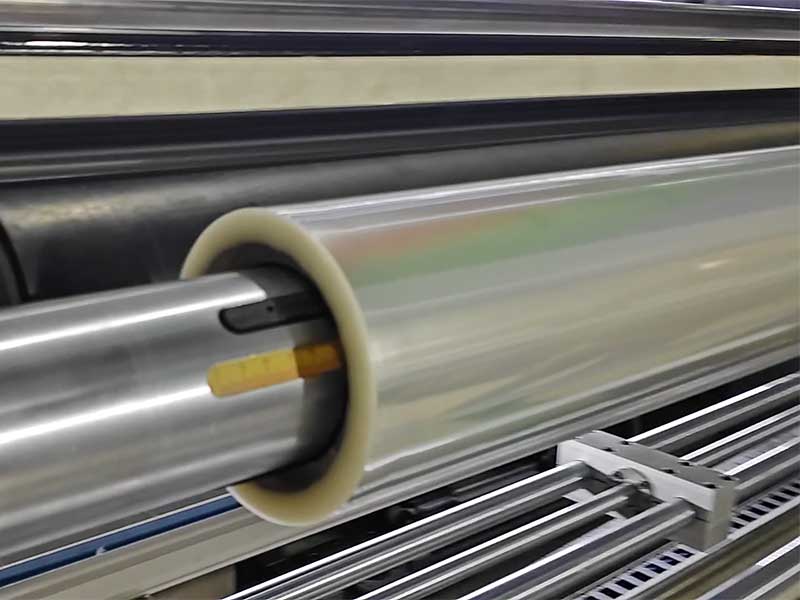 آلة تقطيع الأفلام الشمسية
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
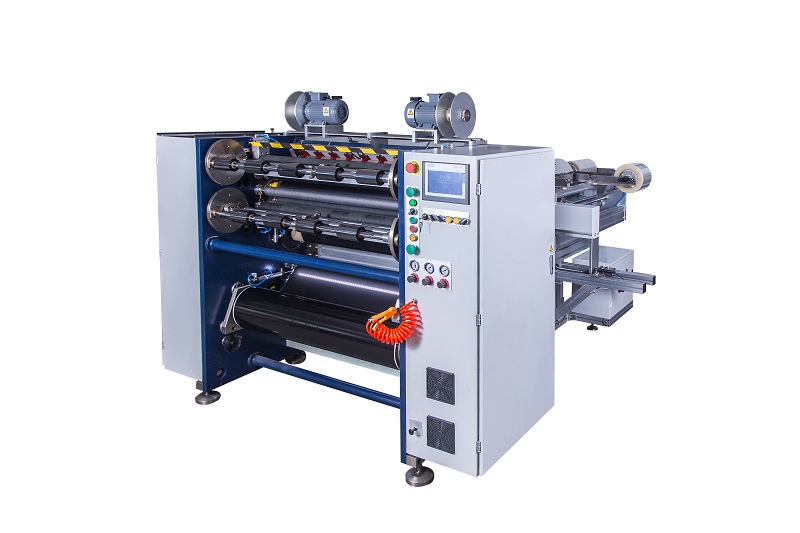 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS2 PLUS
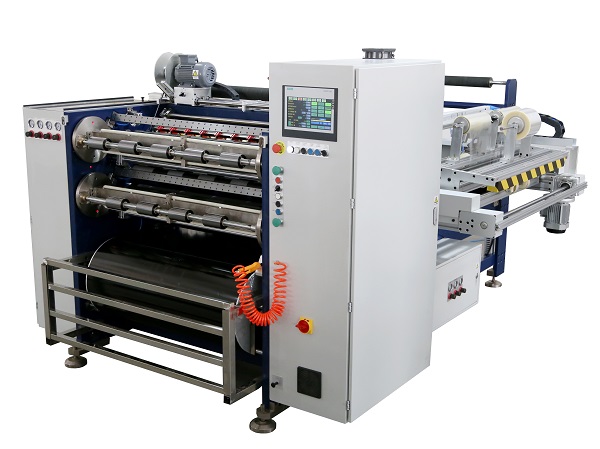 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 PLUS






