تبدو عملية تقطيع شرائط الطباعة الحرارية بسيطة نظرياً: خذ لفة كبيرة وعريضة، وقطّعها إلى لفائف نهائية ضيقة، ثم أرسلها إلى مصنعي الطابعات أو شركات التحويل. لكن في الواقع، تُعدّ هذه الخطوة الأخيرة والأكثر حساسية في إنتاج الشرائط. فاستخدام آلة تقطيع غير مناسبة للمادة، أو لأهداف الدقة المطلوبة، أو لمواصفات طلبك، سيؤدي إلى حواف خشنة تُتلف رؤوس الطباعة، وانحرافات في العرض تُسبب عدم محاذاة الطباعة، وعيوب متعلقة بالشدّ لا تظهر إلا عند وصول الشريط إلى المستخدم النهائي.
هذا الدليل مكتوب لمصنعي ومحولي وموزعي الأشرطة الذين يقيمون شراء آلة تقطيع في عام 2026. وهو يغطي المواصفات المهمة بالفعل، وتكوينات الأجهزة التي تميز الآلات الموثوقة عن الآلات التي بها مشاكل، وخطوات التقييم التي تحمي استثمارك.
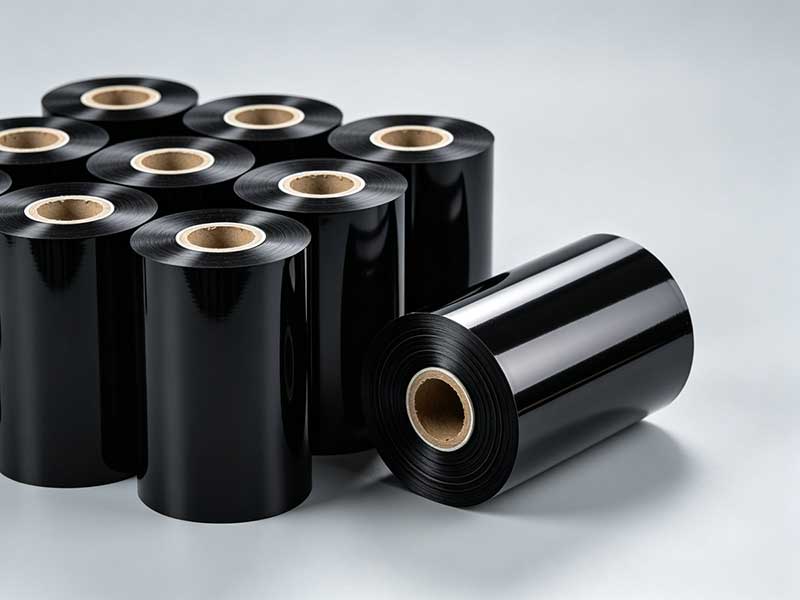
ابدأ بالمواد الخام، وليس بالآلة.
أكثر الأخطاء شيوعاً عند الشراء هو مقارنة الآلات قبل تحديد مواصفات المادة. تتراوح سماكة ركائز شرائط النقل الحراري من 4.5 إلى 20 ميكرون، لكن التركيب الكيميائي للطلاء يُغير كل شيء في كيفية ضبط آلة القطع.
أشرطة مصنوعة من الشمعتتميز هذه المنتجات بنعومتها النسبية وقدرتها على تحمل سرعات قص أعلى وإعدادات شد أكثر مرونة. وهي تهيمن على التطبيقات التجارية واسعة النطاق وتمثل الفئة الأكثر اقتصادية من المنتجات.
أشرطة مصنوعة من الراتنجتتميز هذه الأشرطة بطبقات أكثر صلابة ومتانة أقل. وعادةً ما تتطلب سرعات أقل بنسبة 20-30% من أشرطة الشمع، كما تتطلب تحكمًا أدق في الشد. إذا كانت أشرطة الراتنج تشكل جزءًا كبيرًا من مزيجك، فإن آلة مُصممة خصيصًا لأداء الشمع لن تُرضيك.
هجينة من الشمع والراتنجتقع بين هذين النقيضين وتستخدم على نطاق واسع حيث تكون هناك حاجة إلى مقاومة إضافية للتآكل أو المواد الكيميائية تتجاوز ما يوفره الشمع النقي.
يُعدّ السُمك عاملاً بالغ الأهمية، تماماً كالتركيب الكيميائي. تتراوح سماكة الأغشية القياسية بين 4 و20 ميكرونًا، لكن الركائز التي يقل سُمكها عن 5 ميكرون تكون حساسة للغاية لتغيرات الشد. إذا كانت مجموعة منتجاتك تتضمن أغشيةً متخصصة فائقة الرقة إلى جانب الأشرطة التجارية القياسية، فاحرص على استخدام معدات ذات نطاق شد واسع ومُحكم بدلاً من آلة مُصممة لنوع واحد من المواد.
قبل التواصل مع أي مورد، وثّق مزيج منتجاتك الحالي والمتوقع. ستحدد الإجابات ما إذا كنت بحاجة إلى آلة متعددة الأغراض أو منصة دقيقة متخصصة.
دقة القطع: معيار الجودة الذي لا يمكن التنازل عنه
تحدد دقة القص اتساق العرض وجودة الحواف. يؤدي عدم كفاية الدقة إلى ظهور حواف خشنة قد تتلف رؤوس الطباعة، وانحرافات في العرض تتسبب في عدم محاذاة الشريط أثناء الطباعة عالية السرعة.
تتوزع مستويات دقة الصناعة تقريبًا على النحو التالي:
| مستوى الدقة | نطاق التفاوت | التطبيقات النموذجية |
| اقتصاد | ±0.3–0.5 مم | العلامات التجارية واللوجستية التقليدية |
| دقة عالية | ±0.1 مم | العلامات الإلكترونية الدقيقة، إمكانية تتبع الأدوية |
| دقة فائقة | ±0.05 مم أو أضيق | ملصقات طبية، ورموز شريطية عالية الدقة، وأشرطة فائقة النحافة |
بالنسبة لمعظم عمليات إنتاج الشرائط التجارية، يُعدّ هامش خطأ ±0.1 مم هدفًا معقولًا. أما إذا كنت تخدم عملاء في القطاعات الطبية أو الإلكترونية أو القطاعات المتخصصة جدًا، فإنّ هامش خطأ ±0.05 مم ليس خيارًا.
تتمثل الخطوة التقييمية الحاسمة في تجربة القص باستخدام مادتك الخاصة. تعكس جداول المعايير الظروف المثالية في غرفة العرض، بينما تعكس لفتك الرئيسية الواقع. اطلب من الشركة المصنعة تشغيل شريطك بسرعة الإنتاج، ثم قِس انحراف العرض عبر عشر لفات متتالية على الأقل باستخدام مقياس السماكة. افحص حواف القطع تحت التكبير بحثًا عن نتوءات أو انفصال في الطلاء أو تلف ناتج عن الحرارة.
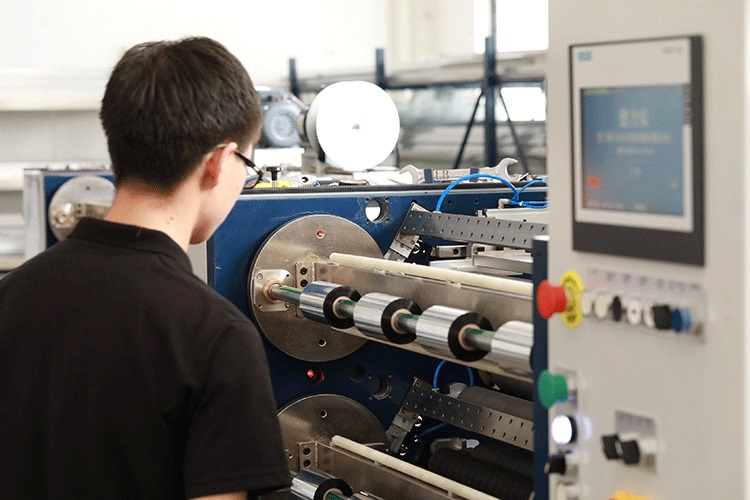
التحكم في الشد: المواصفات التي تحدد كل شيء آخر
تصف مصادر الصناعة باستمرار التحكم في الشد بأنه "جوهر" عملية تقطيع الشريط، وذلك لسبب وجيه. إذ يمثل التحكم في الشد أكثر من 50% من التأثير على استواء اللف وجودة البكرة.
تتميز طبقة PET الأساسية في شريط النقل الحراري برقة فائقة، وتتصرف بمرونة تحت الضغط. يؤدي الشد المفرط إلى تمدد الطبقة الأساسية وتشويهها، مما يتسبب في تشققات دقيقة في طبقة الحبر، تتساقط منها المساحيق وتلوث رؤوس الطباعة. أما الشد غير الكافي فينتج عنه لفائف فضفاضة ومتجعدة، تُولد خطوطًا بيضاء أو انبعاجات أثناء الطباعة. ويؤدي الشد غير المتساوي إلى تداخل اللفائف، وعدم محاذاة القلب، وظهور عيب "القلب المتشعب" المزعج، حيث تُسحق الطبقات الداخلية بفعل ضغط اللف الخارجي.
ما الذي يجب البحث عنهنظام تحكم آلي بالكامل في الشد ذو حلقة مغلقة، يجمع بين وحدة تحكم منطقية قابلة للبرمجة (PLC) ومحركات مؤازرة. يراقب هذا النظام الشد ويضبطه في الوقت الفعلي خلال مراحل فك اللف، والسحب، وإعادة اللف، محافظًا على التقلبات ضمن نطاق ±2% من القيمة المحددة أو أقل. أما نظام التحكم التقليدي ذو الحلقة المفتوحة - الذي يعتمد على الضبط اليدوي لقابض الجسيمات المغناطيسية - فقد ينحرف بنسبة ±10%، ولا يمكنه التعويض عن تغيرات الشد التي تحدث مع ازدياد قطر اللفة.
يُعدّ شدّ التناقص بنفس القدر من الأهميةمع ازدياد قطر اللف، ينبغي للنظام أن يقلل الشد تلقائيًا للحفاظ على بنية "مشدودة من الداخل وأكثر مرونة من الخارج". وبدون التحكم في التناقص التدريجي، تُصاب اللفائف النهائية ذات الأقطار الكبيرة بزحف داخلي، أو انتقال للحبر، أو تشوه في الركيزة، وهي أمور لا تظهر إلا بعد التخزين والنقل.
إذا كان إنتاجك يتضمن ركائز رقيقة تقل سماكتها عن 5 ميكرون، فتأكد من أن نطاق شد الماكينة منخفض بما يكفي وأن نظام التحكم يستجيب بسرعة كافية للتعامل مع التسارع والتباطؤ المفاجئين. فالماكينة التي تحافظ على الشد جيدًا في حالة الاستقرار ولكنها تتذبذب أثناء تغيرات السرعة ستنتج لفائف غير متناسقة طوال فترة العمل.
دقة اللف والأدوات التي تُنتجها
تُعدّ دقة اللفّ المؤشر الأبرز لجودة آلة القطع، وهي المواصفة الأكثر إغفالاً عند الشراء. يجب ضبط انحراف السطح النهائي ضمن نطاق ±1 مم للإنتاج القياسي، بينما تصل دقة المعدات المتطورة إلى ±0.5 مم.
كيف تبدو عيوب لف الشريط؟ شكل "الفم الجرس" حيث يمتد أحد طرفي اللفة إلى ما بعد الآخر. حواف "مسننة" حيث تبرز اللفات الفردية بشكل غير منتظم. تجاعيد داخلية تظهر على شكل طيات شعاعية عند فك اللفة. أي من هذه العيوب سيؤدي إلى انقطاع الشريط أو انحشار الطابعة أثناء استخدام المستخدم النهائي، مما يولد شكاوى تعود إلى قسم التقطيع لديكم.
تُعد أعمدة الانزلاق ضرورية للإنتاج متعدد المواصفاتتحتوي كل محطة لف على حلقة انزلاق مستقلة تُعدّل عزم الدوران مع تغير قطر اللفة، مما يحافظ على صلابة متناسقة من اللب إلى السطح. توفر أعمدة الانزلاق الهوائية دقة تحكم أفضل من نظيراتها الميكانيكية، وتستحق الاستثمار الإضافي إذا كنت تُغيّر المواصفات بشكل متكرر أو تُشغّل عدة لفات ضيقة في وقت واحد.
التوجيه النشط عبر الويبيُعد استخدام أجهزة الاستشعار الكهروضوئية أو فوق الصوتية عنصرًا أساسيًا آخر لا غنى عنه في النظام. يراقب النظام موضع الحافة في الوقت الفعلي ويضبط البكرات لمنع الانحراف الجانبي. فبدون تصحيح فعّال، حتى مع شدّ الشريط جيدًا، سينحرف الشريط تدريجيًا، مما ينتج عنه لفائف تبدو مقبولة للعين المجردة ولكنها تفشل في فحص العرض عند استلام المنتج من العميل.
سرعة القطع: مطابقة الناتج مع واقع المواد
السرعة القصوى الاسمية هي أكثر المواصفات التي يتم الترويج لها بشكل مكثف، ولكنها الأقل أهمية عند استخدامها بمعزل عن غيرها. فالآلة التي تدّعي سرعة 450 متر/دقيقة، ولكنها تحتاج إلى تشغيلها بسرعة 200 متر/دقيقة للحفاظ على جودة مقبولة لشرائط الراتنج، هي في الواقع آلة تعمل بسرعة 200 متر/دقيقة فقط.
إطار عمل عملي لتقييم السرعة:
| فئة السرعة | يتراوح | مناسب لـ |
| مستوى المبتدئين | 50-100 متر/دقيقة | دفعات صغيرة، تغييرات متكررة في الطلبات، اختبار السوق |
| حصان العمل التجاري | 150-250 متر/دقيقة | معظم طلبات الشمع والراتنج الشمعي القياسية |
| إنتاج بكميات كبيرة | 300-500 متر/دقيقة | إنتاج مستمر بكميات كبيرة باستخدام الأتمتة |
تعمل أشرطة الراتنج عند الحد الأدنى لنطاق سرعة أي آلة. أما أشرطة الشمع فتعمل بسرعة أكبر. عندما يذكر المورد السرعة القصوى، اسأل عن نوع المادة وظروف الشد التي تم في ظلها تحقيق هذه السرعة. ثم اختبرها بشريطك الخاص عند تلك السرعة، وقيم التحكم في بدء التشغيل والإيقاف، ونظافة اللف أثناء التسارع، وسهولة التعامل مع الوصلات.
بالنسبة للمُصنِّعين ذوي أنماط الطلبات المتنوعة، تُعد سرعة تغيير العرض أهم من ذروة السرعة. فالآلة التي تستغرق 30 دقيقة للانتقال من عرض إلى آخر تُهدر وقتًا إنتاجيًا أكبر من الآلة الأبطأ التي تُغيّر العرض في ثلاث دقائق. وتؤثر أنظمة تحديد موضع السكاكين التلقائية، ووصفات التقطيع القابلة للبرمجة، وأعمدة التحرير السريع بشكل مباشر على طاقتك الإنتاجية الفعّالة.
الأتمتة والذكاء الاصطناعي: ما الذي يستحق الاستثمار فيه عام 2026
يُقدّم سوق آلات التقطيع لعام 2026 مجموعة واسعة من الخيارات، بدءًا من الوحدات الميكانيكية شبه الأوتوماتيكية وصولًا إلى الأنظمة الأوتوماتيكية بالكامل المزودة بإمكانيات التوأم الرقمي. لا تُبرّر كل ميزة تكلفتها، ولكن العديد من ترقيات الأتمتة تُحقق عوائد ملموسة.
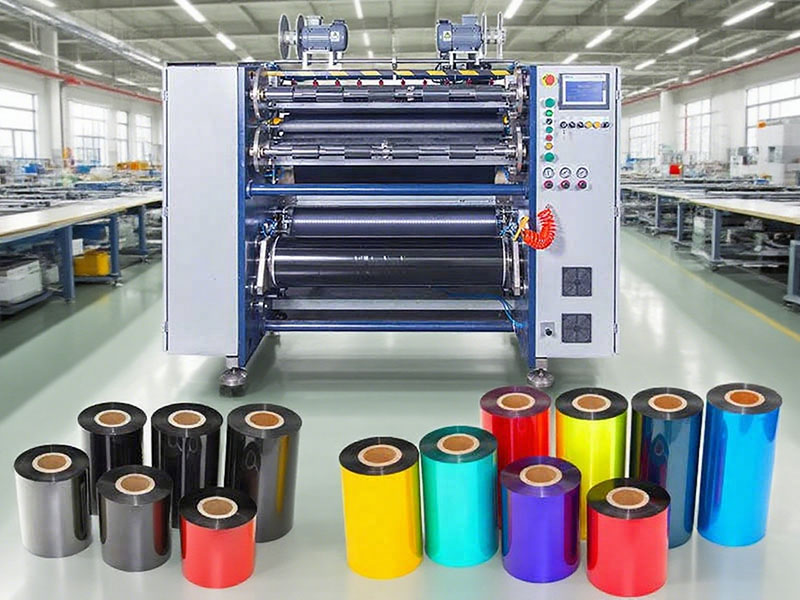
ضبط تلقائي للسكينيُزيل هذا النظام أخطاء تحديد موضع الأدوات يدويًا، ويُقلل وقت تغيير الأدوات من عشرات الدقائق إلى أقل من ثلاث دقائق على الآلات المُجهزة تجهيزًا جيدًا. بالنسبة للعمليات التي تُشغّل عدة خطوط ضيقة العرض في كل وردية، فإن هذا النظام يُعوّض تكلفته بسرعة.
إعادة لف البرج ونقل القطع التلقائييُتيح ذلك استمرار الإنتاج دون توقف لإزالة اللفائف المُنتَجة. يُعدّ هذا الأمر ذا قيمة للمنتجات القياسية ذات الكميات الكبيرة، ولكنه أقل أهمية في بيئات ورش العمل التي تكثر فيها تغييرات الطلبات.
فحص الرؤية الآليةتُعدّ الكاميرات أداةً واعدةً لضمان الجودة. فهي تراقب حواف القطع في الوقت الفعلي، وتكشف عن النتوءات، وتلف الطلاء، أو أي انحرافات في العرض فور حدوثها، بدلاً من انتظار اكتمال إنتاج اللفة. بالنسبة لعملاء القطاعين الطبي والإلكتروني الذين يتوقعون منتجات خالية من العيوب، توفر هذه التقنية سجلات جودة موثقة، وتكشف المشكلات قبل أن تتحول إلى عمليات إرجاع.
إدارة وصفات العملياتيُمكّن هذا النظام المشغلين من استرجاع الإعدادات المُعتمدة للطلبات المتكررة. فبدلاً من الاعتماد على ذاكرة المشغل أو التعديل بالتجربة والخطأ، يسترجع الجهاز بيانات الشد، وسرعات القطع، ومواضع السكين من قاعدة بيانات. وهذا يقلل من التباين بين الورديات ويُسرّع عملية إعداد الطلبات المتكررة.
ما الذي لا يستحق الدفع مقابله؟ التشغيل الآلي بالكامل بدون مشغلين إذا كان نمط طلباتك متنوعًا جدًا ومنخفض الكمية. يكون الاستثمار الإضافي في الأتمتة مُبررًا بشكل أفضل عندما يكون لديك إنتاج مستقر ومتكرر يمكن تشغيله لفترات طويلة دون تدخل.
التكلفة: احسب إجمالي الملكية، وليس سعر الشراء
تتراوح آلات تقطيع شرائط الطباعة الحرارية من الوحدات الأساسية إلى أنظمة الإنتاج المتطورة. قد يصل فرق سعر الشراء بين آلة اقتصادية وآلة عالية الجودة إلى 20-30%، لكن فرق التكلفة الإجمالية على مدى خمس سنوات قد يكون أكبر بكثير.
معادلة التكلفة الحقيقية هي: سعر الشراء + تكاليف التشغيل + الصيانة + خسائر التوقف عن العمل + الخردة وإعادة العمل الناتجة عن إخفاقات الجودة.
آلةٌ تكلفتها أقل بنسبة 20% ولكنها تتطلب إعادة ضبط شدّ متكررة، وتنتج معدلات خردة أعلى أثناء تغيير المعدات، وتعاني من أعطال في المكونات تُوقف الإنتاج، ستستنزف الوفورات خلال السنة أو السنتين الأوليين. تُحدد المكونات الأساسية - كالمحامل، وقضبان التوجيه، والمحركات المؤازرة، ونظام الشفرات - موثوقية الآلة على المدى الطويل. استفسر عن ماركات المكونات وفترات الصيانة المتوقعة.
يُعد دعم ما بعد البيع بندًا من بنود التكلفة الخفيةعند تعطل آلة التقطيع، تُعتبر كل ساعة توقف خسارة في الإنتاج. لذا، قيّم مدى استجابة الدعم الفني للمورد، وتوافر قطع الغيار، وإمكانية التشخيص عن بُعد. غالبًا ما يكون دفع سعر شراء أعلى قليلًا من مورد قادر على شحن قطعة غيار أساسية خلال ليلة واحدة هو الخيار الاقتصادي الأفضل.
قائمة مراجعة التقييم العملي
قبل توقيع أمر الشراء، أكمل هذه الخطوات:
1. قم بالقص التجريبي باستخدام المادة التي لديكأحضر لفائف رئيسية تمثل أنواع منتجاتك الرئيسية - الشمع، والشمع الراتنجي، والراتنج إن وجد. شغّل الجهاز بسرعة الإنتاج. قِس انحراف العرض وافحص الحواف.
2. التحقق من أداء الشد أثناء التسارعراقب جودة اللفائف أثناء انتقال الماكينة من السرعة المنخفضة إلى العالية ثم العودة إلى السرعة المنخفضة. تكشف تذبذبات الشد أثناء تغييرات السرعة عن نقاط ضعف في نظام التحكم تخفيها حالة التشغيل المستقرة.
3. تحقق من دقة اللف على طول لفة كاملة.افحص محاذاة السطح النهائي من المركز إلى السطح. ابحث عن أي تجاعيد داخلية أو تموجات أو تجعدات على شكل جرس أو سن منشار. قِس انحراف السطح النهائي عند نقاط متعددة.
4. اختبار وقت التغيير.قم بقياس وقت عملية التبديل من عرض إلى آخر. إذا كنت تُشغّل مواصفات متعددة يوميًا، فإن هذا الرقم أهم من مواصفات السرعة.
5. تأكد من تكوين عمود الانزلاق ودليل الشبكةتأكد من أن الجهاز يحتوي على المكونات اللازمة للتعامل مع أضيق وأوسع مواصفاتك بجودة مقبولة.
6. مراجعة نظام التحكماطلب عرضًا توضيحيًا لضبط شدّ الخيط وإدارة الوصفات. الآلة التي تتطلب من المهندس تعديل المعايير لكل طلب لا تُعتبر قابلة للبرمجة حقًا.
7. التحدث مع العملاء الحالييناطلب مراجع في منطقتك أو قطاع منتجاتك. استفسر عن الموثوقية، وسرعة استجابة الدعم، وما إذا كانت الآلة تحقق الدقة المطلوبة في الإنتاج اليومي وليس فقط في العروض التوضيحية.
يستمر سوق شرائط الطباعة الحرارية في طلب دقة أعلى، وركائز أرق، وجودة أكثر اتساقًا، مع ازدياد دقة الطباعة وتوسع التطبيقات لتشمل المجالات الطبية والإلكترونية والملصقات المتخصصة. ينبغي أن تتمتع آلة التقطيع التي يتم شراؤها في عام 2026 بقدرة على تلبية المتطلبات التي لم تُدرج بعد في قائمة طلباتكم. تستغرق عملية التقييم الموضحة هنا وقتًا، لكنها أقل تكلفة بكثير من اكتشاف قيود الآلة بعد تركيبها في خط الإنتاج.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة تقطيع الأفلام الشمسية
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
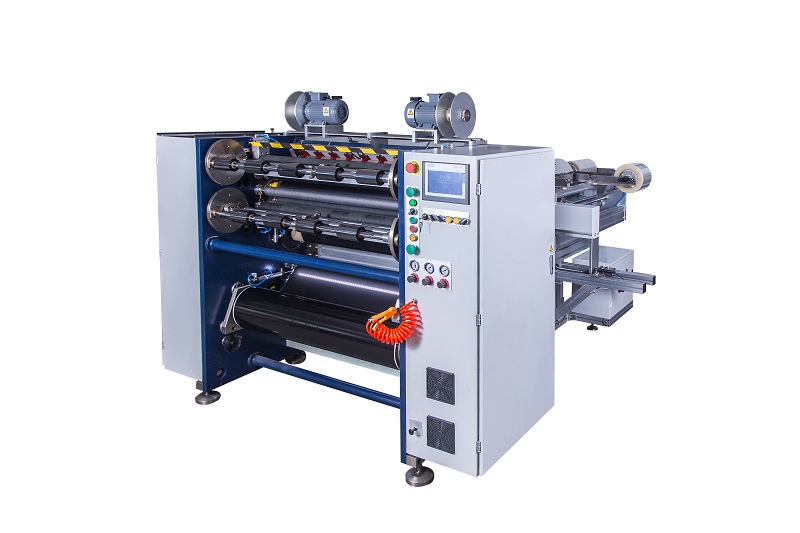 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS2 PLUS
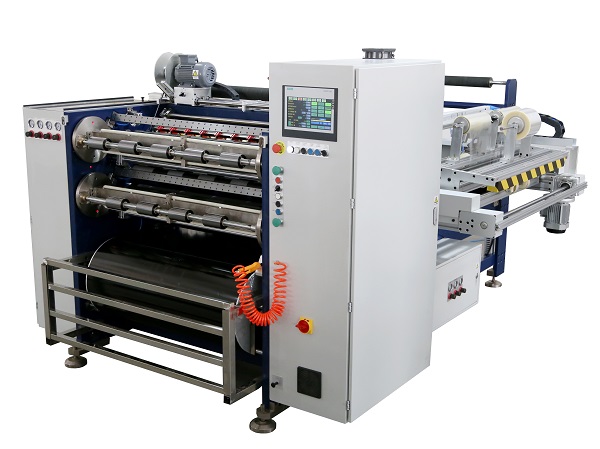 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 PLUS






