عند شراء آلات تقطيع ولفّ الشرائط، غالبًا ما يتم تضليل المستهلك بذكر "أعلى سرعة" و"أقل سعر" في جدول المواصفات. قد تتعرض آلة مصممة بسرعة 500 متر في الدقيقة لعدم استواء أطراف الشريط أو تشوه ناتج عن الشد عند سرعة 200 متر في الدقيقة إذا لم يكن التحكم في الشد كافيًا، وتكون كفاءتها الفعلية أقل بكثير من آلة تعمل بثبات بسرعة 250 متر في الدقيقة. غالبًا ما يتراوح سمك الشريط الإجمالي بين 4.5 و20 ميكرونًا فقط، وحتى الانحرافات الطفيفة أثناء عملية التقطيع قد تؤدي مباشرة إلى تآكل رأس الطباعة أو الشريط أو حتى تلف دفعة كاملة. لا يكمن جوهر الاختيار في شراء "الأفضل" أو "الأرخص"، بل في إيجاد التوافق بين خصائص المواد، وهيكل الطلبات، وتكاليف التشغيل على المدى الطويل.

ركز على الدقة أولاً: هذا هو الحد الأدنى الذي لا يقبل المساومة
تُعدّ دقة القصّ المقياس الأساسي لأداء المعدات، وهي التي تحدد مباشرةً إمكانية تغذية الشريط النهائي بسلاسة في الآلة. ويُعدّ تصنيف الدقة في هذا المجال واضحًا عمومًا: يبلغ هامش الخطأ للمعدات القياسية حوالي ±0.5 مم، بينما قد تصل دقة النماذج عالية الدقة إلى ±0.1 مم أو حتى ±0.05 مم. إذا كان نشاطك التجاري يشمل البطاقات الإلكترونية الدقيقة، أو الملصقات الطبية، أو طباعة الرموز الشريطية عالية الدقة، فإنّ ±0.1 مم هو الحد الأدنى المقبول. أما إذا اقتصر عملك على تصنيع ملصقات الخدمات اللوجستية التقليدية، فإنّ ±0.3 إلى 0.5 مم مقبول، ولكن يجب استخدام عينات القطع التجريبية الفعلية كمعيار، وليس القيم النظرية في جدول المعايير.
أكثر ما يُخفى من دقة عرض الشريط هو دقة لفه. يجب ضبط انحراف طرف الشريط ضمن نطاق ±1 مم، ويمكن للأجهزة المتطورة الوصول إلى ±0.5 مم. يشير ظهور شكل "الفم الجرس" أو الحواف المسننة أو الطيات الداخلية على طرف الشريط في أغلب الأحيان إلى عدم كفاية أنظمة التحكم في الشد وتصحيحه. ركيزة الشريط رقيقة للغاية، ويمثل الشد أكثر من 50% من تأثيره على استواء اللف. قد يتسبب الشد الزائد في تلف طبقة PET الأساسية، مما يُسهل تساقط المسحوق أثناء الطباعة؛ أما إذا كان الشد منخفضًا جدًا، فسيتجعد الشريط، وقد تظهر خطوط بيضاء أو انبعاجات في الطباعة. لذلك، يُعد نظام التحكم في الشد ذو الحلقة المغلقة الأوتوماتيكي بالكامل شرطًا أساسيًا عند اختيار النظام. يستخدم هذا النظام أجهزة استشعار لتوفير تغذية راجعة فورية وضبط الشد في كل مرحلة من مراحل اللف والسحب وإعادة اللف، بدلاً من الاعتماد على إعدادات الحلقة المفتوحة.
يُعد اختيار البكرة أمرًا بالغ الأهمية. فإذا كانت المعدات مزودة فقط بعمود تمدد غازي قياسي، فعند لفّ عدة لفائف في وقت واحد، سيؤدي اختلاف أقطار اللفائف إلى عدم إمكانية ضبط الشد بشكل مستقل، مما ينتج عنه مشاكل مثل "ارتخاء من الداخل، وشد من الخارج" أو "وجود اللب في الداخل". تسمح أعمدة الانزلاق (وخاصة أعمدة الانزلاق الهوائية) لكل وحدة لف بالتحكم في عزم الدوران بشكل مستقل، مع إمكانية التعديل في الوقت الفعلي وفقًا لتغيرات قطر اللفة، مما يجعلها خيارًا أساسيًا لإنتاج شرائط عالية الجودة بمواصفات متعددة.
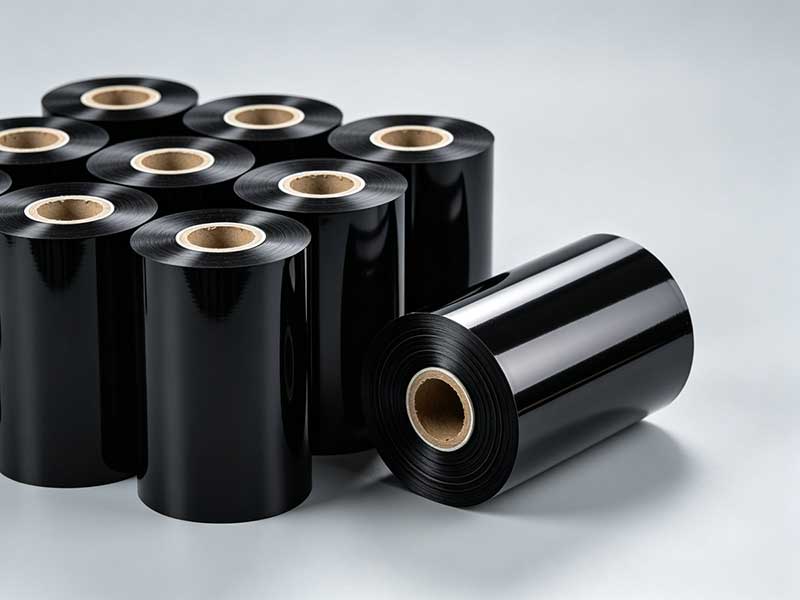
اختر نوع الأداة وسرعتها بناءً على المادة، وليس بناءً على القيمة الاسمية.
تحدد مادة الشريط طريقة القطع المستخدمة. فالأشرطة الشمعية والمختلطة أقل تأثراً بالإجهاد الميكانيكي، ويكفي القطع بشفرة دائرية (من نوع المقص)، وتبقى جودة القطع ثابتة نسبياً حتى عند السرعات العالية. أما الأشرطة الراتنجية فهي صلبة وهشة، وتتشوه بسهولة تحت تأثير الشد. وإلى جانب ضرورة التحكم في الشد المنخفض، تُعد مقاومة الأداة للتآكل أكثر أهمية. وتُعتبر القطع المصنوعة من فولاذ التنجستن أو المطلية بالسيراميك أكثر ملاءمةً لهذه الحالات. بالنسبة للأشرطة فائقة الرقة التي يقل سمكها عن 5 ميكرون، فإن القطع الميكانيكي بالتلامس يكون عرضةً للكسر تحت تأثير الشد. يوفر القطع بالليزر مزايا واضحة في القطع غير التلامسي، لكن تكلفة المعدات أعلى بكثير، ويجب موازنتها وفقاً لمكانة المنتج.
من حيث السرعة، تتراوح السرعات الشائعة بين: 50-100 متر/دقيقة للطراز الاقتصادي منخفض السرعة، و150-250 متر/دقيقة للطراز العام متوسط السرعة، و300-500 متر/دقيقة لطراز الإنتاج عالي السرعة. مع ذلك، ثمة حقيقة قد تُغفل بسهولة: تتميز الأشرطة المصنوعة من الراتنج بطبقات طلاء أكثر صلابة، وعادةً ما تحتاج إلى العمل بسرعة أقل بنسبة 20-30% من الأشرطة المصنوعة من الشمع لضمان جودة القطع. إذا كان منتجك الرئيسي هو الأشرطة المصنوعة من الراتنج، فقد تصل السرعة الفعلية القابلة للاستخدام لجهاز مصمم للعمل بسرعة 400 متر/دقيقة إلى 280-320 متر/دقيقة. عند اختيار الطرازات، ينبغي إلزام المصنّعين باستخدام قضيب التوصيل الخاص بكم لإجراء تجارب قطع في الموقع، مع التركيز على جودة الحواف عند أضيق المواصفات وثبات الشد أثناء فترات بدء وإيقاف التشغيل عالية السرعة - فهذان العاملان يعكسان المستوى الحقيقي للمعدات بشكل أفضل من السرعات القصوى.
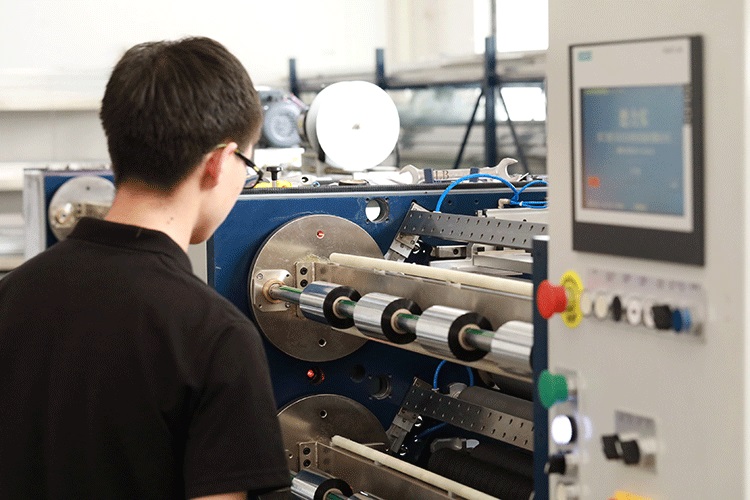
إمكانية تغيير مرنة: تكاليف خفية في عصر الطلبات الصغيرة
يشهد سوق شرائط الكربون تجزئة متزايدة، حيث باتت المواصفات المتعددة والكميات الصغيرة هي السائدة. تتطلب تغييرات نماذج آلات التقطيع التقليدية تحريك حامل القاطع وضبط معايير الشد يدويًا، مما يستغرق عشرات الدقائق أو حتى أكثر. وقد تتسبب هذه التغييرات في خسارة الأرباح بسهولة في الطلبات الصغيرة. أما النظام الجديد، المزود بحامل أدوات مستقل يعمل بمحركات مؤازرة ونظام إدارة تركيبات، فيُكمل تلقائيًا تحديد موضع الشفرة ومطابقة الشد بعد إدخال المشغلين للمواصفات الجديدة على شاشة اللمس، مما يقلل وقت التغيير إلى بضع دقائق أو حتى عشرات الثواني. قد لا يكون فرق السعر عند شراء المعدات كبيرًا، لكن تأثيره على كفاءة التشغيل اليومية مستدام.
بالإضافة إلى ذلك، لا ينبغي اعتبار أنظمة التصحيح "اختيارية". فالأشرطة عرضة للانحراف الجانبي عند السرعات العالية. تقوم مستشعرات CCD الكهروضوئية أو فوق الصوتية باكتشاف مواضع الحواف في الوقت الفعلي وتعديل مسار الحزام تلقائيًا، مما يشكل بنية أساسية لضمان دقة قص مستقرة. بالنسبة للأشرطة المصنوعة من ركائز شفافة أو شبه شفافة، يُعد التصحيح فوق الصوتي أكثر ملاءمة من الأنواع الكهروضوئية.
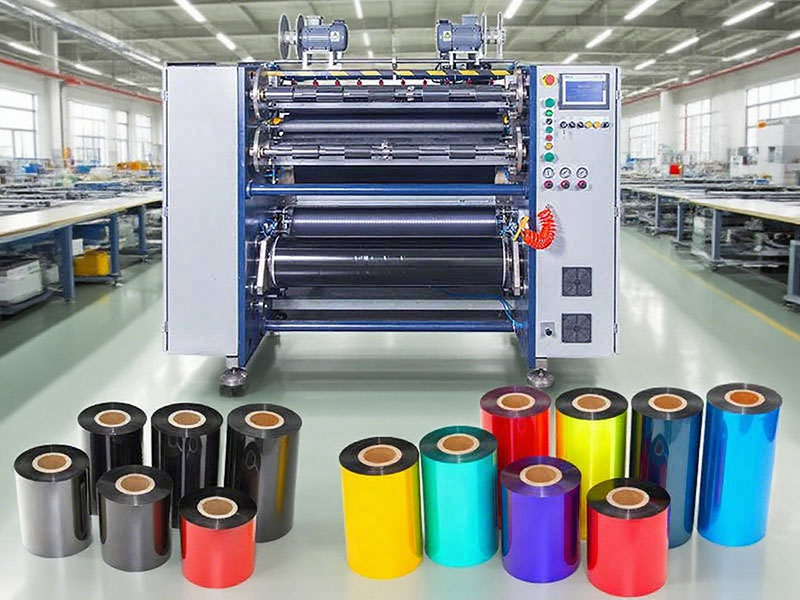
تقييم الشركة المصنعة والقطع التجريبي: خط الدفاع الأخير
يعكس اختيار العلامات التجارية للمكونات الأساسية لآلات تقطيع الشرائط - كالمحامل، وقضبان التوجيه، والمحركات - التزام الشركة المصنعة بالحفاظ على دقة عالية على المدى الطويل. فقضبان التوجيه من شركات THK وNSK وINA، والمحركات من شركات Mitsubishi وPanasonic وSiemens، ستُظهر هذه التفاصيل اختلافات ملحوظة بعد سنوات من التشغيل. كما أن سُمك الإطار لا يقل أهمية: فالحديد الزهر عالي المتانة أو الفولاذ السميك يمتص الاهتزازات بفعالية أثناء التقطيع، بينما تميل الإطارات الرقيقة إلى الرنين عند السرعات العالية، مما يُسرّع من تدهور الدقة.
لكن جميع تقييمات المعايير والتكوين تعتمد في النهاية على تجربة قصّ في الموقع. أحضر بكرة الشريط الرئيسية التي تستخدمها فعليًا، واطلب من الشركة المصنعة قصّ أضيق وأوسع مواصفاتك على النموذج المستهدف. تحقق من نظافة الأسطح النهائية لعينات التجربة، وتأكد من خلوّها من أي نتوءات على الحواف، ومن انتظام اللف. إذا سمحت الظروف، شغّل الجهاز باستمرار لفترة من الوقت بسرعات قريبة من جدول إنتاجك اليومي، مع مراقبة تقلبات الشد واستجابات التصحيح. لا يمكن الاستغناء عن هذه الخطوة بأي ورقة مواصفات أو وعد بيعي.
من حيث السعر، تتراوح أسعار آلات تقطيع ولفّ الشرائط متوسطة إلى عالية الجودة المتوفرة في السوق بين عشرات الآلاف من اليوانات وأكثر من مئة ألف يوان، وذلك تبعًا للعرض ودرجة الأتمتة وإعدادات الشد. لكن الأهم عند اتخاذ القرار هو التكلفة الإجمالية لدورة حياة الآلة: استهلاك الطاقة، وتكرار استبدال الأجزاء المستهلكة، ووقت تغيير الإعدادات، ونسبة الخردة الناتجة عن عدم كفاية الدقة. غالبًا ما يكون للجهاز الذي تبلغ تكلفته 20 ألف يوان، ولكن بنسبة خردة سنوية أقل بنسبة مئوية واحدة، فترة استرداد أقصر من المتوقع.
في نهاية المطاف، يُعد اختيار آلة تقطيع وإعادة لف الشريط مسألة توافق. فاستخدام معدات عالية الدقة مع خطوط إنتاج بطيئة تعتمد على الراتنج يُعدّ تبذيرًا، بينما استخدام معدات اقتصادية قد يكون محفوفًا بالمخاطر عند تنفيذ طلبات الملصقات الإلكترونية الدقيقة. لذا، حدد بوضوح المواد الأساسية، ومتطلبات الدقة، وهيكل الطلب، وركّز ميزانيتك على التحكم في الشد وبكرات إعادة اللف - وهما عنصران أساسيان لا يمكن إضافتهما لاحقًا بتكلفة منخفضة. أما باقي العناصر، فينبغي أن تكون عبارة عن مفاضلات حسب الحاجة - وهذا هو النهج العملي في اتخاذ القرارات.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات






