في عمليات الإنتاج الخلفية لمصانع طباعة الملصقات، غالبًا ما لا تكون آلة التقطيع هي القطعة الأبرز من المعدات، ولكنها في كثير من الأحيان العامل الرئيسي الذي يحدد جودة الشحنة وتكلفتها. فآلة التقطيع الخاطئة تتسبب في عدم محاذاة الورق عند تقطيعه، وظهور تجاعيد عند تقطيع الفيلم، وتتطلب تغيير أداة واحدة لمدة نصف ساعة. ورغم أن المشاكل تبدو متفرقة، إلا أن السبب الجذري واحد: عدم مطابقة "خصائص المادة" مع "الوظائف الأساسية" عند اختيار النموذج. تتراوح المواد ذاتية اللصق من الورق المطلي إلى فيلم PET، ولكل منها خصائص فيزيائية مختلفة تمامًا. استخدام آلة واحدة "لتغطية كل شيء" غالبًا ما يؤدي إلى قطع غير كافٍ لأي نوع من المواد. لتجنب هذا المأزق، يجب تحليل دقة التقطيع خطوة بخطوة من عدة جوانب: التحكم في الشد، واختيار شكل الأداة، والتكوين الآلي.
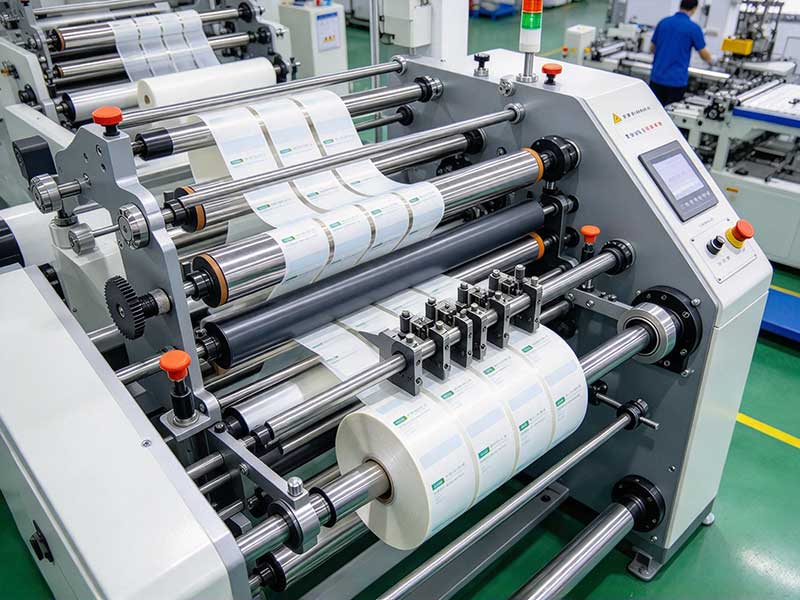
الدقة: لا تنخدع بالأرقام الاسمية؛ ركز على النطاق "المستقر".
تُعدّ دقة التقطيع معيارًا صعبًا لتقييم آلات التقطيع، إلا أن هناك خطأً شائعًا في تسمية المعايير المتوفرة في السوق. فالآلات المصنفة بدقة "±0.01 مم" ليست نادرة، ولكن في ظل ظروف التشغيل الفعلية، مثل تقلبات شد المواد، وانحراف محور الشفرة، وتغيرات درجة الحرارة والرطوبة المحيطة، يكاد يكون من المستحيل إعادة إنتاج هذه القيمة بدقة. لذا، يُمكن القول عمليًا أن الشريط اللاصق الورقي العادي، بدقة تتراوح بين ±0.1 مم و±0.2 مم، كافٍ لتلبية معظم الطلبات؛ أما أنواع الأفلام أو الملصقات ذات القيمة المضافة العالية (الملصقات الإلكترونية، والملصقات الصيدلانية) فتحتاج إلى وضعها على معدات ذات محركات مؤازرة بدقة ±0.05 مم.
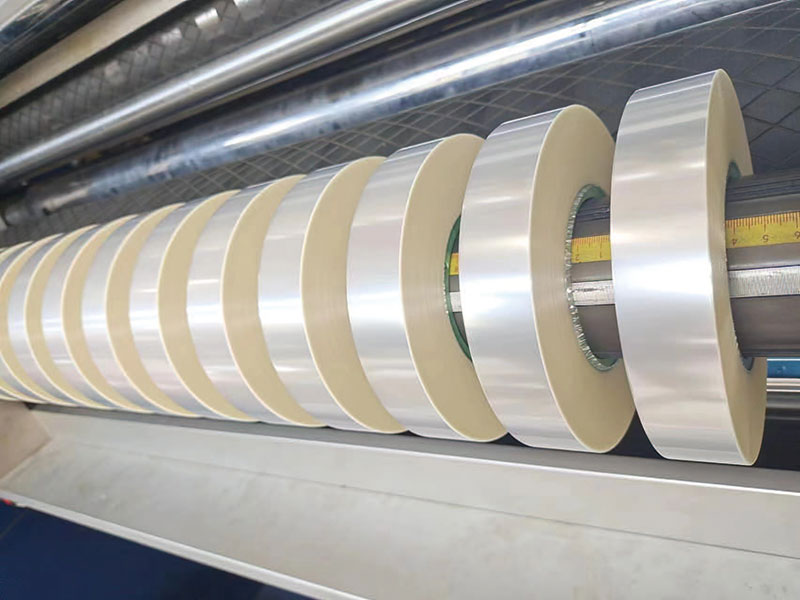
الأهم من دقة الأرقام هو "كيف يتم ذلك". تستخدم عملية القطع بشفرة دائرية طريقة قطع قطرية على محور رأسي، تعمل كالمقص، وتتميز بقطع نظيفة وعمر شفرة طويل، مما يجعلها الخيار الأمثل للحلول عالية الدقة. أما الشفرات المسطحة فهي منخفضة التكلفة، لكن دقتها وعمرها الافتراضي أقل بكثير، مما يجعلها مناسبة للسرعات المنخفضة، أو القطع الضيقة، أو الحالات التي لا تتطلب دقة متناهية في القطع. عند اختيار النماذج، يمكن طلب بيانات فحص فعلية لسطح نهاية القطع من الشركات المصنعة، وهو ما يُعد أكثر موثوقية من مجرد تصفح الكتيبات.
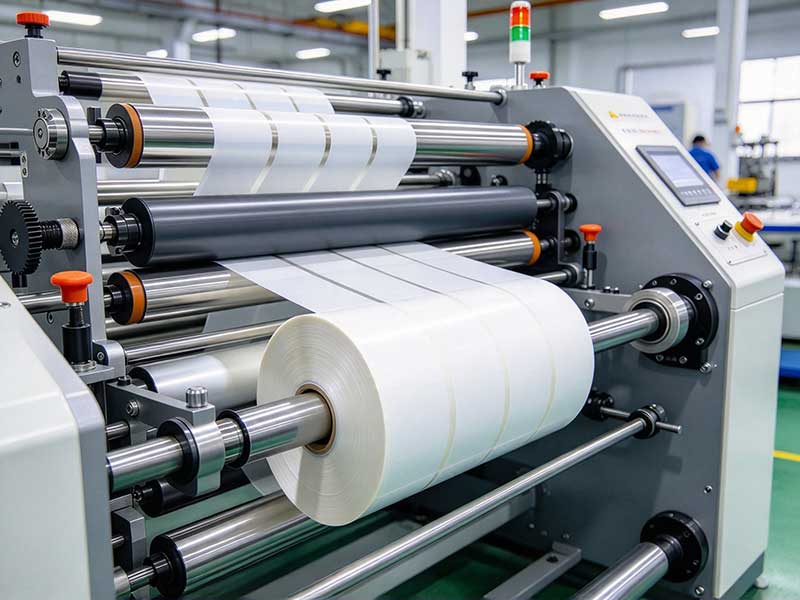
التحكم في الشد: تحدد هذه الحلقة غير المرئية ما إذا كان المنتج النهائي قابلاً للاستخدام أم لا.
يُعدّ التحكم في الشدّ التحدي التقني الأساسي في آلات التقطيع، وهو أيضاً الجانب الأكثر سهولةً في إغفاله. المادة اللاصقة هي مادة مركبة من "مادة سطحية + غراء + ورق أساسي". إذا كان أيٌّ من الطبقات غير متساوٍ في الشدّ، فستظهر اللفائف الصغيرة بعد التقطيع حوافًا غير متساوية، أو تسربًا للغراء، أو حتى "بؤبؤًا يشبه زهرة الأقحوان".
تتميز المواد الورقية بمقاومة شد جيدة وتتطلب شدًا مناسبًا نسبيًا؛ أما المواد الرقيقة فهي تمثل نقطة تحول. فالمواد مثل البولي إيثيلين تيريفثالات (PET) والبولي بروبيلين (PP) والبولي إيثيلين (PE) قابلة للتمدد بسهولة وعرضة للكهرباء الساكنة. أثناء عملية فك اللفائف من الامتلاء إلى الفراغ، يتغير القطر باستمرار. إذا تعذر ضبط الشد في الوقت الفعلي، يصبح التجعد والانزلاق أمرًا لا مفر منه تقريبًا. يجب أن يتضمن نظام الشد الجيد على الأقل ما يلي: يتم فك طرف اللفائف بنشاط باستخدام محرك متغير التردد أو محرك مؤازر، مع تحكم ذي حلقة مغلقة بالتزامن مع بكرات عائمة أو مستشعرات شد؛ ويستخدم طرف اللف عمود انزلاق مستقل الحركة يقوم بضبط عزم الدوران تلقائيًا وفقًا لتغيرات قطر اللفائف. هناك طريقة بسيطة وفعالة لاختبار الماكينة: تشغيل لفة من مادة الإنتاج الفعلية، ثم مسك اللفة النهائية للتحقق مما إذا كانت جميع الطبقات مشدودة بالتساوي، أو مرتخية من الخارج أو من الداخل، أو ذات لب صلب، أو ما إذا كان نظام الشد غير مضبوط بشكل صحيح.
يُعدّ جهاز إزالة الشحنات الساكنة ضروريًا بنفس القدر لتقطيع الأغشية. فالكهرباء الساكنة المتراكمة أثناء التشغيل عالي السرعة لأغشية البولي إيثيلين تيريفثالات (PET) والبولي بروبيلين (PP) قد تجذب الغبار وتتسبب في عدم محاذاة اللفائف أو التصاق المادة بالأسطوانة، مما يعيق تغذية المادة. عند اختيار الطراز، تأكد من أن قضبان إزالة الشحنات الساكنة قياسية وليست اختيارية بتكلفة إضافية.
أشكال الشفرات وإزالة النفايات: الشفرات الدائرية هي الأكثر شيوعًا، ولكنها ليست الحل الوحيد.
يُعدّ القطع باستخدام شفرة دائرية حاليًا التكوين السائد في آلات القطع الصناعية، فهو مناسب للتشغيل عالي السرعة، وجودة القطع الثابتة، وعمر الشفرة الطويل. بالنسبة للغالبية العظمى من المواد اللاصقة الورقية والفيلمية، يُعدّ استخدام السكين الدائري خيارًا موثوقًا. مع ذلك، بالنسبة للمواد "الحساسة" مثل ورق الختم الساخن أو أفلام الليزر ذات الطلاءات المعدنية أو الأنماط المجسمة، بالإضافة إلى شكل الشفرة، يجب إيلاء اهتمام خاص لصلابة عمود الشفرة وتصميم سطح بكرة التوجيه المقاوم للخدش؛ إذ يميل عمود الشفرة ذو الصلابة غير الكافية إلى التآكل بمرور الوقت، مما يتسبب في ظهور نتوءات على حواف القطع، بينما قد تترك البكرة غير الملساء خدوشًا على سطح المادة.
من المهم أيضًا التأكد من آلية التخلص من النفايات عند اختيار الطراز. فإذا لم يتم تصريف المواد الناتجة عن حواف القطع بسلاسة، فإنها ستتراكم بالقرب من محور الأداة، مما يؤثر على جودة القطع وقد يتسبب في تلف الشفرة. تُجهز الطرازات الشائعة بمراوح شفط أو أجهزة نفخ، حيث يتم نفخ المواد الناتجة عن حواف القطع وجمعها، وهي وظيفة بالغة الأهمية خاصةً عند قطع الشرائح الضيقة.
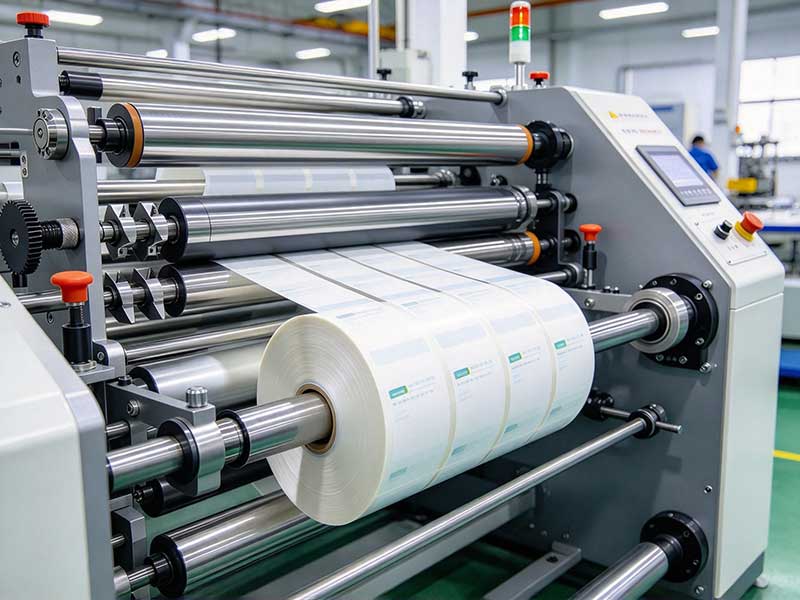
الأتمتة: تحدث وفقًا لهيكل الطلب؛ لا تدفع مقابل ميزات لا تستخدمها
يرتبط مستوى الأتمتة ارتباطًا مباشرًا بكفاءة تغيير الطلبات وتكاليف العمالة، لكن الحكم القائل بأن "كلما زادت الأتمتة كان ذلك أفضل" هو حكم يحتاج إلى مراجعة. المتغير الرئيسي هو هيكل الطلبات.
في حال وجود دفعات إنتاجية متعددة وتغير المواصفات يوميًا، يُعد نظام تخطيط الأدوات الآلي أداة فعّالة للغاية. يستغرق تخطيط الأدوات اليدوي التقليدي من 10 إلى 30 دقيقة للإيقاف والتعديل، بينما يُمكن إتمام تخطيط الأدوات الآلي في غضون دقيقة إلى ثلاث دقائق فقط بعد إدخال المواصفات على شاشة اللمس. تغيير الطلبات خمس مرات يوميًا يعني فرقًا يتراوح بين ساعة وساعتين في الطاقة الإنتاجية. في المقابل، في حال وجود طلبات قليلة ويوم عمل كامل، تُصبح القدرة على التشغيل المستمر بسرعة عالية أكثر أهمية من أتمتة تخطيط الأدوات. تتراوح سرعات التقطيع الشائعة بين 70 و200 متر/دقيقة، بينما قد تتجاوز سرعة النماذج عالية السرعة 300 متر/دقيقة.
تساهم ميزات مثل العد التلقائي للعداد، وإيقاف التشغيل عند طول ثابت، والعد التلقائي بشكل مباشر في ضمان اتساق مواصفات اللفائف النهائية، مما يجعلها تكوينات أساسية "تُستخدم مرة واحدة ولا تُعاد أبدًا". كما أن اختيار قطر فك اللفائف يرتبط بالكفاءة: إذ يختلف معدل إعادة اللف بشكل كبير بين 500 مم و700 مم، لذا يُفضل اختيار أقطار لف أكبر للطلبات الكبيرة لتقليل وقت التوقف.
التصنيف حسب المادة: ثلاثة مسارات للاختيار
إن تطبيق هذه الأبعاد على مواد محددة يجعل أسلوب الاختيار أكثر وضوحاً.
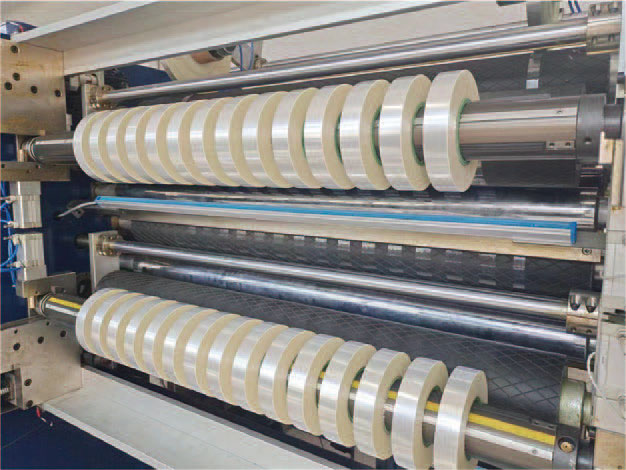
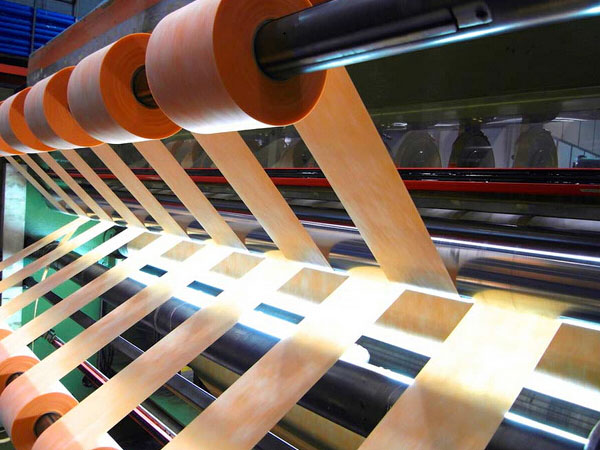
لاصق ورقييُعد الشريط اللاصق الفئة الأكثر استخدامًا؛ أما الورق المطلي، والورق الحراري، والورق المطلي ذو السطح العاكس، فتتميز بنسيجها الواضح نسبيًا. وتلبي نماذج محركات الحزام القياسية معظم الاحتياجات، مع التركيز الأساسي على التصحيح الكهروضوئي أثناء اللف والتحكم في شد الشريط أثناء اللف لمنع انحراف البكرة الأم أو كونها "مشدودة من الداخل وفضفاضة من الخارج". ويُعد معالجة ورق الملصقات ذي العرض الضيق، ذي البنية المدمجة والموجه بقوة نحو نماذج مقاس 320 مم، خيارًا شائعًا.
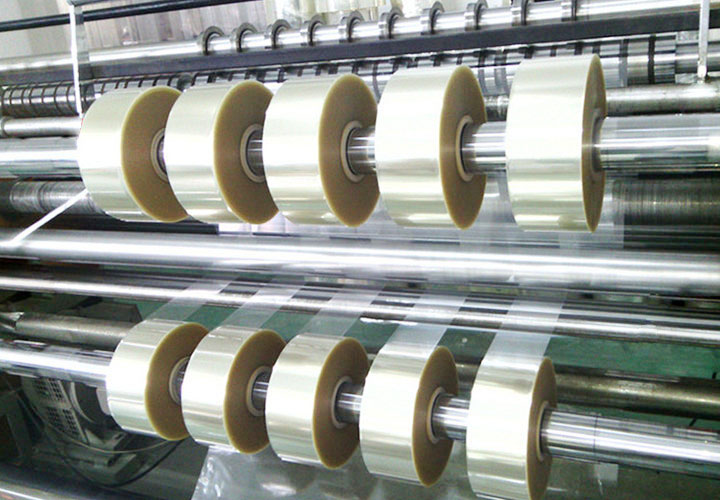
ملصقات ذاتية اللصق من نوع الفيلمتتطلب هذه العملية عناية فائقة. يُعد نظام التحكم في الشد ذو الحلقة المغلقة وجهاز إزالة الشحنات الساكنة من التكوينات الأساسية، بينما يُعد عمود الانزلاق عند طرف اللف، بالإضافة إلى التحكم في الشد المخروطي، عنصرًا أساسيًا لضمان نظافة السطح النهائي. مادة البولي إيثيلين لينة، ذات مقاومة شد ضعيفة، ويجب أن يكون شدها منخفضًا قدر الإمكان؛ أما مادة البولي إيثيلين تيريفثالات (PET) فتتميز بصلابة عالية وتتطلب دقة أعلى، مما يجعل حل القطع الدائري أكثر ملاءمة.
مواد خاصةبالإضافة إلى قدرة القطع التقليدية، يتم فحص صلابة عمود الأداة وعملية معالجة سطح بكرة التوجيه، وذلك عند استخدام مواد مثل ورق الختم الساخن وفيلم الليزر. فإذا تعرض سطح هذه المواد للخدش، تُعتبر معيبة، ويُعطى التصميم المقاوم للخدش الأولوية على معايير السرعة.
في نهاية المطاف، لا يُعد اختيار آلة التقطيع عملية "مقارنة المعايير"، بل عملية "تلبية الطلب". الدقة والثبات، وأنظمة الشد القادرة على تحمل اختبار لفائف المواد الفعلية، وملامح الأدوات وتصريف النفايات التي تتناسب مع خصائص المواد، ومستويات الأتمتة التي تتناسب مع إيقاعات الطلبات - تتكامل هذه النقاط الأربع بحيث لا تصبح الآلة مجرد معدات "للتأقلم فقط".
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 آلة تقطيع الشريط
 آلة تقطيع وإعادة لف
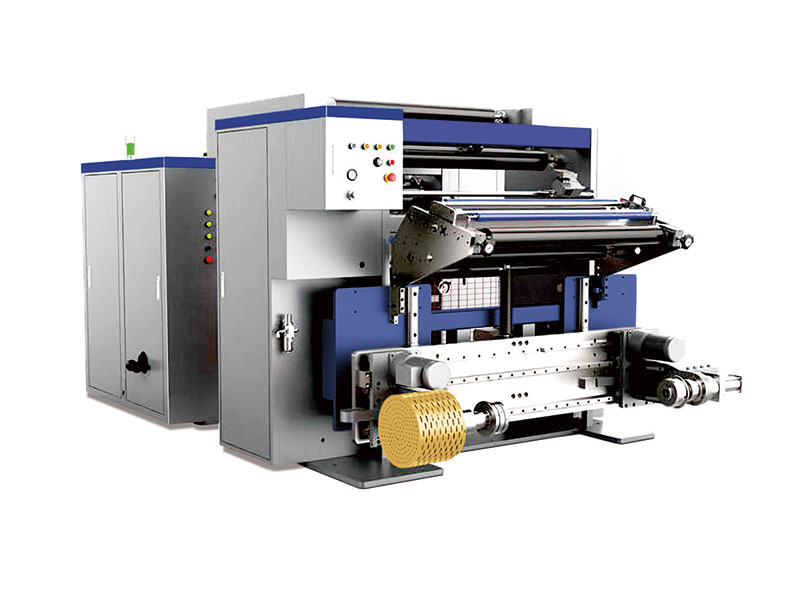 آلة تقطيع عالية السرعة
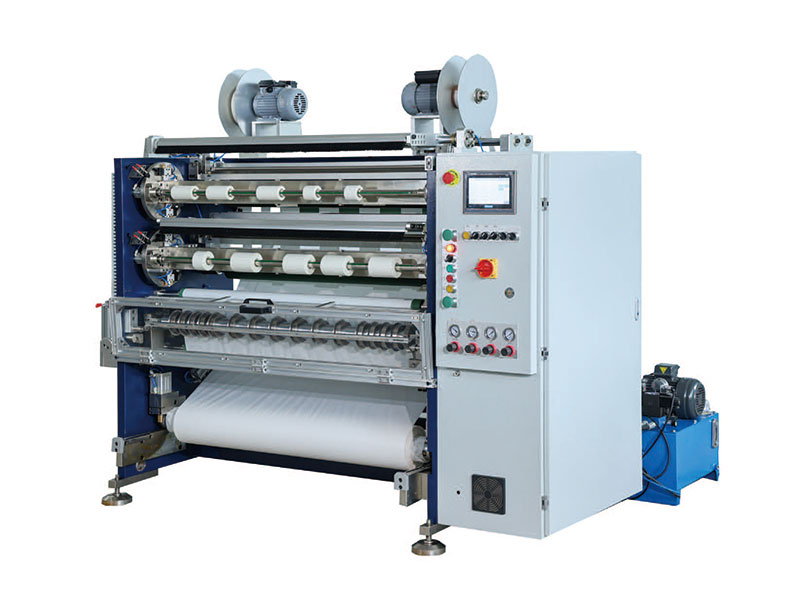 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
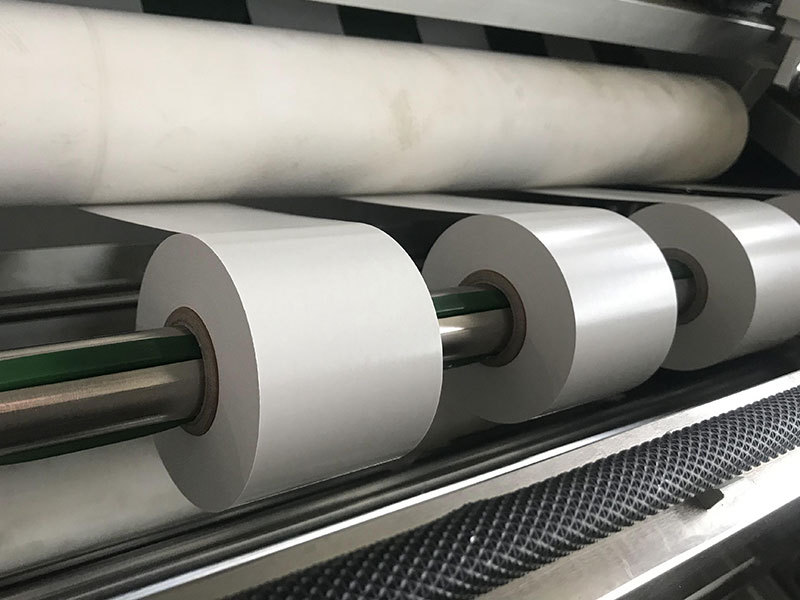 آلة تقطيع لاصقة أحادية الجانب
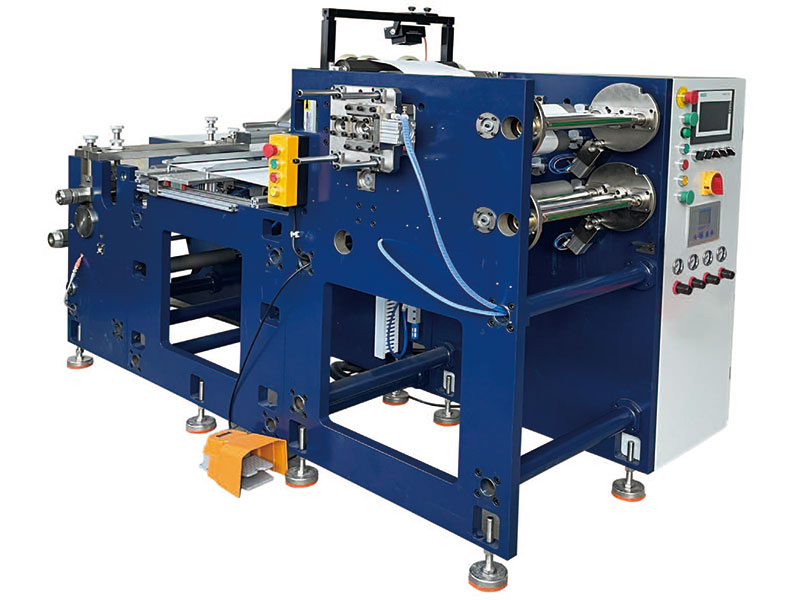 آلة تقطيع الملصقات






