عند تصميم آلة تقطيع أغشية مخصصة، لا يكمن الخوف الأكبر في التفاوض على السعر، بل في اكتشاف بعد وصول الجهاز أنه "لا يقطع، أو لا يقطع جيدًا، أو لا يقطع بسرعة". تتنوع أنواع مواد الأغشية، من الأغشية السعوية التي لا يتجاوز سمكها بضعة ميكرونات إلى مئات الميكرونات، ومن فواصل الليثيوم المقاومة للكهرباء الساكنة إلى الأغشية البصرية المقاومة للخدش. وتواجه النماذج العامة صعوبة في تغطية جميع السيناريوهات. يكمن جوهر مطابقة الطلب في ترجمة خصائص المواد، وأهداف الطاقة الإنتاجية، ومعايير الجودة الأساسية إلى لغة تقنية يفهمها الموردون. يشرح هذا الدليل النقاط الرئيسية خلال عملية التكامل، مما يساعدك على تحديد ما يجب قوله بوضوح قبل الاستفسار والتوقيع.
الخطوة الأولى: أولاً، اشرح "الفيلم" بوضوح حتى لا يضطر الموردون إلى التخمين
تُحدد الخصائص الفيزيائية للفيلم شكل القاطع، وبنية الشد، وطريقة معالجة سطح الأسطوانة في آلة التقطيع. أول ما يجب فعله عند تجهيز الآلة ليس السؤال عن سعرها، بل تحديد مواصفات المواد.
يُعدّ نوع المادة وسُمكها أساسًا مهمًا. يختلف كلٌّ من البولي بروبيلين ثنائي المحور (BOPP) والبولي إيثيلين تيريفثالات (PET) في صلابتهما؛ بينما يتمتع البولي إيثيلين (PE) بمرونة أكبر بكثير من البولي بروبيلين المُقوّى (CPP)، في حين أن فواصل بطاريات الليثيوم أو أغشية المكثفات لا تتحمل أي شوائب أو نتوءات تقريبًا. يُعدّ نطاق السُمك بالغ الأهمية أيضًا: إذ يُواجه الجهاز نفسه صعوبة في التعامل مع كلٍّ من أغشية المكثفات بسُمك 3 ميكرومتر وأغشية التغليف الصناعية بسُمك 200 ميكرومتر. إذا كان نطاق المواد واسعًا جدًا، فمن الضروري تحديد "نطاق سُمك القوة الرئيسية" بوضوح أثناء عملية التوصيل، حتى يتمكن الموردون من ضبط نطاق نظام الشد والنطاق المناسب للأداة بشكلٍ مناسب.
غالبًا ما يتم التقليل من شأن خصائص السطح والحساسية البيئية. تتطلب الأغشية المعرضة للكهرباء الساكنة موادًا مضادة لها؛ وتتطلب المواد اللاصقة معالجة مضادة للالتصاق لبكرات التقشير؛ ويجب استخدام تقنية النقل الهوائي أو التحكم في الشد بدون تلامس للأغشية البصرية أو أغشية OCA اللاصقة لمنع الخدوش. إذا واجهت أغشيةك مشاكل مثل "التصاق الشفرات" أو "التجعد" أو "تراكم الغبار على الحواف" أثناء التقطيع، فإن إبلاغ المورد مباشرةً بهذه المشاكل أكثر فائدة من مجرد الإبلاغ عن نوع المادة.
الخطوة الثانية: استخدم الأرقام لتثبيت حدود المواصفات
تُحدد مواصفات حجم آلة تقطيع الأفلام بناءً على كلٍ من اللفة الأصلية واللفة النهائية. وقد تؤدي الأوصاف المبهمة إلى عدم توافق سعة الجهاز مع المتطلبات الفعلية.
تشمل معايير اللفائف الرئيسية أقصى عرض، وأقصى قطر، والقطر الداخلي للقلب. تتراوح عروض اللفائف الرئيسية الشائعة من 500 مم إلى 3400 مم، وتتوفر القلوب بأحجام 3 بوصات و6 بوصات. إذا كنت تخطط لتغيير الموردين أو توسيع مصادر التوريد في المستقبل، يُنصح بتحديد حد المعدات بناءً على "أقصى حجم ممكن" لتجنب عدم ملاءمة اللفائف الرئيسية الجديدة بعد ستة أشهر.
يجب أن تكون مواصفات المنتج النهائي دقيقة للغاية، وصولاً إلى الحد الأدنى لعرض القطع والحد الأقصى للقطر الخارجي للفة النهائية. يُعدّ الحد الأدنى لعرض القطع قيدًا صارمًا على دقة المعدات: فعملية قطع شرائح ضيقة بعرض 20 مم وشرائح قياسية بعرض 100 مم تتطلب صلابة مختلفة تمامًا لعمود القطع، وسرعة استجابة تصحيحية، ودقة عمود اللف، حتى وإن كانت على نفس المستوى. إذا كان الحد الأدنى للمواصفات أقل من 50 مم، فيجب توضيح ذلك بوضوح في المرحلة الأولى من عملية التجميع؛ وإلا فقد لا تتمكن النماذج القياسية من اللف بثبات.
ينبغي أن يتجنب وصف دقة القطع استخدام عبارات مبهمة مثل "كلما زادت الدقة كان ذلك أفضل". عادةً ما يُشترط أن تكون دقة الأفلام الإلكترونية والبصرية ضمن نطاق 0.1 مم ±، بل إن بعض التطبيقات المتطورة تتطلب دقة تصل إلى ± 0.05 مم. مع ذلك، تتغير التكلفة وأوقات التسليم تبعًا لكل مستوى من مستويات الدقة المُحسّنة. يتمثل النهج الأمثل في: توفير قيمة دقة مضمونة، ثم تحديد نطاق التذبذب المقبول.
الخطوة 3: مواءمة الطاقة الإنتاجية مع الأتمتة لتتوافق مع وتيرة الإنتاج الفعلية
لا ينبغي النظر إلى مؤشرات السرعة بمعزل عن غيرها. قد تعمل آلة مصممة لسرعة 800 متر/دقيقة بسرعة 300 متر/دقيقة فقط عند قطع أغشية البولي إيثيلين الرقيقة، لأن استقرار نظام الشد عند السرعات العالية هو العامل المحدد الرئيسي للسرعة.
أثناء عملية التوصيل، يجب توفير بيانات الإنتاج اليومية أو إنتاج الوردية المتوقعة، وليس مجرد رقم السرعة. سيقوم الموردون بحساب سرعات العمل المناسبة بناءً على خصائص المواد ومواصفات المنتج النهائي، ثم يقومون بضبط طاقة المحرك ومواصفات بكرات السحب واللف وفقًا لذلك. إذا كنت بحاجة إلى إكمال عدد محدد من اللفات النهائية يوميًا، يصبح وقت التسليم عاملاً أساسيًا: يتضاعف الفرق في وقت التوقف بين تغيير اللفات يدويًا وآليًا بشكل كبير في سيناريوهات الدفعات الصغيرة والكبيرة.
من الجدير بالذكر أيضًا معدل تغيير الأدوات والقوالب مسبقًا. إذا كنت بحاجة إلى التبديل بين ثلاثة أو أربعة عروض مختلفة للطلبات خلال أسبوع، فإن حوامل الأدوات المعيارية وأنظمة التغيير السريع تستحق الاستثمار. أما إذا كنت تقوم فقط بتصنيع مواصفات محددة أو اثنتين على مدار العام، فيمكنك توفير هذا المبلغ. يجب أن يعتمد اختيار أنظمة تخطيط الأدوات الأوتوماتيكية، وأعمدة التمدد الهوائية، وأعمدة المسحوق المغناطيسي على وتيرة التغيير الفعلية لديك، بدلاً من السعي الأعمى وراء النماذج "الأوتوماتيكية بالكامل".
الخطوة الرابعة: يجب تحديد متطلبات الجودة وفقًا لمؤشرات قابلة للفحص
"نظافة الوجه" وصف حسي، وليس مواصفة فنية. أثناء عملية الالتحام، يجب تقسيمها إلى معايير مقبولة.
يمكن الاتفاق على استواء السطح النهائي بحيث لا يتجاوز انحراف الطبقة عند الحافة بعد اللف بضعة ملليمترات. يجب تحديد التحكم في النتوءات بوضوح، سواء أكانت غير مرئية بالعين المجردة أم ضمن نطاق مقبول عند تكبير محدد. بالنسبة لفواصل بطاريات الليثيوم أو أغشية المكثفات، قد تتسبب النتوءات مباشرةً في حدوث قصر في الدائرة؛ في مثل هذه الحالات، يجب إلزام الموردين بتقديم تقارير فحص مجهرية لعينات مشقوقة أو الالتزام بأساليب اختبار محددة.
إذا كان الفيلم سيخضع لعمليات لاحقة من التمعدن بالألمنيوم أو الطلاء أو التغليف، فإن الجودة المجهرية لحواف القطع ستؤثر على الالتصاق أو تجانس الطلاء في المراحل اللاحقة. إن إبلاغ موردي آلات القطع بمتطلبات العمليات اللاحقة يساعدهم على اختيار مادة الأداة المناسبة وطريقة القطع - سواء كانت شفرة مسطحة أو شفرة دائرية أو قطع بالليزر - مع وجود اختلافات كبيرة في شكل الحواف باختلاف المواد.
الخطوة الخامسة: عرض شروط ورشة العمل على الطاولة
مهما بلغت جودة المعدات، إذا لم تتسع لها المساحة الداخلية، فهي مجرد خردة. أثناء عملية التحميل والتفريغ، يجب مراعاة قيود الطول والعرض والارتفاع، وخاصة الارتفاع: فبعض الطرازات مزودة بأذرع قابلة للطي أو رفوف لف عالية، وعدم كفاية ارتفاع الأرضية سيستبعد حلولاً هيكلية معينة. كما يجب فحص ظروف الطاقة (الجهد، التردد، إجمالي الطاقة المركبة) وطرق التحميل والتفريغ (الرافعة، الرافعة الشوكية، أو النقل اليدوي) في الوقت نفسه، لأنها تؤثر على التصميم الأساسي للمعدات واختيار الآليات المساعدة.
إذا كانت ورشة العمل تتطلب معايير نظافة أو مقاومة للانفجار، فتأكد من توضيحها مسبقًا. قد تتطلب البيئات النظيفة هياكل من الفولاذ المقاوم للصدأ، ومحركات مغلقة، وأجهزة لجمع الغبار؛ أما منطقة مقاومة الانفجار فتتعلق بمستوى اعتماد المكونات الكهربائية. إذا لم تُقترح هذه التكوينات غير القياسية إلا بعد توقيع العقد، فستتجاوز أوقات التسليم والتكاليف الحدود المسموح بها.
الخطوة السادسة: استخدم قائمة مراجعة بدلاً من التواصل المتكرر
تتوزع المعلومات على عدة جولات من الحوار، وهو المصدر الرئيسي لعدم توافق الطلب. يُنصح بإعداد نموذج متطلبات من صفحة واحدة للموردين خلال أول اجتماع رسمي، يتضمن الأقسام التالية:
| مشروع | ما تقوم بتعبئته |
| أنواع ودرجات المواد | مثال: BOPP، طلاء ألومنيوم أحادي الجانب |
| نطاق السماكة | مثال: 12-30 ميكرومتر، القوة الرئيسية 18 ميكرومتر |
| أقصى عرض/قطر للفة الرئيسية | مثال: 2200 مم / Φ800 مم |
| القطر الداخلي لقلب الأسطوانة | مثال: 3 بوصات |
| الحد الأدنى لعرض الفتحة | مثال: 30 مم |
| أقصى قطر خارجي لللفائف النهائية | مثال: Φ450 مم |
| متطلبات دقة القطع | مثال: تفاوت العرض ± 0.1 مم، انحراف السطح النهائي عن الطبقة ≤ 0.5 مم |
| إخراج إزاحة الهدف | مثال: تستغرق كل حصة 8 ساعات، ويتم إنجاز حوالي 120 لفة. |
| معدل تغيير النموذج | مثال: قم بتغيير الشفرة مرتين إلى ثلاث مرات أسبوعياً |
| قيود مساحة ورشة العمل | مثال: الطول 6 أمتار × العرض 3 أمتار × الارتفاع 2.8 متر |
| المتطلبات الخاصة | مثال: يتطلب إزالة الشحنات الساكنة، وغطاءً نظيفًا، وشقًا بالليزر |
الهدف من هذا النموذج هو أن يقدم الموردون حلولاً ذات مغزى في الجولة الأولى، بدلاً من مجرد الرد بسؤال "ما نوع الفيلم الذي ترغب في قصه؟" كما أنه يحميك: فعندما تختلف الأسعار اختلافاً كبيراً بين العديد من الموردين، يمكنك مقارنة الجداول لتحديد أي منهم يفهم احتياجاتك حقاً وأيهم يستخدم فقط نماذج قياسية.
أفكار ختامية
المبدأ الأساسي للتكامل المُخصّص بسيط: ترجمة عبارة "أريد آلة جيدة" إلى "هذه هي طريقة عمل فيلمي، وعملي على هذا النحو، وورشة عملي على هذا النحو". تكمن التحديات التقنية لآلات تقطيع الأفلام في دقة التحكم في الشد وقابلية التكيف مع المواد، وكلاهما لا يمكن تعويضه بعد التشغيل. إن قضاء ساعتين إضافيتين في المراحل الأولى لتوضيح المعايير أفضل من شهرين من النزاعات بعد وصول المعدات إلى المصنع. لا يخشى الموردون كثرة المطالب، بل يخشون عدم الوضوح.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 آلة تقطيع الأفلام
 آلة تقطيع الشريط
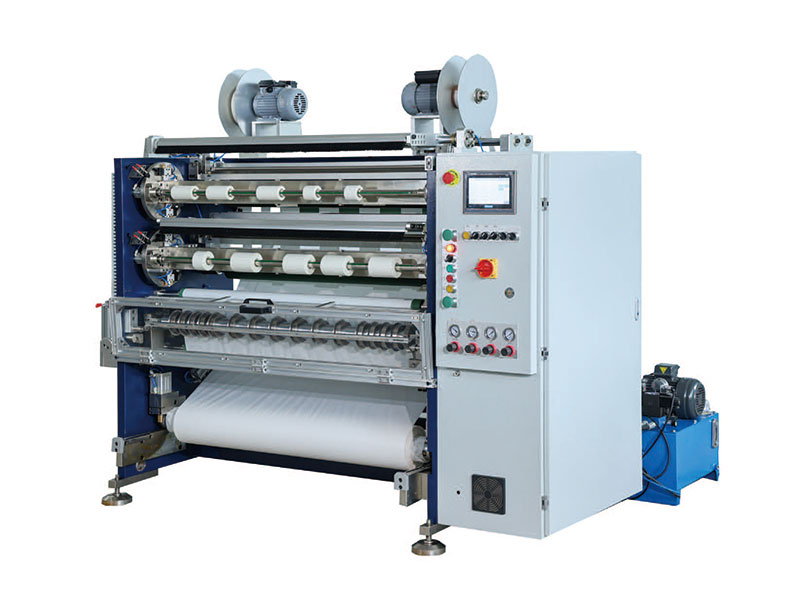 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع لاصقة أحادية الجانب
 آلة تقطيع اللاصق المزدوج
 آلة تقطيع الأفلام ذات السعة
 قاطع لفائف الرقائق الأوتوماتيكي






