يُعدّ تحسين كفاءة تقطيع آلات تقطيع الملصقات ذاتية اللصق خطوةً أساسيةً لشركات معالجة الملصقات لخفض تكاليف الوحدة وتقصير دورات التسليم. مع ذلك، تقع العديد من المصانع في فخّ السعي وراء الكفاءة، حيث تُساوي السرعة القصوى الاسمية للمعدات بالإنتاج الفعلي. في الواقع، غالبًا ما تحقق آلة التقطيع المصنفة بسرعة 200 متر/دقيقة سرعةً فعّالةً تتراوح بين 60 و70% فقط من القيمة الاسمية عند تقطيع مواد الأفلام ذات العرض الضيق. يتطلب التحسين الحقيقي للكفاءة تطوير النظام من أربعة جوانب: موازنة السرعة والدقة، واستقرار التحكم في الشد، وتعميق الأتمتة، وتحسين إدارة الأدوات.

1. السرعة والدقة: أساس الكفاءة هو "إنجاز العمل بشكل صحيح من المرة الأولى"
إنّ السبب الرئيسي لانخفاض كفاءة التقطيع ليس بطء تشغيل الآلة، بل سرعة القطع التي تُنتج نفايات. فالسرعة تُفاقم خلل الدقة: فكلما قلّ زمن بقاء المادة في منطقة التقطيع، ضاق هامش الخطأ في تقلبات الشد والاستجابة التصحيحية. غالبًا ما تواجه الآلة التي بالكاد تعمل بسرعات منخفضة مشاكل مُركّزة، مثل عدم استواء الأسطح النهائية، وقطع الورق، وتدفق الغراء الزائد، عند بلوغ سرعات تتجاوز 150 مترًا في الدقيقة. وتتجاوز خسائر وقت التوقف الناتجة عن إعادة العمل والنفايات بكثير فرق سعر الجهاز نفسه.
لذا، فإن الخطوة الأولى لتحسين الكفاءة هي وضع معايير للدقة. بالنسبة للمواد اللاصقة الورقية العادية، تكفي دقة تتراوح بين 0.1 مم و0.2 مم لتلبية معظم الطلبات، وبالتالي يمكن إعطاء الأولوية للسرعة في هذه المرحلة. أما بالنسبة للمنتجات ذات القيمة المضافة العالية، مثل المواد الفيلمية (PE، PP، PET)، والملصقات الإلكترونية، وملصقات الأدوية، فينبغي التحكم في الدقة عند مستوى 0.05 مم، مع إعطاء الأولوية لأنظمة محركات المؤازرة. ويؤدي استقرار الدقة الناتج إلى نهاية لف أنيقة، مما يقلل بشكل كبير من وقت التوقف في عمليات القطع أو الطباعة اللاحقة، وهو بحد ذاته مصدر مهم للكفاءة غالبًا ما يتم تجاهله.

2. التحكم في الشد: "الإطار غير المرئي" عند السرعات العالية
يتكون الشريط اللاصق من ثلاث طبقات مركبة: المادة السطحية، والطبقة اللاصقة، والورقة الداعمة. إذا كان شد أي طبقة غير متساوٍ، فسيظهر الشريط تذبذبًا متعرجًا، أو أطرافًا غير مستوية، أو تسربًا للصمغ بعد إعادة لفه. كلما زادت السرعة، زاد الفرق في القصور الذاتي الناتج عن تغير القطر من اللفة الممتلئة إلى اللفة الفارغة، مما يجعل التحكم في الشد أكثر صعوبة بشكل كبير.
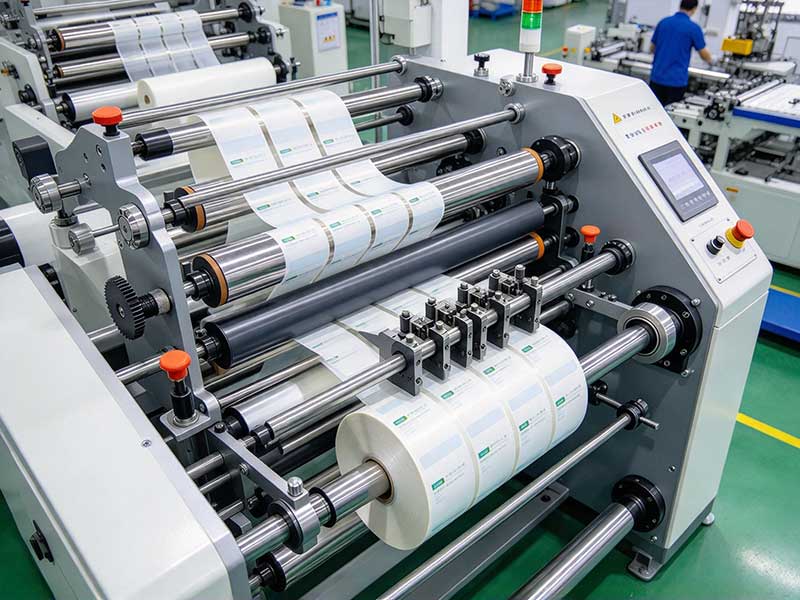
يتطلب التحكم الفعال في الشد دعم نظام الحلقة المغلقة. يوفر طرف فك اللفائف تغذية راجعة فورية من مستشعر الشد، وتقوم وحدة التحكم المنطقية القابلة للبرمجة (PLC) بحساب عزم الكبح المطلوب بناءً على تغيرات قطر اللفة، مما يحافظ على تقلبات الشد ضمن نطاق ضيق. يستخدم طرف اللفائف تحكمًا مخروطيًا في الشد لتجنب الانهيار الناتج عن "ارتخاء الجزء الداخلي، وشد الجزء الخارجي". تُحقق بعض الطرازات المتطورة تحكمًا مستقلًا بثلاثة محاور: فك اللفائف، واللف التصاعدي، واللف التنازلي، مما يسمح للمشغلين بضبط منحنيات الشد بشكل منفصل وفقًا لخصائص المواد المختلفة، بدلًا من الاعتماد على مجموعة واحدة من المعلمات العامة لتطبيق جميع الأوامر بشكل صارم. فقط عندما لا يُمثل الشد عاملًا مُحددًا، يُمكن للمعدات أن تعمل بثبات وبشكل مستمر بسرعات أعلى.
3. تقليل وقت التوقف: مساهمات الكفاءة الناتجة عن الأتمتة والتصميم سريع التغيير
يُعادل الإنتاج اليومي الفعلي لآلة التقطيع سرعة التشغيل مضروبةً في وقت التشغيل الفعلي. تمتلك العديد من المصانع معدات مصممة للعمل بسرعات عالية، إلا أن تغيير آلات إعادة التشكيل، واستلام وإيقاف الآلات، والانتظار لتفريغ الشحنات، تستهلك جزءًا كبيرًا من طاقتها الإنتاجية. ومن أهم عوامل تحسين الكفاءة أيضًا تقليص وقت التوقف عن التقطيع.
أثناء عملية تغيير الطلبات، يتيح نظام التحكم المنطقي القابل للبرمجة (PLC) المزود بذاكرة للمعلمات للمشغلين استرجاع وصفات العمليات المحفوظة على شاشة اللمس، دون الحاجة إلى إعادة ضبط عرض القطع أو قيم الشد أو أطوال القياس عنصرًا تلو الآخر. كما يُعدّ تصميم عمود اللف سريع التغيير بالغ الأهمية: إذ تُمكّن القدرة على التبديل السريع بين عمود التمدد وعمود الانزلاق نفس المعدات من التعامل بكفاءة مع طلبات اللفائف الطويلة الكبيرة، بالإضافة إلى التعامل بكفاءة مع دفعات صغيرة متعددة المواصفات للطلبات القصيرة. علاوة على ذلك، فإن وظائف التشغيل الآلي الأساسية، مثل عدّ العدادات التلقائي، وإيقاف التشغيل عند طول ثابت، وإيقاف التشغيل عند نقص المواد، على الرغم من بساطتها الظاهرية، إلا أنها تُوفّر عشرات الدقائق من وقت التشغيل غير الفعال في كل وردية.
في الإنتاج الضخم للملصقات الموحدة، تبرز أهمية المعدات المتكاملة بشكلٍ أكبر. فعلى سبيل المثال، تستخدم بعض آلات قص وتشطيب الملصقات من لفة إلى لفة تصميمًا ثنائي الرأس لدعم المعالجة المتزامنة، مما يضاعف الإنتاجية مقارنةً بالنماذج أحادية الرأس. وهي تدمج عمليات التغليف، والقص الجزئي، وإزالة المخلفات، والتقطيع في عملية مستمرة، مما يقلل من دوران المواد والانتظار بين المعدات المختلفة.
4. إدارة الأدوات: متغير كفاءة يتم تجاهله
تضعف الطبقة اللاصقة للمادة ذاتية اللصق بفعل حرارة الاحتكاك أثناء القطع عالي السرعة، مما يسهل التصاقها بالشفرة وتراكم المادة. وبمجرد تراكم المادة اللاصقة على الشفرة، تزداد مقاومة القطع، وتزداد النتوءات على الحواف، ويضطر المشغلون إلى إيقاف الماكينة للتنظيف. يتراكم هذا التوقف الذي يبدو بسيطًا بشكل ملحوظ في عمليات القطع عالية السرعة.
تشمل التدابير المُتخذة لمعالجة هذه المشكلة ما يلي: تركيب مسدس هواء عالي الضغط أو فرشاة عند حامل الشفرة لتنظيف سطحها تلقائيًا وفقًا لعداد القياس المُحدد؛ بالنسبة لمواد اللصق بالذوبان الساخن، يُمكن استخدام نظام تبريد هوائي للتحكم في درجة حرارة الشفرة بحيث تبقى أقل من درجة تليين المادة اللاصقة؛ عند اختيار الأدوات، تُظهر حشوات الكربيد المُلبّد أداءً أفضل بكثير في مقاومة التآكل ومقاومة التصاق المواد في ظروف القطع عالية السرعة مقارنةً بالفولاذ عالي السرعة التقليدي. بالإضافة إلى ذلك، من خلال تحديد دورات تغيير الأدوات بناءً على عدادات القطع أو كشف تآكل الحواف، يُمكن للوضع السلبي "القطع حتى حدوث مشكلة" أن يُزيل حالات التباطؤ والخردة الناتجة عن تدهور حالة الأداة قبل حدوثها.
خاتمة
يُعد تحسين كفاءة آلات تقطيع الملصقات ذاتية اللصق مشروعًا منهجيًا في جوهره.يهدف إلى تقليل الوقت غير الفعالالسرعة الاسمية ليست سوى نقطة البداية؛ فما يحدد الإنتاجية الحقيقية هو قدرة الجهاز على العمل باستمرار بدقة ثابتة، واستجابة نظام الشد لتغيرات قطر اللفة، وسلاسة تغيير الطلبات وانتقالات التفريغ، وإمكانية التحكم في حالة الأداة. إذا ركزت فقط على معايير السرعة وتجاهلت هذه الشروط الداعمة أثناء الاختيار، فقد تصبح السرعة العالية عاملًا مُضخِّمًا لمعدلات الهدر ووقت التوقف. بالنسبة لمعظم شركات معالجة الملصقات، غالبًا ما تُحقق الآلة ذات الدقة العالية والشد الثابت والتشغيل الآلي المتوافق مع هيكل الطلبات إنتاجية فعلية أفضل من "الآلة عالية السرعة" ذات المعايير الجذابة ولكنها تُقدم تنازلات في كل جانب.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 أداة لفّ وقص ذاتية اللصق






