تُقاس دقة عرض آلة تقطيع الشريط عادةً بالتفاوت بين العرض الفعلي للشريط الضيق بعد التقطيع والعرض المستهدف. تحافظ الطرازات المتطورة على هذا التفاوت ضمن نطاق ±0.05 مم، بينما يتراوح التفاوت في المعدات العادية غالبًا بين ±0.3 مم و±0.5 مم. على الرغم من أن الفرق يبدو طفيفًا، إلا أنه يُحدد بشكل مباشر سلاسة حركة الشريط وعمر الطباعة في الطابعة؛ فالشرائط الضيقة ذات العرض الزائد قد تتجعد أو تنحرف، أو قد تنكسر تحت تأثير قوة غير متساوية عند الحواف أثناء الطباعة عالية السرعة. لفهم مبادئ التحكم في دقة العرض، من الضروري تجاوز النظرة الأحادية لـ "دقة القطع" والنظر إلى عملية التقطيع كنظام هندسي رباعي الأبعاد يشمل الشد والتوجيه والأداة والفحص.

1. حلقة التوتر المغلقة: خط الدفاع الأول لدقة العرض
الركيزة الشريطية عبارة عن غشاء PET بسماكة تتراوح بين 4.5 و12 ميكرومترًا فقط. خصائصها الفيزيائية الرقيقة للغاية تجعلها حساسة بشكل استثنائي لقوى الشد. إذا كان الشد مرتفعًا جدًا، يصبح الغشاء الأساسي مرنًا أو حتى متمددًا بشكل لدني، مما يؤدي إلى انكماش عرضه بعد القطع، وبالتالي تكون الأبعاد الفعلية أصغر من القيمة المستهدفة. أما إذا كان الشد منخفضًا جدًا، يصبح الغشاء مرتخيًا ومتجعدًا، مما يؤدي إلى انحراف الموضع الجانبي بشكل غير مستقر، فلا يستطيع القاطع تتبع المسار المحدد مسبقًا.
لذا، يكمن أساس دقة العرض في التحكم المستقل ذي الحلقة المغلقة في مراحل الشد الثلاث: فك اللف، والسحب، وإعادة اللف. تستخدم آلات التقطيع الحديثة عالية الدقة مستشعرات الشد لجمع بيانات شد الشريط الفعلية في الوقت الفعلي، وإرسالها إلى وحدة التحكم المنطقية القابلة للبرمجة (PLC)، وضبط عزم دوران محرك المؤازرة ديناميكيًا باستخدام خوارزميات PID. تحدد سرعة الاستجابة ودقة الحالة المستقرة لهذه الحلقة المغلقة الحد الأدنى لتذبذب العرض. يمكن أن تتذبذب طرق التحكم التقليدية باستخدام قابض المسحوق المغناطيسي في الشد بنسبة تصل إلى ±10%، وهو ما يكفي لإحداث انحرافات في عرض الدفعة عند سرعات تصل إلى عدة مئات من الأمتار في الدقيقة؛ بينما يستطيع نظام المؤازرة ذو الحلقة المغلقة ضغط هذه التذبذبات إلى نطاق يتراوح بين ±0.25 نيوتن و±0.5 نيوتن.
الأمر الأكثر ابتكارًا هو استراتيجية شد اللف المتناقص. فمع ازدياد قطر اللف، يؤدي الحفاظ على شد ثابت إلى ضغط مفرط من شريط الكربون الخارجي على الطبقة الداخلية، مما يتسبب في تشوه اللب أو حتى التصاق الحبر، وبالتالي عدم استقرار التغذية أثناء عملية التقطيع اللاحقة. وبناءً على قطر اللفة المحسوب في الوقت الفعلي، يُقلل النظام تدريجيًا من شد اللف وفقًا لمنحنى مُعد مسبقًا، محافظًا على الشريط الضيق عند مستوى شد مناسب من اللفة الممتلئة إلى اللفة الفارغة، مما يوفر ظروفًا نهائية مستقرة لضمان اتساق العرض.

2. التصحيح والتوجيه: حافظ على الوضع الأفقي للقاطع
قبل إدخال الشريط في سكين القطع، يجب أن تبقى حوافه ثابتة وفي وضع عرضي محدد. أي انحراف جانبي طفيف يعني أن أداة القطع قد تحركت بالنسبة لخط القطع الفعلي للشريط، مما يجعل دقة العرض مستحيلة.
يتمثل دور نظام التصحيح التلقائي (EPC) تحديدًا في إدخال هذا المتغير في حلقة مغلقة. المبدأ بسيط: تقوم مستشعرات كهروضوئية أو مستشعرات CCD بمسح الموضع الجانبي لحافة الشريط باستمرار، وتحويل الانحراف إلى إشارات كهربائية، ثم إرسالها إلى وحدة التحكم التي بدورها تُشغّل محركات مؤازرة أو آليات هوائية لدفع رف فك اللفائف أو بكرة التوجيه لتعديل الوضع الجانبي بدقة، ما يؤدي إلى "سحب" الشريط إلى الوضع المرجعي الصحيح. تحقق الحلول الشائعة حاليًا دقة تصحيح ديناميكية تصل إلى ±0.1 مم، بل وأعلى من ذلك في التكوينات المتطورة. بالنسبة للمواصفات فائقة الدقة ذات عرض القطع الأقل من 10 مم، تزداد أهمية التصحيح بشكل ملحوظ، حيث تكون الصلابة الجانبية للشريط الضيق ضعيفة للغاية، حتى أن انحرافًا لا يتجاوز بضع عشرات من الميكرونات قد يجعل المنتج النهائي تالفًا.
يعمل نظام بكرات التوجيه عالي الصلابة بالتزامن مع نظام التقويم. يجب ضبط استقامة جميع البكرات بدقة تصل إلى 0.01 مم/م، ويُحدَّد الانحراف القطري بمستوى الميكرون، مع الحفاظ على توازي تام بينها. أي انحراف أو ميل في بكرة التوجيه سينتقل على شكل تأرجح جانبي للشريط بمقدار ضعف قيمة الانحراف. يُعالج التصحيح "الانحرافات التي حدثت بالفعل"، بينما تُقلل أنظمة بكرات التوجيه الدقيقة من عدم المحاذاة من مصدرها.

3. نظام الأدوات: آليات القطع في فجوات ميكرونية
عندما يؤدي الشد والتوجيه إلى خلق ظروف تغذية مستقرة للشريط، فإن الخطوة الأخيرة في دقة العرض تكمن في التحكم في الأداة وخطوة الأداة.
جوهر عملية القطع باستخدام شفرات دائرية هو عملية قطع قرصين قاطعين، علوي وسفلي. تُعدّ المسافة الجانبية بين الشفرتين العامل الأساسي الذي يُحدد جودة القطع ودقة عرضه. فإذا كانت هذه المسافة صغيرة جدًا، تحتك حواف الشفرات ببعضها، مُنتجةً نتوءات وغبارًا، كما تنضغط حافة القطع وتتشوه. أما إذا كانت المسافة كبيرة جدًا، فإن المادة تتمزق بدلًا من أن تُقص، فتظهر حواف دقيقة ويصبح العرض الفعلي للقطع غير قابل للتنبؤ. بالنسبة لشرائط الكربون التي لا يتجاوز سمكها بضعة ميكرونات، عادةً ما يلزم التحكم بدقة في هذه المسافة بين 0.02 مم و0.05 مم، وذلك تبعًا لسمك الركيزة وخصائص الطلاء. كما أن الانحراف المحوري لرأس القطع بالغ الأهمية؛ فإذا تجاوز انحراف المغزل 0.005 مم، فسيتذبذب عرض القطع مع الانحراف الدوري للشفرة.
تطورت طريقة ضبط خطوة أداة القطع من يدوية إلى تحكم رقمي حاسوبي (CNC). اعتمدت المعدات القديمة على براغي ومقابض ميكانيكية لضبط كل أداة على حدة، حيث كانت الفجوات والمواضع تعتمد على الخبرة التشغيلية، مما أدى إلى محدودية التكرار. أما الطرازات الحديثة المتطورة فتستخدم محركات مؤازرة لتحريك حامل الأداة محوريًا، بدقة تصل إلى 0.01 مم. وبالاقتران مع نظام التحكم في الموضع ذي الحلقة المغلقة، يتم القضاء تمامًا على أخطاء تحديد الموضع الناتجة عن رد فعل البرغي العكسي. كما تتضمن بعض الأجهزة فحصًا بصريًا فوريًا، حيث تلتقط كاميرات CCD الموضع الفعلي لحافة القطع في الوقت الحقيقي، وترسل انحرافات العرض إلى نظام التحكم في حامل الأداة للتعويض الديناميكي، مما يحول مسافة الأداة من "قيمة محددة مسبقًا" إلى "قيمة قابلة للتحقق في الوقت الحقيقي".
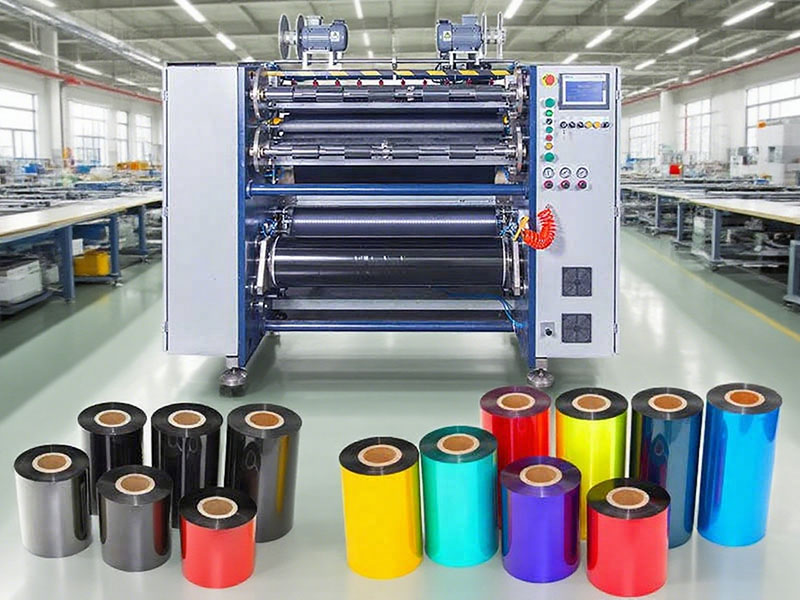
4. التعاون بين الأنظمة: الدقة هي النتيجة، وليست مقياسًا معزولًا.
بتحليل الخطوات المذكورة أعلاه، نجد أن لكل تقنية مساهمتها الواضحة في تحقيق الدقة: نظام التحكم المغلق في الشد يكبح متغيرات الشد، ونظام التصحيح يثبت المرجع الجانبي، ونظام الأدوات يحدد هندسة القطع. ومع ذلك، فإن تحقيق دقة العرض يعتمد في نهاية المطاف على التنسيق الديناميكي بين هذه العوامل الثلاثة.
من الأمثلة الشائعة على ذلك اقتران المعلمات أثناء عملية القطع بشريط ضيق. فعندما يقل عرض القطع عن 10 مم، تنخفض الصلابة الجانبية للشريط انخفاضًا حادًا. وإذا تم ضبط شد اللف وفقًا للقطع التقليدي بشريط عريض، فسيتعرض الشريط لتمدد طولي مفرط وانكماش جانبي نتيجة لتأثير بواسون، مما يؤدي إلى عرض قطع أضيق وإجهاد حافة مركز. تعمل التعديلات المُحسّنة على تقليل شد اللف في القطع بشريط ضيق إلى ما بين 60% و70% من القيمة التقليدية، مع خفض سرعة المركبة بشكل مناسب لتوفير نطاق استجابة أوسع لنظام التصحيح. وهذا يعني أن منطق التحكم في دقة العرض لا يتعلق بتحقيق كل نظام فرعي للتحسين الموضعي بشكل مستقل، بل يتعلق بإيجاد نقطة توازن ديناميكية بين السرعة والشد واستجابة التصحيح ومسافة الأداة.
نتيجةً لذلك، تستطيع آلة تقطيع الشرائط عالية الدقة والمعايرة بدقة تثبيت تفاوتات العرض ضمن نطاق ±0.05 مم، وخفض معدل العيوب من 2% إلى 3% مقارنةً بالمعدات العادية إلى أقل من 0.3%. بالنسبة للشرائط عالية القيمة، مثل الشرائط الراتنجية والهجينة، فإن توفير تكاليف المواد وتقليل وقت التوقف عن العمل ووقت التشغيل الناتج عن تحسين الدقة يفوق بكثير أهمية معايير أداء المعدات نفسها. ويمكن تلخيص مبدأ دقة العرض في جملة واحدة: ضمان أن تكون حركة الشريط في جميع الأبعاد قبل وصوله إلى حافة الشفرة ضمن حلقة مغلقة قابلة للملاحظة والتدخل والتصحيح.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة لف شريط طباعة البطاقات
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 ماكينة تقطيع شريط طباعة البطاقات






