يُعدّ عدم انتظام اللف أحد أكثر مشاكل الجودة استمرارًا في عمليات تقطيع الشرائط. عادةً ما يتراوح سمك طبقات قاعدة الشريط بين 4.5 و10 ميكرونات فقط، وهي حساسة للغاية. حتى أدنى إزاحة على مستوى المليمتر على السطح النهائي قد تتطور إلى شريط لاصق، أو تجاعيد، أو حتى تآكل رأس الطباعة أثناء عمليات الطباعة اللاحقة. اعتاد العديد من المشغلين على ضبط الشد أو استبدال الشفرات بشكل عشوائي عند مواجهة أي خلل، مما يؤدي غالبًا إلى عمليات ضبط فوضوية متزايدة. في الواقع، لا يُعدّ عدم انتظام اللف عيبًا منفردًا، بل هو سمة شاملة لاضطراب التحكم في الشد، والدقة الميكانيكية، وتوازن النظام المساعد. ستبدأ هذه المقالة بتصنيف الأعراض، ثم تقدم نهجًا للحل يتدرج من البسيط إلى المعقد، ويمكن تطبيقه بسرعة.

الخطوة الأولى: فهم المعكرونة وتطبيق الحلول المستهدفة
قبل البدء، انتبه جيدًا لشكل طرف اللف، فالاختلافات في الشكل تشير إلى أسباب مختلفة تمامًا. إذا كان الطرف على شكل جرس أو مخروط بارز من جانب واحد، فغالبًا ما تكمن المشكلة في شد اللف الزائد أو عدم انتظام الضغط على طرفي بكرة الضغط. أما إذا كان كلا الطرفين سليمين ولكن المنتصف مرتخي أو مرتفع جزئيًا، فيُشتبه في وجود مشكلة في بكرة اللف، أو تشوه في أنبوب الورق، أو زيادة في سماكة المادة الداخلة. وإذا كان الطرف يُظهر تذبذبًا دوريًا مسننًا، فيُشير ذلك إلى تآكل الشفرة أو عدم انتظام فجوات القطع. مع ذلك، غالبًا ما يُشير الانحراف الكلي والانحراف المتعرج إلى عدم توازي بكرة التوجيه أو عطل في نظام التصحيح. يُعد تحديد نوع العطل شرطًا أساسيًا لتجنب المحاولات غير المجدية.

التحكم في الشد: قم بالخفض أولاً، ثم اضبط، واستخدم المخروط بمهارة
في أغلب حالات التجميع غير المكتمل، يُعزى السبب الرئيسي إلى ضبط الشد غير الصحيح. فشريط المادة رقيق للغاية؛ فعندما يكون الشد مرتفعًا جدًا، يتمدد الشريط بشكل مفرط، مما يُسبب إجهادًا غير متساوٍ على الحواف ويُشكل ما يُشبه "الجرس". أما إذا كان الشد منخفضًا جدًا، فتصبح الطبقة الداخلية مرتخية وينهار السطح النهائي بشكل طبيعي. وتتمثل طريقة التحقق السريعة في تقليل مُتحكم شد اللف بنسبة 5% إلى 10% في كل مرة، ثم إجراء اختبار لمسافة مترين إلى ثلاثة أمتار لملاحظة التغيرات في السطح النهائي. بالنسبة لشرائط الاختبار بعرض 10 مم، عادةً ما يتم التحكم في القيمة التجريبية لشد اللف بين 3 و5 نيوتن. والأهم من ذلك، أن ضبط التناقص التدريجي هو المفتاح. فمع زيادة قطر اللفة، إذا لم ينخفض الشد على طول المنحنى، ستضغط الطبقة الخارجية على الطبقة الداخلية كما لو كانت مكبسًا هيدروليكيًا، مُشكلةً ما يُشبه "لبّ الأقحوان" أو طبقة متداخلة على شكل برج. بأخذ قلب ملف بقطر خارجي أولي يبلغ 300 مم كمثال، يمكن ضبط الشد الأولي على 12 نيوتن، ويمكن تقليل النهاية إلى 8 نيوتن، ويتم ضبط معامل التناقص بين 0.3 و 0.5، مما يحقق بشكل فعال البنية المثالية "ضيقة من الداخل، فضفاضة من الخارج".
البكرات والتوازي: "الدافعون الخفيون" الذين يسهل تجاهلهم
حتى مع ضبط الشد، يظل السطح النهائي غير مستوٍ، ومن المرجح أن تكمن المشكلة في دقة التصنيع. إذا لم يكن بكرة الضغط وعمود إعادة اللف متوازيين، فإن كل دورة تولد قوة دفع محورية، تدفع حزام الكربون إلى أحد الجانبين، مما يؤدي إلى عدم محاذاة الطبقة. في الموقع، يمكن إدخال ورقة بحجم A4 في الفجوة بين طرفي البكرة وعمود إعادة اللف. إذا شعرت باختلاف ملحوظ في المقاومة عند سحبها، فهذا يشير إلى أن الخطوط غير متوازية. في حالات الطوارئ المؤقتة، حرر مقعد المحمل عند أحد طرفي بكرة الضغط، وأدخل حشوة رقيقة بسمك 0.1 إلى 0.2 مليمتر للتصحيح. لا تقل أهمية عن ذلك الفجوة بين أنبوب الورق وعمود إعادة اللف. عندما تتجاوز الفجوة 0.5 مليمتر، يُظهر أنبوب الورق اهتزازًا غير مركزي أثناء الدوران عالي السرعة، مما يتسبب في تأرجح السطح النهائي بشكل دوري. يجب ضبط خلوص التركيب القياسي في حدود 0.3 مليمتر. يمكن اتخاذ تدابير مؤقتة بلفّ العمود بطبقة من ورق التغطية لزيادة الاحتكاك، ويجب توفير أنابيب ورقية طويلة الأمد ذات دقة عالية. إضافةً إلى ذلك، يجب ألا يتجاوز الانحراف الشعاعي لعمود اللف نفسه 0.05 مليمتر، ويجب استبدال الأعمدة المنحنية أو تقويمها.
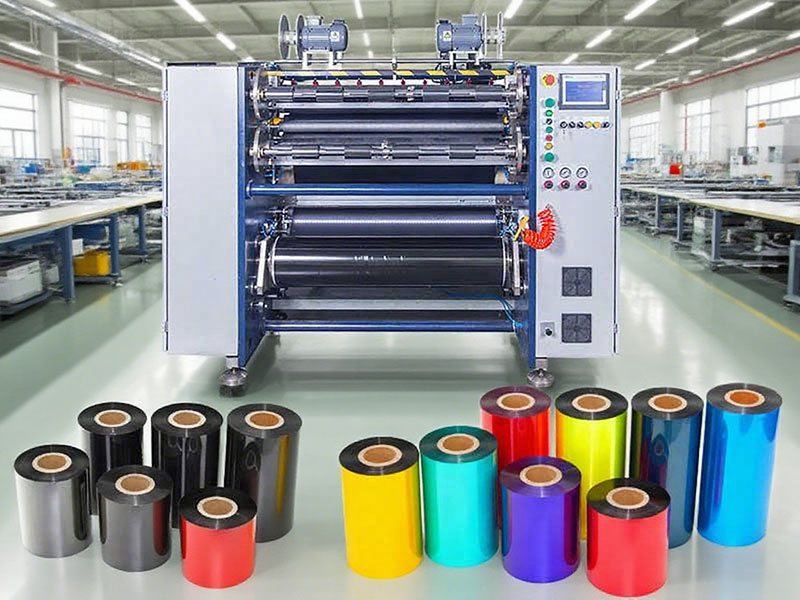
التصحيح والأدوات: لا تدع المشاكل البسيطة تتحول إلى إخفاقات كبيرة
يُعدّ تعطل نظام التصحيح السبب المباشر لانحراف اللف، وغالبًا ما يكون السبب بسيطًا بشكلٍ مُفاجئ، ألا وهو تراكم طبقة من مسحوق الحبر على عدسة المستشعر الكهروضوئي. امسح المجس بالكحول واضغط برفق على حافة الشريط لملاحظة استجابة المستشعر؛ يُمكن التخلص من معظم المخاطر الخفية في غضون ثلاثين ثانية. إذا سقط أنبوب الهواء الخاص بمحرك التصحيح أو انحنى، يُمكنك ضبط جهاز إعادة اللف يدويًا إلى الوضع المركزي مؤقتًا لإنجاز طلبات الدفعات الصغيرة. فيما يتعلق بأدوات القطع، فإن الفجوة المُوصى بها بين الشفرتين العلوية والسفلية لقص الشريط تتراوح بين 0.01 و0.03 مليمتر فقط، أي ما يُعادل نصف الفجوة في قص الورق العادي. تتراكم النتوءات أو القطع المتموجة الناتجة عن تآكل الشفرة تدريجيًا في طبقات مُتداخلة على السطح النهائي أثناء اللف. في هذه الحالة، يُستخدم مقياس سماكة 0.02 مليمتر لإعادة معايرة الفجوة، وإذا كان التآكل شديدًا، فيجب استبدال الشفرة مُباشرةً، لأن تكلفة وقت الشحذ أعلى بكثير من تكلفة استبدال الشفرة.
إرساء النظام: تحويل تجربة تصحيح الأخطاء إلى معلمات قابلة لإعادة الاستخدام
لا تكمن أعلى كفاءة في معالجة مشكلة اللفائف غير المكتملة في إعادة اكتشاف كل عطل، بل في الحفاظ على المعايير التي تمت معايرتها بنجاح. يُوصى بإنشاء "سجل بيانات" لكل قطعة من المعدات، لتسجيل قيم شد اللف، ومعامل التناقص، وضغط الأسطوانة، وخلوص الأداة، بما يتوافق مع نماذج الشرائط المختلفة (العرض، وسماكة الركيزة، ونوع الطلاء). أثناء عملية التغيير، يتم استدعاء المعايير السابقة مباشرةً، ويتم إجراء اختبار القيادة بسرعة 80% من السرعة العادية لمسافة 200 متر للتحقق من السطح النهائي. يتم فحص أول 100 متر للتأكد من ظروف السرعة المنخفضة، وآخر 100 متر للتأكد من استقرار السرعة العالية. في كل وردية عمل يومية، يُستخدم مسطرة للتحقق من توازي بكرات التوجيه؛ إذا تجاوز الانحراف 0.1 مليمتر لكل متر، يلزم إجراء تصحيح؛ ويتم تنظيف جميع البكرات أسبوعيًا بالكحول الصناعي، وخاصةً لإزالة مسحوق الكربون العالق على أسطح بكرات المطاط. يُعد اللف غير المكتمل في جوهره إشارة إنذار لعدم التوازن بين دقة المعدات ومعايير العملية. إن التعامل مع الأمر كفرصة لإجراء فحص للنظام أكثر قيمة بكثير من عمليات مكافحة الحرائق المتكررة.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة لف شريط طباعة البطاقات
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 ماكينة تقطيع شريط طباعة البطاقات






