مقدمة
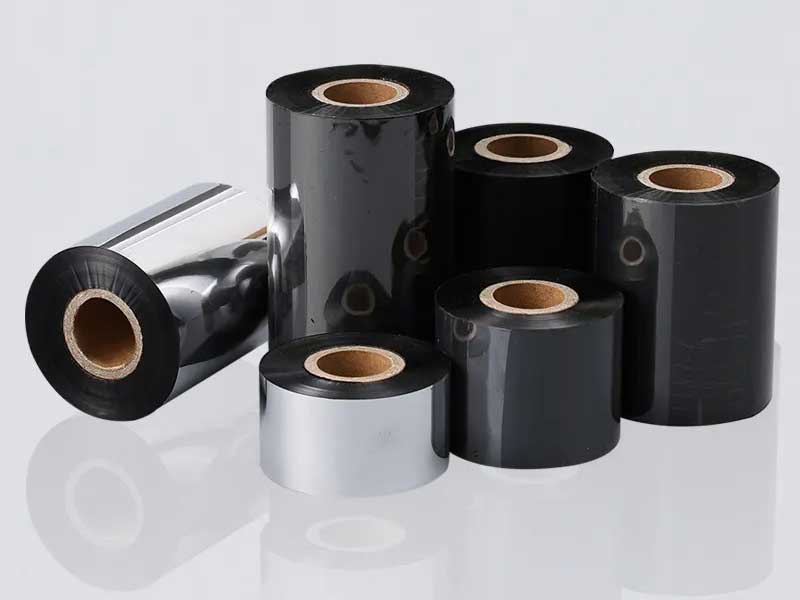
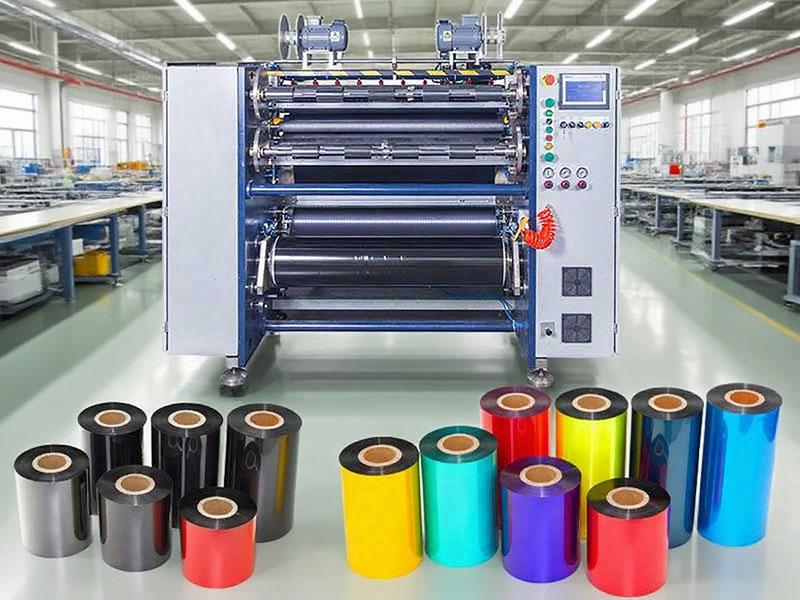
تُعدّ أشرطة النقل الحراري منتجات بسيطة ظاهريًا. تتكون في جوهرها من طبقة أساسية رقيقة للغاية من البولي إيثيلين تيريفثالات (PET) - يتراوح سمكها عادةً بين 4.5 و20 ميكرونًا فقط - مغطاة بطبقة مقاومة للحرارة وحبر حساس للحرارة. تحوّل عملية التقطيع اللفائف العريضة إلى لفائف ضيقة جاهزة للاستخدام داخل طابعات الباركود، وأجهزة وضع الملصقات، وأنظمة الترميز الصناعية.
تُعدّ هذه المرحلة الأخيرة من عملية التحويل دقيقة للغاية. فالآلة التي تعمل بسرعة كافية على الورق قد تُنتج حوافًا بها نتوءات مجهرية تُلحق الضرر تدريجيًا برؤوس الطباعة. كما أن الوحدة التي تحافظ على عرض مناسب في عينة الاختبار قد تنحرف أثناء عملية الإنتاج الكاملة، مما يُنتج لفائف تُسبب عدم محاذاة الشريط وهدر الملصقات. غالبًا ما يكمن الفرق بين عملية تحويل مربحة وأخرى تُهدر كميات هائلة من الخردة في ثلاثة عوامل: عرض القطع، وسرعة التشغيل، والتحكم في الشد.
يشرح هذا الدليل ما يحتاج المشترون إلى معرفته حول كل معيار - ليس فقط الأرقام، ولكن الآثار العملية لجودة الإنتاج، وتوافق المواد، والتكلفة الإجمالية للملكية.

عرض الفتحة: أكثر من مجرد رقم
تحدد سماحية العرض مدى ملاءمة التطبيق
إن عرض القطع المحدد للآلة - والذي يُعبر عنه عادةً بنطاق من الحد الأدنى إلى الحد الأقصى - ليس سوى نصف الحقيقة. أما المواصفة الأكثر أهمية فهي هامش التفاوت في العرض: أي مقدار الانحراف الذي يمكن للآلة تحمله باستمرار على امتداد لفة كاملة.
يُقرّ القطاع عموماً بثلاثة مستويات للدقة:
| درجة الدقة | نطاق التفاوت | التطبيقات النموذجية |
| معيار | ±0.3 إلى 0.5 مم | العلامات التجارية، والخدمات اللوجستية، والتخزين |
| دقة عالية | ±0.1 مم | الإلكترونيات الدقيقة، والملصقات الصناعية العامة |
| دقة فائقة | ±0.05 مم أو أضيق | ملصقات طبية، أشرطة ضيقة للغاية (<10 مم) |
لماذا يُعدّ هذا الأمر مهمًا؟ قد يتم تحميل شريط بعرض 50 مم اسميًا، ولكن يختلف بمقدار ±0.5 مم، في الطابعة، إلا أن ضغط رأس الطباعة سيكون غير متساوٍ. في طباعة الرموز الشريطية أو رموز الاستجابة السريعة عالية الدقة، حتى انحراف 0.2 مم قد يتسبب في إزاحة الطباعة أو نقل جزء من الصورة. بالنسبة للأشرطة المصنوعة من الراتنج - والتي تُستخدم غالبًا في التطبيقات التي تتطلب مقاومة للمواد الكيميائية أو الحرارة - يُعدّ اتساق العرض أكثر أهمية، لأن الطبقة الخارجية الأكثر صلابة تجعل الشريط أقل تسامحًا مع عدم المحاذاة.
مطابقة نطاق العرض مع مزيج منتجاتك
ينبغي أن يغطي نطاق عرض الآلة ليس فقط المنتجات الحالية، بل أيضاً التوجه المتوقع لطلبات العملاء. قد توفر الطرازات الأساسية نطاقاً ثابتاً أو ضيقاً، بينما عادةً ما تُعدّل الآلات متعددة الأغراض من 10 مم إلى 300 مم أو أكثر باستخدام حوامل أدوات متحركة.
بالنسبة لعمليات إنتاج الشرائط فائقة الضيق (≤ 5 مم)، تتغير متطلبات المعدات. تنخفض الصلابة الجانبية بشكل كبير عند هذه العروض، مما يجعل الشريط حساسًا لأدنى تقلب في الشد أو اهتزاز ميكانيكي. يتطلب الإنتاج فائق الضيق بكرات توجيه دقيقة، وأجهزة مضادة للاهتزاز، ووحدات لف مستقلة تعمل بمحركات مؤازرة في كثير من الأحيان بدلاً من عمود دوران واحد.
التبعيات الخفية لمعامل العرض
هناك سمتان من سمات الأجهزة تحددان ما إذا كان بإمكان الآلة تحقيق التفاوت المسموح به في العرض في الإنتاج اليومي:
جودة الأدوات والانحراف الشعاعي. يجب ضبط الانحراف الشعاعي لعمود الأداة في حدود 0.01 مم. كلما قلّ الانحراف، كانت حافة الشق أنظف. لا تدوم القطع الداخلية عالية الجودة من الموردين الموثوقين لفترة أطول فحسب، بل تُنتج أيضًا نتوءات أقل - وهي عيوب مجهرية في الحواف تُؤدي تدريجيًا إلى تآكل رؤوس الطباعة الحرارية.
نظام تصحيح. يتيح الكشف عن موضع الحافة عبر مستشعرات الرؤية CCD أو المستشعرات فوق الصوتية للآلة ضبط مسار الشريط تلقائيًا ومنع الانحراف. يُناسب تصحيح CCD المواد الشفافة أو شبه الشفافة، بينما تعمل المستشعرات فوق الصوتية بشكل أفضل مع الأشرطة المعتمة. بدون نظام تصحيح فعال، يصبح هامش التفاوت في العرض رقمًا نظريًا، وليس واقعًا عمليًا في الإنتاج.
السرعة: معيار الكفاءة الذي يتطلب التشكيك
فهم تصنيفات السرعة
تُقاس سرعة القطع عادةً بالأمتار في الدقيقة (م/دقيقة). وتنقسم السوق تقريبًا على النحو التالي:
| فئة السرعة | يتراوح | الأفضل لـ |
| اقتصاد السرعة المنخفضة | 50-100 متر/دقيقة | إنتاج بكميات صغيرة وبمزيج كبير |
| عالمي متوسط السرعة | 150-250 متر/دقيقة | معظم الطلبات التجارية |
| إنتاج عالي السرعة | 300-500 متر/دقيقة | إنتاج مستمر بكميات كبيرة |
تُقدّم الطرازات عالية السرعة - التي تصل سرعة بعضها إلى 450 أو 500 متر/دقيقة - إنتاجيةً مُغريةً على الورق. لكن تحذير دليل المشتري مُتفق عليه في جميع المصادر: السرعة القصوى الاسمية لا تُساوي سرعة الإنتاج الفعلية.
تحدد المادة السرعة في العالم الحقيقي
تؤثر التركيبة الكيميائية لطلاء الشريط بشكل مباشر على مدى سرعة تشغيله بشكل موثوق:
• أشرطة مصنوعة من الشمعتتميز هذه المواد بانخفاض درجة انصهارها وقوامها الناعم نسبياً، ويمكن تشغيلها عادةً ضمن نطاقات السرعة العالية للآلة.
• أشرطة الشمع والراتنج (الهجينة):بفضل نسبة الراتنج الأعلى، فإنها تتطلب عمومًا سرعات أقل بنسبة 10-20% من الأشرطة القائمة على الشمع.
• أشرطة مصنوعة من الراتنج:طلاء صلب، متانة أقل. عادةً ما تحتاج هذه الأشرطة إلى التشغيل بسرعة أبطأ بنسبة 20-30% من الأشرطة الشمعية لتجنب تشقق الحواف أو تقشر الحبر أو العيوب المتعلقة بالشد.
قد تكون آلة مصممة بسرعة 400 متر/دقيقة قادرة تمامًا على تشغيل شريط الراتنج بسرعة 280 متر/دقيقة. ولكن إذا كانت تكلفة نفس الآلة أعلى بكثير من طراز 250 متر/دقيقة - وكنت تقوم أساسًا بتحويل أشرطة الراتنج - فقد لا يترجم هذا السعر المرتفع إلى إنتاجية متناسبة.
الثبات عند السرعة القصوى
يُقيّم المشترون ذوو الخبرة السرعة من منظور مختلف: ما مدى استقرار الآلة عند السرعات التي ستستخدمها فعلياً؟ فالآلة التي تدّعي سرعة 450 متر/دقيقة ولكنها تتطلب تعديلات مستمرة على الشد وتدخلات تصحيحية عند سرعة 300 متر/دقيقة، تكون أقل إنتاجية من آلة سرعتها 250 متر/دقيقة تعمل دون مراقبة.
تتمثل العوامل الحاسمة في دقة التحكم في بدء التشغيل والإيقاف، وثبات الشد أثناء التسارع والتباطؤ. يؤدي التسارع والتباطؤ السريعان إلى توليد قوى قصور ذاتي قد تتسبب في تمدد أو ارتخاء الشريط بشكل فوري. تعمل الآلات المزودة بتعويض التغذية الأمامية للتسارع على ضبط عزم الدوران بشكل فعال أثناء تغيرات السرعة لموازنة هذه القوى.
عند تقييم أي آلة، اطلب من الشركة المصنعة إجراء تجربة باستخدام شريط الطباعة الفعلي الخاص بك بسرعة 80% من السرعة القصوى المقدرة للآلة. راقب جودة اللف، وحالة الحواف، وما إذا كانت هناك أي إنذارات أو تدخلات يدوية تحدث أثناء التشغيل.
التوتر: جوهر الجودة المتقطعة
لماذا يُعد التحكم في التوتر أمراً لا يقبل المساومة
إذا كان التفاوت المسموح به في العرض يحدد أبعاد اللفة النهائية، فإن التحكم في الشد يحدد ما إذا كان الشريط سيتحمل رحلة الطباعة أم لا. فيلم PET الأساسي حساس للغاية للشد؛ فإذا زاد الشد عن الحد، يتمدد الشريط بشكل لا رجعة فيه، وإذا قلّ، يتجعد أو ينزلق.
تتجلى عواقب ضعف التحكم في التوتر بطرق يمكن التنبؤ بها:
• التوتر المفرط:استطالة طبقة الحبر الأساسية، والتشققات الدقيقة في طبقة الحبر، وعيوب جودة الطباعة التي قد لا تظهر إلا عند استخدام المستخدم النهائي للشريط. الشريط المتمدد يُعتبر في الأساس تالفًا.
• توتر غير كافٍ: التجعد، وانحراف الحواف، واللف غير المتساوي، واللفائف "التلسكوبية" أو "على شكل برج" التي تسبب مشاكل في التغذية في اتجاه مجرى النهر.
• توتر متذبذب:نتوءات متقطعة، وصلابة غير متناسقة للدرفلة، والملف الجانبي المخيف "فضفاض من الداخل، محكم من الخارج".
أكثر من 50% من مشاكل استواء اللفائف تعود إلى التحكم في الشد.
نظام الحلقة المفتوحة مقابل نظام الحلقة المغلقة: فرق جوهري
يُحدد نظام التحكم في الشد ذو الحلقة المفتوحة، مثل قابض المسحوق المغناطيسي الذي يُضبط يدويًا، شدًا اسميًا في بداية عملية التشغيل. ولكن مع انخفاض قطر بكرة فك اللفائف، يزداد الشد تلقائيًا ما لم يتدخل أحد. قد تُنتج بكرة تعمل بشكل مثالي في بداية وردية العمل شريطًا متمددًا بحلول منتصف فترة ما بعد الظهر.
يستخدم نظام التحكم في الشد ذو الحلقة المغلقة مستشعرات لقياس شد النسيج الفعلي باستمرار، ويضبط عزم دوران المحرك في الوقت الفعلي. ويمكن ضبط التذبذب ضمن نطاق ±2% من القيمة المحددة. هذه ليست ميزة إضافية، بل هي شرط أساسي لضمان جودة متسقة.
بالنسبة للعمليات التي تُولي أهمية بالغة لمعدلات الإنتاج، يُعدّ نظام التحكم المؤازر الكامل ذو الحلقة المغلقة مع وحدات لف مستقلة استثمارًا مجديًا. إذ يُمكن لكل موضع لف ضبط عزم الدوران بناءً على قطر اللفة الخاصة به، مما يُزيل مشكلة "اللب" حيث تكون الطبقات الداخلية غير مُحكمة بينما تكون الطبقات الخارجية مُحكمة.
شد التناقص: التفصيل الذي يميز الجيد عن الممتاز
مع ازدياد قطر بكرة إعادة اللف، يزداد الضغط على الطبقات الداخلية. وبدون تعويض، قد ينضغط الشريط الداخلي، مما يؤدي إلى انتقال الحبر أو انسداده. يعمل نظام التحكم في شد الشريط المخروطي على تقليل شد اللف تدريجيًا مع ازدياد قطر البكرة، حيث يبدأ عادةً من 12 نيوتن وينخفض إلى 8 نيوتن لبكرة قطرها الخارجي 300 مم.
يختلف معامل التناقص المحدد باختلاف المادة وحجم اللفة، لكن المبدأ واحد: يجب أن يقل شد اللف مع ازدياد حجم اللفة. أما الآلات التي لا تحتوي على نظام تحكم في شد اللف، فتترك هذا التعديل الحرج لخبرة المشغل أو تقبل التفاوت الناتج في الجودة.
أعمدة انزلاقية ولف مستقل
في عمليات الإنتاج متعددة المواصفات - أي تقطيع لفة جامبو إلى عدة عروض نهائية مختلفة في آن واحد - تواجه كل محطة لف ظروف تحميل مختلفة. يسمح عمود الانزلاق الهوائي لكل وحدة لف بالحفاظ على عزم الدوران الأمثل الخاص بها عبر حلقات انزلاق مستقلة.
يُعدّ هذا الأمر ذا قيمة خاصة لإنتاج الشرائط عالية الجودة وللعمليات التي تتطلب تغيير المواصفات بشكل متكرر. أما البديل - وهو عمود إدارة واحد مع تروس تفاضلية ميكانيكية - فيوفر دقة أقل ويتطلب صيانة أكثر.
دمج العرض والسرعة والتوتر في قرار الشراء
لا تعمل هذه المعايير الثلاثة بمعزل عن بعضها. فإمكانية التحكم في الشد تحد من سرعة الإنتاج، بينما تعتمد دقة العرض على ثبات الشد. والمشتري الذي يقيّم كل معيار على حدة يُخاطر بشراء آلة تتفوق في جانب واحد فقط بينما تفشل في الجوانب الأخرى.
إطار تقييم عملي
الخطوة الأولى: حدد واقعك الماديما هي أنواع الأشرطة التي تهيمن على إنتاجكم - الشمع، أو الشمع الراتنجي، أو الراتنج؟ ما هي العروض والتفاوتات التي يطلبها عملاؤكم؟ ما هي أبعاد اللفائف الكبيرة التي ستتلقونها؟
الخطوة الثانية: اجعل السرعة تتناسب مع المادة، وليس مع التسويقإذا كنت تستخدم بشكل أساسي شرائط الراتنج، فإن آلة بسرعة 500 متر/دقيقة لا تقدم ميزة كبيرة مقارنةً بوحدة جيدة الصنع بسرعة 250 متر/دقيقة، حيث ستعملان بسرعات متقاربة. لذا، استثمر الفرق في التحكم بالشد والتشغيل الآلي.
الخطوة 3: إعطاء الأولوية للتحكم في الشد على حساب المواصفات القصوىإن الآلة المزودة بنظام تحكم في الشد ذي الحلقة المغلقة، وشد مخروطي، ولفائف عمود انزلاقي، ستنتج باستمرار أكثر من الآلة الأسرع التي تفتقر إلى هذه الميزات.
الخطوة الرابعة: أصرّ على تجربة موادكأحضر معك لفة شريط رئيسية. اختبر مدى تفاوت العرض الفعلي، وحالة الحواف، وجودة اللف بسرعات واقعية. جداول المعايير لأغراض التسويق، أما العينات فهي دليل على الجودة.
الخطوة 5: حساب التكلفة الإجمالية للملكية، وليس سعر الشراءإن الآلة التي يقل سعرها بنسبة 20٪ ولكنها تنتج معدل خردة يتراوح بين 5 و 8٪ ستكلف أكثر على مدى عامين من الوحدة ذات السعر الأعلى والتي يبلغ معدل الخردة فيها 1.5٪.
خاتمة
آلة تقطيع شرائط الطباعة الحرارية أداة دقيقة لمعالجة المواد الحساسة. يحدد هامش التفاوت في العرض مدى ملاءمة الشريط النهائي للطابعة. وتحدد السرعة الإنتاجية، ولكن فقط بقدر ما يسمح التحكم في الشد بتشغيل مستقر. ويُعد التحكم في الشد القدرة الأساسية التي تجعل للعرض والسرعة أهمية.
بالنسبة للمشترين، فإن الخلاصة العملية واضحة: قيّموا الآلات بناءً على قدرتها على التعامل مع موادكم المحددة بسرعات الإنتاج الواقعية، وليس بناءً على مواصفاتها المختبرية. فالآلة التي تعمل بسرعة 250 مترًا/دقيقة مع تفاوت عرض ثابت ±0.1 مم ونظام تحكم مغلق في الشد، ستُحقق عملية تحويل أكثر ربحية من وحدة تعمل بسرعة 500 متر/دقيقة تتطلب تدخلًا مستمرًا لإنتاج لفائف قابلة للبيع.
نبذة عن المؤلف
تم تجميع هذا الدليل من مصادر تقنية متخصصة في هذا المجال ووثائق اختيار المعدات، وهو موجه لمتخصصي تحويل الشرائط الحرارية. يجب التحقق من صحة المواصفات والتوصيات وفقًا لمتطلبات الإنتاج الخاصة بكم وخصائص المواد.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 آلة تقطيع الأفلام الشمسية
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS2 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 PLUS






