أشرطة الطباعة الحرارية منتجات بسيطة ظاهريًا. يتكون الشريط النموذجي من طبقة أساسية من البولي إيثيلين تيريفثالات (PET)، وطبقة مقاومة للحرارة، وطبقة حبر، بسماكة إجمالية تتراوح بين 4.5 و20 ميكرونًا فقط. مع ذلك، فإن عملية التقطيع التي تحول اللفائف الضخمة إلى لفائف جاهزة للطباعة هي التي تحدد جودة الشريط، إما بالحفاظ عليها أو بتدميرها. فآلة التقطيع غير المناسبة قد تُنتج حوافًا خشنة تُتلف رؤوس الطباعة، أو عرضًا غير متناسق يُسبب اختلالًا في الطباعة، أو شدًا غير متساوٍ للشريط يؤدي إلى انقطاعه أثناء الطباعة عالية السرعة.
بالنسبة للمستوردين والموزعين ومصنّعي الملصقات الذين يقيّمون معدات تقطيع شرائط الطباعة الحرارية، تتطلب عملية الاختيار مراعاة سبعة عوامل أساسية. يقدم هذا الدليل ملخصًا للمواصفات الفنية والاعتبارات العملية التي تميز الآلات الجاهزة للإنتاج عن الأخطاء المكلفة.
1. دقة التقطيع: أساس الجودة
تؤثر دقة القص بشكل مباشر على اتساق العرض وجودة الحواف. تصنف معايير الصناعة الدقة إلى ثلاث فئات: الدرجة القياسية عند ±0.3-0.5 مم للملصقات التجارية وتطبيقات الخدمات اللوجستية؛ والدقة العالية عند ±0.1 مم للإلكترونيات والملصقات الصناعية؛ والدقة الفائقة عند ±0.05 مم أو أفضل للملصقات الطبية والأشرطة فائقة الضيق التي يقل عرضها عن 10 مم.
تُعدّ المكونات المادية المسؤولة عن الدقة أهم بكثير مما توحي به ورقة المواصفات. تشمل المكونات الرئيسية أنظمة التحكم في الشد القادرة على الحفاظ على التذبذبات ضمن نطاق ±2% من القيم المحددة، وأعمدة القطع ذات الانحراف القطري أقل من 0.01 مم، وشفرات عالية الجودة من موردين موثوقين. ينبغي على المشترين الإصرار على تجربة القطع باستخدام شرائطهم الخاصة بدلاً من قبول بيانات المختبر. قد تواجه الآلة التي تحقق دقة ±0.1 مم على المواد التجريبية صعوبةً في التعامل مع تركيبة الشمع أو المواد المختلطة أو الراتنج التي ينوي المشتري معالجتها.
2. سرعة التقطيع: مواءمة الإنتاجية مع المادة
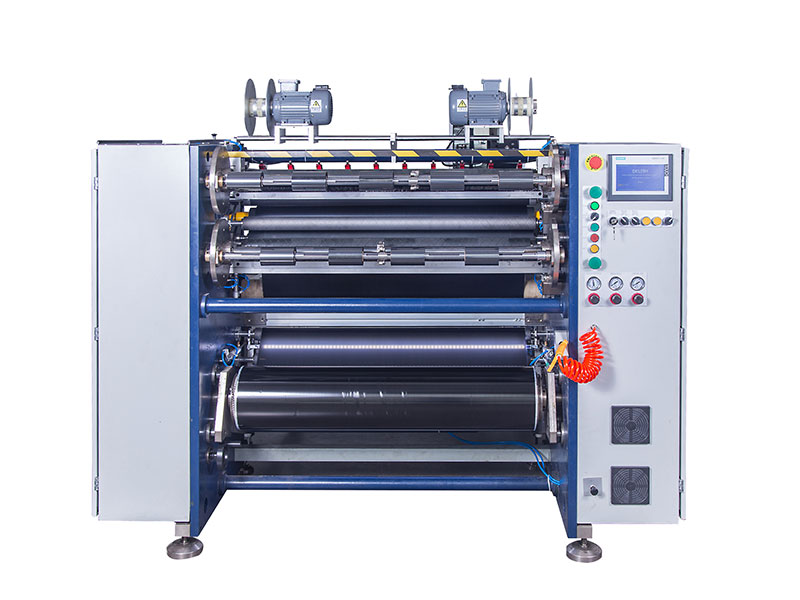
تتطلب مواصفات السرعة تفسيراً دقيقاً. ينقسم السوق إلى ثلاثة نطاقات عملية: نماذج اقتصادية منخفضة السرعة تتراوح سرعتها بين 50 و100 متر/دقيقة للإنتاج بكميات صغيرة ومتعددة الأصناف؛ وآلات عالمية متوسطة السرعة تتراوح سرعتها بين 150 و250 متر/دقيقة لتغطية معظم الطلبات التجارية؛ ونماذج إنتاج عالية السرعة تتراوح سرعتها بين 300 و500 متر/دقيقة للعمليات المستمرة ذات الأحجام الكبيرة.
يكمن التحذير الأساسي في أن السرعة الفعلية تعتمد بشكل كبير على تركيبة الشريط. فالأشرطة المصنوعة من الراتنج، ذات الطبقات الأكثر صلابة والمتانة الأقل، تتطلب عادةً سرعات تشغيل أقل بنسبة 20-30% من تلك المطلوبة للأشرطة المصنوعة من الشمع. أما تركيبات الأشرطة المختلطة فتقع بينهما. قد لا تثبت آلة مصممة بسرعة 400 متر/دقيقة استقرارها إلا عند 250 متر/دقيقة عند تشغيل المنتج الفعلي للمشتري. والحل العملي هو طلب تجربة قطع في الموقع باستخدام عينة من الشريط، ومراقبة دقة التحكم في بدء التشغيل والإيقاف وجودة اللف عند سرعة الإنتاج المطلوبة.
3. التحكم في الشد: جوهر العمليات
يُعتبر التحكم في شدّ الشريط أساسًا جوهريًا لمعدات تقطيع الشريط. يتميز غشاء PET الأساسي برقة بالغة وحساسية عالية لتغيرات الشدّ. يؤدي الشدّ المفرط إلى تمدد الغشاء الأساسي، مما يُغير الخصائص الفيزيائية لطبقة الحبر ويتسبب في تساقط المسحوق. أما الشدّ غير الكافي فيُنتج تجاعيد تظهر على شكل خطوط بيضاء وانخفاضات أثناء الطباعة. كما أن عدم انتظام الشدّ في لفة الشريط يُسبب مشكلة "الارتخاء من الداخل والشد من الخارج"، مما يؤدي إلى مشاكل في تغذية الطابعات.
يُعدّ التحكم التلقائي الكامل في الشدّ بنظام الحلقة المغلقة شرطًا أساسيًا. تراقب هذه الأنظمة الشدّ وتضبطه في الوقت الفعلي خلال مراحل فكّ اللفائف، والسحب، وإعادة اللف. بالنسبة للأشرطة فائقة الرقة التي يقلّ سمكها عن 5 ميكرون، يجب على المشترين التأكد من أن الحد الأدنى للشدّ المستقر للآلة يفي بالمتطلبات. أما في عملية إعادة اللف، فتمثل أعمدة الانزلاق ترقيةً ملحوظةً مقارنةً بالبدائل الميكانيكية. تسمح أعمدة الانزلاق الهوائية، المزودة بتحكم مستقل في عزم الدوران لكل موضع لف، بالتعديل في الوقت الفعلي مع تغيّر قطر اللفافة، مما يُزيل فعليًا عدم محاذاة القلب وتداخله.
4. تقنية الشفرات وطريقة القطع
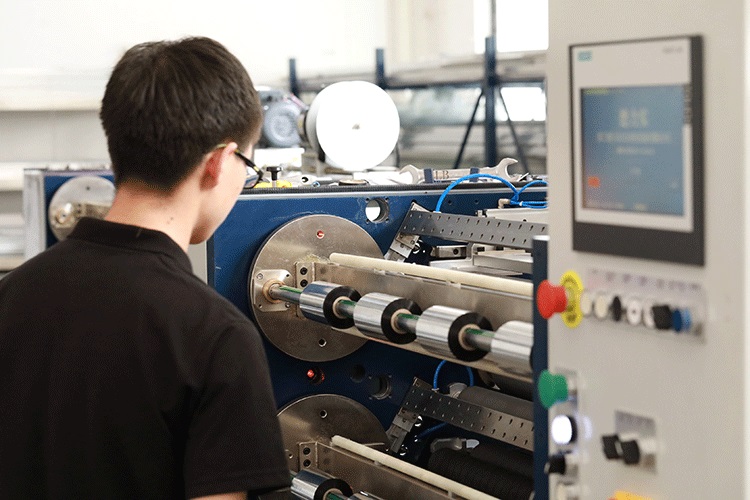
يتم اختيار الشفرات وفقًا لقاعدة بسيطة تعتمد على سُمك المادة. فالشفرات المربعة (الشبيهة بشفرة الحلاقة) مناسبة للأشرطة التي يقل سُمكها عن 70 ميكرون، مما يوفر دقة أعلى وتجانسًا فائقًا للحواف. أما الشفرات الدائرية (الشبيهة بالمقص) فتتعامل مع المواد الأكثر سُمكًا التي يزيد سُمكها عن 100 ميكرون، ومع الأشرطة المدعومة بالورق، مع متانة أكبر.
تؤثر طريقة القطع أيضًا على تصميم الآلة وكفاءتها التشغيلية. لا يزال القطع باستخدام السكين المسطح شائعًا في تطبيقات النقل الحراري، مع توفر أنظمة ضبط الشفرات الأوتوماتيكية في الطرازات المتطورة. تُقلل هذه الأنظمة وقت الإعداد وتُقلل من الأخطاء البشرية أثناء عمليات التغيير. كما أن تصميم حامل الشفرة مهم أيضًا: تسمح حوامل المشابك المغناطيسية بتغيير العرض بسرعة دون الحاجة إلى أدوات، وهي ميزة عملية للعمليات التي تتطلب مواصفات متعددة.
5. مستوى الأتمتة وكفاءة عملية التحويل
تؤثر الأتمتة بشكل مباشر على تكاليف العمالة، وسرعة تغيير الإنتاج، ومعدلات الهدر. يقدم السوق ثلاثة مستويات رئيسية. تتطلب الآلات شبه الأوتوماتيكية إدخال الفيلم يدويًا وضبط المعلمات، وهي مناسبة للإنتاج بكميات صغيرة ومتعددة الأصناف. أما الآلات الأوتوماتيكية بالكامل فتضيف ميزات مثل الضبط التلقائي للشفرات، ومعالجة البادئات/المقطورات، وإعادة لف البرج، والقطع العرضي. تُظهر المنتجات التي تم إطلاقها مؤخرًا في هذه الفئة اتجاه التطور: تحديد موضع الشفرات تلقائيًا، والوصل الهوائي، وأنظمة لف البرج التي تسمح بالإنتاج المستمر دون تدخل يدوي.
بالنسبة للمشترين الذين يواجهون طلبات متفرقة بشكل متزايد، تُعدّ إمكانية التغيير السريع للأدوات عاملاً بالغ الأهمية. فالآلات المزودة بمواقع أدوات قابلة للبرمجة، ومحاور سريعة الفك، ونظام تخزين للوصفات، تُقلل من وقت التوقف بين عمليات الإنتاج. لم يعد الاعتقاد السائد بأن عملية التغيير تستغرق ساعات ينطبق على المعدات المصممة جيدًا، ولكن يجب على المشتري تحديد هذه الميزات، لأنها ليست عامة.
6. جودة اللف وسلامة اللفة النهائية
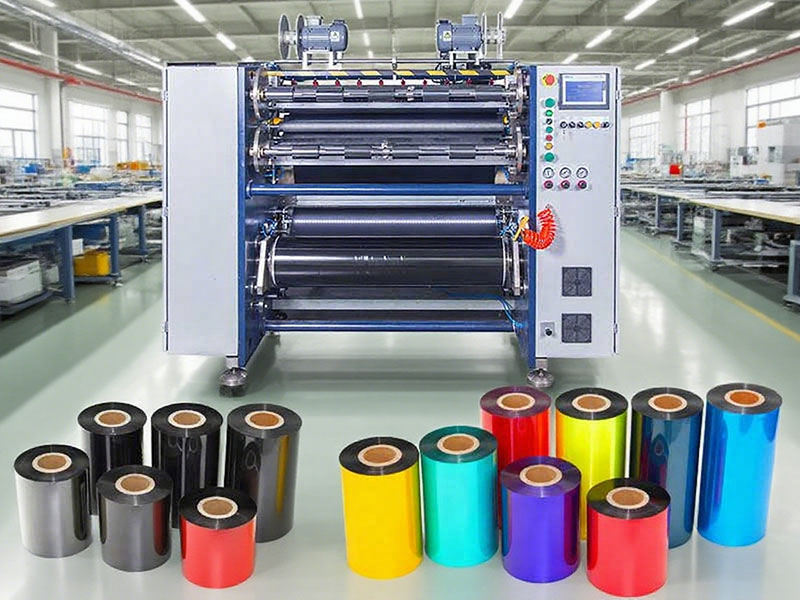
تُعدّ دقة اللفّ من أكثر المواصفات التي يتم إغفالها، مع أنها تُحدّد مدى سلاسة أداء اللفائف النهائية في طابعات العملاء. يجب ضبط انحراف سطح اللفة في حدود ±1 مم كحد أدنى، بينما تصل دقة المعدات المتطورة إلى ±0.5 مم. وتعود مشاكل مثل الأطراف المتسعة والحواف المسننة والتجاعيد الداخلية مباشرةً إلى عدم كفاية أنظمة التحكم في الشدّ وتوجيه اللفائف.
تحافظ أنظمة تصحيح الانحراف النشطة، التي تستخدم مستشعرات CCD أو مستشعرات فوق صوتية، على محاذاة الشريط بشكل صحيح طوال عملية التشغيل. تعمل مستشعرات CCD بكفاءة مع المواد الشفافة وشبه الشفافة، بينما تناسب المستشعرات فوق الصوتية الأشرطة المعتمة. كما يؤثر تصميم عمود إعادة اللف على جودة اللفة: إذ تستوعب أعمدة الهواء، المتوفرة بأقطار 1 بوصة و0.5 بوصة، أحجامًا وموادًا مختلفة للقلب، مما يُحسّن المرونة.
7. بناء الجودة وتقييم الموردين
تُحدد صلابة الهيكل واختيار المكونات مدى دقة القطع على المدى الطويل. تمتص الهياكل المصنوعة من الحديد الزهر أو الفولاذ الثقيل الاهتزازات التي قد تُؤدي إلى تدهور جودة القطع بمرور الوقت. تُعدّ العلامات التجارية للمكونات مؤشراً على الجودة: فوحدات التحكم المنطقية القابلة للبرمجة من سيمنز أو ميتسوبيشي، ومحركات سيرفو من تايوان دلتا أو سانيو، وموجهات خطية من THK أو NSK، وشفرات من شوبر أو تاتشي، كلها تدل على التزام الشركة المصنعة بالمتانة.
إلى جانب المعدات، ينبغي أن يشمل تقييم الموردين إجراءات الاختبار والوثائق. ويُعدّ طلب قياسات انحراف عمود السكين، وبيانات مركزية المندريل، وتقارير معايرة الشد، دليلاً موضوعياً قبل الشحن. كما يُعدّ وقت الاستجابة ومعدلات إعادة الطلب مؤشرين عمليين لجودة خدمة ما بعد البيع. وينبغي على المشترين أيضاً توضيح بنود التدريب وتوافر قطع الغيار، لأن هذه العوامل تؤثر على التكلفة الإجمالية للملكية أكثر من السعر الأولي.
اتخاذ القرار
لا توجد مواصفات واحدة تحدد الآلة المناسبة. فشركة تحويل تُنتج كميات كبيرة من شرائط الشمع القياسية لملصقات الخدمات اللوجستية لها أولويات مختلفة عن شركة متخصصة في إنتاج شرائط الراتنج فائقة الدقة للأجهزة الطبية. يكمن النهج الأمثل في تحديد متطلبات الإنتاج الفعلية أولاً - أنواع المواد، ونطاقات السماكة، وتفاوتات العرض، والحجم السنوي - ثم تقييم الآلات بناءً على هذه المعايير. ويظل القطع التجريبي باستخدام مواد نموذجية الاختبار الأكثر موثوقية. بالنسبة لمشتري الشركات، يُحوّل هذا التدقيق الإنفاق الرأسمالي من مُجازفة إلى أصل استراتيجي.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 آلة تقطيع الأفلام الشمسية
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS2 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 PLUS






