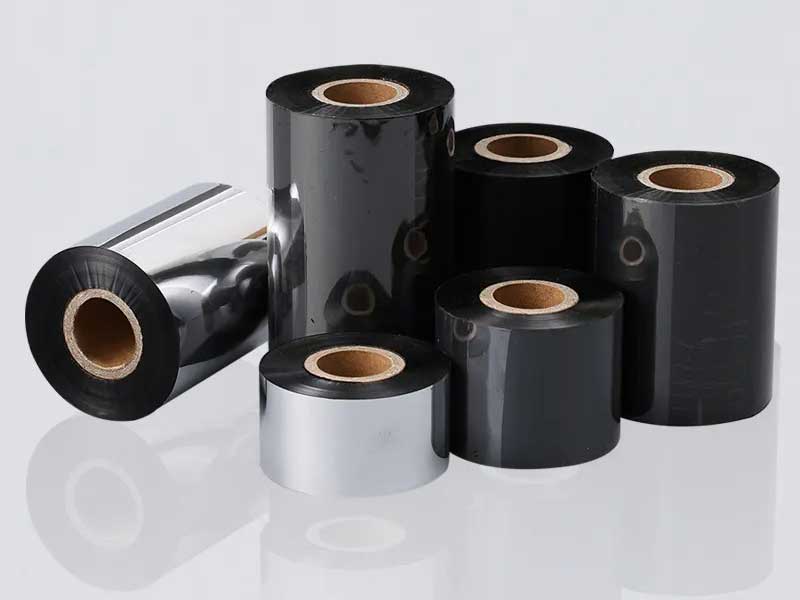
يُعدّ تقطيع شريط الطباعة الحرارية الخطوة الأخيرة - والأكثر أهمية - في عملية تحويل الشريط. يجب تقطيع لفة جامبو عريضة إلى لفات نهائية ضيقة تتناسب مع طرازات طابعات محددة، وأي عدم توافق بين آلة التقطيع ومتطلبات الإنتاج يظهر لاحقًا على شكل عيوب في الطباعة، أو انقطاع الشريط، أو هدر للمواد. مع وصول سماكة ركائز الشريط الآن إلى 4.5 ميكرون، فإن اختيار آلة التقطيع وإعادة اللف المناسبة لا يقتصر على مقارنة الأسعار فقط.
يشرح هذا الدليل المعايير الأساسية وتكوينات الأجهزة وخطوات التقييم العملية التي يجب على شركات التحويل ومصنعي الأشرطة مراعاتها قبل الاستثمار في آلة تقطيع أشرطة النقل الحراري.

ابدأ بالمواد الخام، وليس بالآلة.
يُحدد نوع الشريط المستخدم في أغلب الأحيان المواصفات المطلوبة. تتميز الأشرطة الشمعية بنعومتها النسبية، ما يسمح لها بتحمل سرعات قص أعلى وإعدادات شد أكثر مرونة. أما الأشرطة الراتنجية، ذات الطبقات الأكثر صلابة والمتانة الأقل، فتتطلب عادةً سرعات أقل بنسبة 20-30% من الأشرطة الشمعية، وتتطلب تحكمًا أدق في الشد. وتقع الأشرطة الهجينة من الشمع والراتنج بين هذين النقيضين.
يُعدّ السُمك عاملاً مهماً أيضاً. تتراوح سماكة أغشية النقل الحراري القياسية بين 4 و20 ميكرون، لكن الركائز الرقيقة التي تقل سماكتها عن 5 ميكرون حساسة للغاية لتقلبات الشد، وتتطلب آلات مزودة بنظام تحكم في الشد التدريجي وأنظمة بكرات منخفضة القصور الذاتي. إذا كان مزيج منتجاتك يشمل شرائط تجارية قياسية وأغشية متخصصة فائقة الرقة، فامنح الأولوية للمعدات ذات نطاق شد واسع ومُحكم بدلاً من المعدات المُحسّنة لنوع واحد من المواد.
دقة التقطيع: عتبة الجودة
تحدد دقة القص ثبات العرض وجودة الحواف، مما يؤثر بشكل مباشر على أداء الشريط في الطابعة. قد تتسبب النتوءات أو الحواف الخشنة في تلف رؤوس الطباعة، بينما تؤدي انحرافات العرض إلى إزاحة الطباعة أو عدم محاذاة الشريط أثناء الطباعة عالية السرعة.
تتوزع مستويات دقة الصناعة تقريبًا على النحو التالي:
• درجة اقتصادية (±0.2–0.5 مم)مناسب للاستخدام في الملصقات التجارية التقليدية، والخدمات اللوجستية، وتطبيقات إدارة المستودعات.
• دقة عالية (±0.1 مم)المعيار القياسي للعلامات الإلكترونية الدقيقة، وتتبع الأدوية، والتطبيقات الصناعية العامة.
• دقة فائقة (±0.05 مم): مطلوب للملصقات الطبية، والرموز الشريطية عالية الدقة، والأشرطة فائقة الضيق التي يقل عرضها عن 10 مم.
عند تقييم ادعاءات الدقة، اطلب من الشركة المصنعة إجراء قطع تجريبي باستخدام لفة الشريط الرئيسية الخاصة بك. قِس انحراف العرض باستخدام مقياس دقيق عبر 10 لفات متتالية على الأقل، وافحص حواف القطع بحثًا عن نتوءات أو انفصال في الطلاء. تعكس جداول المعايير الظروف المثالية؛ أما مادتك فتعكس الواقع.
التحكم في الشد: جوهر جودة التقطيع
يُعتبر التحكم في الشد العامل الأهم في عملية تقطيع الشريط. يتميز غشاء PET الأساسي برقة بالغة ومرونة عالية تحت الضغط. يؤدي الشد المفرط إلى تمدد وتشويه الركيزة، مما يتسبب في تشقق طبقة الحبر وتساقط المسحوق الذي يُلوث رؤوس الطباعة. أما الشد غير الكافي فيُنتج لفائف فضفاضة ومتجعدة تُسبب ظهور خطوط بيضاء أو انبعاجات أثناء الطباعة. كما يؤدي الشد غير المتساوي إلى تداخل أو عدم محاذاة اللب.
لضمان جودة الإنتاج، يُنصح بإعطاء الأولوية لنظام تحكم آلي كامل في الشد ذي حلقة مغلقة، والذي يجمع عادةً بين وحدة تحكم منطقية قابلة للبرمجة (PLC) ومحركات مؤازرة. يراقب هذا النظام الشد ويضبطه في الوقت الفعلي خلال مراحل فك اللف، والسحب، وإعادة اللف، مع الحفاظ على التقلبات ضمن نطاق ±2% من القيمة المحددة. بالنسبة للركائز الرقيقة، يُنصح بالبحث عن أنظمة تتضمن شدًا متدرجًا - أي شدًا يتناقص ديناميكيًا مع ازدياد قطر إعادة اللف - لمنع الزحف الداخلي وعيب "الشد من الداخل والارتخاء من الخارج".
في عمليات إعادة اللف، تُعدّ أعمدة الانزلاق أساسيةً لإنتاج المواصفات المتعددة. تحتوي كل محطة لف على حلقة انزلاق مستقلة تُعدّل عزم الدوران مع تغيّر قطر الأسطوانة، ما يحافظ على صلابة متناسقة من القلب إلى السطح. توفر أعمدة الانزلاق الهوائية دقة تحكم أفضل من نظيراتها الميكانيكية، وتستحق الاستثمار الإضافي إذا كنت تُغيّر المواصفات بشكل متكرر.
سرعة القطع: مطابقة الناتج مع واقع المواد
السرعة القصوى الاسمية هي أكثر المواصفات التي يتم تسويقها بكثافة، ولكنها الأقل أهمية عند النظر إليها بمعزل عن غيرها. المهم هو السرعة الثابتة والمتكررة التي يمكن أن تحافظ عليها آلتك مع المواد الفعلية التي تستخدمها.
كإطار مرجعي:
• 50-100 متر/دقيقة: إنتاج على مستوى المبتدئين وبكميات صغيرة، مناسب للمحولين الذين يختبرون السوق أو يتعاملون مع تغييرات الطلبات المتكررة.
• 150-250 متر/دقيقة: مجموعة الأدوات الأساسية لمعظم طلبات شرائط النقل الحراري التجارية.
• 300–500 متر/دقيقة:الإنتاج المستمر بكميات كبيرة، والذي يقترن عادةً بالمعالجة الآلية لللفائف وإعادة لفها بواسطة البرج.
من المرجح أن تعمل أشرطة الراتنج عند الحد الأدنى لنطاق سرعة أي آلة، بينما يمكن لأشرطة الشمع أن تعمل بسرعة أكبر. عندما يذكر المصنّع السرعة القصوى، اسأل عن نوع المادة وظروف الشد التي تم في ظلها تحقيق هذه السرعة. ثم اختبرها بشريطك الخاص عند تلك السرعة، وقيم التحكم في بدء التشغيل والإيقاف، ونظافة اللف، وجودة الحواف.
مستوى الأتمتة: من يدوي إلى أوتوماتيكي بالكامل
يؤثر تكوين الأتمتة بشكل مباشر على تكلفة العمالة، وكفاءة تغيير العمليات، ومعدل الهدر. ويعتمد المستوى الأمثل على طبيعة طلباتك وخطط نموك.
تتطلب الآلات ذات المستوى المبتدئ مزيدًا من الضبط والمعالجة اليدوية. وهي مناسبة للمحولات الجديدة، وورش العمل الصغيرة، أو العمليات ذات حجم الطلبات المتوسط والتغييرات المتكررة في المواصفات. ويتمثل المقابل في انخفاض التكلفة الأولية مقابل زيادة عبء العمل على المشغل واحتمالية انخفاض جودة اللفائف.
تُضيف الآلات الأوتوماتيكية عالية السرعة ميزاتٍ مثل ضبط الشفرات تلقائيًا، ومعالجة الشريط الأمامي/الخلفي تلقائيًا، وإعادة لف الشريط، والقطع العرضي. تُقلل هذه الميزات من العمليات اليدوية المتكررة وتُحسّن اتساق الإنتاج من لفة إلى أخرى، وهو أمرٌ بالغ الأهمية عند خدمة الموزعين أو عملاء تصنيع المعدات الأصلية الذين لديهم متطلبات صارمة للتسليم والجودة. يُمكن لآلة تقطيع شرائط النقل الحراري الأوتوماتيكية بالكامل إنجاز عمليات المعالجة الكاملة، بما في ذلك التغذية التلقائية، ولف الشريط، وتطبيق الفيلم، ولكن الاستثمار فيها لا يكون مُجديًا إلا عندما يُبرره حجم الإنتاج.
حل وسط: الآلات شبه الأوتوماتيكية المزودة بنظام تحديد موضع الأدوات المؤازر وإعدادات مسبقة قابلة للبرمجة تقلل وقت تغيير الإنتاج دون التكلفة الكاملة للأتمتة. هذا التكوين مناسب للمصنّعين الذين يعملون بمواصفات متعددة ولكن حجم الإنتاج لديهم لا يسمح بإنشاء خط إنتاج أوتوماتيكي بالكامل.

نظام الأدوات وجودة اللف
تؤثر طريقة القطع على جودة الحواف، وكمية الغبار المتولد، وعمر الأداة. يُفضل عمومًا استخدام القطع بشفرة حادة (سكين مربعة) للأشرطة الرقيقة التي يقل سمكها عن 70 ميكرون، لما توفره من دقة أعلى وحواف أكثر نعومة. أما أنظمة القطع الدائرية فهي مناسبة للمواد السميكة وبعض الأشرطة المصنوعة من الراتنج.
تُعدّ دقة اللفّ مواصفةً غالبًا ما يتمّ إغفالها، مع أنها تؤثر على كفاءة التغليف وتحميل الطابعة. يجب ضبط انحراف الوجه النهائي ضمن نطاق ±1 مم، بينما تصل دقة المعدات المتطورة إلى ±0.5 مم. تشير عيوبٌ مثل النهايات المتسعة أو الحواف المسننة أو التجاعيد الداخلية إلى عدم كفاية أنظمة التحكم في الشدّ أو تصحيحه. يحافظ نظام تصحيح الانحراف النشط، باستخدام مستشعرات كهروضوئية أو فوق صوتية، على استقامة الشريط أثناء فكّ اللفّ والتقطيع، مانعًا انحراف الحواف الذي يتفاقم ليُصبح عيوبًا في اللفّ.
قائمة التحقق من التقييم العملي
قبل الالتزام بعملية الشراء، اتبع هذه الخطوات:
1. قم بالقص التجريبي باستخدام المادة التي لديك. قدم عينات من الشريط الأكثر تحديًا لديك - عادةً ما يكون الأرق أو الأكثر كثافة بالراتنج - وقم بتقييم اتساق العرض وجودة الحافة وصلابة اللف.
2. التحقق من بنية التحكم في الشداستفسر عما إذا كان النظام يستخدم نظام تحكم مؤازر ذو حلقة مغلقة أو مكابح جسيمات مغناطيسية ذات حلقة مفتوحة. للحصول على إنتاج عالي الجودة، تُعتبر الحلقة المغلقة هي الأساس.
3. تحقق من توافق النواةتأكد من أن الآلة تتعامل مع كل من اللب ذي القطر 1 بوصة و 1/2 بوصة، وهما المواصفتان القياسيتان لللفائف النهائية لشريط النقل الحراري.
4. تقييم كفاءة عملية التحويلإذا كنت تستخدم عروضًا متعددة، فقيّم مدى سرعة ودقة إعادة ضبط موضع حوامل الأدوات. يُعدّ الضبط باستخدام نظام التحكم الرقمي الحاسوبي (CNC) المُدار بمحرك سيرفو مع دقة تكرار ±0.05 مم ميزةً هامة.
5. ضع في اعتبارك النمو المستقبليقد تصبح الآلة التي بالكاد تفي بالقدرة الحالية عائقاً خلال عام. وعادةً ما تتجاوز تكلفة الترقية لاحقاً تكلفة شراء آلة ذات قدرات أعلى قليلاً الآن.
تُوازن آلة تقطيع شرائط النقل الحراري المناسبة بين الدقة والسرعة والأتمتة بما يتناسب مع متطلبات الإنتاج الفعلية. من خلال إعطاء الأولوية للتحكم في الشد وجودة اللف على حساب سرعة الطباعة، والإصرار على إجراء تجارب تقطيع باستخدام مواد حقيقية، يمكنك اختيار معدات تُنتج لفائف نهائية متناسقة وتحمي عمليات الطباعة لعملائك.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 آلة تقطيع الأفلام الشمسية
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS2 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 PLUS






