في صناعة طباعة ملصقات الباركود، تُعدّ آلات تقطيع الشرائط من المعدات الأساسية لمعالجة لفائف الشرائط العريضة وتحويلها إلى مواصفات مناسبة لمختلف الطابعات. تكمن أهميتها في جانبين: أولهما، التحكم في التكاليف، حيث يتم شراء المواد الخام مباشرةً من اللفائف الكبيرة لتقطيعها ذاتيًا، مما يجنّب التكاليف المرتفعة للشرائط المقطوعة مسبقًا؛ وثانيهما، المرونة: إذ يُمكن تعديل عرض التقطيع في أي وقت حسب الطلبات، دون الحاجة إلى تخزين كميات كبيرة من المنتجات النهائية. لكن آلات التقطيع المتوفرة في السوق تتراوح أسعارها من عشرات الآلاف إلى مئات الآلاف، بمواصفات متنوعة. فكيف تختار الأنسب؟ تبدأ هذه المقالة من سيناريوهات الاستخدام الفعلية لتوضيح منهجية اختيار واضحة.
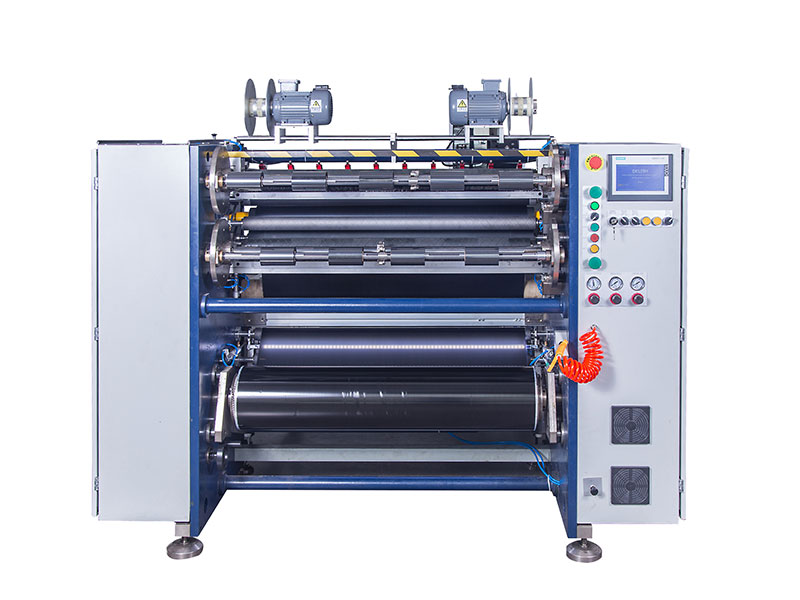
أولاً، حدد نوع الشريط ومتطلبات الدقة الخاصة بك
قبل اختيار المعدات، ضع في اعتبارك احتياجاتك الإنتاجية. تُقسم الأشرطة بشكل أساسي إلى ثلاث فئات: شمعية، ومختلطة، وراتنجية. تتميز الأشرطة الشمعية بنعومتها وحساسيتها المنخفضة نسبيًا للشد، مما يسمح بتقطيعها بسرعات عالية. أما الأشرطة الراتنجية، فهي صلبة وذات متانة منخفضة، وتتطلب عادةً سرعات تشغيل أقل بنسبة 20-30% من الأشرطة الشمعية، كما تتطلب صلابة أعلى للأدوات وتحكمًا أدق في الشد.
تحدد متطلبات الدقة بشكل مباشر درجة جودة المعدات. بالنسبة للملصقات التجارية التقليدية، يكفي هامش خطأ في القص يتراوح بين 0.3 و0.5 مم لتلبية احتياجات الطباعة. أما بالنسبة للبطاقات الإلكترونية الدقيقة، وملصقات التتبع الطبي، أو في حال كان عرض شريط الكربون ضيقًا (أقل من 10 مم مثلاً)، فيلزم دقة تصل إلى 0.1 مم أو حتى 0.05 مم. وتكون عواقب عدم كفاية الدقة واضحة: حواف الشريط خشنة، وعدم محاذاة الشريط أثناء الطباعة، وفي الحالات الشديدة، خدش رأس الطباعة - وتكون تكلفة استبدال رأس الطباعة أعلى بكثير من فرق سعر آلة القص.
كيفية تفسير المعايير الأساسية: الدقة والسرعة ونظافة اللف
دقة القطع هي أساس الجودة. إليك خطأ شائع عند الاختيار: لا تكتفِ بالنظر إلى القيم النظرية في جدول المعايير. تأكد من طلب إجراء تجربة قطع ميدانية من الشركة المصنعة باستخدام بكرة شريطية خاصة بك، ثم استخدم مقياس الورنية لقياس الفرق بين عرض القطع والقيمة المحددة، ولاحظ ما إذا كانت الحواف ناعمة وخالية من النتوءات. مهما كانت دقة جدول المعايير، فإن لفة من العينات الفعلية ستكون أكثر إقناعًا.
يجب النظر إلى سرعة القطع بموضوعية. تتراوح السرعات الشائعة كما يلي: النوع الاقتصادي منخفض السرعة (50-100 متر/دقيقة)، مناسب للكميات الصغيرة والأنواع المتعددة؛ النماذج متوسطة السرعة للأغراض العامة (150-250 متر/دقيقة)، تغطي معظم الطلبات التجارية؛ النوع عالي السرعة للإنتاج (300-500 متر/دقيقة)، مناسب للإنتاج المستمر على نطاق واسع. تذكير هام: السرعة القصوى الاسمية عادةً ما تكون بيانات مخبرية، وتتأثر السرعة الفعلية القابلة للاستخدام بشكل كبير بمادة الشريط. عند اختيار النماذج، ينبغي التركيز على استقرار التشغيل عند السرعات الشائعة بدلاً من السرعات القصوى. تُعد مراقبة حالة اللف أثناء بدء التشغيل السريع والتوقفات الطارئة أكثر فائدة من النظر إلى السرعة القصوى عندما يكون الشريط فارغًا.
يُعدّ انتظام لفافة الشريط من أكثر الأمور التي يُغفل عنها، ولكنه يؤثر بشكل مباشر على الطباعة اللاحقة. يجب ضبط انحراف طرف اللفة في حدود 1 مم، ويمكن للأجهزة المتطورة أن تصل إلى 0.5 مم. إذا كان طرف اللفة على شكل جرس، أو كانت الحواف مسننة، أو كانت هناك طيات داخلية، فإن السبب الرئيسي غالبًا ما يكون أجهزة التحكم في الشد وتصحيحه. هذه الأشرطة عرضة للانحشار أو التمزق عند فكها من الطابعة، وتتحول تكاليف المعدات التي تم توفيرها في النهاية إلى خسائر وتوقفات في العمل.
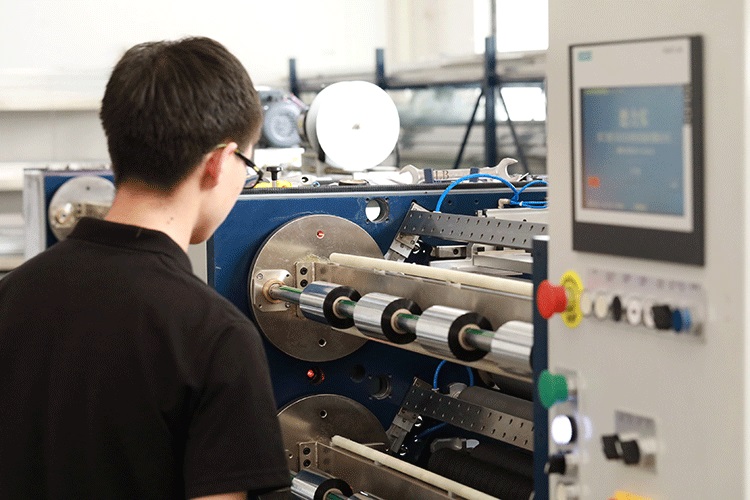
يُعد التحكم في الشد هو "الجوهر"، وتصميم البكرة ميزة إضافية.
تتكون الطبقة الأساسية للشريط من غشاء PET بسمك يتراوح بين 4.5 و10 ميكرون فقط، وهو شديد الحساسية للشد. يؤدي الشد المفرط إلى تمدد الغشاء الأساسي وتشوهه، مما يُتلف طبقة الحبر ويتسبب في تساقط المسحوق وتلوث رأس الطباعة. أما الشد غير الكافي فيؤدي إلى ارتخاء الغشاء وتجعده عند لفه، مما ينتج عنه خطوط بيضاء وتجاعيد أثناء الطباعة. كما أن عدم انتظام الشد يجعل اللفة النهائية "مرتخية من الداخل ومشدودة من الخارج"، مما يتسبب في تحرك اللب أثناء النقل أو التركيب.
توصية الاختيار: يُنصح بإعطاء الأولوية لنظام تحكم آلي كامل في الشد ذي حلقة مغلقة، قادر على مراقبة الشد وضبطه في الوقت الفعلي أثناء مراحل فك اللف والسحب واللف. بالنسبة لتكوينات عمود إعادة اللف، إذا كانت الأشرطة عالية الجودة أو تتضمن تغييرات متكررة في المواصفات، فإن أعمدة الانزلاق خيار جدير بالدراسة، حيث تتحكم كل وحدة لف بشكل مستقل في عزم الدوران، مما يحل مشكلة "المركز المركزي" عند تقطيع مواصفات متعددة. تتميز أعمدة الانزلاق الهوائية بدقة تحكم أعلى ونطاق ضبط أوسع من نظيراتها الميكانيكية.
خيارات نوع الشفرة: شفرة مستديرة أو مربعة، ويعتمد اختيار النوع على سمك الشفرة.
يؤثر اختيار نوع الأداة بشكل مباشر على جودة القطع وعمر الأداة. في الصناعة، يُستخدم عادةً 100 ميكرومتر كخط فاصل مرجعي.
تُعدّ السكاكين المربعة مثاليةً لقص الشرائط الرقيقة. فهي مناسبة لقص الشرائط الشمعية والشرائط ذات الأساس المختلط التي يقل سمكها عن 70 ميكرومتر، بدقة عالية وحواف نظيفة. في القص المربع، يُعدّ النوع المعلق مريحًا ولكنه أقل دقةً بعض الشيء، بينما يوفر النوع ذو الأخاديد دقةً أعلى ولكنه أكثر صعوبةً في ضبط الأداة. أما السكاكين الدائرية فهي الخيار الأمثل للمواد السميكة والإنتاج عالي السرعة. عندما يتجاوز سمك طبقة الشريط 100 ميكرومتر أو يحتوي على طلاءات راتنجية أو غيرها من الطلاءات الصلبة، فإن طريقة القطع بالشفرة الدائرية تكون أكثر ملاءمةً، نظرًا لسرعة القطع العالية والمتانة الفائقة، مما يجعلها مناسبةً للإنتاج بكميات كبيرة.
بغض النظر عن نوع الأداة التي تختارها، فإن مادة الشفرة تؤثر بشكل مباشر على عمرها الافتراضي وجودة القطع. فالشفرات المصنوعة من كربيد التنجستن أو ذات الطبقات النانوية تقلل الاحتكاك وتمنع التصاق المواد، مما يوفر ميزة كبيرة في طول العمر في تطبيقات الشرائط الراتنجية.
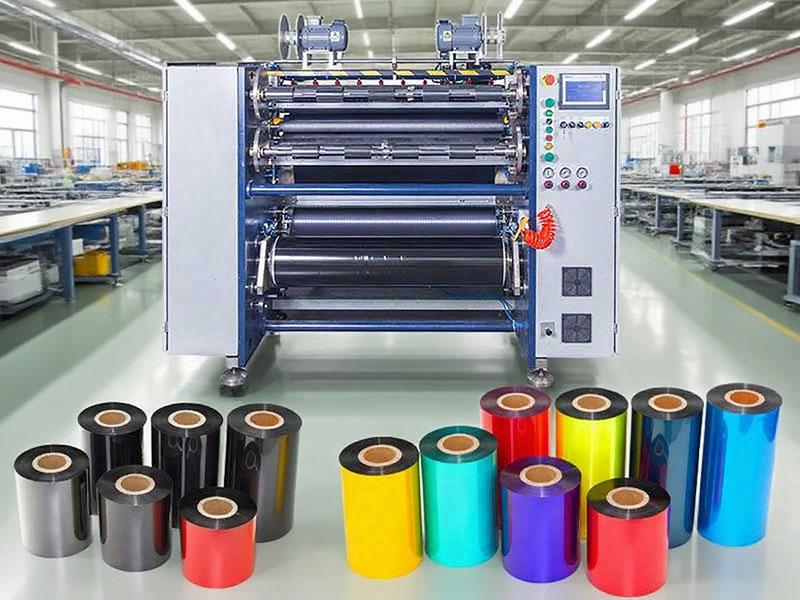
قم بمواءمة ذلك مع سيناريو عملك وتكييفه وفقًا لذلك.
مكاتب صغيرة أو متاجر بيع بالتجزئة: في بعض الأحيان، تكون المواصفات بسيطة، والميزانية محدودة. تكفي النماذج المكتبية اليدوية أو شبه الأوتوماتيكية، مع التركيز على سهولة التشغيل والحجم، وبدقة تصل إلى 0.5 مم.
مقدمو خدمات الطباعة من الشركات الصغيرة والمتوسطة: أحجام دفعات متوسطة، وتغييرات متكررة في المواصفات. يوصى باستخدام نماذج شبه أوتوماتيكية أو أوتوماتيكية بالكامل، تتميز بإعدادات رقمية وتحكم أساسي في الشد، ودقة توجيه تبلغ 0.3 مم، وسرعات في نطاق 150-250 متر/دقيقة، مع مراعاة كفاءة تغيير الطلبات واستقرار الدقة كاعتبارات أساسية.
الشركات الصناعية الكبيرة أو معالجو الشرائط المحترفون:يتطلب الإنتاج المستمر واسع النطاق دقة عالية. يلزم وجود آلة تقطيع أوتوماتيكية بالكامل، مزودة بنظام تحكم مغلق في الشد ونظام تصحيح انحراف فعال، بدقة تصل إلى 0.1 مم وسرعة تتجاوز 300 متر/دقيقة. في حال لفّ مواصفات متعددة في آن واحد، يُنصح بالاستثمار في تصميم عمود الانزلاق.
نصيحة أخيرة: القطع التجريبي أهم من جدول المواصفات
مهما كانت مواصفات المنتج جذابة، فإن استخدام بكرة شريطك الخاصة لإجراء تجربة قص ميدانية قبل الشراء هو الطريقة الأمثل لتجنب المشاكل. خلال تجربة القص، ركز على ثلاثة جوانب رئيسية: جودة الحواف المتسقة عند أضيق وأوسع المواصفات، وثبات اللف أثناء بدء التشغيل بسرعات عالية والتوقفات الطارئة، وانحراف الشد بعد عدة ساعات من التشغيل المتواصل. فقط آلة قص قادرة على تحمل ظروف التشغيل الواقعية هي التي تضمن لك عملاً خالياً من المتاعب وفعالاً في مجال طباعة الباركود.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات






