يبلغ سمك شرائط النقل الحراري عادةً من 4.5 إلى 20 ميكرونًا فقط، وهي تتكون من طبقة أساسية رقيقة جدًا من البولي إيثيلين تيريفثالات (PET)، وطلاء مقاوم للحرارة، وطبقة حبر. وتُعدّ عملية التقطيع، وهي الخطوة الأخيرة قبل مغادرة المصنع، حاسمةً في تحديد مدى سهولة تحميل الشريط على الآلة، وما إذا كان رأس الطباعة سيتضرر. عند مقارنة أسعار المعدات المتوفرة في السوق، والتي تتراوح بين عشرات الآلاف ومئات الآلاف من اليوانات، نجد قوائم المواصفات غالبًا ما تكون مكتظة، إلا أن ما يحدد جودة المنتج وكفاءة الإنتاج يتركز في بضعة أبعاد رئيسية.
لا داعي للشعور بالحيرة عند اختيار الموديل. بالتركيز على العناصر الأساسية الثلاثة- دقة القطع، والتحكم في الشد، ونظافة إعادة اللف—وبالنظر بشكل منطقي في السرعة وتكوين الأجهزة، يمكن تجنب معظم المشاكل.
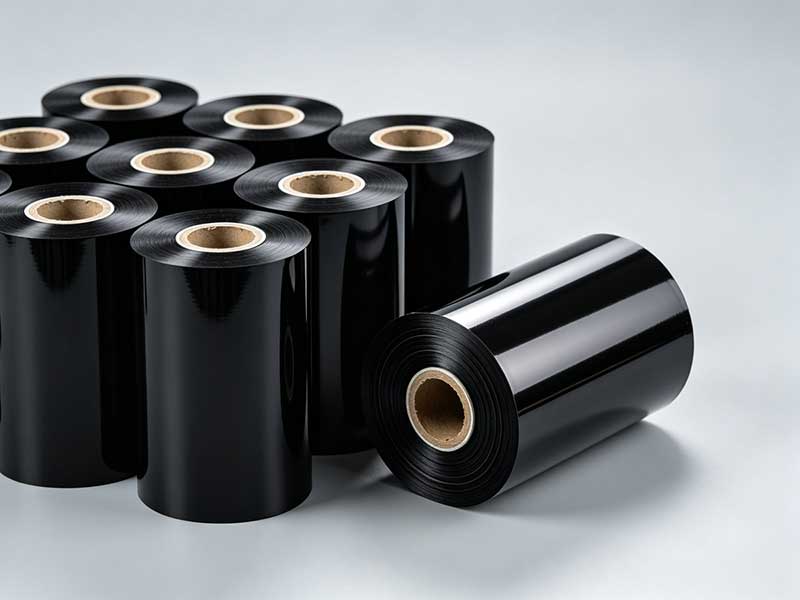
1. دقة التقطيع: شريان الحياة للجودة
تُعدّ دقة القص المؤشر الرئيسي لقياس أداء المعدات، فهي تُحدد بشكل مباشر اتساق عرض الشريط وجودة حوافه النهائية. وتُسبب الدقة غير الكافية أضرارًا جسيمة، منها: خشونة حواف الشريط، وعدم محاذاة الشريط أثناء الطباعة، وانحشار الشريط، وفي الحالات الشديدة، قد تؤدي إلى تلف رأس الطباعة.
يمكن تقسيم معايير الدقة الصناعية تقريبًا إلى ثلاثة مستويات. دقة المستوى القياسي هي±0.3~0.5 مممناسبة للملصقات التجارية واللوجستية التقليدية؛ ويمكن أن تصل درجة الدقة العالية إلى±0.1 ممتلبي احتياجات الإلكترونيات الدقيقة والتطبيقات الصناعية العامة؛ ويمكن التحكم في مستوى الدقة العالية للغاية ضمن±0.05 مممناسبة للاستخدامات المتطورة مثل الملصقات الطبية والأشرطة فائقة الدقة. يعتمد تحديد الدقة بشكل أساسي على صلابة حامل الأداة وثبات نظام النقل. عند الشراء، لا تعتمد على القيم النظرية في جدول المواصفات. احرص دائمًا على إحضار لفة شريط رئيسية خاصة بك لإجراء تجارب قص في الموقع، واستخدم مقياس الورنية لقياس الفرق بين عرض القطع والقيمة المحددة، وتأكد من خلو حواف العينة من أي نتوءات أو خيوط زائدة.
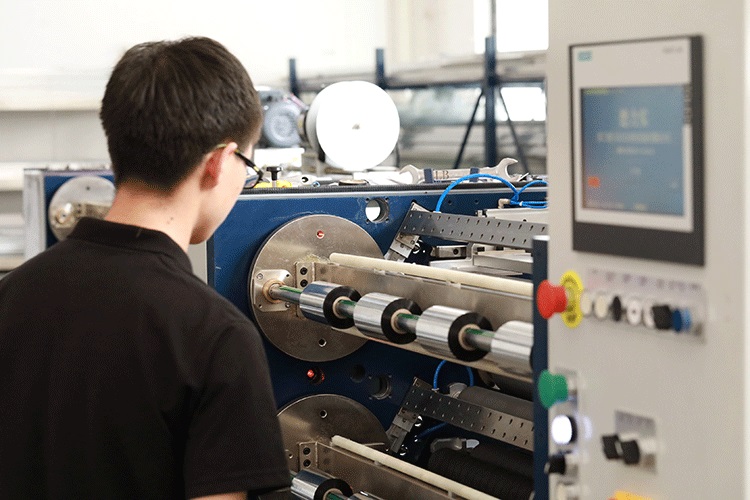
2. التحكم في الشد: "جوهر" المعدات
تتميز الطبقة الأساسية المصنوعة من البولي إيثيلين تيريفثالات (PET) للشريط برقة فائقة وحساسية عالية للتغيرات في الشد. ويُعتبر التحكم في الشد في هذا المجال بمثابة "جوهر" آلات التقطيع، حيث يُشكل تأثيره على استواء اللفائف أكثر من 50%.
يؤدي الشد المفرط إلى تمدد وتشوه طبقة الحبر الأساسية، مما يتسبب في تشققات دقيقة في طبقة الحبر، الأمر الذي يؤدي إلى فقدان المسحوق وظهور خطوط بيضاء أثناء الطباعة. أما إذا كان الشد منخفضًا جدًا، يصبح الشريط مرتخيًا ومتجعدًا، ويصبح سطح نهاية اللف على شكل "ثعبان"، مما يزيد من احتمالية عدم محاذاة اللب أثناء النقل. تعتمد أنظمة التحكم الممتازة في الشد على مناطق متباينة: تستخدم منطقة فك اللف شدًا متناقصًا، وتحافظ منطقة التقطيع على شد ثابت، وتُطبق منطقة اللف...متناقص تدريجيًاالتحكم - تقليل الشد بشكل خطي مع زيادة قطر الملف، مما يمنع الطبقة الخارجية من الإفراط في الشد وسحق الطبقة الداخلية، مما يشكل لفًا على شكل "قلب ديزي".
عند الشراء، ينبغي إعطاء الأولوية لـأنظمة التحكم في الشد ذات الحلقة المغلقة الأوتوماتيكية بالكامليستخدم هذا النظام تغذية راجعة فورية من مستشعرات الشد وتعديلًا ديناميكيًا بواسطة خوارزميات PID للتحكم في التقلبات ضمن نطاق ضيق للغاية. ويواجه نظام التحكم التقليدي ذو الحلقة المفتوحة (مثل الضبط اليدوي لقابض المسحوق المغناطيسي) صعوبة في التعامل مع انحراف الشد الناتج عن تغيرات قطر الملف، خاصةً أثناء بدء التشغيل والتوقف بسرعات عالية.
3. توحيد التغليف: "التكاليف الخفية" التي يتم تجاهلها
تؤثر دقة لف الشريط بشكل مباشر على كفاءة عملية التغليف اللاحقة وسلاسة حركة سير الطابعة. فوجود نتوءات على السطح النهائي، أو حواف مسننة، أو تجاعيد داخلية، كلها ناتجة عن عدم كفاية أجهزة التحكم في الشد وتصحيحه. ويمكن لهذه المشكلات أن تتسبب بسهولة في تلف الشريط أو الخرطوشة أثناء إعادة اللف والطباعة.
معايير الرقابة الصناعية هي: يجب عمومًا التحكم في انحراف الوجه ضمن±1 مموبالنسبة للمعدات المتطورة، يمكن أن تصل إلى±0.5 ممللوصول إلى هذا المستوى، بالإضافة إلى التحكم في الشد ذي الحلقة المغلقة،أعمدة الانزلاقتُعدّ هذه الأنظمة أساسية لإنتاج الأشرطة عالية الجودة. فهي تتحكم بشكل مستقل في عزم دوران كل وحدة لف، وتُعدّله في الوقت الفعلي وفقًا لتغيرات قطر اللفة، ما يُعالج بفعالية مشكلات "الارتخاء الداخلي" أو "الضيق الخارجي" أو "اللب النباتي" عند لفّ عدة لفات في آنٍ واحد. توفر أعمدة الانزلاق الهوائية دقة تحكم أعلى من الأعمدة الميكانيكية، ما يجعلها مناسبة بشكل خاص لسيناريوهات الإنتاج التي تتطلب تغييرات متكررة في المواصفات. إضافةً إلى ذلك، تُعدّ أنظمة تصحيح الانحراف النشطة ضرورية؛ إذ تستطيع مستشعرات CCD الكهروضوئية أو فوق الصوتية رصد موضع حافة الشريط في الوقت الفعلي، وتعديل المسار تلقائيًا لمنع أي انحراف طفيف أثناء التشغيل بسرعات عالية.
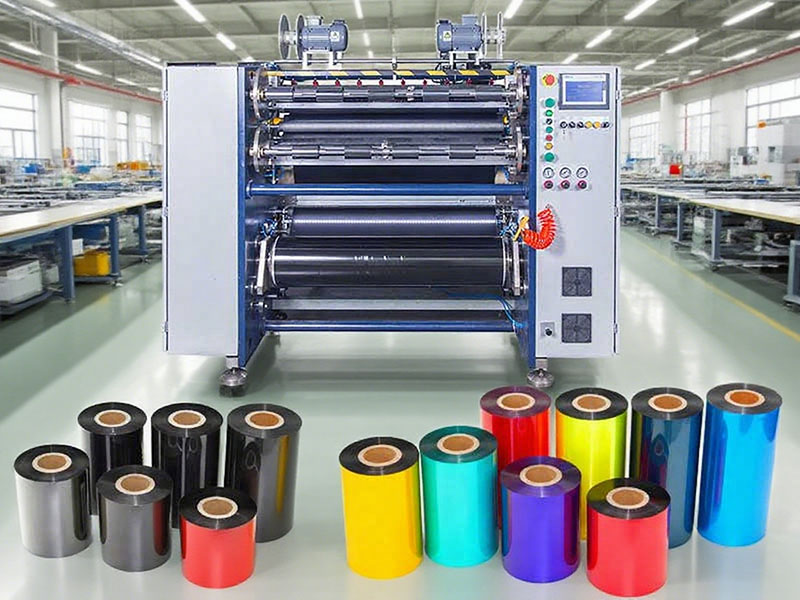
4. سرعة القطع: مقياس للكفاءة، ولكن السرعة الأعلى ليست بالضرورة أفضل.
تحدد سرعة القطع كمية الإنتاج لكل وحدة زمنية، ولكن السرعة القصوى الاسمية غالباً ما تكون مجرد "بيانات مختبرية". قد ينتج الجهاز الذي يتباطأ أو يتوقف بشكل متكرر بسبب تقلبات الشد كمية إنتاج أقل من نموذج متوسط السرعة مستقر.
يمكن أن تشير تصنيفات السرعة إلى النطاقات التالية: منخفضة السرعة، اقتصاديةالنوع 50~100 م/دقيقةمناسبة للإنتاج بكميات صغيرة وأصناف متعددة؛ متوسطة السرعة وعالميةنموذج 150~250 م/دقيقةتلبية معظم الطلبات التجارية؛ إنتاج عالي السرعةموديل 300~500 متر/دقيقةمناسبة للإنتاج المستمر على نطاق واسع. من المهم ملاحظة أن السرعة الفعلية القابلة للاستخدام تتأثر بشكل كبير بمادة الشريط. تتميز الأشرطة المصنوعة من الراتنج بطبقات طلاء أكثر صلابة ومتانة أقل، لذا فهي عادةً ما تحتاج إلى تشغيلبسرعات أقل بنسبة 20% إلى 30%أكثر من الأشرطة المصنوعة من الشمع. لذلك، عند تقييم السرعة، يجب أن يُطلب من المصنّعين إجراء اختبار قطع باستخدام المواد الفعلية ومراقبة حالة إعادة اللف أثناء بدء التشغيل بسرعة عالية والتوقف الطارئ، بدلاً من مجرد النظر إلى أعلى سرعة عندما يكون الشريط فارغًا.
5. تكاليف الأجهزة والتكاليف طويلة الأجل التي غالباً ما يتم تجاهلها
وبغض النظر عن المعايير، فإن تكوين الجهاز من حيث مكوناته المادية هو الذي يحدد تجربة المستخدم على المدى الطويل.صلابة الإطارتجدر الإشارة إلى أن الإطارات السميكة المصنوعة من الحديد الزهر أو الفولاذ قادرة على امتصاص الاهتزازات بفعالية أثناء عملية التقطيع، مما يضمن الحفاظ على الدقة بعد سنوات من التشغيل عالي السرعة.أنظمة الأدواتتُعدّ الشفرات الدائرية مناسبة للتقطيع عالي السرعة، بينما تُنتج الشفرات المسطحة (المربعة) قطعًا أنظف وغبارًا أقل عند تقطيع الشرائط الرقيقة. ويُعدّ عمر القطع المصنوعة من كربيد التنجستن أو المطلية بالسيراميك أطول بكثير من عمر القطع المصنوعة من الفولاذ عالي السرعة العادي.مواصفات البكرةيجب أن تتطابق مع النواة النهائية الخاصة بك - تعتبر مقاسات بوصة واحدة ونصف بوصة من التكوينات الشائعة؛ تأكد من أن الجهاز متوافق مع مواصفاتك الحالية والمستقبلية.
أخيراً،خدمة ما بعد البيع والاختبار التجريبييُعدّ التحقق من الجودة أهمّ ضمانة عند اختيار المنتج. تتطلب آلات تقطيع الشرائط ضبطًا دقيقًا للشدّ والتصحيح، وتؤثر سرعة استجابة المورّد وقدراته على الدعم الفني بشكل مباشر على خسائر وقت التوقف. قبل اتخاذ القرار النهائي، يُنصح بإحضار لفة شريط رئيسية لزيارة ثلاثة موردين على الأقل، ومقارنة نتائج التقطيع باستخدام نفس مادة اللفة، وقياس تفاوتات العرض، وانحرافات السطح النهائي، وجودة الحواف. لا يستحقّ جهاز ذو مواصفات جذابة ولكن به نتوءات على حواف العينة المخاطرة.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
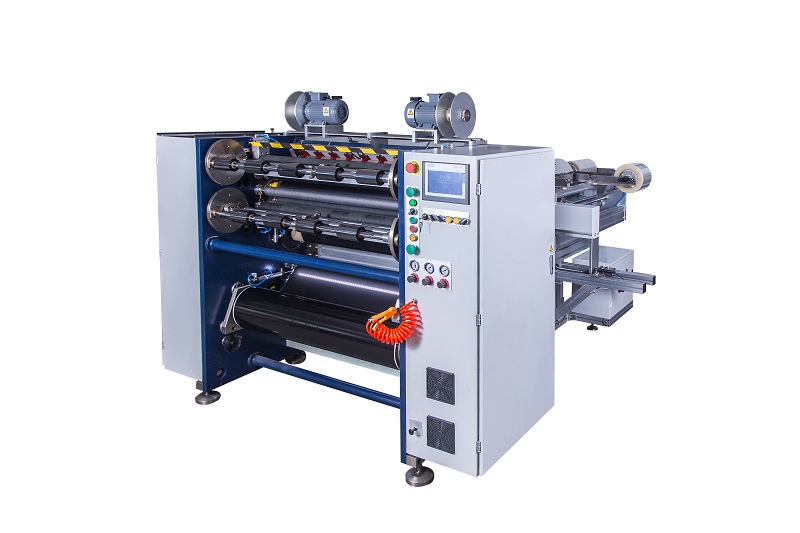 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS2 PLUS
 آلة لف شريط طباعة البطاقات
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS






