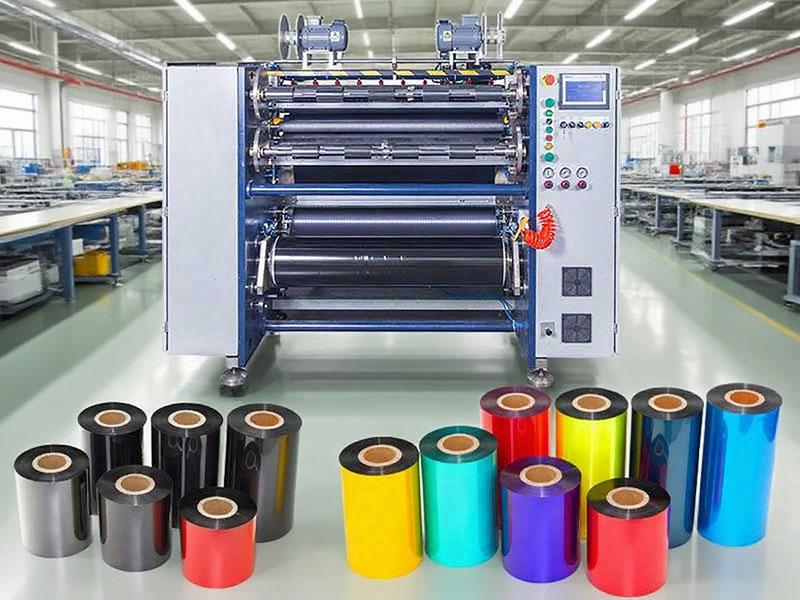
في سلسلة صناعة طباعة الباركود، تلعب آلات تقطيع الشرائط دور "الجسر"، حيث تقوم بتقطيع لفائف الشرائط المطلية الكبيرة والعريضة بدقة إلى لفائف صغيرة مناسبة لمختلف طرازات طابعات الباركود. قد تبدو هذه العملية بسيطة، لكنها تحدد جودة الطباعة النهائية بشكل مباشر: فعدم دقة التقطيع قد يؤدي إلى عدم محاذاة الشريط وظهور خطوط بيضاء في الطباعة؛ كما أن عدم التحكم السليم في شد الشريط قد يتسبب في تساقط المسحوق، أو ظهور تجاعيد، أو حتى انقطاع الشريط. وتتمحور الوظيفة الأساسية لآلة تقطيع الشرائط حول ثلاثة أبعاد: "التقطيع الدقيق، واللف الثابت، والتشغيل السريع".

التحكم الدقيق في عملية التقطيع: من التنفيذ الميكانيكي إلى التعاون بين الأنظمة
تُعدّ دقة التقطيع المؤشر الأساسي لأداء آلات تقطيع الشرائط. ويتمثل شرطها الأساسي في تقطيع الشريط العريض إلى لفائف فرعية بعرض محدد، مع ضبط أخطاء العرض عادةً في حدود ±0.1 مم. ولا تتحقق هذه الدقة بواسطة مكون واحد، بل هي نتاج نظام متكامل.
تستخدم محركات القطع عادةً أنظمة شفرات دائرية أو مسطحة، مع إمكانية ضبط عدد مجموعات الشفرات والمسافة بينها يدويًا أو باستخدام التحكم الرقمي الحاسوبي (CNC) وفقًا لمتطلبات الطلب. بالنسبة للمواد الصلبة كالأشرطة الراتنجية، تُعد مقاومة التآكل وحِدّة الشفرة من العوامل الأساسية. لكن الاعتماد على الأداة وحدها غير كافٍ، إذ يلعب نظام التصحيح دور "المعايرة". من خلال مراقبة موضع حافة الشريط في الوقت الفعلي عبر مستشعرات كهروضوئية، يستطيع نظام التصحيح ضبط الموضع الجانبي للشريط ديناميكيًا لضمان بقاء حافة الشريط محاذية للأداة طوال عملية القطع. بدون هذه الطبقة الواقية، حتى مع التركيب الدقيق للأداة، يمكن أن يتراكم أي انحراف جانبي طفيف أثناء تشغيل الشريط ليُسبب انحرافات كبيرة في العرض.
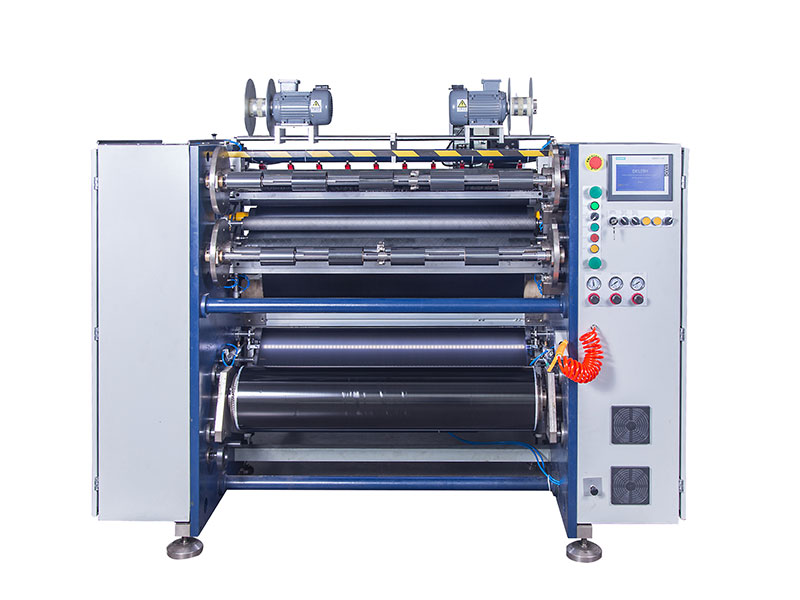
يُعزى ضمان الدقة العالية إلى أنظمة التحكم البارامترية. تستخدم آلات تقطيع الشرائط الحديثة عادةً وحدات تحكم منطقية قابلة للبرمجة (PLC) أو شاشات لمس، مما يسمح للمشغلين بضبط معايير مثل طول التقطيع والسرعة والكمية، ويقوم النظام تلقائيًا بحساب منحنى تشغيل مناسب بناءً على هذه الإعدادات. كما تتميز بعض الطرازات المتقدمة بوظائف تحكم في بدء وإيقاف التقطيع، حيث تضبط السرعة والشد تلقائيًا أثناء مرحلتي بدء التشغيل والإيقاف لتجنب تقلبات دقة التقطيع الناتجة عن الصدمات اللحظية. وتشير البيانات إلى أن هذا التحسين يمكن أن يزيد دقة التقطيع بأكثر من 50%.

التحكم في التوتر: شريان الحياة للجودة طوال العملية بأكملها
إذا كانت دقة التقطيع تحدد "مدى ملاءمة أبعاد الشريط"، فإن التحكم في الشد يحدد "أداء الطباعة". يُعد الشد أهم متغير في عملية تقطيع الشريط وأكثرها دقة: فالشد المفرط يُسبب تلفًا في طبقة PET الأساسية، مما يؤدي إلى تغييرات فيزيائية في طبقة الحبر الملتصقة بها، وينتج عنه تساقط المسحوق أثناء الاستخدام؛ أما الشد غير الكافي فيؤدي إلى ارتخاء الشريط أثناء إعادة اللف، مما يُسبب تجاعيد وخطوطًا بيضاء أو انبعاجات أثناء الطباعة؛ كما أن عدم انتظام الشد يؤدي إلى عدم محاذاة اللب وانزلاق جانبي.
يحتاج نظام التحكم في شد الشريط في آلة تقطيع الشريط إلى ضبط مستقل لعمليتي فك ولف الشريط، بالإضافة إلى إمكانية التحكم في الشد المتناقص. يشير الشد المتناقص إلى انخفاض الشد مع ازدياد قطر اللفة؛ فإذا ظل الشد ثابتًا، سيشد الشريط الكربوني الخارجي ويضغط على الطبقة الداخلية مُسببًا تشوهها. يتمثل أحد الحلول الشائعة لهذا التحكم في استخدام محركات مؤازرة مقترنة بقوابض مغناطيسية مسحوقية: حيث توفر القوابض المغناطيسية المسحوقية عزم الشد الأساسي، بينما يقوم نظام المؤازرة بضبط الشد بدقة في الوقت الفعلي وفقًا لتغيرات قطر البكرة.
ينعكس تأثير التحكم في الشد في النهاية على استواء شريط الطباعة بعد لفه. يجب أن يكون الشريط مستويًا تمامًا وموازيًا لقلب القالب لضمان توزيع الضغط بالتساوي على حواف الشريط أثناء الطباعة. في حال عدم انتظام اللف، تتركز نقاط الضغط على جانب واحد من حافة الشريط، مما يزيد بشكل كبير من خطر التمزق. لذلك، غالبًا ما يرتبط نظام الشد بتصميم عمود اللف: يتطلب اللف صلابة وتمركزًا كافيين، وتُجهز بعض الطرازات بدعامات أوتوماتيكية للحد من التذبذب أثناء عمليات الطباعة عالية السرعة.
كفاءة اللف والتحويل: من "إيقاف التشغيل واستبدال العمود" إلى "الإنتاج المستمر"
لم يكتمل التقطيع بعد؛ إذ لا يزال يتعين إعادة لف الشريط بدقة على اللب النهائي. يؤثر أداء جهاز اللف بشكل مباشر على كفاءة الإنتاج وجودة المنتج النهائي. تدعم الأجهزة الشائعة حاليًا اللف المتزامن لعدة بكرات، وعادةً ما تُصمم كأنظمة لف ثلاثية أو رباعية المحاور، قادرة على التعامل مع بكرات فرعية متعددة في آن واحد. تتوافق مواصفات البكرة عادةً مع قوالب مقاس 1 بوصة و1/2 بوصة لتناسب مختلف أنواع طابعات الباركود (مثل زيبرا وهانيويل وغيرها).
لا يكمن عائق الكفاءة غالبًا في سرعة التقطيع، بل في وقت التوقف أثناء تغيير اللفائف. تتطلب المعدات التقليدية إيقاف التشغيل بعد اللف، وتفكيك عمود المادة يدويًا، واستبدال الأنبوب الداخلي بأنبوب جديد، وهي عملية معقدة وتستغرق وقتًا طويلاً. وللتغلب على هذه المشكلة، طُوّر نظام اللف ذي العمود القلاب: تستخدم محطة اللف هيكلًا دوارًا؛ فعندما يمتلئ أحد الأعمدة، ينتقل النظام تلقائيًا إلى العمود التالي لمواصلة اللف، مع إتمام عملية تفريغ العمود بالكامل وتجهيز الأعمدة الجديدة في الوقت نفسه. كما تتضمن بعض الطرازات المتطورة وظائف قطع أوتوماتيكية، حيث تقطع الشرائط فور اكتمال اللف، بقطع دقيقة وتجنب الانحراف وعدم الاتساق الناتج عن القطع اليدوي.
يُعدّ نظام تجميع النفايات ضمانةً أساسيةً لاستمرارية الإنتاج. أثناء تقطيع الشريط، يجب لفّ حواف المادة الفارغة على جانبي اللفة الأمّ فورًا؛ وإلا فقد تتشابك مع المعدات وتؤثر على التشغيل. يقوم جهاز لفّ النفايات المُشغّل بمحرك عزم الدوران بإعادة لفّ حواف المادة إلى لفائف خردة مضغوطة بعزم دوران ثابت، مما يضمن عدم تعطل خط التقطيع الرئيسي.
الأتمتة والذكاء: من "معدات التشغيل" إلى "نظام الإدارة"
لقد تجاوزت الحدود الوظيفية لآلات تقطيع الشرائط الحديثة منذ فترة طويلة مجرد "القطع" و"اللف". إن الزيادة في الأتمتة تعيد تعريف دور المشغلين.
وحدة التحكم في حزام التوجيهيُعدّ هذا مثالًا نموذجيًا. بعد قص الشريط، يجب تغذية الشريط النهائي بشريط توجيه (شريط رصاص) على قلب البكرة ليتمكن المستخدمون من إدخال الشريط في الطابعة. إنّ وضع شريط التوجيه يدويًا ليس غير فعّال فحسب، بل يصعب أيضًا ضمان التناسق. تستطيع منصة حزام التوجيه الأوتوماتيكية بالكامل إتمام عملية وصل الشريط وقصه ولصقه تلقائيًا، مما يقلل التدخل اليدوي بشكل كبير ويوفر المواد.
إدارة الصيغ البارامتريةتمنح هذه التقنية المعدات "قدرة على التخزين". تتوافق دفعات ومواد الشرائط المختلفة (شمعية، مختلطة، راتنجية) مع منحنيات شد مختلفة، ومعايير سرعة، وتكوينات مجموعات أدوات متنوعة. يمكن للمشغلين حفظ تركيبات المعايير المُثبتة كوصفات واستدعائها بنقرة واحدة للإنتاج التالي، مما يقلل وقت تصحيح الأخطاء والأخطاء البشرية. كما أصبحت بيانات "نطاق الشد الأمثل" المُجمعة أثناء التشغيل التجريبي رصيدًا أساسيًا لصيانة المعدات ونقل التكنولوجيا.
الفحص عبر الإنترنت وتشخيص الأعطالتساهم هذه الوظائف في تعزيز موثوقية الإنتاج. يراقب النظام حالة محاذاة الحواف، وتقلبات الشد، وسرعة تشغيل الشريط في الوقت الفعلي. عند اكتشاف أي خلل، يُطلق النظام إنذارًا أو يُوقف التشغيل تلقائيًا لمنع حدوث أي حوادث تؤثر على جودة الإنتاج.
خاتمة
تتمثل الوظيفة الأساسية لآلة تقطيع الشريط لطابعات الباركود في حلقة تقنية مغلقة مبنية على "الدقة والشد والكفاءة". يحلّ التحكم الدقيق في التقطيع مشكلة "عرض القطع المطلوب"، ويحلّ التحكم في الشد مشكلة "جودة القطع وسهولة الاستخدام"، بينما يحلّ اللف والتشغيل الآلي مشكلة "سرعة القطع أو توفير القوى العاملة". هذه العوامل الثلاثة تُقيّد بعضها البعض وتدعمها في الوقت نفسه: فبدون الدقة، يستحيل التحكم في الشد؛ وبدون ضمانات الشد، يصبح استواء اللفة أشبه بقصور في الهواء؛ وبدون لف وتبديل فعالين، مهما بلغت سرعة التقطيع، لا يمكن تحويلها إلى طاقة إنتاجية فعلية.
بالنسبة لشركات معالجة الشرائط، لا يُعدّ فهم المنطق التقني الكامن وراء هذه الوظائف الأساسية مجرد أساس لاختيار المعدات، بل هو أيضاً حجر الزاوية لتحسين عمليات الإنتاج وتعزيز القدرة التنافسية للمنتجات. في تطبيقات طباعة الباركود المتطورة باستمرار، تُؤثر كل تفصيلة تقنية في عملية القصّ تأثيراً بالغاً على جودة الطباعة النهائية.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات






