يُعدّ اختيار ماكينة تقطيع رقائق الطباعة الحرارية بناءً على السرعة القصوى فقط خطأً مكلفاً. تعرّف على كيفية مطابقة سرعة التقطيع مع مزيج المواد الفعلي لديك، ومتطلبات العرض، والطلب اللاحق لتجنب دفع مبالغ زائدة مقابل طاقة غير مستغلة أو اختناق الإنتاج.
فخ السرعة في تقطيع رقائق الختم الساخن
عندما تُقيّم فرق المشتريات آلة تقطيع رقائق الختم الساخن، غالبًا ما تُصبح مواصفات السرعة محورًا رئيسيًا في المفاوضات. يُقدّم الموردون أرقامًا مثل 300 متر/دقيقة، أو 500 متر/دقيقة، أو حتى أعلى. والافتراض بسيط: آلة أسرع تعني إنتاجية أعلى، وبالتالي عائد استثمار أفضل.
في الواقع، العلاقة بين سرعة التقطيع والطاقة الإنتاجية المتاحة ليست خطية على الإطلاق. فقد تُنتج آلةٌ مُصممةٌ بسرعة 500 متر/دقيقة كميةً أقل من الرقائق النهائية في كل وردية مقارنةً بوحدةٍ سرعتها 250 متر/دقيقة، إذا تسببت السرعة الأعلى في عيوبٍ في الجودة، أو تطلبت وقتًا طويلًا جدًا للتغيير، أو استلزمت استخدام مواد ذات جودةٍ لا تسمح بها ميزانيتك. إن فهم كيفية تفاعل السرعة مع العرض، والتحكم في الشد، ونمط طلباتك الفعلي هو ما يُحدد الفرق بين استثمارٍ رأسماليٍ استراتيجي وأصلٍ باهظ الثمن غير مُستغل.
لماذا تتطلب عملية ختم الرقائق المعدنية الساخنة منطق سرعة مختلف؟
رقائق الختم الساخن ليست مجرد غشاء تجاري. فالطبقة الوظيفية - سواء كانت من الألومنيوم أو الصبغة أو الهولوغرافية - تستقر على حامل من البولي إيثيلين تيريفثالات (PET) يتراوح سمكه عادةً بين 12 و25 ميكرومترًا. عند هذه السماكات، يكون الركيزة شديدة الحساسية لتغيرات الشد والتقلبات الحرارية والاهتزازات الميكانيكية.
مع ازدياد سرعة القطع، تتفاقم الأخطاء الديناميكية. قد يتدهور الانحراف الجانبي من حوالي ±0.10 مم عند سرعات أقل من 100 متر/دقيقة إلى ±0.35 مم عند سرعات أعلى من 300 متر/دقيقة. بالنسبة لمصنّع رقائق معدنية يزوّد مكبس ختم ساخن عالي السرعة يُستخدم في تصنيع عبوات السجائر أو ملصقات المنتجات الفاخرة، فإن انحرافًا بمقدار 0.25 مم ليس مجرد مشكلة هامشية بسيطة، بل هو خطأ في التسجيل يؤدي مباشرةً إلى هدر الرقائق، وتوقف المكبس، ورفض المنتجات النهائية.
والنتيجة العملية لذلك هي أن السرعة القصوى هي حد أقصى نظري، وليست هدفًا إنتاجيًا. فالسرعة التي يمكن أن تعمل بها الآلة مع الحفاظ على جودة الحواف، وتناسق اللف، ودقة الأبعاد هي الرقم الوحيد المهم لتخطيط الطاقة الإنتاجية.

مستويات السرعة الثلاثة وما تقدمه فعلياً
تنقسم آلات تقطيع رقائق الختم الساخن عمومًا إلى ثلاثة مستويات تشغيلية، يتم تحديد كل منها بشكل أقل من خلال الرقم الموجود في ورقة المواصفات وأكثر من خلال بنية التحكم المطلوبة لتحقيق ذلك.
مستوى المبتدئين: أقل من 100 متر/دقيقة
تستخدم هذه الآلات عادةً مكابح المسحوق المغناطيسي أو نظام التحكم في الشد ذي الحلقة المفتوحة. يتميز تصميمها بالبساطة، وتكلفتها بالتحكم، وصيانتها بالسهولة. بالنسبة للمصنّعين الذين ينتجون كميات صغيرة من رقائق معدنية ضيقة العرض لتطبيقات التغليف العامة، غالبًا ما يمثل هذا المستوى الاستثمار الأمثل. فالآلة التي تعمل بسرعة 80 مترًا في الدقيقة مع أقل وقت توقف وسرعة تغيير عالية قد تتفوق على وحدة ذات سرعة أعلى تتطلب ضبطًا مستمرًا للشد وتدخلًا دوريًا لمراقبة الجودة.
يظهر القيد عند ازدياد حجم الطلبات أو عندما يبدأ العملاء بطلب سماكات أقل. عند 12 ميكرومتر، حتى الزيادات الطفيفة في السرعة قد تكشف عن قصور استجابة الشد في الدائرة المفتوحة.
المدى المتوسط: 100-200 متر/دقيقة
هذه هي المنطقة الانتقالية التي يبدأ فيها تصميم الآلة بالتأثير بشكل كبير. عند هذه السرعات، يصبح التحكم في الشد بنظام الحلقة المغلقة أمراً لا غنى عنه. يتغير نصف قطر اللف باستمرار - من قلب فارغ إلى لفة كاملة - ويجب أن يعوض الشد ذلك في الوقت الفعلي لمنع التمدد أو التجعد أو التداخل.
بالنسبة للعديد من عمليات التقطيع المستقلة وأقسام التحويل الداخلية، يمثل هذا النطاق الخيار الأمثل عمليًا. فهو يوفر إنتاجية كافية لمعظم متطلبات التشكيل الحراري التجاري دون الحاجة إلى نفقات رأسمالية وبنية تحتية للصيانة لأنظمة المؤازرة عالية السرعة.
سرعة عالية: أعلى من 200 متر/دقيقة
يُعدّ التحكم الكامل في شدّ اللفائف باستخدام نظام مؤازر مغلق الحلقة أمرًا ضروريًا هنا، وغالبًا ما يُستكمل بتقنية الشدّ المخروطي التي تُقلّل تلقائيًا من شدّ اللفائف مع زيادة قطرها. وهذا أمر بالغ الأهمية للرقائق الرقيقة حيث يمكن أن يؤدي تلف الطبقة الداخلية الناتج عن الضغط إلى جعل اللفافة النهائية بأكملها غير قابلة للاستخدام.
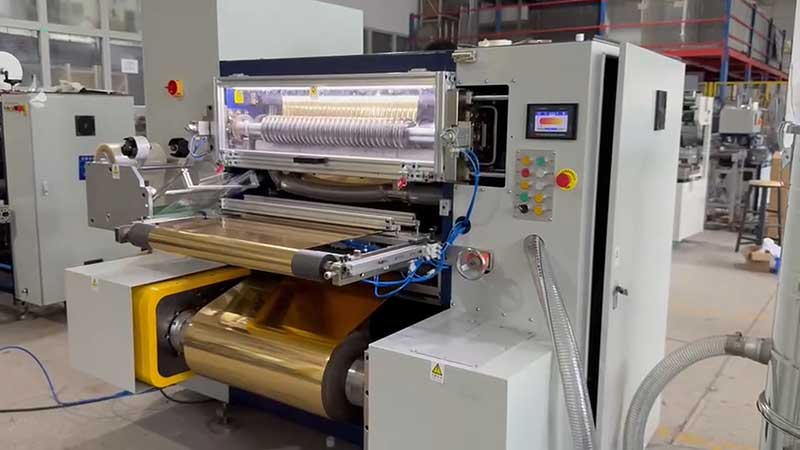
التحذير الحرج:لا يمكن تحقيق السرعة العالية إلا من خلال الجمع الصحيح بين العرض والمادةتتطلب آلة بعرض 1600 مم تعمل بسرعة 300 متر/دقيقة صلابة هيكلية استثنائية وقوة عمود دوران عالية لمنع انحراف منتصف المسافة بين الجزأين. وبدون هذه الأسس الهيكلية، تصبح السرعة المحددة عبئًا بدلًا من أن تكون ميزة.
القيد المتقاطع: كيف يؤثر العرض على معادلة السرعة
يحدث الخطأ الأكثر شيوعًا في تحديد المواصفات عندما يُقيّم المشترون السرعة والعرض بشكل منفصل، بينما هما في الواقع مرتبطان ارتباطًا وثيقًا.
تقطيع عريض (800 مم وما فوق)يُقدّم هذا التصميم انحراف عمود الأداة كعامل مُحدِّد رئيسي. تحت ضغط القطع، قد ينحني العمود العريض قليلاً في المنتصف، مما يُسبب اختراقًا غير كامل في منتصف اللوح بينما تتعرض الحواف لقوة زائدة. والنتيجة هي جودة قطع غير متناسقة على امتداد العرض. ولتشغيل الآلة بعرض وسرعة عاليتين، يجب تصنيعها بألواح جانبية من سبائك الصلب السميكة وأعمدة شفرات ذات قطر كبير. غالبًا ما تزن آلة من فئة 1600 مم عدة أطنان للحفاظ على استقرارها عند السرعات العالية.
التقطيع ذو التنسيق الضيق (أقل من 50 مم)يُحوّل هذا النظام القيد من صلابة العمود إلى دقة تحديد موضع الأداة وثبات شدّ اللف. تتطلب الشرائط الضيقة المستخدمة في التطبيقات الزخرفية أو الأمنية ذات الخطوط الدقيقة استواءً استثنائيًا للسطح النهائي. يُعدّ قفل الأداة اليدوي عرضةً للانحرافات البُعدية؛ لذا يصبح القفل الهيدروليكي أو أعمدة الانزلاق عالية الدقة ضروريًا. إذا كانت طلباتك تتضمن تغييرات متكررة في العرض، فإن نظام تحديد موضع الأداة التلقائي يُمكنه تقليل وقت التغيير من ساعات إلى دقائق، وهو مكسب في الإنتاجية غالبًا ما يفوق الحاجة إلى سرعة قصوى أعلى.
القاعدة العملية:حدد السرعة عند متوسط العرض المتوقع، وليس عند أقصى عرض.. قد تواجه الآلة التي تحقق سرعة 400 متر/دقيقة على شبكة عرضها 300 مم صعوبة في تجاوز سرعة 150 متر/دقيقة على شبكة عرضها 1200 مم دون تدهور في الجودة.
حساب السعة الحقيقية: ما وراء تصنيف السرعة
لتحقيق التوافق بين قدرة الآلة والطلب، قم بتحويل مواصفات السرعة إلى إنتاج فعال لكل وردية باستخدام هذا الإطار:
الناتج الفعلي = (سرعة التشغيل × ساعات التشغيل × عامل الكفاءة) ÷ نسبة استخدام العرض
أين:
• سرعة التشغيلالسرعة المستدامة هي السرعة المناسبة للمادة والعرض المعتادين، وليست السرعة القصوى.
• عامل الكفاءةيُراعي هذا النظام وقت تغيير الأدوات، وتجهيز الخيوط، وإزالة النفايات، وفحوصات الجودة. يمكن لآلة مزودة بنظام تحديد موضع الأدوات الآلي والتثبيت السريع أن تقلل وقت تغيير الأدوات من 15 دقيقة إلى 3 دقائق، مما يحسن عامل الكفاءة بنسبة 5-10 نقاط مئوية.
• نسبة استخدام العرضيعكس هذا مدى استخدام الطلبات النموذجية لعرض الماكينة الأقصى. فماكينة بعرض 1600 مم تُشغّل في الغالب طلبات بعرض 400 مم تعمل بنسبة استخدام 25% من العرض، ما يعني أن التكلفة الرأسمالية لهذا العرض الإضافي لا تُحقق أي فائدة في زيادة الإنتاجية.
مثال:يحتاج المحول إلى إنتاج 50000 متر من رقائق 25 مم لكل وردية (8 ساعات).
• الآلة أ: سرعة قصوى 300 متر/دقيقة، تغيير يدوي (20 دقيقة)، كفاءة 85% عند 25 مم ← سرعة فعلية 255 متر/دقيقة تقريبًا ← تنتج حوالي 122,400 متر في 8 ساعات. طاقة إنتاجية فائضة.
• الآلة ب: سرعة قصوى 150 متر/دقيقة، تحديد المواقع تلقائيًا (تغيير في غضون 5 دقائق)، كفاءة 92% ← سرعة فعلية 138 متر/دقيقة تقريبًا ← تنتج حوالي 66,240 مترًا في 8 ساعات. مطابقة مناسبة.
الآلة "ب" أقل تكلفة، وتستهلك طاقة أقل، وتشغل مساحة أرضية أصغر. السرعة الأعلى للآلة "أ" لا تُضيف أي قيمة لهذا النوع من الطلبات.
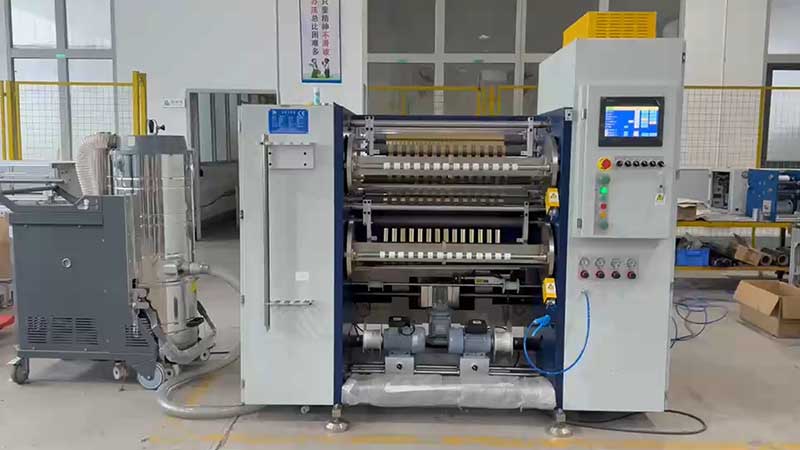
إطار اتخاذ القرار بشأن السرعة: ثلاثة أسئلة يجب طرحها
قبل وضع المواصفات النهائية للآلة، أجب عن هذه الأسئلة الثلاثة بصدق:
1. ما هو أضيق عرض يمكنك قصه بانتظام؟
إذا كانت محفظتك تتضمن منتجات بعرض أقل من 20 مم، فاجعل دقة الأدوات وثبات الشد أهم من السرعة القصوى. ستتفوق آلة بسرعة 200 متر/دقيقة مزودة بنظام قفل هيدروليكي للأدوات وبكرات ضغط فردية على آلة بسرعة 400 متر/دقيقة بإعداد يدوي في الطلبات الضيقة وعالية الدقة.
2. ما هو نطاق سمك رقائق الألومنيوم الواردة لديك؟
بالنسبة للرقائق القياسية المصنوعة من البولي إيثيلين تيريفثالات (PET) بسماكة 12 ميكرومتر، تُعد السرعات المنخفضة مع التحكم الأمثل في الشد أكثر أمانًا من السرعات العالية. أما بالنسبة للرقائق المركبة الأكثر سمكًا (20 ميكرومتر فأكثر)، فتصبح السرعات الأعلى أكثر جدوى لأن المادة تتحمل شدًا أكبر دون تشوه دائم.
3. كم مرة ستغير مواصفات الطلب؟
إذا كان إنتاجك يتضمن تغييرات متكررة في العرض - وهو أمر شائع في عمليات التقطيع في ورش العمل أو لدى شركات تحويل المنتجات التي تخدم عملاء تغليف متعددين - فإن ميزة السرعة التي توفرها الآلات المتطورة قد تتلاشى بسبب وقت التوقف أثناء تغيير خط الإنتاج. توفر أنظمة التخطيط التلقائي للأدوات وأنظمة التثبيت السريع قدرة إنتاجية حقيقية أكبر من مجرد السرعة.
الخلاصة: السرعة وسيلة وليست مقياساً
سرعة التقطيع المثلى لعملياتك هي السرعة التي تُنتج بها آلتك لفائف جاهزة للبيع بأقل قدر من الهدر، وأقل وقت توقف، وأقل تدخل من المشغل. قد تكون هذه السرعة 80 مترًا/دقيقة أو 350 مترًا/دقيقة، ولكنها تُحدد بناءً على مزيج المواد، ومتطلبات العرض، ومعايير الجودة، وليس من خلال مقارنة المواصفات الفنية.
عند تقييم الموردين، اطلب تجربة تشغيل باستخدام رقائقك الفعلية وعرضها المستهدف. افحص حواف القطع تحت التكبير بحثًا عن أي نتوءات أو انفصال في الطبقات. قِس محاذاة سطح نهاية اللفة النهائية. تحقق من ثبات الشد من اللب إلى السطح. ستخبرك هذه الملاحظات بقدرة الآلة الحقيقية أكثر مما قد يوفره أي رقم للسرعة القصوى.
نبذة عن المؤلف
تُقدّم شركة شيامن ديليش لمعدات الأتمتة المحدودة حلولاً دقيقة لتقطيع وإعادة لفّ رقائق الختم الساخن، والتغليف المرن، والأفلام المتخصصة. يُساعد فريقنا الفنيّ المُصنّعين على مُطابقة مواصفات الآلات مع متطلبات الإنتاج الفعلية، ما يُجنّبهم مشاكل نقص الطاقة الإنتاجية والإفراط في رأس المال. تواصلوا معنا لمناقشة مواصفات المواد وعرضها المُحدّد.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




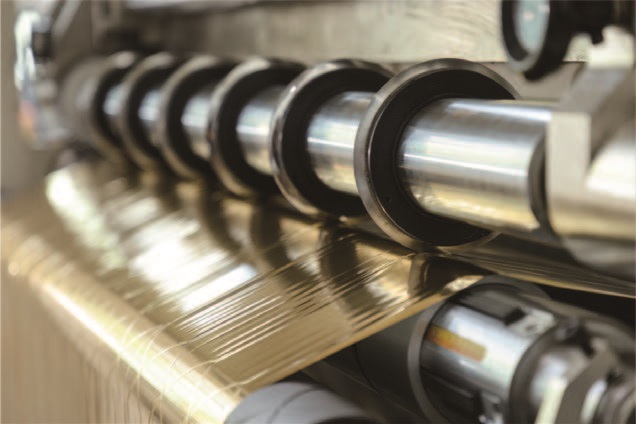
 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 آلة تقطيع رقائق الختم الساخن
 شق رقائق معدنية ثلاثية الأبعاد
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






