تُعدّ رقائق الطباعة الحرارية من أكثر المواد حساسيةً عند تقطيعها. فعند سُمك يتراوح بين 12 و25 ميكرومترًا، قد تتلف بنية البولي إيثيلين تيريفثالات (PET) متعددة الطبقات - طبقة الفصل، والطبقة الملونة، وطبقة الألومنيوم، والمادة اللاصقة - تلفًا دائمًا نتيجةً لتقلبات الشد التي تكون ضئيلةً في الأغشية السميكة. وقد تُنتج آلة تعمل بكفاءة عالية على رقائق قياسية بسُمك 25 ميكرومترًا نتوءات دقيقة وغبار ألومنيوم على أغشية الليزر بسُمك 12 ميكرومترًا، وغالبًا ما تفشل وحدة مُحسّنة للبكرات الرئيسية بطول 1600 مم عند دقة شرائط ضيقة بسُمك 10 مم.
يشرح هذا الدليل بالتفصيل المواصفات التي تحدد بشكل مباشر الإنتاجية وجودة الحواف وأداء عملية الختم اللاحقة، مرتبة حسب المعايير الأكثر أهمية بالنسبة للمحولين ومصنعي الرقائق.
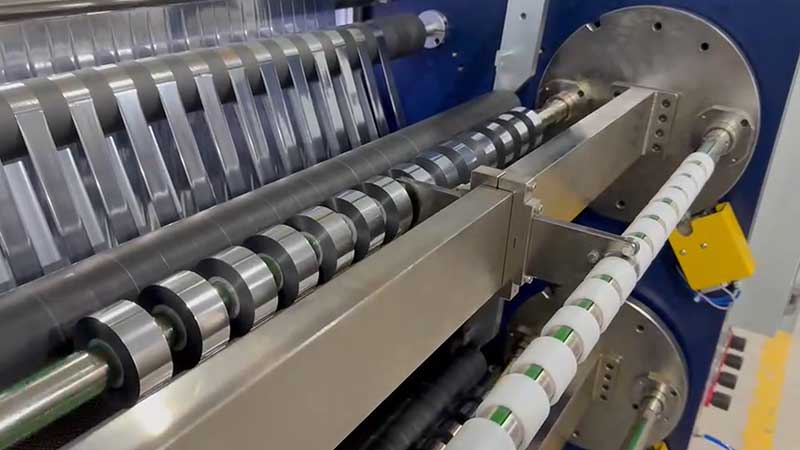
سعة العرض: تتجاوز الحد الأقصى
تتضمن مواصفات العرض بُعدين يجب أن يتوافقا مع واقع الإنتاج: أقصى عرض للفك وأدنى عرض للشق. يُعلن معظم الموردين عن البُعد الأول بينما يُقللون من صعوبة البُعد الثاني.
في عمليات الطباعة العريضة التي تعالج لفائف رئيسية يصل عرضها إلى 1600 مم، يصبح كل من صلابة الهيكل وقطر عمود الشفرة عاملين حاسمين. فالقطع الأعرض يعني زيادة قوى الانحناء على عمود الشفرة؛ وإذا انحنى العمود ولو قليلاً تحت ضغط القطع، فلن يتم قطع مركز اللفافة، بينما يتم اختراق الحواف بشكل مفرط. غالبًا ما تزن الآلات من هذه الفئة عدة أطنان، وتتطلب ألواحًا جدارية من سبائك فولاذية سميكة، وأعمدة شفرات كبيرة القطر ومتوازنة ديناميكيًا للحفاظ على الثبات عند السرعات العالية.
في إنتاج الشرائح الضيقة التي يقل عرضها عن 50 مم - الشائعة في خيوط الأمان، والأشرطة الزخرفية، وخطوط التشكيل الحراري الضيقة - تُعطى الأولوية لدقة تحديد موضع الأدوات والتصميم المقاوم للالتفاف. أنظمة القفل اليدوية عُرضة للانحراف في الأبعاد لأن قوى التثبيت غير المتساوية تسمح بالحركة المحورية أثناء التشغيل. يُعد القفل الهيدروليكي أو أعمدة الانزلاق عالية الدقة الخيار الأمثل عندما تُقاس عروض الشقوق بالملليمترات. إذا كان ملف تعريف طلبك يتضمن تغييرات متكررة في العرض، فإن تحديد موضع الأدوات تلقائيًا يُمكن أن يُقلل وقت التغيير من ساعات إلى دقائق.
معيار عملي: إذا كان عرض اللفة الرئيسية 640 مم وعرض اللفات النهائية 2 سم، فيجب أن تحافظ الآلة على دقة ±0.5 مم عند هذا العرض الضيق. والتجربة العملية للقطع باستخدام أضيق قطعة لديك هي الطريقة الوحيدة الموثوقة للتحقق من ذلك.
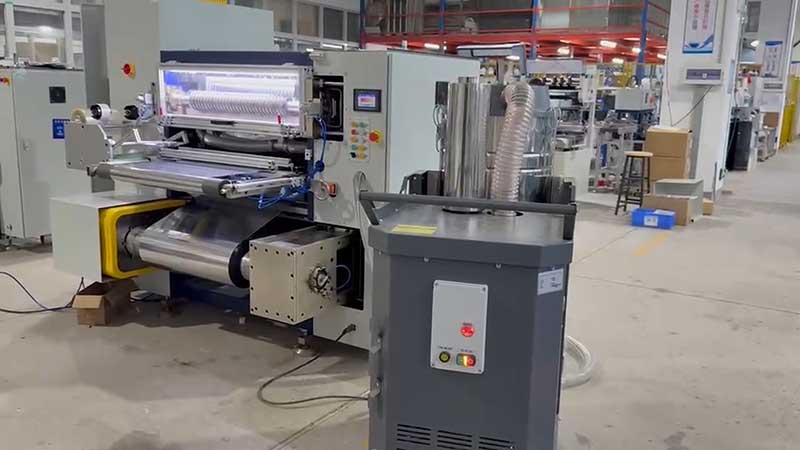
التحكم في الشد: المواصفات التي تحدد ما إذا كان غلافك المعدني سيصمد أم لا
تتأثر بنية رقائق الختم الساخن متعددة الطبقات بشدة بالإجهاد الميكانيكي. ولا يُعد التحكم في الشد ميزةً فحسب، بل هو أساس إنتاج الماكينة لمنتج قابل للبيع.
نظام الحلقة المفتوحة مقابل نظام الحلقة المغلقةتُعدّ أنظمة الحلقة المفتوحة التي تعتمد على قيم مُسبقة الضبط ومكابح الجسيمات المغناطيسية مقبولة للتطبيقات منخفضة السرعة وغير الحرجة التي تقل سرعتها عن 100 متر/دقيقة، ولكنها لا تستطيع تعويض تغيرات القطر أثناء اللف أو اضطرابات التسارع/التباطؤ. أما بالنسبة لرقائق الختم الساخن، فإنّ التحكم في الشد بنظام مؤازر ذي حلقة مغلقة باستخدام مستشعرات الشد أو البكرات العائمة هو الحد الأدنى من المواصفات المقبولة. يحافظ النظام عالي الجودة على تذبذب الشد ضمن نطاق ±1% إلى ±3% من القيمة المُحددة؛ بينما تصل دقة الأنظمة المتطورة إلى ±0.5 نيوتن.
لا مجال للتفاوض بشأن شد التناقصمع ازدياد قطر أسطوانة إعادة اللف، يؤدي الحفاظ على شد ثابت إلى ضغط الطبقات الخارجية على الطبقات الداخلية، مما ينتج عنه عيوب "لبّ الأقحوان"، أو هواء محبوس، أو انتقال طبقة الألومنيوم. يعمل الشد المخروطي على تقليل شد اللف تلقائيًا وفقًا لمنحنى مُحدد مسبقًا مع ازدياد قطر الأسطوانة. بالنسبة لرقائق الختم الساخن، يُوصى بمعامل شد مخروطي يتراوح بين 60% و80%، مع خفض الشد النهائي إلى 40-70% من القيمة الأولية. الآلات التي لا تحتوي على وظيفة الشد المخروطي غير مناسبة لإنتاج رقائق ختم ساخن عالية الجودة، بغض النظر عن المواصفات الأخرى.
أعمدة انزلاقية لإنتاج الأشرطة العريضة والمتعددة.عند تقسيم شريط عريض إلى عدة شرائح ضيقة، لا تعمل كل شريحة كجزء من شريط متصل. وتؤدي الاختلافات في عرض الشرائح، وعمق اختراق السكين، وقطر اللف إلى تفاوت في الشد بين الخيوط. وبدون تعويض الانزلاق المستقل، تصبح بعض الشرائح مشدودة بينما تبقى أخرى مرتخية. ويضمن عمود هوائي احتكاكي انزلاقي بطول 3 بوصات لإعادة اللف ثبات الشد عبر كل لفة.
طريقة التقطيع: القص مقابل التمزيق
الفرق بين الحافة النظيفة والحافة الخشنة هو الفرق بين القطع والتمزيق. فالشفرة غير الحادة أو ذات الشكل غير المناسب تضغط على الرقاقة المعدنية وتكسرها بدلاً من قصها بشكل نظيف، مما ينتج عنه نتوءات مجهرية وغبار ألومنيوم يلوث المادة ويسبب عيوبًا في عملية الختم الساخن.
يُعد القطع بالقص الدائري المعيار الصناعيلختم الرقائق المعدنية بالحرارة. تُنتج الشفرات الدوارة العلوية والسفلية قطعًا ناعمًا ونظيفًا بأقل قدر من التشوه. أما أنظمة الشفرات الحادة أو أنظمة القطع بالضغط فهي أقل ملاءمة للرقائق المصنوعة من مادة البولي إيثيلين تيريفثالات (PET) لأنها تميل إلى إحداث تشوه في الحواف أو فصل غير كامل.
| معلمات الشفرة | إرشادات المواصفات |
| مادة | مطلي بكربيد التنجستن أو الماس لمقاومة التآكل في مادة البولي إيثيلين تيريفثالات |
| زاوية السكين العلوية | 15°–20° لرقائق بسمك 12–30 ميكرومتر لتحقيق القص بدلاً من الضغط |
| الخلوص / التداخل | قابل للتعديل بدقة، بدون خطوات |
| انحراف العمود | ≤0.01 مم لمنع القطع غير المكتملة في المواضع المركزية |
بالنسبة لرقائق الليزر والمواد الهولوغرافية حيث أن أي تلامس مع الأسطوانة قد يؤدي إلى خدش نمط الحيود، فإن القطع بالسكين الهوائي هو خيار عالي الجودة بدون تلامس - مكلف ولكنه ضروري للمنتجات المتميزة.
معايير التفاوت في العرضيجب أن تحافظ المعدات المؤهلة على دقة عرض لا تتجاوز ±0.1 مم؛ وينبغي أن تستهدف العمليات التي تركز على الجودة دقة ±0.05 مم، مع التوصية بدقة ±0.02 مم لرقائق الليزر والمواد الخاصة الأخرى. يجب ألا يتجاوز انحراف السطح النهائي بعد اللف ±0.2 مم؛ وإلا فقد لا تسير اللفة بشكل صحيح على آلة الختم الساخن، مما قد يتسبب في أخطاء في التسجيل.
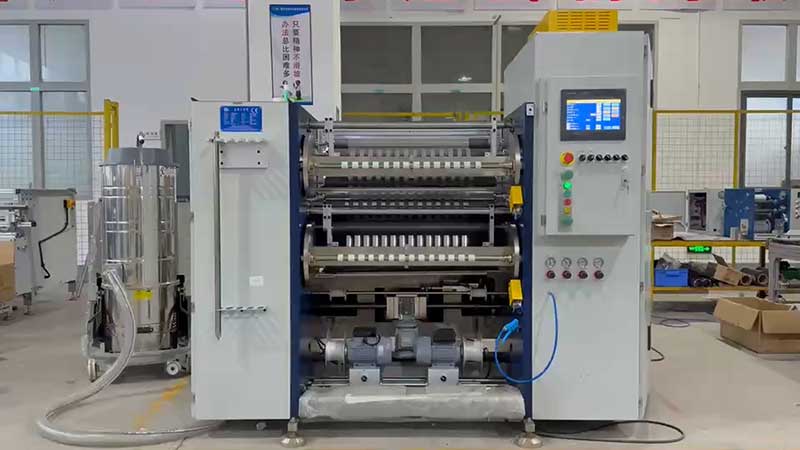
بكرات التوجيه والصلابة الميكانيكية: عوامل الجودة الصامتة
كل بكرة تلامس سطح الرقاقة المعدنية تُشكل مصدراً محتملاً للخدوش أو الاهتزازات الدقيقة التي تُلحق الضرر بالطلاء. هذه الأساسيات الميكانيكية هي التي تُحدد ما إذا كانت الدقة ستُحافظ عليها على مر سنوات الإنتاج.
تشطيب السطحيجب أن تتمتع جميع بكرات التوجيه بسطح فائق اللمعان (مرآة) بنسبة خشونة سطحية Ra ≤ 0.05 ميكرومتر. تُعد بكرات سبائك الألومنيوم القياسية ذات صلابة HV700 شائعة، ولكن مواصفات التشطيب أهم من مادة الطلاء المستخدمة للحماية.
توازن ديناميكييجب أن تخضع البكرات للموازنة الديناميكية (درجة G2.5 أو أفضل) لتجنب الاهتزازات الدقيقة عالية التردد التي تتلف طبقة الختم الساخن عند سرعات تزيد عن 200 متر/دقيقة.
صلابة عمود القطعبالنسبة للعرض الذي يزيد عن 1.6 متر، يتسبب انحراف العمود تحت ضغط القطع في عدم اكتمال القطع في المنتصف، بينما يتم اختراق الحواف بشكل مفرط. لذا، تُعد ألواح الجدران المصنوعة من سبائك الفولاذ السميكة وأعمدة الشفرات ذات القطر الكبير والمتوازنة ديناميكيًا ضرورية وليست اختيارية.
التحكم في موضع الحافة(EPC). تمنع دقة التصحيح التي تصل إلى ±0.5 مم انحراف الرقاقة، مما قد يتسبب في ظهور نتوءات على أحد الحواف بينما تبقى الحافة المقابلة متآكلة. يُفضل استخدام موجهات الحواف فوق الصوتية على المستشعرات الكهروضوئية للرقائق اللامعة التي تعكس الضوء بشكل غير متوقع.
السرعة: القدرة الفعلية، وليست المواصفات القصوى
تتراوح السرعات الميكانيكية في آلات تقطيع رقائق الختم الساخن عادةً بين 200 و500 متر/دقيقة، مع وجود بعض الطرازات عالية السرعة التي تصل سرعتها إلى 550 متر/دقيقة أو أكثر. ومع ذلك، فإن العلاقة بين السرعة والجودة ليست خطية.
مع ازدياد سرعة القطع، تتفاقم الأخطاء الديناميكية. قد يتدهور الانحراف الجانبي من حوالي ±0.10 مم عند سرعات أقل من 100 متر/دقيقة إلى ±0.35 مم عند سرعات أعلى من 300 متر/دقيقة. وبالمثل، يزداد تذبذب الشد، مما قد يتسبب في تشوه الحواف أو عيوب في اللف. بالنسبة للرقائق الرقيقة جدًا التي يقل سمكها عن 12 ميكرومتر، قد يكون من الضروري استخدام سرعات منخفضة للحفاظ على استقرار الأبعاد.
قيّم الناتج الفعال بدلاً من السرعة القصوىضع في اعتبارك وقت تغيير الأدوات، وتجهيز الخيوط، وإزالة النفايات. يمكن لآلة مزودة بنظام تحديد موضع الأدوات الآلي وأنظمة التثبيت السريع أن تقلل وقت تغيير الأدوات من 15 دقيقة إلى 3 دقائق فقط، مما يحسن الإنتاجية بشكل ملحوظ في الواقع العملي حتى لو كانت سرعة الذروة متوسطة.
ملخص المواصفات الأساسية
| المعلمة | مستوى المبتدئين | التركيز على الجودة | راقي |
| تفاوت عرض القطع | ±0.1 مم | ±0.05 مم | ±0.02 مم |
| التحكم في التوتر | حلقة مغلقة، ±3% | حلقة مغلقة، ±1% | نظام سيرفو ذو حلقة مغلقة، ±0.5 نيوتن |
| شد مدبب | خياري | قياسي، 60-80% | منحنى قابل للبرمجة |
| نوع الشفرة | استخدم شفرة الحلاقة أو اسحق | القص الدائري | القص الدائري، الكربيد |
| أقصى سرعة ميكانيكية | 200 متر/دقيقة | 400-500 متر/دقيقة | 500-550 متر/دقيقة |
| قطر الفك | 600–800 مم | 800–1000 مم | 1000 مم+ |
| الحد الأدنى لعرض الفتحة | 30 ملم | 20 مم | 10 مم أو أقل |
| دقة شهادة أداء الطاقة | ±1 مم | ±0.5 مم | ±0.2 مم |
تم تجميع البيانات من مواصفات الصناعة.
مطابقة المواصفات مع مزيج المواد الخاص بك
أكثر الأخطاء شيوعًا في عمليات الشراء هو تحديد آلة تلبي أوسع متطلبات السرعة وأسرعها، مع إهمال أضيقها وأرقها. فآلة بعرض 1600 مم وسرعة 500 متر/دقيقة قد لا تحقق هذه السرعة على رقائق ليزر بسمك 12 ميكرومتر وعرض 10 مم، إلا إذا تم التحكم في الشد بشكل استثنائي، مع صلابة عالية للمحور.
قبل إتمام عملية الشراء، زوّد موردك ببيانات إنتاجك الفعلية: أعرض وأضيق الرقائق، ونطاق السماكة (بما في ذلك أي درجات ليزر أو هولوغرافية)، والإنتاج المستهدف لكل وردية. اطلب تجربة تشغيل باستخدام درجات المواد المحددة لديك. افحص حواف القطع تحت التكبير - النتيجة المثالية هي مقطع عرضي أملس خالٍ من الزغب الأبيض أو الحواف المسننة الدقيقة أو غبار الألومنيوم.
بالنسبة للمحولات التي تستخدم أنواعًا متعددة من الرقائق، يُنصح بالنظر في إمكانية تهيئة آلة واحدة بأنظمة شفرات قابلة للتبديل (شفرة قص للرقائق القياسية، وشفرات هوائية لليزر) بدلاً من التنازل عن طريقة واحدة. غالبًا ما يُعوّض الاستثمار الإضافي في التصميم المعياري بشكل أسرع من شراء آلة ثانية مخصصة.
هل أنت مستعد لتقييم ماكينة تقطيع رقائق الختم الساخن وفقًا لمتطلبات الإنتاج الخاصة بك؟اتصل بفريقنا الفني لتزويدهم بمواصفات المواد وأهداف الإنتاج للحصول على توصية بشأن التكوين وترتيب القطع التجريبي.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 آلة تقطيع رقائق الختم الساخن
 شق رقائق معدنية ثلاثية الأبعاد
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






