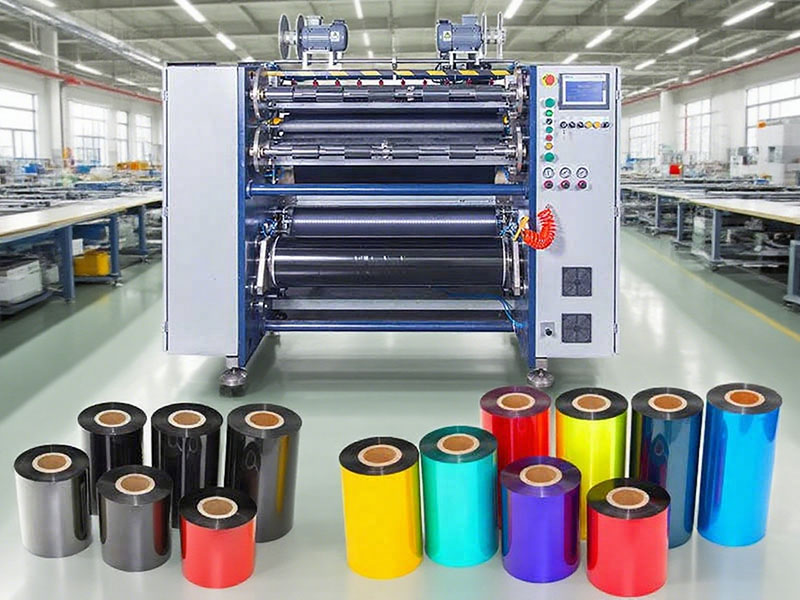
تُخرج أشرطة الطباعة الحرارية عادةً من المصنع على شكل لفائف عريضة وكبيرة، ولكن قبل وصولها إلى طابعات الملصقات، يجب أن تكون بعرض دقيق، ملفوفة بإحكام في لفائف صغيرة. هذه الخطوة البسيطة ظاهريًا، وهي "القص"، هي التي تحدد في الواقع ما إذا كان الشريط سينزلق بسلاسة تحت رأس الطباعة، دون انحراف أو تجعد. تُعد آلة قص ولف الشريط المعدات الأساسية لهذه العملية. تتجاوز تطبيقاتها ورش إنتاج الأشرطة لتشمل سلسلة توريد المواد الاستهلاكية بأكملها، من التصنيع إلى المستخدمين النهائيين.

في مصانع تصنيع الشرائط: تحدد الدقة والكفاءة هوامش الربح
بالنسبة لمصنعي مستلزمات الباركود، تُعدّ عملية التقطيع بمثابة "النقطة الأخيرة" لضمان جودة المنتج النهائي. واجهت إحدى شركات مستلزمات الباركود في دونغقوان معضلة شائعة: معدات تقطيع قديمة تفتقر إلى الدقة، وتقطيع الشرائط الضيقة يُنتج نتوءات كثيرة على الحواف، بالإضافة إلى عدم اتساق الإحكام أثناء إعادة اللف، وبلغ معدل العيوب حوالي 8% لفترة طويلة، ولم تكن سرعة المعدات قادرة على مواكبة طلبات الدفعات. بعد إدخال آلة تقطيع شرائط عالية السرعة ومخصصة، ونظام تقطيع بشفرة دائرية، بالإضافة إلى التصحيح الكهروضوئي والتحكم ذي الحلقة المغلقة بتوتر ثابت، استقرت دقة التقطيع في حدود ±0.1 مم، مما يضمن حوافًا ناعمة دون تشوه ناتج عن الشد، وخفض معدل الهدر إلى أقل من 0.5%، وزادت الطاقة الإنتاجية بأكثر من 40%.
تكشف هذه الحالات عن حقيقة غالبًا ما يتم تجاهلها: عملية تقطيع الشريط ليست مجرد "قص طالما أنه يقطع". يتكون الشريط من طبقة رقيقة من البولي إيثيلين تيريفثالات (PET) بسماكة تتراوح بين 4.5 و10 ميكرونات فقط، مغطاة بطبقة من حبر نقل الحرارة عالي الحساسية. يؤدي الشد الزائد إلى تمدد الطبقة الأساسية، مما يتسبب في انحرافات في تسجيل الألوان أو حتى انقطاع الشريط أثناء الطباعة. أما إذا كان الشد منخفضًا جدًا، يصبح اللف مرتخيًا ومتجعدًا، مما يؤدي إلى تعطل الطابعة عند تشغيل الشريط. لذلك، لا تكمن القيمة الأساسية لآلات إعادة لف الشريط الحديثة في الشفرات نفسها، بل في قدرة نظام التحكم في الشد على خفض الشد ديناميكيًا مع زيادة قطر اللف، وقدرة مستشعر التصحيح على تثبيت حافة الشريط دائمًا عند السرعات العالية. عندما تزداد سرعة التقطيع إلى 300 متر في الدقيقة أو أكثر، تحدد سرعة استجابة نظام التحكم هذا معدل الإنتاجية بشكل مباشر.

من جانب الموزع والمستخدم النهائي: مطابقة المواصفات وإعادة تدوير المواد الخردة
يواجه موزّعو أشرطة الطباعة شريحة واسعة من العملاء: من طابعات سطح المكتب الصغيرة لمنافذ الخدمات اللوجستية، والتي تتطلب عرضًا لا يقل عن 110 مم؛ إلى الطابعات الصناعية المستخدمة في مصانع بطاقات تعليق الملابس، والتي قد تتطلب شريطًا ضيقًا قابلًا للغسل بعرض 25 مم. وتتجلى مرونة آلة القص وإعادة اللف في "استراتيجية التخزين"؛ إذ لا يحتاج الموزعون إلى تخزين جميع عروض أشرطة الطباعة الجاهزة، بل يكفيهم تخزين أنواع قليلة من اللفائف الرئيسية العريضة ليتم قصها حسب الطلب. ويمكن لجهاز يدعم إعادة لف عدة لفات في وقت واحد إنتاج عشرات اللفائف الضيقة في دورة واحدة، مما يزيد من الاستفادة القصوى من اللفة الرئيسية.
تظهر تطبيقات أكثر دقة عند "نهاية دورة حياة" شريط الطباعة. فبعد اكتمال الطباعة، غالبًا ما تبقى أشرطة غير مستخدمة على العمود الفارغ أو تُترك دون استخدام لعدم كفاية طولها لإتمام عملية الطباعة كاملة. في الماضي، كان يتم التخلص من هذه الأشرطة الملفوفة كخردة، ولكن بعد أن تعيد آلات إعادة اللف ضبط المواصفات وإزالة الأجزاء التالفة، يمكن إعادة استخدامها في ملصقات المستودعات الداخلية، ورموز الباركود لمستندات المكاتب، وغيرها من الاستخدامات التي لا تتطلب طلبًا عاليًا. ويشير محللو الصناعة إلى أن الجمع بين اللف وإعادة التدوير وإعادة اللف يمكن أن يزيد من معدل الاستخدام الإجمالي لأشرطة الكربون بأكثر من 30%، مع تقليل النفايات البلاستيكية الناتجة عن البكرات المهملة والأشرطة المتبقية. ولا تكمن الأهمية التجارية لهذا التطبيق في توفير التكاليف فحسب، بل أيضًا في الاستجابة للضغوط البيئية المتزايدة في صناعة مستلزمات الطباعة.
خطوات داعمة تم إغفالها: تؤثر دقة الأنابيب الورقية أيضاً على جودة إعادة اللف.
لا يعتمد نجاح أو فشل عملية تقطيع وإعادة لف الشريط في بعض الأحيان كليًا على آلة التقطيع نفسها. فالفجوة بين القطر الداخلي لأنبوب الورق المستخدم في اللف وعمود تمدد الغاز متغير يُستهان به بسهولة. إذا كان التفاوت المسموح به في القطر الداخلي لأنبوب الورق كبيرًا جدًا، فحتى مع التحكم الأمثل في شد آلة التقطيع، سيظل اللب يتعرض لاهتزازات لا مركزية دورية أثناء الدوران، مما يتسبب في تموج سطح المنتج النهائي. تتخصص إحدى شركات تكنولوجيا أنابيب الورق في مقاطعة قوانغدونغ في إنتاج أنابيب ورقية بقطر بوصة واحدة لتقطيع الشريط. كانت معدات القطع الأصلية تعتمد على التغذية اليدوية، مما أدى إلى أخطاء كبيرة في الأبعاد، وكثيرًا ما كانت النتوءات على السطح النهائي تخدش حواف الشريط. بعد تحديث آلة قطع الأنابيب الأوتوماتيكية للتحميل والتفريغ، استقرت دقة القطع عند ±0.1 مم، دون وجود نتوءات على الأسطح النهائية، وزادت الطاقة الإنتاجية بنحو ثلاثة أضعاف، مما حل أخيرًا مشكلة عدم انتظام لف الشريط عند الطرف الداعم.
تُظهر هذه التفاصيل أن استخدام آلات تقطيع وإعادة لف الشرائط في الصناعة لا ينبغي النظر إليه بمعزل عن غيره. فآلة التقطيع التي تعمل بكفاءة تتطلب أنبوب ورق مطابقًا تمامًا، وبيئة عمل نظيفة (لمنع التصاق الغبار بطبقة الحبر)، ومعايير شد مُعايرة - إذ تختلف معاملات الاحتكاك وخصائص الشد للشرائط الشمعية والمخلوطة والراتنجية، ويحتاج المشغلون إلى تسجيل معايير خاصة لكل مادة. هذه "التعديلات" البسيطة ظاهريًا هي في الواقع الحد الأدنى الحقيقي الذي يُحدد قدرة المعدات على تحقيق الدقة المطلوبة.
بدءًا من خفض نسبة الخردة في ورشة دونغقوان من 8% إلى 0.5%، مرورًا بشراء العملاء البولنديين معدات قص ولف الأشرطة في مختلف أنحاء العالم، وصولًا إلى إعادة تدوير الخردة التي زادت من استخدام الأشرطة بنسبة 30%، تشير هذه التطبيقات العملية المنتشرة في سيناريوهات مختلفة إلى استنتاج واحد: على الرغم من أن آلات قص ولف الأشرطة لا تشارك بشكل مباشر في الطباعة، إلا أنها تحدد حالة كل شريط عند وصوله إلى رأس الطباعة. في عالمنا اليوم، حيث باتت الملصقات والرموز الشريطية جزءًا لا يتجزأ من الخدمات اللوجستية والتجزئة والتصنيع، تُسهم دقة هذا الجهاز وثباته في توفير نقطة انطلاق مثالية لطباعة عدد لا يحصى من الملصقات بوضوح تام.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة لف شريط طباعة البطاقات
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 ماكينة تقطيع شريط طباعة البطاقات






