يُعدّ تقطيع وإعادة لفّ الشرائط عمليةً أساسيةً في إنتاج المواد الاستهلاكية لنقل الحرارة، وتؤثر كفاءتها بشكل مباشر على دورات التسليم والقدرة التنافسية من حيث التكلفة. ومع ذلك، تمتلك العديد من الشركات معدات ذات مواصفات حديثة، إلا أن الإنتاج الفعلي لا يزال يعاني من اختناقات. غالبًا ما لا يكمن جوهر المشكلة في "سرعة تشغيل الآلة"، بل في كثرة فترات التوقف غير الفعّالة، وتقلبات الشد المفرطة، وبطء عمليات تغيير الطلبات واللفائف. انطلاقًا من خصائص مواد الشرائط، تركز هذه الورقة البحثية على تقليل وقت التوقف عن العمل، وتحسين عمليات الشد والتقطيع، وتطوير أنظمة الأتمتة والذكاء الاصطناعي، مقترحةً حلًا عمليًا لتحسين الكفاءة.

1. أولاً، تعرف على عيوب كفاءة تقطيع الشريط
شرائط الكربون ليست أغشية عادية. فهي تتكون من طبقة أساسية من البولي إيثيلين تيريفثالات (PET)، وطبقة طلاء، وطبقة حبر، بسماكة تتراوح عادةً بين 4.5 و10 ميكرونات فقط، وهي شديدة الحساسية للشد. يؤدي الشد المفرط إلى تمدد الغشاء الأساسي، مما قد يتسبب في تلف مادي لطبقة الحبر وتساقط المسحوق. أما إذا كان الشد منخفضًا جدًا، يصبح الشريط مرتخيًا ومتجعدًا، مما ينتج عنه خطوط بيضاء أو انبعاجات أثناء الطباعة. والأكثر تعقيدًا هو التناقض الجوهري بين سرعة ودقة تقطيع الشريط: فالتسارع غالبًا ما يؤدي إلى عدم استواء الأسطح النهائية، وزيادة النتوءات على الحواف، وزيادة تقلبات الشد، بينما تؤدي عمليات الإيقاف المتكررة لمعالجة مشاكل الجودة إلى تآكل مكاسب الإنتاج الناتجة عن السرعات العالية.
تعمل آلات تقطيع الشرائط التقليدية عادةً بسرعات لا تتجاوز 100 إلى 120 مترًا في الدقيقة، مع توقف لتغيير اللفائف لمدة 3 دقائق تقريبًا، ومعدلات إنتاج تتراوح بين 85% و90%. وراء هذه الأرقام تكمن إمكانية كبيرة لتحسين الكفاءة.

2. قلل الوقت الذي تقضيه في "التوقف".
إنّ العامل الحقيقي الذي يُهدر كفاءة آلات التقطيع هو الوقت الذي لا تعمل فيه. فتغذية الفيلم، واختراقه، وضبط الشفرة، وفكّ اللفائف، كلها عمليات تُهدر كميات كبيرة من المواد. وقد أثبتت التجارب أنّه من خلال التحسين المنهجي للعمليات المساعدة، يُمكن تقليص وقت دعم كل لفة من 8 إلى 10 دقائق إلى 3 إلى 4 دقائق.
لفائف رئيسية مسبقة الصنع واختراق سريع للفيلمتُعدّ هذه الطرق الأكثر مباشرة. يتم رفع لفة الورق التالية من اللفة الرئيسية مسبقًا إلى محطة الاستعداد لضمان التبديل السلس؛ كما يُقلل تصميم بكرات التوجيه المُحسّن من مسار تجاوز اختراق الفيلم، مما يُقلل من خطوات التشغيل اليدوي لكل عملية اختراق. تم تجهيز عمود التمدد بوصلة مصدر هواء مستقلة لتجنب انتظار ضاغط الهواء لزيادة الضغط. كما أن توحيد القطر الداخلي وطول أنابيب الورق يُغني عن الحاجة إلى الضبط المتكرر للعمود.
تحديثات الأتمتة أثناء إعادة توزيع الأدوارتُعدّ هذه العملية حلاً أكثر شمولاً. فمع نظام اللف ثنائي المحطات، وأنابيب الورق المُثبّتة مسبقاً، والتبديل التلقائي لعمود التمدد المُدار بمحرك سيرفو، يُمكن تقليل أوقات التغيير من دقائق إلى صفر ثانية من وقت الانتظار. وفي سيناريوهات تقطيع الشرائط متعددة الأنواع بكميات صغيرة، يُعدّ نظام تغيير الأدوات السريع بالغ الأهمية أيضاً: إذ تُزال المهام التي يُمكن إنجازها خارج الجهاز، مثل التركيب المُسبق لغطاء الأداة والضبط المُسبق لمسافة الأداة، من فترة تشغيل الجهاز، ويُمكن التحكم في وقت تغيير الطلب في غضون 5 دقائق.
3. التحكم في الشد: التوازن بين الكفاءة والجودة
إن التحكم في الشد في عملية تقطيع الشريط لا يقتصر فقط على "تحديد قيمة". فمتطلبات الشد لأقسام فك اللفائف والتقطيع وإعادة اللف تختلف وتحتاج إلى تعديل ديناميكي وفقًا للتغيرات في قطر اللفة.
يُعدّ نظام الشدّ ثلاثي المراحل ذو الحلقة المغلقة حلاً فعالاً ومثبتاً حالياً: حيث تستخدم عملية فك اللفائف كبح الجسيمات المغناطيسية، وتحافظ منطقة القطع على شدّ منخفض من خلال التغذية الراجعة للبكرات العائمة لتقليل الانكماش الجانبي، بينما تستخدم منطقة إعادة اللف محركات مؤازرة لتحقيق تناقص تدريجي في الشدّ. تُظهر البيانات المقاسة أن خفض الشدّ بشكل معتدل في منطقة القطع، ثم خفض شدّ اللف تدريجياً مع زيادة قطر الملف، يُحسّن محاذاة طرف اللف من 0.31 مم إلى 0.14 مم، مع السماح بزيادة السرعة دون المساس بالدقة. وبناءً على الاختلافات بين الأشرطة الشمعية والمختلطة والراتنجية، يمكن ضبط ملفات تعريف شدّ مختلفة مسبقاً، ويمكن للمشغلين ببساطة استدعاء الصيغة لتقليل خسائر القطع التجريبية.
يُقابل ذلك سرعة استجابة نظام التصحيح. فالأشرطة رقيقة وعرضة للانحراف، لذا تتطلب المستشعرات الكهروضوئية أو مستشعرات CCD خوارزميات مضادة للاهتزاز للحفاظ على دقة تصحيح تبلغ ±0.1 مليمتر حتى عند السرعات العالية. أثناء الصيانة الدورية، غالبًا ما يتم إهمال تنظيف عدسة مستشعر التصحيح، ويُعد بطء التصحيح الناتج عن انسداد الغبار سببًا شائعًا لعدم استواء الأسطح النهائية.
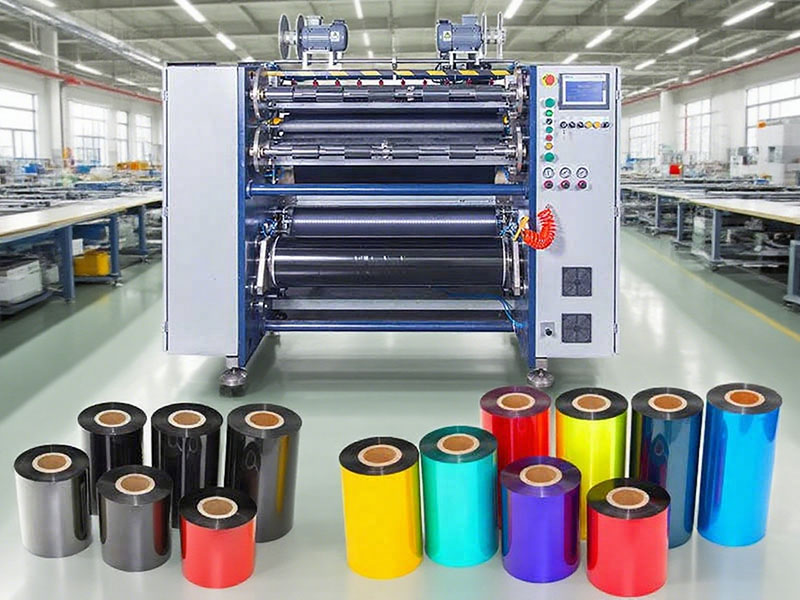
4. ضبط دقيق لعملية التقطيع
تؤثر حالة الأداة بشكل مباشر على مدة التشغيل المتواصل. يُضبط عمق القطع للشفرة الدائرية في اللفة الرئيسية عادةً بين 0.5 و1 مليمتر؛ فالعمق الزائد قد يُسبب نتوءات أو حتى تمزق الفيلم، بينما العمق الضحل يمنع القطع الكامل. يجب تحديد فترة تغيير الأداة بناءً على عدد أمتار القطع وليس على الوقت، على سبيل المثال، استبدال القاطع الدائري كل 100,000 متر، بدلاً من "تغييره عند الشعور بأنه أصبح غير حاد". يجب تنظيف عمود الشفرة يوميًا باستخدام مسحوق الحبر والمواد اللاصقة لمنع انحشار الشفرة.
يجب أن تكون استراتيجيات السرعة تدريجية وليست حلولاً جاهزة تناسب الجميعتتميز الأشرطة الشمعية بتحملها العالي للشد وسرعتها العالية؛ أما الأشرطة المطلية بالراتنج فهي أكثر حساسية، لذا يجب ضبط السرعة بشكل مناسب. إن السعي الأعمى وراء أعلى سرعة للخط، إذا ما اقترن بانقطاعات متكررة في الفيلم وتوقفات بسبب التجاعيد، يُقلل في الواقع من الإنتاجية الفعالة. يُعد إنشاء قاعدة بيانات لمعايير العملية حسب المادة والمواصفات، مما يسمح للمشغلين باستدعاء التركيبة المثلى مباشرةً، نهجًا عمليًا للحد من هدر القطع التجريبي.
5. السعي إلى تحقيق نمو تدريجي من خلال الأتمتة والذكاء الاصطناعي
عندما وصل التحسين على المستويين الميكانيكي والعملياتي إلى حده الأقصى، أصبح تحديث بنية المعدات نقطة الانطلاق لتحقيق قفزات في الكفاءة.
تقنية القطع بدون تلامسيستحق هذا الأمر الاهتمام. فحلول القطع بالليزر أو باستخدام سكين الهواء تتجنب الاحتكاك بين الشفرة الميكانيكية وطلاء الشريط، مما يسمح بسرعات قطع تتراوح بين 300 و500 متر في الدقيقة، مع التخلص من مشاكل النتوءات الناتجة عن تآكل الشفرة وتغيير الأدوات بشكل متكرر. وبالنسبة للأشرطة الراتنجية ذات القيمة المضافة العالية، يوفر هذا الحل مزايا واضحة في اتساق الجودة.
الكشف عن العيوب عبر الإنترنت وتكامل البياناتتحسين الكفاءة من منظور إداري. يقوم نظام الرؤية المدعوم بالذكاء الاصطناعي بمسح تجانس الطلاء في الوقت الفعلي، ويحدد العيوب تلقائيًا مثل الثقوب والفقاعات، مما يمنع الهدر بكميات كبيرة في عمليات الطباعة اللاحقة. يتم تحميل بيانات التقطيع (الطول، العرض، الدفعة، منحنى الشد) تلقائيًا إلى نظام إدارة عمليات التصنيع (MES)، مما يجعل سجل إنتاج كل لفة من الشريط قابلاً للتتبع، ويجمع بيانات حقيقية لتحسين العملية.
بالنسبة لخطوط الإنتاج التي لا تزال تستخدم المعدات التقليدية، لا داعي لاستبدال الآلات بالكامل دفعة واحدة. فإعطاء الأولوية لتطبيق أدوات التغيير السريع، وتحديث نظام التحكم المغلق بالشد، وترقية تصحيح الانحرافات - وهي العناصر الثلاثة ذات أعلى نسب بين المدخلات والمخرجات - عادةً ما يحقق مكاسب كبيرة في الكفاءة دون الحاجة إلى استبدال الآلات الرئيسية. إن جوهر تحسين الكفاءة لا يكمن في زيادة سرعة دوران الآلات، بل في ضمان إنتاجها لمنتجات عالية الجودة أثناء تشغيلها.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة لف شريط طباعة البطاقات
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 ماكينة تقطيع شريط طباعة البطاقات






