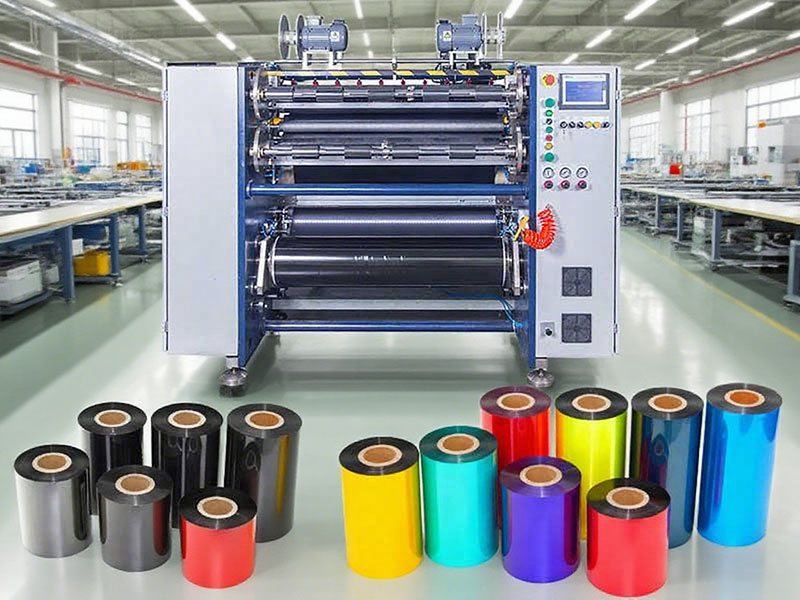
آلة تقطيع وإعادة لف الشريط هي جهاز متخصص لتقطيع أشرطة اللفائف الرئيسية العريضة إلى لفائف صغيرة بعرض محدد. ويكمن جوهر تشغيلها في التحكم الدقيق في الشد وسطح القطع المستوي. لا تضمن إجراءات التشغيل الموحدة سلامة العاملين فحسب، بل تُعد أيضًا أساسية لمنع ظهور الخطوط البيضاء والانبعاجات ومشاكل انقطاع الشريط أثناء الطباعة اللاحقة. فيما يلي ملخص لمعايير التشغيل الكاملة للعملية، بدءًا من التحضير للتشغيل وحتى الانتهاء، بناءً على خصائص المعدات ومتطلبات العملية.

1. التحضير وفحص السلامة قبل بدء التشغيل
تُعدّ عمليات الفحص قبل التشغيل خط الدفاع الأول ضد الإصابات الميكانيكية وحوادث الجودة. يجب على المشغلين ارتداء القفازات والنظارات الواقية، والتأكد من تأريض المعدات بشكل صحيح.
يُعدّ التحقق من حالة الجهاز أمرًا بالغ الأهمية. تأكد من إعادة ضبط زر التوقف الطارئ، ومن سلامة أغطية الحماية في منطقة القطع وأجزاء النقل وإغلاقها بإحكام، ويُمنع منعًا باتًا توصيل مفتاح باب الأمان بدائرة قصر. بالنسبة للأدوات، تأكد من أن حافة الشفرات الدائرية أو شفرات القطع حادة وخالية من الشظايا، وأن دوران عمود الشفرة سلس، وأن براغي التثبيت مُحكمة. إذا أصبحت الشفرة غير حادة، فيجب شحذها أو استبدالها فورًا لتجنب ظهور نتوءات أو بقايا شريطية أثناء القطع.
يجب عدم إغفال تحضيرات المواد والتنظيف. يجب إزالة بقايا مسحوق المطاط والغبار من بكرات التوجيه وبكرة السحب ومناطق الفتحات لمنع دخول الأجسام الغريبة إلى الشريط والتسبب في تلفه. تأكد من مطابقة طراز وعرض البكرة الرئيسية المراد قصها مع أمر العمل؛ يجب أن يكون سطح نهاية البكرة الرئيسية مستويًا وخاليًا من التجاعيد والرطوبة. إذا كان سطح نهاية البكرة الرئيسية غير مستوٍ بشكل كبير، يلزم إجراء معالجة مسبقة أو استبدالها قبل التغذية؛ وإلا، فإن البكرات الصغيرة بعد القص ستكون عرضة للحركة الجانبية.
2. عملية التغذية واختراق الغشاء
خلال مرحلة التغذية، يُستخدم عمود تمديد الهواء أو ذراع المساعدة لتحميل قضيب التوصيل بسلاسة في قاعدة فك اللفائف. يجب نفخ عمود تمديد الهواء بشكل صحيح لضمان عدم انزلاق القلب أثناء التشغيل بسرعات عالية. أثناء اختراق الفيلم، يجب اتباع مسار حركة الفيلم المحدد بواسطة الجهاز بدقة: بعد سحب الشريط من بكرة فك اللفائف، يمر بالتتابع عبر بكرة كشف الشد، وبكرة التوجيه، ومجموعة شفرات القطع، ثم يُلف أخيرًا إلى بكرة إعادة اللف. خلال عملية اختراق الفيلم، يجب الحفاظ على الشريط مسطحًا، دون التواء أو تقاطع، ويجب توجيه سطح طلاء الشريط بشكل صحيح (عادةً إلى الخارج أو وفقًا لمتطلبات العملية).
يُعد ضبط الشد الخطوة الأساسية بعد اختراق الفيلم. وبناءً على سُمك وعرض شريط الطباعة، يتم ضبط شد اللف وإعادة اللف عبر نظام التحكم. المبدأ الأساسي هو: يجب استخدام شد منخفض مع الركائز الرقيقة (مثل 4-5 ميكرومتر)، بينما يجب زيادة الشد بشكل مناسب مع المنتجات العريضة. قد يتسبب الشد الزائد في تلف طبقة PET الأساسية، مما يؤدي إلى تساقط المسحوق؛ أما إذا كان الشد منخفضًا جدًا، فقد تتشكل التجاعيد بسهولة، مما يتسبب في ظهور خطوط بيضاء أثناء الطباعة. بالنسبة للأجهزة الجديدة أو دفعات الأشرطة الجديدة، يُنصح بضبط الشد بدقة عند سرعات منخفضة للعثور على قيمة حرجة لا تُسبب شدًا زائدًا ولا ارتخاءً.

3. إعدادات معلمات القطع والقطع التجريبي
يجب ضبط موضع حامل الأدوات بدقة وفقًا لعرض أمر العمل. باستخدام الفرجار، يتم فحص تباعد الشفرات، وعادةً ما يتم التحكم في دقة آلات القطع عالية الدقة ضمن نطاق ±0.1 مم. عند ضبط حامل الأدوات، تأكد من أن جميع الشفرات لها أعماق قطع متساوية لتجنب الضغط غير المتساوي الذي قد يؤدي إلى تلف بعض الشفرات أو حدوث انبعاجات عميقة جدًا في بعض المناطق.
ينبغي ضبط سرعة القطع وفقًا لمبدأ "القطع التجريبي بسرعة منخفضة، ثم زيادة السرعة تدريجيًا". يُنصح بضبط سرعة القطع الأولية على 50-80 مترًا/دقيقة. بعد التأكد من أن المنتج النهائي ذو سطح أملس وخالٍ من النتوءات والالتصاق، تُزاد السرعة تدريجيًا إلى سرعة الإنتاج العادية (عادةً 150-300 متر/دقيقة، حسب أداء الجهاز). بالنسبة للطلاءات الخاصة أو الشرائط المعرضة للتلطخ، يُساعد التباطؤ المناسب خلال عملية القطع على تقليل الكهرباء الساكنة وتلف الطلاء.
يُحدد اختيار طريقة اللف بناءً على متطلبات العميل لقطر اللفة وصلابتها. إذا كان المطلوب قلبًا محكمًا، يُمكن استخدام اللف المركزي مع تناقص مناسب في الشد (التناقص التدريجي). أما إذا كان السطح النهائي مسطحًا للغاية، فإن اللف السطحي مع بكرات الضغط يُعدّ أنسب. يُمكن ضبط التناقص التدريجي لللف بشكل مناسب لمنع تكوّن "مراكز الأقحوان" أو اعوجاج الحواف في اللفات الصغيرة.
4. المراقبة التشغيلية وفحص العمليات
بعد تشغيل الجهاز، يجب إجراء فحص أول قطعة فورًا. تحقق مما إذا كان عرض شريط اللفة الأولى ضمن نطاق التفاوت المسموح به، وما إذا كان سطح النهاية مستويًا وفقًا للمعايير، وما إذا كانت صلابة اللفة منتظمة، وما إذا كانت هناك خدوش أو علامات شوائب على سطح الطلاء. في حال فشل القطعة الأولى، يُمنع منعًا باتًا الإنتاج بكميات كبيرة.
يجب إجراء عمليات فحص دورية كل 15-20 دقيقة. انتبه جيدًا لتقلبات شد الشريط أثناء فك اللفائف، ومحاذاة اللفائف، ووجود أي شوائب حول مجموعة الشفرات. إذا لاحظت تحرك الشريط يمينًا ويسارًا على بكرة التوجيه، فهذا يعني عادةً أن سطح القطع غير مستوٍ أو أن هناك تقلبات في الشد، ويجب ضبطه فورًا. أثناء التشغيل، يُمنع منعًا باتًا إدخال اليدين أو أي جزء من الجسم إلى منطقة مجموعة شفرات القطع أو بكرة إعادة اللف. يجب إجراء أي تعديلات فقط بعد توقف الجهاز تمامًا.
عند قطع لفة الشريط واستبدال العمود، استخدم شريطًا خاليًا من البقايا للتغذية، وحافظ على نظافة يديك أثناء التشغيل لمنع بقع الزيت من تلويث طبقة الشريط. بعد إعادة اللف، يجب إعادة التأكد من الشد والمحاذاة قبل استئناف التشغيل.
5. إيقاف التشغيل والتفريغ وإعادة ضبط المعدات
يجب أن يتم إيقاف التشغيل وفقًا للتسلسل المحدد: إيقاف اللف أولًا، ثم إيقاف فك اللف، وأخيرًا فصل الطاقة عن المحرك الرئيسي. يُمنع منعًا باتًا إجراء إيقاف طارئ عند السرعات العالية لتجنب انقطاع الشريط نتيجةً لضعف القصور الذاتي أو التغيرات المفاجئة في الشد.
أثناء التفريغ، استخدم منصات نقالة أو عربات خاصة لاستقبال اللفائف الجاهزة، وتعامل معها برفق، وتجنب اصطدام أطرافها. بالنسبة للأشرطة الخاصة المعرضة للتلطخ أو ذات المقاومة الضعيفة للحرارة، يجب تحديد اتجاه الطباعة وتخزينها بعيدًا عن الضوء. تشمل إعادة ضبط الجهاز تنظيف بقايا الحبر من مجرى السكين وبكرة التوجيه، وإعادة حامل الأداة وبكرة اللف إلى وضعيهما الأصليين، وتعبئة "سجل تشغيل آلة التقطيع" لتسجيل الناتج، والحالات غير الطبيعية، ومعلومات استبدال الأدوات.
6. التشوهات الشائعة والاستجابة الفورية
إذا كان سطح الشريط النهائي بعد القطع غير مستوٍ، فتحقق أولاً من حدة الشفرة وتوازي بكرة التوجيه، ثم تأكد من تركيب عمود اللف بشكل صحيح ومن توزيع الشد بالتساوي. في حال انقطاع الشريط، فعادةً ما يكون ذلك بسبب الشد الزائد أو تلف البكرة الرئيسية نفسها؛ لذا يجب تخفيف الشد وفحص المادة الداخلة. أما التجعد أثناء إعادة اللف، فعادةً ما يكون مرتبطًا بضعف الشد أو عدم كفاية الضغط على البكرات؛ ويمكن زيادة الشد أو ضبط الفجوة بين البكرات حسب الحاجة. بالنسبة لاختلالات السطح الطفيفة، يمكن تصحيحها بضبط محدد إعادة اللف. أما اللفائف النهائية غير المستوية بشدة، فيجب تخفيض جودتها أو التخلص منها، ويجب عدم إدخالها في العملية التالية.
تتضمن إجراءات التشغيل الموحدة بشكل أساسي التحكم المستمر في ثلاثة متغيرات: الشد، والسرعة، وحالة الأداة. يجب على المشغلين إدراك أن اتساق كل لفة من المنتج المقطّع سيتم التحقق منه في نهاية المطاف على طول مسار شريط طابعة الملصقات. إن ترسيخ عادات فحص أول قطعة دائمًا، وتسجيل كل فحص، وتصحيح كل عملية إيقاف تشغيل، من شأنه أن يحوّل أداء المعدات إلى جودة منتج مستقرة.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة لف شريط طباعة البطاقات
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 ماكينة تقطيع شريط طباعة البطاقات






