يُعدّ تقطيع الأغشية عمليةً أساسيةً في معالجة الملفات، وتؤثر دقتها بشكلٍ مباشر على إنتاجية المنتجات النهائية وكفاءة استخدام المواد. فمن الأغشية البصرية على شاشات الهواتف الذكية إلى فواصل بطاريات الطاقة، يمكن أن تتفاقم انحرافات العرض على مستوى الميكرون أو النتوءات على الحواف في العمليات اللاحقة، مُسببةً تمزق الأغشية، وأخطاء في التسجيل، أو حتى مخاطر حدوث ماس كهربائي في البطارية. ولطالما اعتبرت الصناعة دقة التقطيع انعكاسًا لمستوى التجميع الميكانيكي، ولكن مع انتشار تقنيات التقطيع عالية السرعة والأغشية فائقة الرقة، بدأ هذا التصور يتغير: فدقة التقطيع ليست نتاج خطوة واحدة، بل هي نتيجة تفاعل ديناميكي بين الشد، وتصحيح الانحراف، وحالة الأداة، وخصائص المواد الداخلة. تحاول هذه المقالة تحليل آليات هذه العوامل، وتحديد المسار التقني من التحكم التجريبي إلى تطوير حلقة البيانات المغلقة.
التحكم في الشد: القيد الأساسي للدقة
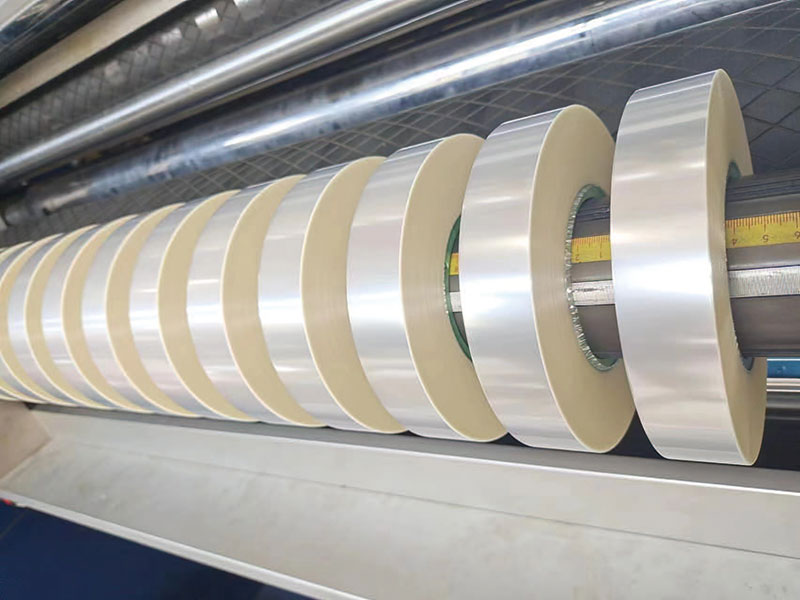
أثناء عملية القص، يلعب الشد دورًا مزدوجًا. فهو لا يوفر فقط الدعم اللازم لتثبيت حافة القطع أثناء القص، بل يؤثر أيضًا بشكل مباشر على استقرار موضع الفيلم الجانبي بين بكرات التوجيه. عندما يكون الشد غير كافٍ، يصبح عرض الفيلم مرتخيًا، وقد تؤدي حتى اضطرابات تدفق الهواء الطفيفة أو انحراف بكرات التوجيه إلى انحراف متعرج. أما إذا كان الشد مرتفعًا جدًا، فسيتعرض الفيلم الرقيق لتشوه شدّي، مما يتسبب في ارتداد عرض القص بعد اللف، وينتج عنه انحرافات أبعاد خفية. والأكثر تعقيدًا، أن القطر يزداد باستمرار أثناء اللف، ويتطلب الحفاظ على شد ثابت انخفاض عزم الكبح بالتزامن مع ذلك. إذا تأخرت استجابة التحكم في هذا التناقص، فسيؤدي ذلك إلى إجهاد غير متساوٍ بين الطبقات الداخلية المشدودة والطبقات الخارجية الرخوة، مما يؤدي إلى تدهور تجانس السطح النهائي.
تعتمد أنظمة التحكم التقليدية في الشد PID على منطق تفاعلي يقوم على "التعديل بعد حدوث الانحراف"، مما يؤدي إلى تأخير متأصل عند عمليات القطع عالية السرعة. ويتجه التطور التكنولوجي الحالي نحو بناء حلقة مغلقة باستخدام محركات مؤازرة مقترنة بمستشعرات الشد، حيث يتم دمج نسب الشد في قسمي فك ولف اللفائف ضمن نموذج موحد، مما يحقق الانتقال من "التصحيح السلبي" إلى "التنبؤ الفعال". بالنسبة للمواد الحساسة للشد، مثل أغشية المكثفات والأغشية البصرية، حتى مع التحكم في تقلبات الشد ضمن القيمة المحددة ±1%، فإنها كافية للتأثير على الجودة المجهرية لسطح نهاية القطع النهائي.
نظام التصحيح: الصراع بين أجزاء من الثانية وانحراف الأغشية الرقيقة
يُعدّ الانحراف الجانبي للفيلم أثناء الحركة عالية السرعة المصدر الرئيسي لانحراف عرض القطع. وتتعدد أسباب هذا الانحراف، منها: أخطاء في توازي بكرات التوجيه، وعدم انتظام إحكام لفة الفيلم الرئيسية الداخلة، وحتى التأثير التراكمي لتفاوتات سُمك الفيلم نفسه، وكلها عوامل تؤدي إلى انحراف عرض الفيلم عن المسار المحدد قبل دخوله حافة الشفرة. وتتمثل مهمة نظام التصحيح في إتمام دورة "الكشف - الحساب - التنفيذ" في غضون أجزاء من الثانية.
تُحدد دقة طبقة الإدراك الحد الأعلى للتصحيح بشكل مباشر. تتأثر مستشعرات الحواف الكهروضوئية أو فوق الصوتية التقليدية بسهولة بشفافية الفيلم ولونه وانعكاس سطحه، ولكن إدخال مستشعرات حواف التصوير المقطعي التوافقي البصري (OCT) يُتيح لكل من الأفلام البصرية عالية الشفافية والأفلام الموصلة الداكنة تحقيق تحديد دقيق للحواف على مستوى دون الميكرون. على مستوى التنفيذ، تم ضغط زمن استجابة التصحيح المؤازر الكهربائي في سيناريوهات السرعات العالية (>100 متر/دقيقة) إلى أقل من 10 مللي ثانية. وبالاقتران مع نظام التحكم التناسبي التكاملي التفاضلي الضبابي (PID) ونماذج التنبؤ بموقع الحافة، يُمكن تطبيق تصحيح متقدم للانحرافات التدريجية الناتجة عن مرونة المادة. تجدر الإشارة إلى أن التصحيح والشد ليسا نظامين مستقلين: فعندما يُغير إجراء التصحيح الموضع الجانبي لعرض الفيلم، يتغير توزيع الشد على كلا الجانبين تبعًا لذلك. تتمثل الاستراتيجية التآزرية المثلى في ضبط ضغط بكرة الشد المقابلة بدقة أثناء بدء التصحيح، مما يُشكل تصحيحًا مُركبًا بدلًا من ترك النظامين يعملان بشكل مستقل.
الأدوات وأعمدة الأدوات: مصادر مهملة للخطأ على مستوى الميكرون
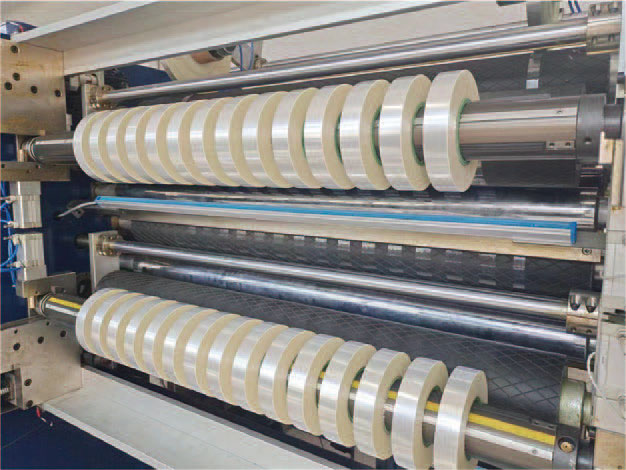
يُحدد عرض القطع المرجعي بواسطة تباعد الأدوات، لكن القيمة المُحددة لا تُساوي موضع نقطة القطع الفعلية. فالحركة المحورية لعمود الأداة، والانحراف الدوراني للشفرة، والتآكل الطفيف لطرف الأداة أثناء التشغيل طويل الأمد، كلها عوامل تُؤدي إلى تغيير خط القطع الفعلي باستمرار. وقد أشارت الأبحاث إلى أن الإزاحة المحورية لشفرة القطع غالبًا ما تحدث في بداية عملية القطع. إذا اعتمد المشغلون فقط على عرض المنتج النهائي لعكس ضبط الأداة، فإنهم يُصبحون عُرضة للتصحيحات المُتكررة ودورة من عدم الاستقرار المُستمر. في سيناريوهات الدقة العالية، يُعد استخدام مؤشر قياس لقياس الإزاحة الجانبية لعمود الأداة أثناء الدوران والتحميل طريقة فعالة لتقييم الدقة الحقيقية لنظام الأداة.
تُعدّ خصائص اهتزاز عمود محرك الشفرة جديرة بالملاحظة أيضاً. إذ تنتقل اهتزازات تعشيق التروس الدورية إلى طرف الأداة على شكل تذبذبات دقيقة عالية التردد، تاركةً "أنماط اهتزاز الشفرة" بالكاد تُرى على الطبقة الرقيقة للغاية، مما يُشكّل خطراً خفياً للكسر في العمليات اللاحقة. يعمل عمود محرك الأداة ذو الدفع المباشر بالمحرك الخطي على التخلص من مصدر الاهتزاز هذا من جذوره، مما يُقلّل ارتفاع النتوءات عند حافة القطع من متوسط 0.12 مم في معدات الجيل السابق إلى أقل من 0.03 مم. إضافةً إلى ذلك، يجب أن تتناسب خلوص الأداة مع سُمك المادة، وعادةً ما يُؤخذ في الاعتبار ما بين 2% و10% من سُمك المادة. فإذا كانت الفجوة كبيرة جداً، ستتمزق حافة القطع وتنمو النتوءات؛ وإذا كانت صغيرة جداً، ستتآكل الحافة بشكل أسرع.
خصائص المواد الواردة ومطابقة العمليات: متغير يتم التقليل من شأنه
لا يمكن تحديد دقة التقطيع بواسطة آلة التقطيع وحدها. فتفاوت سُمك اللفة الرئيسية، وثبات إحكام اللف، وحتى تقلبات معامل الاحتكاك السطحي بين الدفعات، كلها عوامل تُسهم في انحرافات ملحوظة في الدقة أثناء التقطيع. فإذا كان عرض الفيلم الوارد غير منتظم في سُمكه الطولي، فإن استطالته تحت شد ثابت ستتغير تبعًا لذلك، مما يُسبب تقلبات دورية في عرض اللفة الفرعية المقطعة. وبالمثل، إذا وُجدت انتفاخات أو انخفاضات موضعية على السطح النهائي للفة الرئيسية، فإن الموضع الجانبي لعرض الفيلم أثناء فك اللف سيشهد تذبذبًا منخفض التردد، يتجاوز نطاق التعويض الفعال لنظام التصحيح.
يُعدّ توافق معايير العملية أمرًا بالغ الأهمية. فزيادة سرعة التقطيع تُفاقم تقلبات الشد وتُصعّب عملية التصحيح، ولكن السرعة المنخفضة ليست دائمًا الأفضل؛ إذ إنّ السرعة الخطية المنخفضة جدًا تُؤدي في الواقع إلى افتقار الفيلم إلى الدعم الكافي للصلابة أثناء القص عند حافة القطع. بالنسبة للمواد المختلفة، يجب تحديد نطاقات السرعة المناسبة وإعدادات الشد من خلال اختبار العملية، بدلًا من استخدام نفس مجموعة المعايير. تربط المصانع ذات الخبرة منحنى سُمك اللفة الرئيسية بنموذج الشد لآلة التقطيع، مُعوضةً مُسبقًا عن تقلبات السُمك المعروفة أثناء مرحلة فك اللف، ومُحولةً بذلك مراقبة الجودة من عملية التقطيع إلى المراحل السابقة.
من دقة الآلة الواحدة إلى دقة النظام
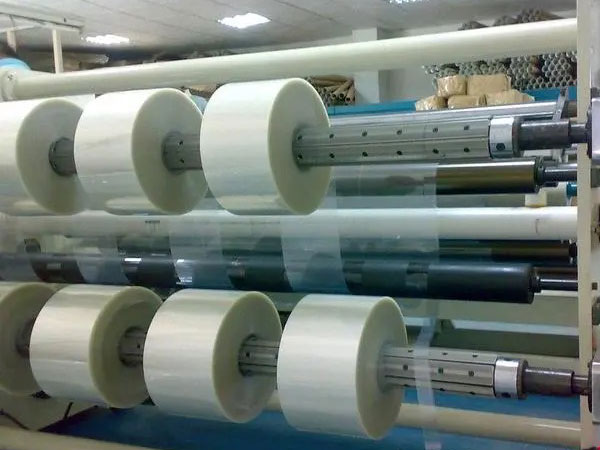
يُفسر التفاعل بين هذه العوامل سبب فشل تحسين دقة تشغيل مكون واحد في كثير من الأحيان في تحقيق تحسينات متناسبة في دقة القطع. ففي آلة القطع التي يتم التحكم في انحراف عمودها على مستوى الميكرون، إذا كان نظام الشد بطيئًا في الاستجابة، فإن جودة القطع تظل غير مستقرة؛ ومهما بلغت دقة مستشعر التصحيح، إذا كان توزيع الشد في الملف الرئيسي الوارد غير منتظم بطبيعته، فسيظل الانحراف يحدث بشكل متكرر.
تشير خارطة الطريق التقنية لأحدث المعدات إلى بنية متكاملة ذات حلقة مغلقة "للاستشعار - اتخاذ القرار - التنفيذ": حيث تقوم أجهزة استشعار موزعة بجمع بيانات الشد والاهتزاز وموضع الحافة وحالة الأداة في الوقت الفعلي؛ وتتنبأ نماذج التعلم الآلي باتجاهات انحراف المعلمات بناءً على البيانات التاريخية؛ وتُجري المحركات المؤازرة ضبطًا دقيقًا في غضون أجزاء من الثانية. تُظهر بيانات من شركة مصنعة لأغشية الألواح الخلفية للخلايا الكهروضوئية أنه بعد تطبيق هذه البنية، انخفض معدل الفقد من 1.8% إلى أقل من 0.7%، وكشف تحليل البيانات السابقة عن نمط تذبذب الجودة الضمني للفة الرئيسية الواردة. تكمن أهمية هذه الحالة في أن الحد الأعلى لدقة التقطيع ينتقل من الحد المادي للدقة الميكانيكية إلى الحد الخوارزمي لحلقة البيانات المغلقة.
بالنسبة لشركات معالجة الأفلام، فإن تحليل العوامل المؤثرة على دقة التقطيع يعتمد في نهاية المطاف على نقاط التحكم التشغيلية. يشكل نطاق استجابة نظام الشد، وقابلية مستشعر التصحيح للتكيف مع البيئة، وطيف الاهتزاز الناتج عن عمود الشفرة، وتوزيع سمك وكثافة اللفة الرئيسية الداخلة، النقاط الأربع الرئيسية للتحكم الدقيق. أي قصور في أي نقطة يمكن أن يتفاقم إلى انحرافات مرئية في العرض أو عيوب في الحواف أثناء التشغيل بسرعات عالية. قد يكون دمج هذه المحاور في نظام موحد لإدارة المعلمات، واستخدام البيانات بدلاً من الخبرة في اتخاذ قرارات التشغيل، هو السبيل الوحيد لتحويل دقة التقطيع من "مؤهلة" إلى "قابلة للتحكم".
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

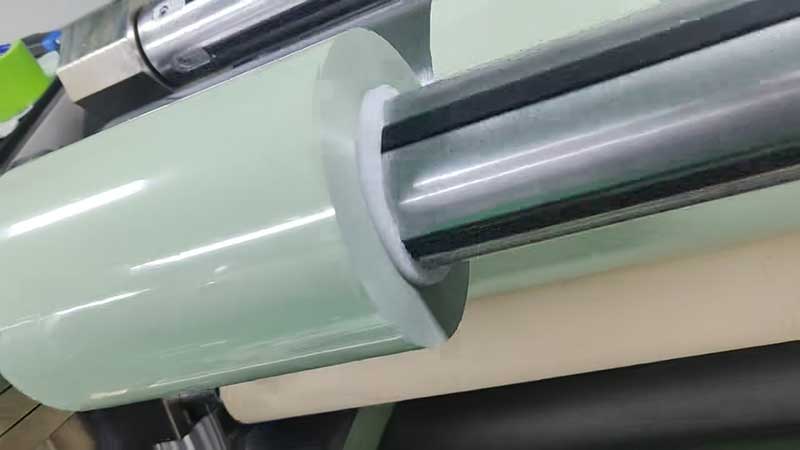
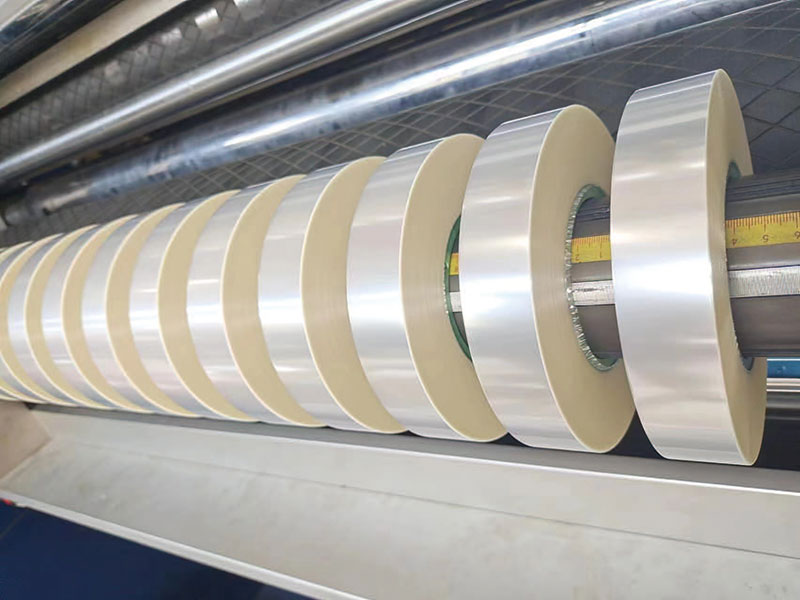 آلة تقطيع الأفلام
 آلة تقطيع الشريط
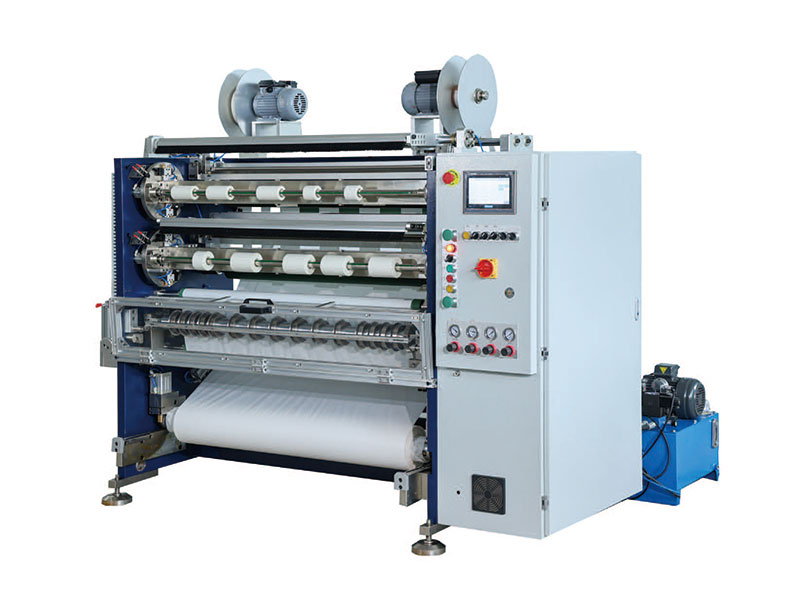 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع لاصقة أحادية الجانب
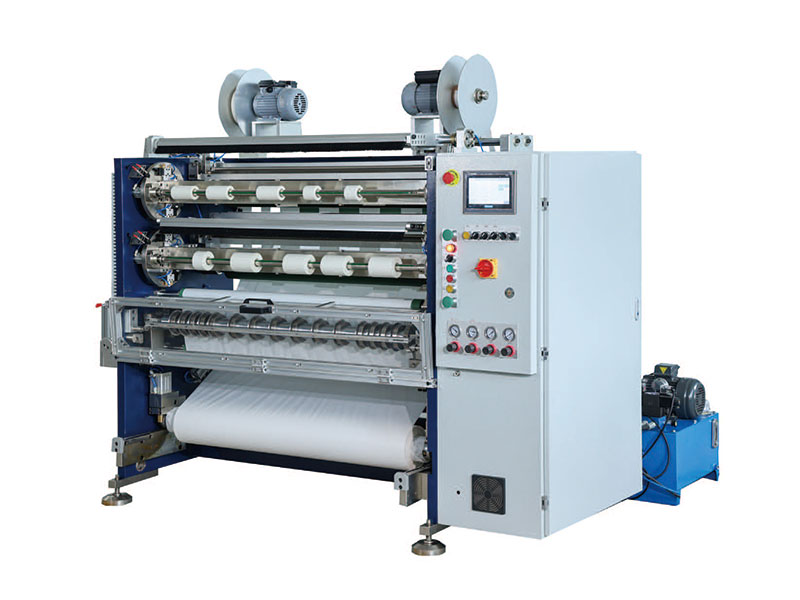 آلة تقطيع اللاصق المزدوج
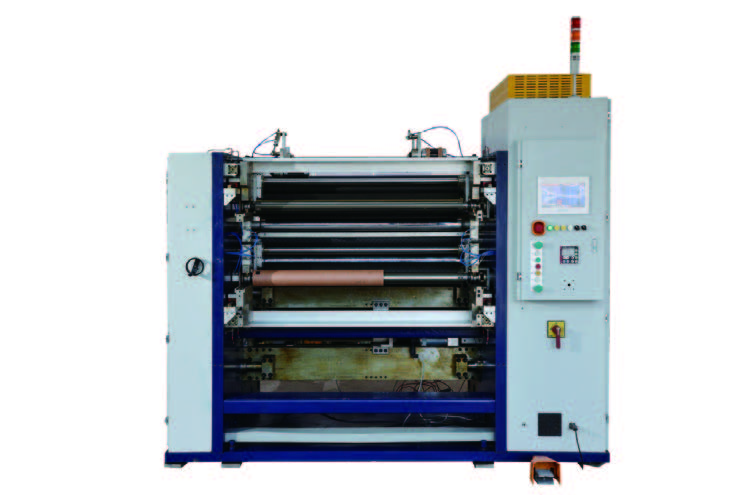 آلة تقطيع الأفلام ذات السعة
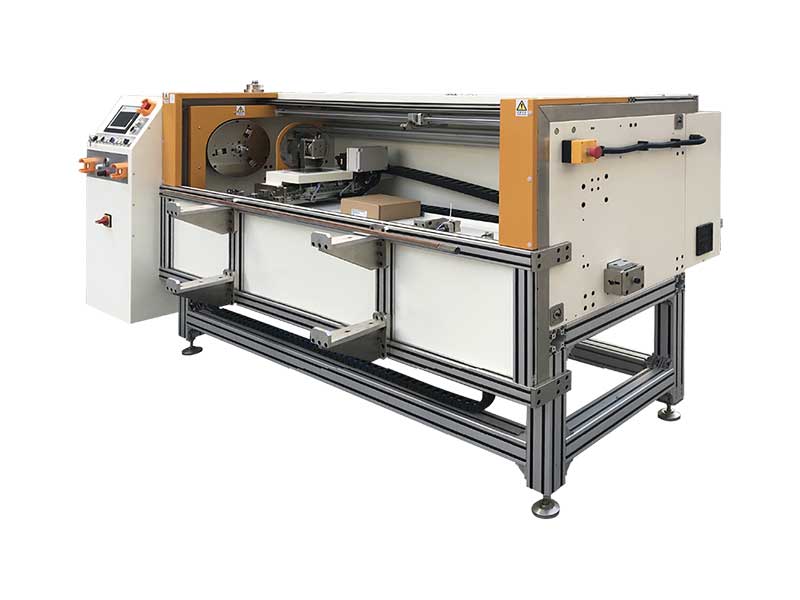 قاطع لفائف الرقائق الأوتوماتيكي






