يمكن لآلة تقطيع واحدة أن تقطع المواد الثلاث جميعها - ولكن فقط إذا توقفت عن التعامل مع "الفيلم" كمواصفة واحدة.
يبدأ معظم مشتري آلات تقطيع الأغشية البلاستيكية بسؤال بسيط: "هل تستطيع هذه الآلة التعامل مع أغشية BOPP وPE والأغشية المصفحة؟" الإجابة الصادقة هي نعم، في أغلب الأحيان تستطيع. لكن السؤال الأهم هو ما إذا كانت الآلة مُهيأة للتعامل مع كل نوع من هذه الأغشية بكفاءة، دون حدوث عيوب تظهر على شكل تجاعيد أو تداخل أو انفصال طبقات أو عدم اتساق صلابة اللفائف بعد ثلاث ورديات من بدء الإنتاج.
تختلف أغشية BOPP وPE والأغشية المصفحة اختلافًا كبيرًا عند خط القطع. فـBOPP صلبة وعرضة للشحنات الساكنة. أما PE فتتمدد قبل قطعها. وتتمتع الأغشية المصفحة بقوة ترابط داخلية قد تتلفها شفرة غير دقيقة أو طريقة لف غير سليمة. قد تقبل آلة مصممة لعينة واحدة من BOPP لفة من PE المرن أو غشاء PET/PE سميك مصفح، لكن "قبول" اللفة وإنتاج لفة نهائية قابلة للبيع أمران مختلفان تمامًا.
إليك ما يتغير فعليًا عند الانتقال بين هذه العائلات الثلاث من الركائز، وما يجب تحديده على جهازك لتجنب الحلول البديلة المكلفة لاحقًا.
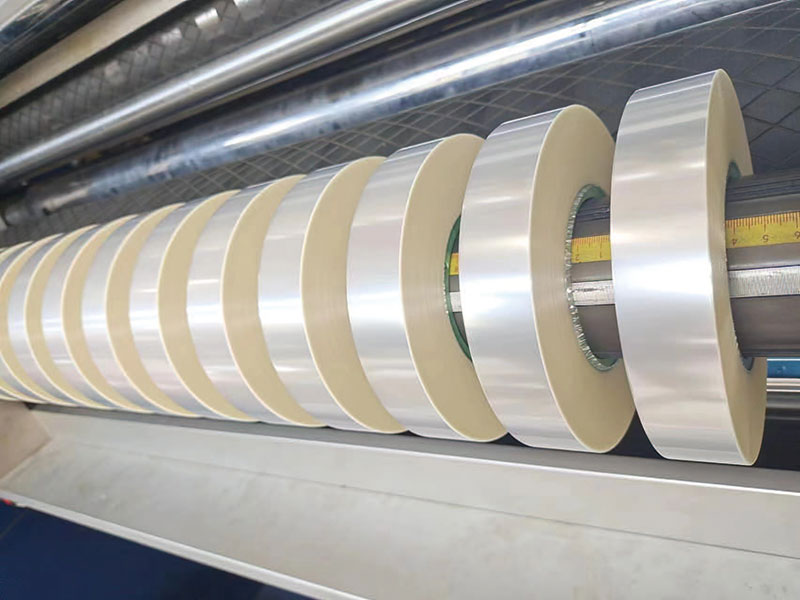
BOPP: صلب، ثابت، ولا يتسامح مع التوجيه الضعيف للشبكة
يُعدّ البولي بروبيلين ثنائي المحور (BOPP) المادة الأساسية في صناعة التغليف المرن، مثل أغلفة الوجبات الخفيفة، وورق الملصقات، وأغلفة التغليف الخارجية. يتميز بثبات أبعاده، وشفافيته البصرية، وجودة الطباعة عليه. أما في خطوط التقطيع، فتُفرض متطلبات محددة على هذه المزايا.
نظرًا لصلابة مادة BOPP، فإنها لا تنثني أو تتكيف مع البكرات كما تفعل مادة PE. لذا، يجب أن يكون توجيه الشريط دقيقًا للغاية؛ فبضعة ملليمترات من الانحراف الجانبي الذي يمتصه شريط PE يتحول إلى تجعد حاد أو حافة شق غير متساوية على مادة BOPP. وتُعد جودة الحافة أكثر أهمية مما يتوقعه العديد من المصنّعين في البداية، لأن صلابة مادة BOPP تعني أن أي نتوء أو غبار يتولد عند خط الشق يمكن أن ينتقل إلى عمليات الطباعة أو التغليف اللاحقة بدلاً من أن يُحصر في طبقة الفيلم الناعمة.
الشحنات الساكنة هي المشكلة الأخرى التي تواجه مادة BOPP. فمقاومة سطحها، التي تجعلها مادة طباعة جيدة، تجعلها أيضًا جاذبة للغبار والجسيمات الدقيقة عند سرعات الطباعة العالية. لذا، فإن التخلص النشط من الشحنات الساكنة - باستخدام قضبان تأيين موضوعة قبل وبعد شفرات القطع - ليس خيارًا في حالة BOPP إذا كنت تهتم بنظافة الحواف. صحيح أن الفرش غير الفعالة تساعد، لكن فعاليتها تتضاءل مع زيادة سرعة الطباعة عن 200 متر/دقيقة.
ملاحظة تكوين لـ BOPPأعطِ الأولوية لدليل ويب قوي (EPC أو LPC) والتحكم الفعال في الشحنات الساكنة. غالبًا ما يكون قصّ الشفرة باستخدام شفرة حلاقة كافيًا لـ BOPP الرقيق، لكن نضارة الشفرة مهمة؛ فالشفرة غير الحادة على BOPP الصلب تُنتج غبارًا وحوافًا خشنة بدلًا من قصّ نظيف.
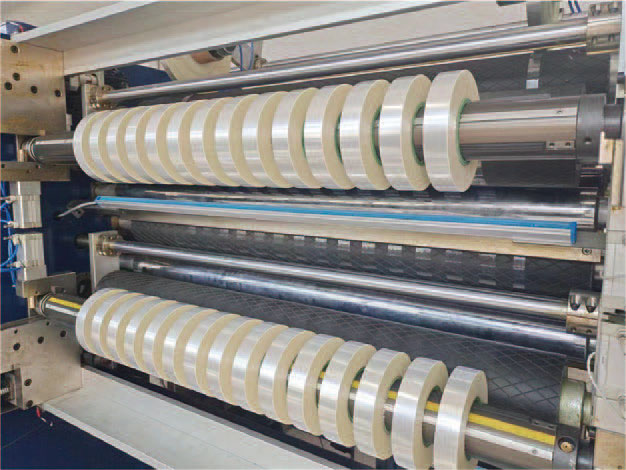
التربية البدنية: توتر منخفض، صبر عالٍ
يمثل البولي إيثيلين مشكلة معاكسة تمامًا من جميع النواحي تقريبًا. فبينما يتميز البولي بروبيلين ثنائي المحور (BOPP) بالصلابة، يتميز البولي إيثيلين بقابليته للتمدد. وبينما يحافظ البولي بروبيلين ثنائي المحور على أبعاده، يتمدد البولي إيثيلين تحت تأثير الشد ويحاول العودة إلى حالته الأصلية بعد زوال الشد، وهي خاصية تُصبح عائقًا في عمليات التقطيع وإعادة اللف.
القاعدة الأساسية لتقطيع البولي إيثيلين هي الشد المنخفض والمستقر. يؤدي الشد الزائد أثناء فك اللفة إلى تضييقها، حيث يضيق النسيج بين جهاز فك اللفة ومحطة التقطيع، مما يؤثر على عرض الشق ويؤدي إلى تفاوت في تشذيب الحواف من متر لآخر. كما أن الشد الزائد أثناء إعادة اللفة يؤدي إلى استمرار تمدد اللفة بعد التقطيع، وعندما يخف هذا الشد، تتقلص اللفة أو تصبح حوافها لينة ومترهلة.
نادراً ما يكون تداخل لفائف البولي إيثيلين لغزاً. وتتمثل الأسباب الشائعة في الشد الزائد أو غير المستقر، وسوء محاذاة اللفائف، ووجود هواء محصور بين الطبقات، وصلابة اللف غير المناسبة. ستواجه الآلات ذات نطاق الشد الضيق، المصممة خصيصاً للبولي بروبيلين ثنائي المحور (BOPP) أو البولي إيثيلين تيريفثالات (PET)، صعوبة في هذه الحالة. يتطلب البولي إيثيلين القدرة على العمل عند الحد الأدنى من نطاق الشد - غالباً في نطاق 0.5-2.0 PLI اعتماداً على السماكة والإضافات - مع تحكم تدريجي في الشد يقلل الضغط مع ازدياد سماكة اللفافة.
ملاحظة تكوين لـ PEتحقق من قدرة الماكينة على تحمل الحد الأدنى للشد، وليس فقط الحد الأقصى. يُعد نظام بكرة الشد أو نظام التغذية الراجعة لخلية الحمل ذو نسبة تخفيض واسعة أكثر فائدة هنا من محرك عالي السرعة. يمكن أن تساعد أعمدة الانزلاق التفاضلية في إعادة اللف على تعويض تباين السماكة عبر الشريط، والذي يميل البولي إيثيلين إلى أن يكون أكثر وفرة من البولي بروبيلين ثنائي المحور.
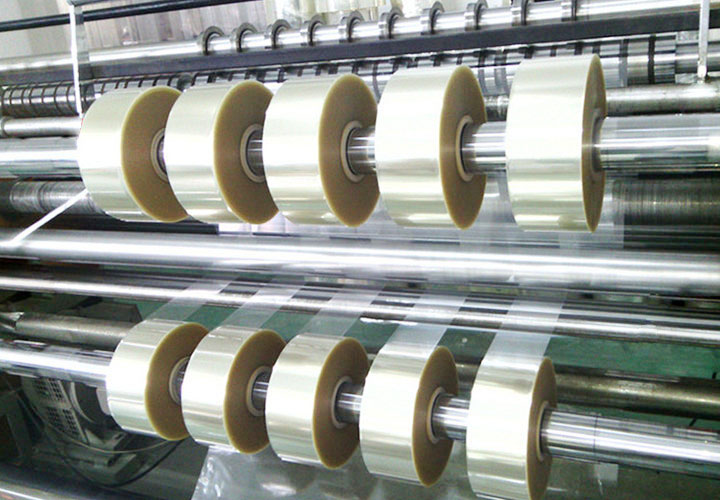
الفيلم المصفح: حيث تكون الرابطة هي المنتج
تُعدّ الأغشية المُصفّحة - مثل PET/PE وBOPP/CPP والهياكل المعدنية والصفائح المُحتوية على رقائق معدنية - من أكثر المواد عرضةً لأخطاء التقطيع التي يصعب إصلاحها. تكمن القيمة الكاملة للصفائح المُصفّحة في متانة الرابطة بين طبقاتها. فعملية التقطيع التي تقص هذه الطبقات بمعدلات مختلفة، أو التي تُولّد حرارة أو إجهادًا ميكانيكيًا كافيًا لإضعاف سطح الالتصاق، تُنتج لفائف قد تبدو مقبولة ظاهريًا، ولكنها تفشل في خط إنتاج الأكياس لدى العميل.
لهذا السبب، يختلف اختيار الشفرات المستخدمة في الصفائح المركبة. فاستخدام شفرة حلاقة واحدة لقص طبقات متعددة يؤدي إلى قصها بالتتابع بدلاً من القص المتزامن، مما قد يتسبب في انفصال الطبقات عند خط القطع، خاصةً في الصفائح المركبة المحتوية على رقائق معدنية أو المطلية بالمعدن حيث تختلف الخصائص الميكانيكية للطبقات اختلافًا كبيرًا. أما القص الدائري، باستخدام شفرة علوية تتداخل مع شفرة سفلية كالمقص، فيطبق قوة القص على جميع الطبقات دفعة واحدة، وهو الخيار الأكثر أمانًا للصفائح المركبة بشكل عام.
يُعدّ التحكم في اللفّ بالغ الأهمية. قد تتجعد الرقائق أو تتداخل عندما تستجيب طبقاتها المكونة بشكل مختلف للشد والاسترخاء. إذا كانت إحدى الطبقات تتمتع بذاكرة أكبر من الأخرى - فبولي إيثيلين معروف بـ"مادة ذات ذاكرة"، كما يقول أحد موردي الأغشية - فقد تُصاب اللفة النهائية بالتموج أو مشاكل في التتبع بعد أيام من التقطيع. إن ثبات شدّ اللفّ، ويفضل أن يكون مضبوطًا بشكل مخروطي، بالإضافة إلى لفافة وضع تحافظ على ضغط تلامس ثابت، يحمي كلاً من الترابط وشكل اللفة.
ملاحظة تكوين للرقائقحدد القصّ كطريقة القطع الأساسية، مع إمكانية ضبط تداخل الشفرات بدقة. بالنسبة للصفائح السميكة أو الهياكل المحتوية على رقائق معدنية، ضع في اعتبارك هندسة الشفرة التي تراعي الطبقات المعدنية الكاشطة؛ إذ تتآكل شفرات الفولاذ القياسية بشكل أسرع على هذه المواد. يجب أن يكون نظام التحكم في شدّ اللفّ قادرًا على توفير شكل مخروطي يتناسب مع صلابة الصفيحة، وليس منحنى شدّ مسطحًا موروثًا من تركيبة BOPP.
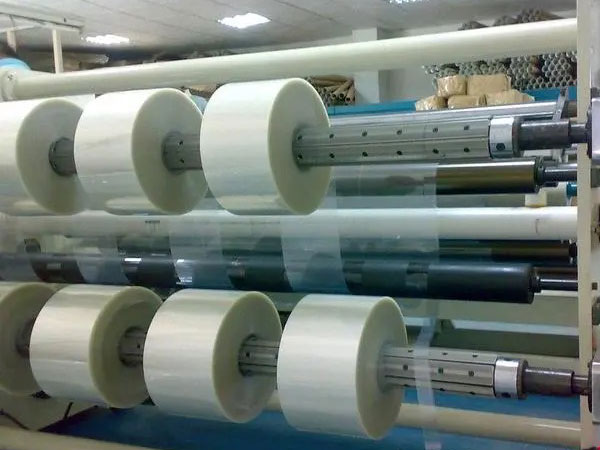
السؤال الحقيقي: آلة واحدة أم اثنتان؟
الحل العملي لمعظم شركات التحويل هو أن آلة تقطيع واحدة ذات مواصفات جيدة يمكنها تغطية مواد BOPP وPE والرقائق الشائعة، شريطة أن يتم شراء الآلة مع توضيح نطاق المواد الكامل، وليس مجرد عينة واحدة. يجب أن تتضمن مناقشة المواصفات الحد الأدنى والحد الأقصى لسمك كل مادة، وما إذا كان أي غشاء معدنيًا أو مطليًا، وأقطار اللفائف النهائية المتوقعة وعرض الشقوق.
لا يمكنك شراء آلة مصممة خصيصًا لنوع واحد من المواد الخام وتوقع أن تعمل مع الأنواع الأخرى بنفس الجودة والسرعة دون تعديل. فنطاق الشد الذي يُحسّن أداء مادة BOPP سيؤدي إلى تمدد مادة PE. كما أن شفرة الحلاقة التي تُستخدم لقص مادة PE الرقيقة بدقة ستؤدي إلى انفصال طبقات رقائق الألومنيوم. أما التحكم في الشحنات الساكنة المناسب لمادة PE ذات السرعة المنخفضة فسيترك مادة BOPP مغطاة بالغبار.
اطلب من موردك عرض الجهاز على مجموعة المواد الفعلية التي تستخدمها، وليس على عينة عامة. إنّ آلة التقطيع التي تُنتج لفة نظيفة وخالية من التداخل من كل نوع من أنواع المواد التي تستخدمها، وبالسرعات التي تحتاجها، هي آلة مصممة خصيصًا لتلك المواد. أما أي آلة أقل من ذلك، فهي آلة تقبل الفيلم ولكنها قد لا تُنتج اللفة المطلوبة.
جاهز للتحقق من نطاق المواد الخاص بك مقابل مواصفات الآلةأرسل لنا قائمة المواد الأساسية الخاصة بك - السماكات والهياكل ومتطلبات اللفة النهائية - وسنؤكد لك تكوين الشد والقطع واللف الذي يغطي جميع الجوانب الثلاثة دون أي تنازلات.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


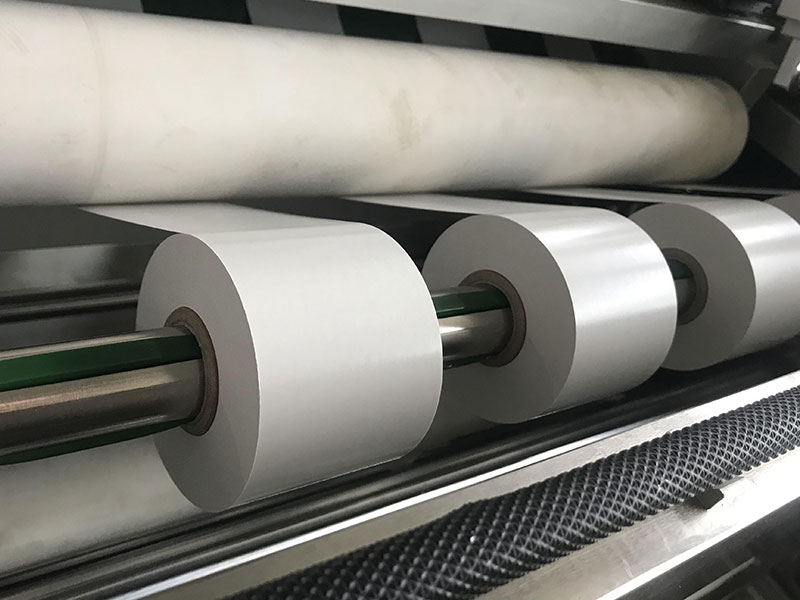
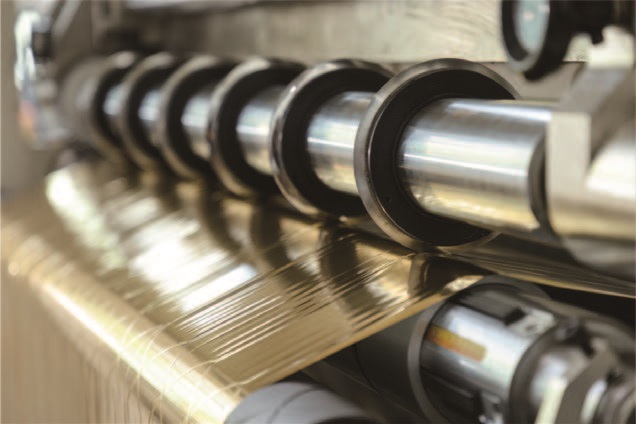
 آلة تقطيع الشريط
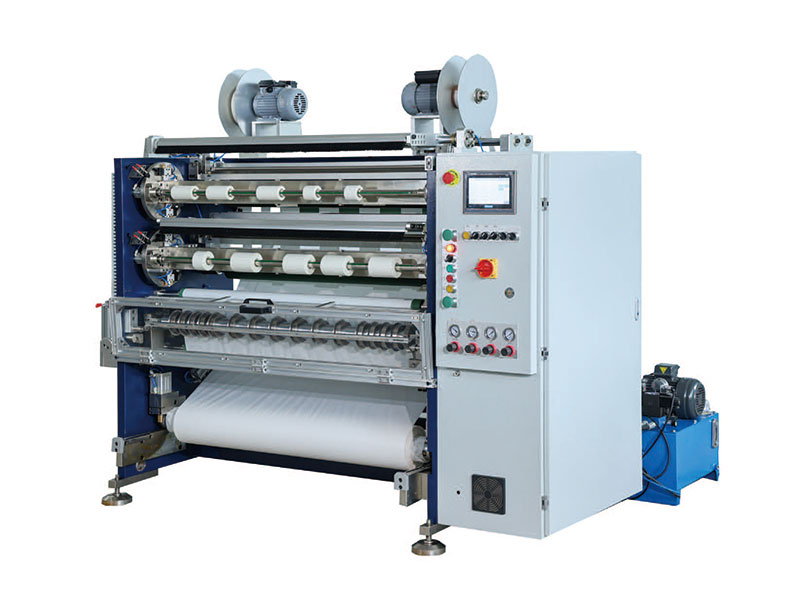 آلة تقطيع الشريط
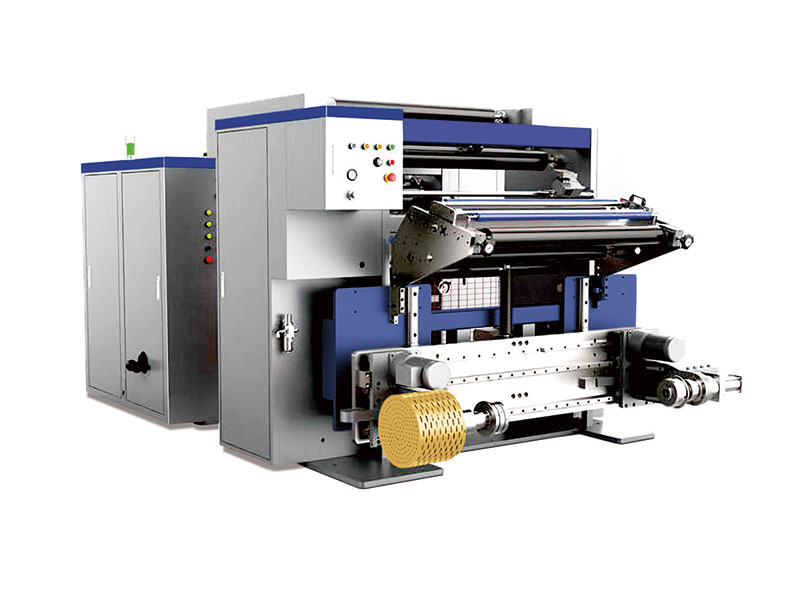 آلة تقطيع عالية السرعة
 آلة تقطيع شريط الباركود
 آلة تقطيع لاصقة أحادية الجانب
 آلة تقطيع اللاصق المزدوج
 آلة تقطيع الأفلام ذات السعة
 قاطع لفائف الرقائق الأوتوماتيكي






