لا تكمن صعوبة تشغيل آلة تقطيع رقائق الختم الساخن في "معرفة كيفية تشغيلها"، بل في "التقطيع بثبات، والتجميع بدقة، ومنع ظهور النتوءات". تتميز رقائق الختم الساخن بطبقة رقيقة وطبقة خارجية هشة، مما يجعلها شديدة الحساسية للشد، وأدوات القطع، والكهرباء الساكنة. قد يؤدي استخدام نوع مختلف من الرقائق لنفس الجهاز إلى تغيير جذري في منطق التشغيل. يتناول هذا المقال بالتفصيل جانبين: الخطوات العملية والتقنيات الأساسية، مع مراعاة نقاط البداية للمبتدئين وتوقع المشكلات الشائعة ومعالجتها.
1. "الاعتراض" قبل بدء التشغيل: تأكيد السلامة والحالة
في معايير تشغيل آلات التقطيع، تُعتبر السلامة أولوية قصوى. تحتوي آلة تقطيع رقائق الختم الساخن على نقاط تثبيت متعددة وأجزاء دوارة عالية السرعة؛ ويُمنع منعًا باتًا تشغيل العمود الدوار أثناء ارتداء القفازات. يجب إدخال الشعر الطويل داخل القبعة وربط أطراف الأكمام بإحكام. هذا ليس إجراءً شكليًا، فرقائق الختم رقيقة للغاية، وإذا علقت القفازات أو الملابس بها، فغالبًا لا يوجد وقت للتوقف فجأة.
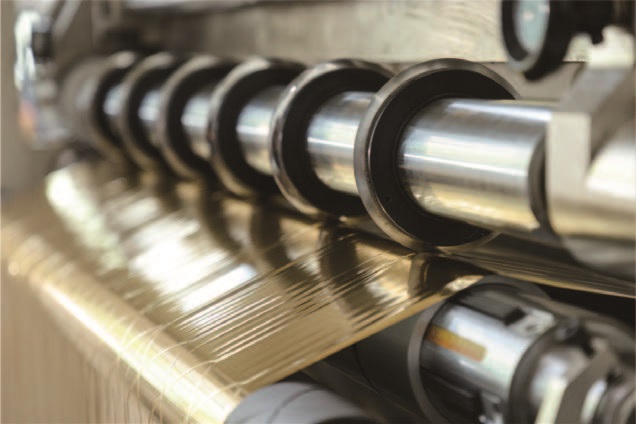
يركز التحقق من حالة المعدات على ثلاثة عناصر: الأدوات، وضغط الهواء، وزر التوقف الطارئ. تحقق من وجود أي تشققات على حافة الشفرات المستديرة أو المسطحة؛ حتى الشظايا الصغيرة قد تتطور إلى نتوءات دورية أو تكسر في الرقائق عند السرعات العالية. يجب أن يصل ضغط الهواء في ممر الهواء عادةً إلى 0.5-0.7 ميجا باسكال. سيؤدي انخفاض ضغط الهواء إلى عدم كفاية قوة التثبيت في ظرف التثبيت، مما يتسبب في تحرك المغزل أثناء التشغيل. يجب الضغط على زر التوقف الطارئ مرة واحدة للتأكد من إمكانية قطع المحرك الرئيسي.
2. التغذية واختراق الفيلم: المسار أهم من القوة
يكمن جوهر هذه المادة في التمركز. بعد تركيب البكرة على الظرف، يجب تثبيت الظرف وضبط جهاز التمركز بحيث يتطابق مركز لفة الرقائق مع محور الجهاز. لا تظهر البكرات الرئيسية اللامركزية أي خلل عند السرعات المنخفضة، ولكن مع زيادة السرعة، يتذبذب شد اللف بشكل دوري، مما يظهر مباشرةً على شكل "برج" أو "سطح متسع" عند نهاية اللف.
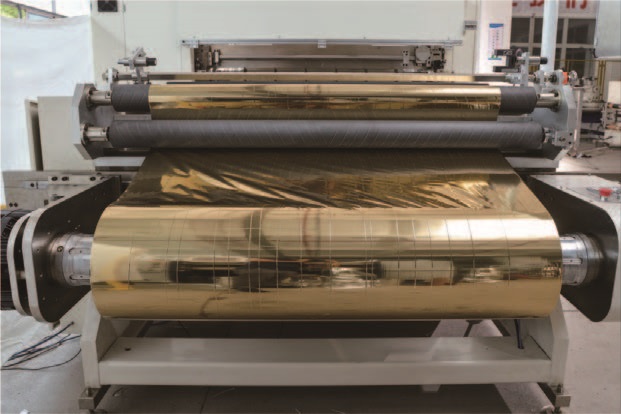
يختلف مسار اختراق الفيلم قليلاً باختلاف الطراز، لكن التسلسل العام هو: بكرة توجيه فك اللف ← بكرة كشف الشد ← مجموعة شفرات القطع ← بكرة توجيه اللف. حافظ على استواء الرقاقة أثناء اختراق الفيلم، دون لفها أو قلبها. ألصق طرف المادة بشكل مسطح على أنبوب قلب اللف باستخدام شريط لاصق، مع وضع الشريط في نقطتين أو ثلاث نقاط. إذا كان الشريط سميكًا جدًا، فقد تتشكل نتوءات موضعية أثناء مرحلة اللف الأولية، والتي يصعب إزالتها بمجرد ضغطها في الطبقة الداخلية.
3. إعدادات المعلمات: التوتر هو الروح، والسرعة هي الضمانة
في منطق ضبط معلمات تقطيع رقائق الطباعة الحرارية، تُعطى الأولوية للشد على السرعة. ومن الأخطاء الشائعة لدى المبتدئين نسخ السرعة القصوى المذكورة على لوحة بيانات الجهاز دون مراعاة الشد المناسب ونوع الرقاقة.
يتم ضبط الشد وفقًا لمبدأ "الشد المنخفض أولًا ثم الشد العالي". على سبيل المثال، عند استخدام رقائق الطباعة الحرارية الرقيقة الشائعة، تتراوح القيمة المرجعية لشد اللف بين 20 و50 نيوتن، مع إمكانية الضبط الدقيق حسب سمك وعرض مادة الرقاقة. لمزيد من الدقة، يُرجى الرجوع إلى خصائص المادة: تتميز رقائق الطباعة الحرارية المصنوعة من مادة PET بقوة شد أعلى وشد أكبر قليلًا؛ أما الرقائق الورقية فهي عرضة للتشوه الناتج عن التمدد، لذا يجب الحفاظ على شدها منخفضًا وثابتًا؛ بينما تُعد رقائق النقل ورقائق الليزر حساسة للغاية لتقلبات الشد، لذا يُنصح بتفعيل نظام التحكم في الشد ذي الحلقة المغلقة. عادةً ما يكون شد اللف أقل بنسبة 10% إلى 15% من شد اللف الأصلي، ويتم ضبط تقليل التناقص التدريجي بنسبة 15% إلى 25% لتعويض البثق الخارجي الناتج عن زيادة قطر اللفة.
يُنصح بالتحكم في سرعة القطع الأولية بين 30 و50 مترًا في الدقيقة. لا يهدف القطع التجريبي بسرعة منخفضة إلى زيادة الإنتاجية، بل إلى توفير فرصة للمشغلين للمراقبة: التحقق من نظافة القطع، وعدم وجود أي ضوضاء غير طبيعية على عمود الشفرة، واستواء سطح نهاية اللف. بعد التأكد من صحة كل شيء، تُزاد السرعة تدريجيًا، بحيث لا تتجاوز كل زيادة 20 مترًا في الدقيقة.
يجب ضبط مسافة القطع عند توقف الأداة تمامًا. عادةً ما تُضبط خلوص الشفرة بنسبة 10-15% من سُمك الرقاقة؛ فإذا كان الخلوص ضيقًا جدًا، يُسرّع ذلك من التآكل؛ وإذا كان واسعًا جدًا، فلن تتمكن الأداة من القطع وستُسبب نتوءات. بعد ضبط الأداة، استخدم فرجارًا لقياس المسافة بين حوامل الأداة، وتحقق باستخدام أداة تحريك للتأكد من عدم تحرك عمود الأداة.
4. القطع التجريبي وتأكيد القطعة الأولى: التوقف أهم من الاستمرار
تُعدّ مرحلة القطع التجريبي قبل الإنتاج الكمي الرسمي بمثابة الخط الفاصل بين العمليات الماهرة والعمليات العشوائية. بعد الركض لمسافة متر أو مترين، توقف فوراً وأخرج العينة لفحص ثلاثة مؤشرات: القطع، والعرض، والسطح.
يجب أن يكون القطع نظيفًا، خاليًا من النتوءات الخشنة، ومن آثار التنظيف أو انفصال مسحوق الألومنيوم. في حال ظهور نتوءات، يُنصح بالتركيز على فحص حدة الشفرة ومسافة القطع بدلًا من التسرع في ضبط الشد، إذ يمكن حل 90% من حالات ظهور النتوءات المفاجئة بتغيير الأداة. يُقاس العرض باستخدام الفرجار، وعادةً ما تكون الأخطاء ضمن نطاق ±0.5 مم. يركز فحص السطح على التحقق من وجود آثار انبعاجات الأسطوانة أو امتصاص رقائق الألومنيوم بالكهرباء الساكنة، والتي قد تُسبب بقعًا متسخة أثناء عملية التشكيل اللاحقة.
بعد اجتياز القطع التجريبي، يجب على المشغلين عدم مغادرة مواقعهم أثناء عملية اللف الأولى. غالبًا ما تتركز الأخطاء في تقطيع رقائق التشكيل الحراري خلال مرحلة التسارع: تغيرات في تدرج الشد، وتأخر في استجابة التصحيح، وزيادة في التراكم الساكن - وكلها تتفاقم بعد زيادة السرعة.
5. التقييم السريع ومعالجة المشكلات المتكررة
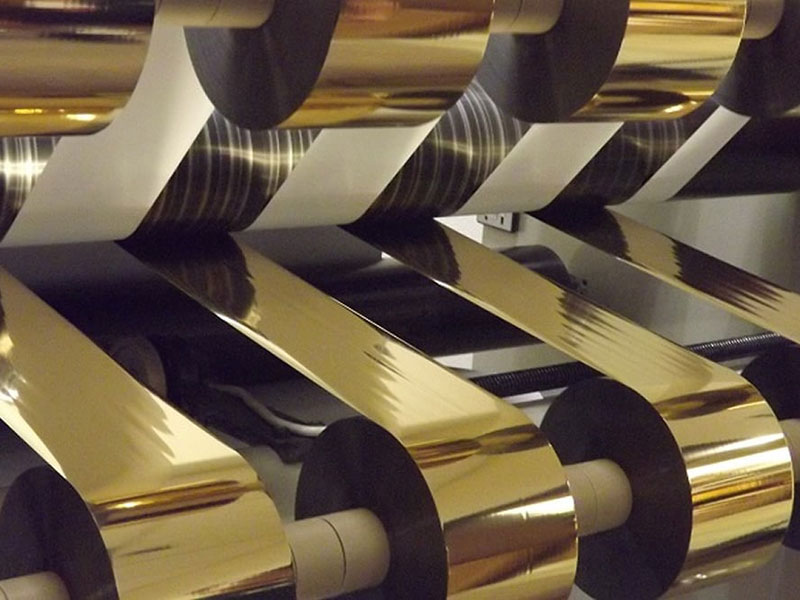
إزالة النتوءات والتنظيف بالفرشاة: أولًا، انظر إلى حافة الشفرة. استخدم عدسة مكبرة لفحص الشفرة بحثًا عن أي تشققات؛ إذا شعرتَ بتنميل عند لمسها برفق، فستحتاج إلى استبدالها. إذا كانت الأداة في حالة جيدة، فتحقق مما إذا كانت الفجوة كبيرة جدًا؛ يُنصح بضبط فجوة الرقاقة الرقيقة على 1.2 إلى 1.5 ضعف سُمك المادة. الكهرباء الساكنة عاملٌ خفيٌّ أيضًا؛ تركيب قضبان الهواء الأيوني أمام وخلف حامل الأداة يُحسّن من أدائها بشكل ملحوظ.
رقائق مكسورة: تنكسر بانتظام عند حافة القطع، وعادة ما يكون ذلك بسبب الضغط الزائد على السكين أو وجود شق على النصل، مما يتسبب في تشكل شقوق دقيقة عند القطع ثم انتشارها وانكسارها تحت الضغط؛ بالنسبة لانكسارات الرقائق العشوائية، أعط الأولوية لخفض الشد للتحقق مما إذا كان خرج مكابح المسحوق المغناطيسي غير مستقر.
سطح نهاية اللف غير المستوي: استبعد أولًا السبب الأكثر شيوعًا لانسداد مستشعر التصحيح ببقايا الرقائق المعدنية، ثم تحقق من توازي كل بكرة توجيه (التفاوت ≤ 0.5 مم/م). إذا كانت كل من الأداة والتصحيح طبيعيتين، فقم بضبط مخروط اللف تدريجيًا للسماح بتلاشي معظم مشاكل سطح النهاية عند هذه الخطوة.
6. الخاتمة والعادات اليومية
عند التفريغ، ضع اللفائف برفق على الصينية لتجنب تلف أطرافها. ضع عليها ملصقًا يتضمن المواصفات والقياسات والتاريخ لتسهيل التتبع. بعد كل وردية عمل، نظّف مسحوق الألومنيوم وبقع الغراء من حامل الشفرة وأسطح بكرات التوجيه. تتراكم رقائق الألومنيوم إلى حدٍ ما، وقد تخدش أسطح الرقائق اللاحقة، مُشكّلةً نفايات مخفية.
ما يُعمّق الفجوة في المهارات التشغيلية ليس عدد المعايير التي تتذكرها، بل وضع تسلسل فرزٍ مُنظّم: "توقف قبل المراقبة، بطيء قبل السريع، استخدام السكين قبل شدّ الشريط". نادرًا ما تنتج عيوب الجودة في تقطيع رقائق الختم الساخن عن سبب واحد: فالنتوءات تُسبب تراكم الحطام، والحطام يُؤدي إلى عدم المحاذاة، وعدم المحاذاة يزيد من التآكل على أحد الجانبين، مما يُنشئ حلقة مفرغة. والطريقة الأمثل لكسر هذه الحلقة هي التوقف عند الخطوة الأولى وتنظيفها.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 آلة تقطيع رقائق الختم الساخن
 شق رقائق معدنية ثلاثية الأبعاد
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






