تُعدّ عملية ختم الرقائق الساخنة وتقطيعها من أهم الخطوات الأولية في عملية الختم، وتؤثر جودتها بشكل مباشر على نسبة نجاح منتجات الختم الساخن اللاحقة. يُقال في هذا المجال "30% جودة للختم، 70% للتقطيع"، وتعتمد جودة التقطيع بشكل شبه كامل على التحكم في الشدّ. عادةً ما تُصنع رقائق الختم الساخن من مادة البولي إيثيلين تيريفثالات (PET) كمادة أساسية، بسماكة إجمالية تتراوح بين 12 و30 ميكرومترًا فقط. سطحها مُغلّف بطبقة فاصلة، وطبقة ملونة، وطلاء ألومنيوم، وطبقة لاصقة. تتميز هذه الرقائق ببنية رقيقة وطلاء عالي الهشاشة، مما يجعلها أكثر حساسية للإجهاد الميكانيكي من أغلفة التغليف العادية. يؤدي الشدّ الزائد إلى تمدد المادة الأساسية وتشوهها، وتشققات في الطلاء، وعدم محاذاة الغلاف أثناء الختم الساخن للمنتج النهائي؛ أما إذا كان الشدّ منخفضًا جدًا، فإن اللفائف تصبح مرتخية، وتصبح الأطراف غير متساوية، بل وقد تظهر عليها تجاعيد تشبه قلب زهرة الأقحوان. والأكثر تعقيداً، أن سرعات التقطيع قد ارتفعت من مئة متر في الدقيقة التقليدية إلى ما بين 300 و500 متر في الدقيقة، وأن تقلبات الشد التي تحدث على مستوى أجزاء من الثانية قد تُلحق أضراراً جسيمة بجودة آلاف الأمتار من شرائط الرقائق المعدنية. لذا، فقد تجاوزت تقنية التحكم في الشد منذ زمن طويل الفكرة البسيطة المتمثلة في "شد الرقائق المعدنية"، وتطورت إلى نظام تحكم ديناميكي مغلق الحلقة يُغطي كامل عملية فك اللفائف وسحبها وإعادة لفها.
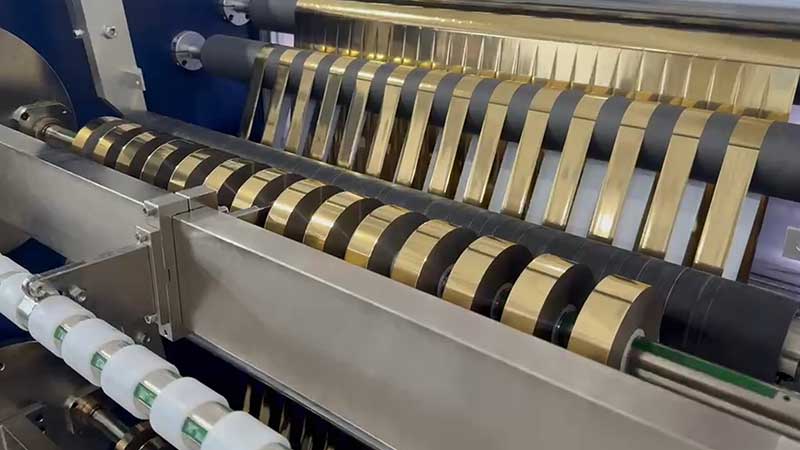
قسم فك اللفائف: التحكم في منع التناقص التدريجي وعزل الاضطرابات
تُعدّ عملية فك اللفائف نقطة البداية للشد، وهي أيضاً المرحلة التي يتغير فيها القطر بشكلٍ ملحوظ. فمن اللفة الكاملة إلى اللفائف المجوفة، يصبح قطر اللفائف أكبر بعدة مرات، بل وأكثر من عشر مرات من النسبة المعتادة، ويتغير عزم القصور الذاتي بشكلٍ كبير. إذا لم يُمكن تعديل طرف فك اللفائف في الوقت الفعلي، ستنتقل تقلبات الشد مباشرةً إلى القاطع، مما يُسبب انحرافات في أبعاد القطع أو تجعد المادة. تستخدم الحلول التقليدية في الغالب مكابح المسحوق المغناطيسي لتوفير عزم دوران عكسي، مما يُتيح ضبطاً متدرجاً عن طريق تعديل تيار الإثارة. مع ذلك، لا تسعى آلية التحكم إلى تحقيق "شد ثابت"، بل على العكس، يتطلب طرف فك اللفائف تحكماً مضاداً للتناقص التدريجي: فمع انخفاض قطر اللفائف، ينخفض عزم الكبح تلقائياً وفقاً لمنحنى مُحدد مسبقاً، مما يضمن احتفاظ الرقاقة بإجهاد سطحي مُماثل لحظة فصل اللفة الرئيسية. إذا لم ينخفض عزم الكبح مع قطر اللفائف، فإن الطبقة السفلية من اللفائف الكبيرة تتمدد بسهولة بشكلٍ مُفرط، وتظهر خطوط طولية عند فردها. يتراوح الشد المرجعي لفك رقائق الختم الساخن عادةً بين 3 و8 نيوتن. عند السرعات العالية، قد يزداد الاهتزاز الجانبي بنسبة طفيفة تتراوح بين 5% و10%، ولكن بمجرد ملاحظة خطوط التمدد الطولي، يجب إعادة ضبطها فورًا. بالإضافة إلى ذلك، يجب فصل تصحيح فك اللف والتحكم في الشد وظيفيًا. تستشعر المستشعرات الكهروضوئية موضع حافة البكرة الأنثوية وتُحرك مقعد فك اللف جانبيًا. إذا كانت استجابة التصحيح بطيئة جدًا، فقد يتراكم الانحراف، بينما قد تُحدث القوة الزائدة تذبذبات متعرجة جديدة. يؤدي كل منهما دوره الخاص لتوفير نقطة دخول مستقرة للشد الأساسي.
قسم اللف: استراتيجية تقليل التناقص والتقسيم
إعادة اللف هي المرحلة النهائية لجودة القطع. أثناء اللف، يزداد القطر من مجوف إلى ممتلئ. إذا تم الحفاظ على شد ثابت، فإن المادة الخارجية ستضغط باستمرار على الطبقة الداخلية، مما يؤدي إلى انزلاق السطح النهائي في أفضل الأحوال، أو انضغاط اللب إلى تجاعيد على شكل زهرة الأقحوان. لذلك، أصبح التحكم في الشد المتناقص هو المنطق القياسي للف رقائق التشكيل الحراري: حيث ينخفض الشد وفقًا لمنحنى محدد مسبقًا مع زيادة القطر. عادةً ما يكون معامل التناقص لرقائق التشكيل الحراري 0.5-0.8، مع ضبط الشد الأولي عند 8%-12% من شد كسر المادة، والشد النهائي عند 40%-70% من القيمة الأولية. يستخدم حل أكثر دقة التحكم المجزأ: يضمن القسم الأولي (قطر اللفة 0-20%) لبًا أملسًا وملائمًا بشد أقل؛ تحافظ أجزاء الشد الثابت (20%-70%) على ضغط مستقر بين الطبقات. يُقلل قسم التناقص التدريجي (70%–100%) الشد تدريجيًا لتعويض تأثير الضغط الإضافي الناتج عن وزن الحلقة الخارجية على الطبقة الداخلية. تكمن أهمية هذه الاستراتيجية المُجزأة في إدراك أن المتطلبات الميكانيكية في مراحل عملية اللف المختلفة تختلف اختلافًا جوهريًا، وأن منحنى التناقص التدريجي ذي الميل الثابت لا يُمكنه في آنٍ واحد تحقيق الهدفين المتمثلين في ربط القلب ومنع ارتخاء الطبقة الخارجية.
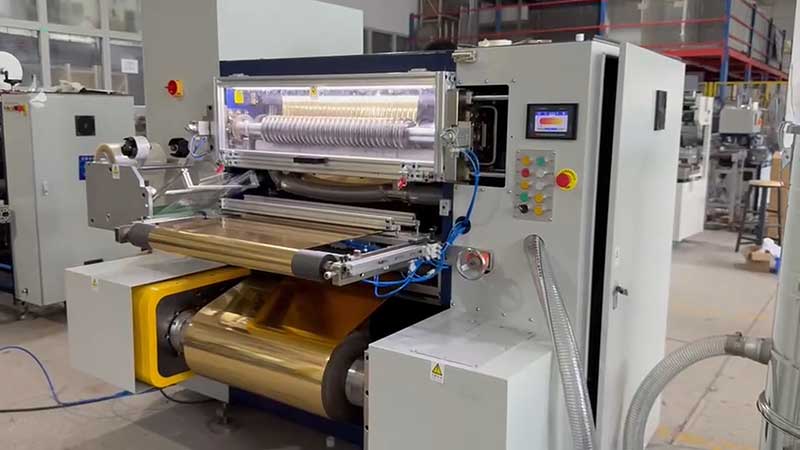
اقتران بكرات الضغط والشد: بُعد تآزري مُستهان به
لا يعمل نظام التحكم في الشد بمعزل عن غيره. فأسطوانة الضغط مسؤولة عن ضغط الرقاقة على القلب، وطرد الهواء بين الطبقات، وتوفير قوة الاحتكاك. ثمة ارتباط وثيق بين حالتها وضبط الشد. إذا لم يكن محور أسطوانة الضغط ومحور عمود اللف متوازيين، وتجاوز انحراف الضغط 0.05 مم/م، فسيكون سطح الرقاقة مشدودًا من جانب ومرتخيًا من الجانب الآخر، مع سهولة تجعد الجانب المرتخي. كما أن صلابة الأسطوانة بالغة الأهمية: فالأسطوانات شديدة الصلابة لا تستطيع التكيف مع التقلبات الطفيفة في سمك الرقاقة، بينما الأسطوانات شديدة الليونة تتشوه بسهولة وتسبب توزيعًا غير متساوٍ للضغط. بالنسبة لرقائق الختم الساخن، يُنصح باستخدام أسطح أسطوانات من البولي يوريثان أو مطاط النتريل بصلابة شور تتراوح بين 60 و75. تكمن مشكلة أخرى خفية في التنسيق الزمني بين الضغط والشد. في المرحلة الأولى من اللف، يكون قطر الملف صغيرًا، مما يتطلب ضغط تلامس عالٍ لطرد الهواء؛ وفي المرحلة اللاحقة من اللف، يزداد القطر، ويجب أن ينخفض ضغط التلامس تدريجيًا. إذا انخفض تناقص الشد مع بقاء الضغط على الأسطوانة مرتفعًا، فسيؤدي ذلك إلى حالة متناقضة تتمثل في "انخفاض الشد الخارجي وارتفاع ضغط الأسطوانة" - وهذا هو السبب الجذري الحقيقي للعديد من حالات فشل التجعيد، وليس مجرد خلل في ضبط الشد. لذلك، تُزود آلات التقطيع المتطورة بآلية أسطوانة ضغط عائمة، تُعدّل موضعها تلقائيًا وفقًا لتغيرات قطر اللفة، مع الحفاظ على زاوية لف ثابتة وضغط تلامس ثابت، وربط ضغط الأسطوانة بشد اللف بشكل متناسب لحل هذا التناقض.
سرعة الاستجابة: من تأخير PID إلى حلقة مغلقة بمستوى الميلي ثانية
مهما بلغت براعة تصميم منحنى التناقص، فإن جميع الاستراتيجيات تفشل إذا لم يستطع نظام التحكم مواكبة تغيرات السرعة. تعتمد آلات التقطيع التقليدية على خوارزميات PID للتحكم في الشد، بأزمنة استجابة تتراوح بين 200 و500 مللي ثانية. في المقابل، يستغرق تقطيع رقائق الختم الساخن بضع ثوانٍ فقط من البداية إلى سرعة 500 متر/دقيقة. عند مرور لفة من المادة عبر وصلات النهاية، تنتشر اضطرابات الشد على طول مسار الشريط بالكامل في غضون 50 مللي ثانية. هذا يعني أن أمر تصحيح PID لم يُصدر بعد، وأن الاضطرابات قد تسببت بالفعل في تجاعيد أو ارتخاء عند طرف إعادة اللف. يتغلب الجيل الجديد على هذه المشكلة من خلال بُعدين: يستخدم طرف التنفيذ محرك عزم دوران ذو دفع مباشر مع تصميم متكامل للدوار والبكرة، مما يلغي رد فعل المخفض وتشوه الاقتران المرن، ويقلل الثابت الزمني الميكانيكي على جانب فك اللف من 80 مللي ثانية إلى 12 مللي ثانية، ويضغط التأخير من أمر ضبط الشد إلى إخراج عزم الدوران إلى أقل من 5 مللي ثانية. تعتمد خوارزمية التحكم بنيةً متداخلةً ثلاثية الطبقات: "حلقة التيار - حلقة السرعة - حلقة الشد". تتحكم استجابة حلقة التيار، التي تقل عن 1 مللي ثانية، مباشرةً في عزم الدوران الناتج، بينما تعمل حلقة السرعة، التي تقل استجابتها عن 5 مللي ثانية، على كبح الاضطرابات الناتجة عن تقلبات السرعة. يتنبأ نموذج الطبقة الخارجية بالتغذية الأمامية ويحسب التغير المطلوب في عزم الدوران مسبقًا بناءً على تغيرات قطر الملف ومنحنيات التسارع/التباطؤ. تُظهر البيانات المقاسة أنه في ظل ظروف انخفاض السرعة من 500 متر/دقيقة إلى 300 متر/دقيقة، يُظهر حل PID التقليدي تجاوزًا في الشد يبلغ حوالي 3.5 نيوتن وزمن استعادة يبلغ حوالي 400 مللي ثانية، بينما يتجاوز حل التغذية الأمامية مع حلقتي التحكم المغلقتين 0.8 نيوتن فقط وزمن استعادة يبلغ حوالي 80 مللي ثانية. يحدد هذا الفرق الكبير مباشرةً ما إذا كان شريط الرقاقة يمر بسلاسة أم ينقطع أثناء عملية القطع عالية السرعة.
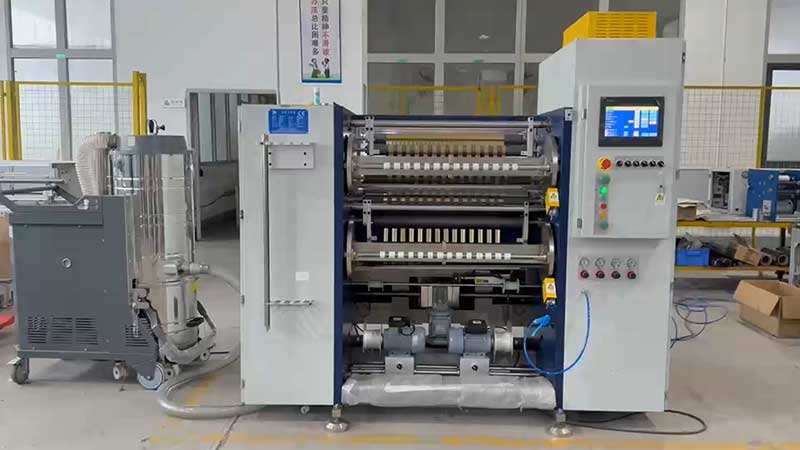
توافق المواد: لا توجد صيغة شد عالمية
لا يقتصر ختم رقائق الذهب بالحرارة على مادة واحدة. تتميز رقائق ركيزة البولي إيثيلين تيريفثالات (PET) بقوة عالية وثبات جيد، مما يجعلها قادرة على تحمل شد عالٍ. أما الرقائق الورقية فهي لينة نسبيًا وسهلة التمدد والتشوه، مما يتطلب شدًا منخفضًا مع الحفاظ على الثبات. تتميز رقائق النقل ورقائق الليزر ببنية معقدة وحساسية شديدة لتقلبات الشد، مما يستلزم أنظمة تحكم مغلقة لتقليل هذه التقلبات إلى أدنى حد. أما الرقائق المعدنية ذات الملمس المعدني فهي أكثر سمكًا، وقد يؤدي الشد المفرط إلى تقشرها. حتى بالنسبة لنفس نوع رقائق ركيزة البولي إيثيلين تيريفثالات، تختلف إعدادات الشد تمامًا باختلاف سمكها (12 ميكرومتر و25 ميكرومتر). لذلك، تُجهز أنظمة التحكم في الشد في آلات التقطيع الحديثة عادةً بوظائف إدارة صيغ العمليات، مما يسمح للمشغلين بضبط معلمات الشد ومنحنيات التناقص مسبقًا لمختلف المواد والعرض والسمك، والتي يمكن استعادتها بنقرة واحدة أثناء تغيير الطلبات لتقليل أخطاء الضبط البشري. قد تبدو هذه وظيفة مريحة، ولكنها في الواقع اعتراف مؤسسي بحقيقة أن "التحكم في الشد لا يمكن أن يكون بمعزل عن خصائص المادة".
من التنظيم الحالي في مكابح الجسيمات المغناطيسية إلى استجابة عزم الدوران في نطاق أجزاء من الألف من الثانية في محركات المؤازرة المباشرة؛ ومن ضبط شد ثابت واحد إلى وصلة الربط بين المخروط المجزأ وضغط الأسطوانة، يعكس تطور تقنية التحكم في شد آلات تقطيع رقائق التشكيل الحراري سؤالًا أكثر جوهرية: في معالجة المواد الهشة على مستوى الميكرون، يكون الحد الفاصل بين "الارتخاء" و"الشد" ضيقًا للغاية، ويكمن الاختبار الحقيقي للتكنولوجيا في قدرتها على الحفاظ على الشد بثبات ضمن هذا النطاق الضيق أثناء العمليات الديناميكية عالية السرعة. ومع استمرار ارتفاع سرعات التقطيع إلى مستويات أعلى، قد يساهم تدخل الحوسبة الطرفية والتحكم التنبؤي بالذكاء الاصطناعي في تقليل زمن الاستجابة إلى أقل من 10 مللي ثانية، لكن المنطق الأساسي يبقى دون تغيير: الهدف النهائي من التحكم في الشد هو ضمان تحمل كل طبقة من الرقائق الكمية المناسبة من الإجهاد أثناء اللف - لا مرتخية ولا مشدودة - وإتمام الانتقال من لفة رئيسية عريضة إلى ملف ضيق دقيق في الحالة الصحيحة تمامًا.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 آلة تقطيع رقائق الختم الساخن
 شق رقائق معدنية ثلاثية الأبعاد
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






