يُعدّ تقطيع رقائق الطباعة الحرارية حلقةً غير ظاهرة للعيان، لكنها بالغة الأهمية، في سلسلة التغليف والطباعة. تقع هذه العملية في المراحل الأولى من عملية الطباعة الحرارية، حيث تُحدّد جودة وكفاءة التقطيع بشكل مباشر وتيرة الإنتاج وتكاليف المواد لآلات الطباعة الحرارية اللاحقة. مع ذلك، ولزمن طويل، اقتصر تحسين كفاءة هذه العملية على "زيادة سرعة الآلة" - فقد رُفعت السرعة الاسمية للمعدات من 200 متر في الدقيقة إلى 500 متر في الدقيقة، لكنّ الإنتاج الفعلي غالبًا ما يُستهلك في عمليات إيقاف تغيير المواد، وتجارب قطع تخطيط الأدوات، وخردة رقائق الطباعة المكسورة، وإعادة تشكيل الحواف الخشنة.
تتطلب التحسينات الحقيقية في الكفاءة تحويل المنظور من "مدى سرعة تشغيل الآلة" إلى "مدى استغلال كل متر من الرقائق المعدنية بشكل كامل". يشير الأول إلى المعايير الميكانيكية، بينما يمثل الأخير قدرة النظام.

أُهدرت وأُكلت بسرعة
نادراً ما تظهر خسائر الكفاءة في موقع تقطيع رقائق الختم الساخن على شكل "أعطال في المعدات"؛ في أغلب الأحيان، تكون مخفية في بعض التفاصيل اليومية.
تعتمد عملية التصنيع على الخبرة، ويُترك هامش كبير على جانبي المادة لضمان السلامة. في عمليات التقطيع التقليدية، يترك المشغلون عادةً هامشًا كبيرًا على جانبي اللفة الرئيسية لضمان مطابقة عرض المنتج النهائي للمواصفات، حيث تتراوح نسبة استخدام المواد بين 85% و90%. وتُعدّ طلبات الشرائح الضيقة متعددة المواصفات ذات عيوبٍ خاصة؛ إذ تُصعّب حسابات موضع الأداة اليدوية استنفاد جميع الاحتمالات، ويُصبح هدر المواد على الحواف تكلفةً ضمنية.
تستهلك عمليات تغيير اللفائف ساعات عمل فعّالة. فبعد استخدام كل لفة رئيسية، يستغرق تمرير الرقائق المعدنية، والمحاذاة، واستلام المواد، وإعادة زيادة السرعة، من عشر إلى عشرين دقيقة حتى بالنسبة للعمال المهرة. وإذا تم تغيير اللفائف عشر مرات يوميًا، فستنتهي في غضون ساعتين تقريبًا. ولا يشمل ذلك حتى إعادة المحاذاة والقطع التجريبي، وما ينتج عن ذلك من هدر بسبب عدم دقة استلام المواد.
تُسبب تقلبات الشد "شوائب غير مرئية". فالمادة الأساسية لرقائق الختم الساخن رقيقة والطبقة الخارجية هشة؛ حتى أدنى تقلب في الشد قد يُسبب تمددًا أو تشوهًا أو تجعدًا. قد لا تظهر هذه العيوب فورًا أثناء التقطيع، ولكنها قد تُصبح مصدرًا لعدم دقة التسجيل، وفقدان الذهب، وفشل الختم خلال عمليات الختم الساخن اللاحقة. وبحلول وقت اكتشاف المشكلة، يكون اللفة بأكملها قد قُطعت بالفعل.
بمجرد انقطاع الرقاقة المعدنية، يُعاد ضبط خط الإنتاج بالكامل إلى الصفر. تآكل الأدوات، والامتصاص الكهروستاتيكي، وانحشار بكرة التوجيه، وتقادم قابض المسحوق المغناطيسي - إذا حدث أي من هذه المشكلات، تنقطع الرقاقة المعدنية فورًا أثناء التشغيل عالي السرعة، ويتوقف خط الإنتاج بالكامل لإعادة تغذية المواد. بالنسبة للمعدات التي تتعرض لانقطاع متكرر للرقاقة المعدنية، حتى لو كانت السرعة عالية، فإن ذلك يصبح بلا جدوى.
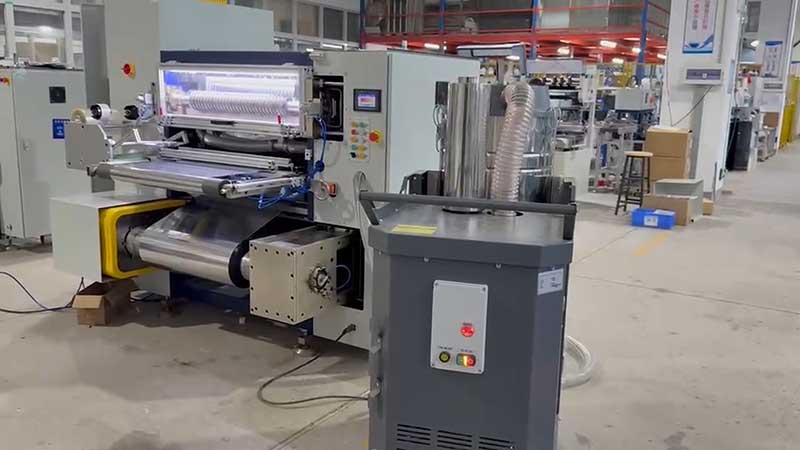
ثلاثة مسارات متوازية لتحسين الكفاءة
بالنسبة لنقاط الضعف هذه، تتبع تدابير تحسين الكفاءة العملية الحالية ثلاثة مسارات رئيسية: تحسين تصميم الشفرات، وضمان تغييرات ارتداد مستمرة، وزيادة استقرار الشد. ويكمن النمو الحقيقي في الإنتاجية الفعالة في الجمع بين هذه العناصر الثلاثة.
يُعدّ ذكاء عملية تخطيط الأدوات المجال الأكثر واعدة لتحسين استخدام المواد.جوهر خوارزمية تخطيط أدوات الذكاء الاصطناعي ليس غامضًا: فبعد إدخال عرض المنتج النهائي المطلوب، يختار النظام تلقائيًا جميع ترتيبات موضع الأداة الممكنة لإيجاد الحل الأمثل بأقل كمية من مادة الحافة. على سبيل المثال، عند قطع قضيب توصيل بعرض 1500 مم يدويًا، قد يتبقى أكثر من 10 مليمترات من مادة الحافة، لكن الخوارزميات الذكية قادرة على تقليلها إلى أقل من 2 مليمتر، مما يرفع معدل استخدام المواد من أقل من 90% إلى أكثر من 98%. كما يدمج نظام أكثر تطورًا تقنية الرؤية الآلية، حيث تقوم كاميرات CCD بمسح الرقائق المعدنية في الوقت الفعلي، وتحديد علامات الألوان وحدود الأنماط، وحتى عيوب الطلاء. أثناء عملية القطع، يتجنب النظام مواقع العيوب بشكل فعال بدلًا من إزالتها من المنتج النهائي ثم البحث عنها وإعادتها لاحقًا. تتجلى فعالية هذا النظام بوضوح في البيانات الفعلية: فقد ارتفع متوسط معدل استخدام المواد للطلبات متعددة المواصفات بنسبة تتراوح بين أربع وخمس نقاط مئوية، وانخفض معدل الهدر من أكثر من 8% إلى أقل من 4%.
تقنية الاستقبال التلقائي تحل مشكلة "الفجوة الصعبة" في إيقاف تشغيل تغيير الملف.تُكمل أجهزة اللحام بالموجات فوق الصوتية أو اللحام الحراري عملية توصيل الملفات الجديدة والقديمة دون توقف أو مع فترات توقف قصيرة، مما يقلل وقت تغيير المادة الواحدة من عشرين دقيقة إلى حوالي ثلاثين ثانية. تُظهر بيانات اختبار فعلية من شركة تغليف في تشجيانغ أن متوسط وقت تغيير المادة انخفض من 25 دقيقة إلى 35 ثانية، مما أدى إلى زيادة الإنتاج اليومي بأكثر من 40%. كما أن تحسين جودة توصيل المواد له أثر إيجابي متسلسل: فالوصلات مسطحة ومتينة، مما يقلل من احتمالية تمزق الرقاقة أثناء القطع، وبالتالي يقلل من وقت التوقف الثانوي الناتج عن مشاكل الوصلات.
يضمن التحكم الدقيق في الشد الجودة والكفاءة على حد سواءيتم التحكم في الشد في أقسام فك اللفائف والتقطيع واللف بشكل مستقل. يُغذى كل قسم ويُضبط بواسطة محركات مؤازرة مع بكرات متحركة، مما يحافظ على تقلبات الشد ضمن نطاق واحد بالمئة. بالنسبة للمواد شديدة الحساسية للشد، مثل رقائق النقل ورقائق الليزر، يُعد التحكم ذو الحلقة المغلقة بالغ الأهمية، إذ يضمن ثبات الشد، وتقليل التجاعيد والتشوه الناتج عن الشد، والحد من النتوءات عند حواف التقطيع، وتحسين قابلية التكيف مع عمليات الختم الساخن اللاحقة على الآلات. في الوقت نفسه، يُعد التخلص من الشحنات الساكنة وتنظيف بكرات التوجيه، وهما عاملان غالبًا ما يتم إهمالهما في الصيانة اليومية، سببين خفيين لكسر الرقائق يتجاوزان مجرد الشد. تُعد قضبان الهواء الأيوني أمام وخلف حامل الشفرة، بالإضافة إلى مسح سطح البكرة بانتظام، غير مكلفة ولكنها قادرة على الحد بشكل كبير من كسر الرقائق العشوائي.
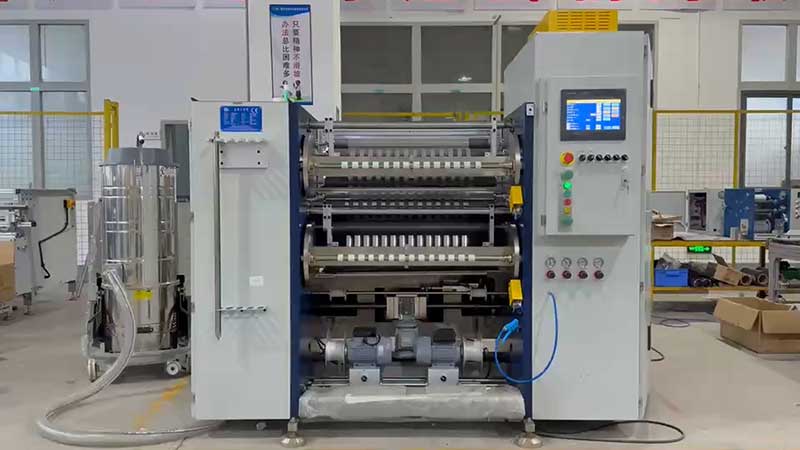
لا تكمن حدود الكفاءة في الشفرة
من الحقائق الجديرة بالذكر أنه عندما تتجاوز سرعة القص حدًا معينًا، تتضاءل الفائدة المرجوة من زيادة سرعة المركبة بشكل ملحوظ. فزيادة خطر تمزق الرقائق، وصعوبة التحكم في الشد، وانخفاض انتظام اللف، كلها عوامل تستهلك السرعة الزائدة. إن ما يحدد فعليًا الإنتاجية الفعالة لآلة التقطيع هو قدرتها على العمل باستمرار وثبات دون توقف، بالإضافة إلى نسبة كل لفة من اللفة الرئيسية التي تُقطع إلى منتجات نهائية مطابقة للمواصفات.
من هذا المنظور، تغير منطق تحسين الكفاءة. ففي الماضي، كان التنافس يدور حول صلابة الشفرات وقوة المحرك؛ أما الآن، فينصب التركيز على دقة وضع الخوارزمية، وسرعة استجابة المستشعرات، وموثوقية عمليات التغذية. قد يحتاج جهاز مصمم للعمل بسرعة 500 متر في الدقيقة إلى فترات راحة بين الرقائق كل نصف ساعة وتوقف لمدة 20 دقيقة بعد كل تغيير للبكرات، وبالتالي قد يكون إنتاجه الفعلي أسوأ من آلة تعمل باستمرار لمدة ثماني ساعات دون انقطاع بسرعة 300 متر في الدقيقة.
إن سعر وحدة رقائق الختم الساخن ليس منخفضًا؛ فكل بوصة مهدرة تُعد ربحًا. إن تقليل كمية المواد المهدرة على الحواف من 8% إلى 2%، وتغيير سرعة دوران الهواء من 20 دقيقة إلى نصف دقيقة، وتقليل معدل انقطاع الرقائق من "عدة مرات في اليوم" إلى "عدة مرات في الأسبوع" - هذه التحسينات التي تبدو بسيطة تُسهم مجتمعةً في زيادة كفاءة التقطيع بشكل ملحوظ. بالنسبة للمصانع التي تستهلك ملايين الرقائق سنويًا، غالبًا ما يكون هذا الحل أكثر فعالية من حيث التكلفة من استبدال الآلة بأخرى أسرع.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 آلة تقطيع رقائق الختم الساخن
 شق رقائق معدنية ثلاثية الأبعاد
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






