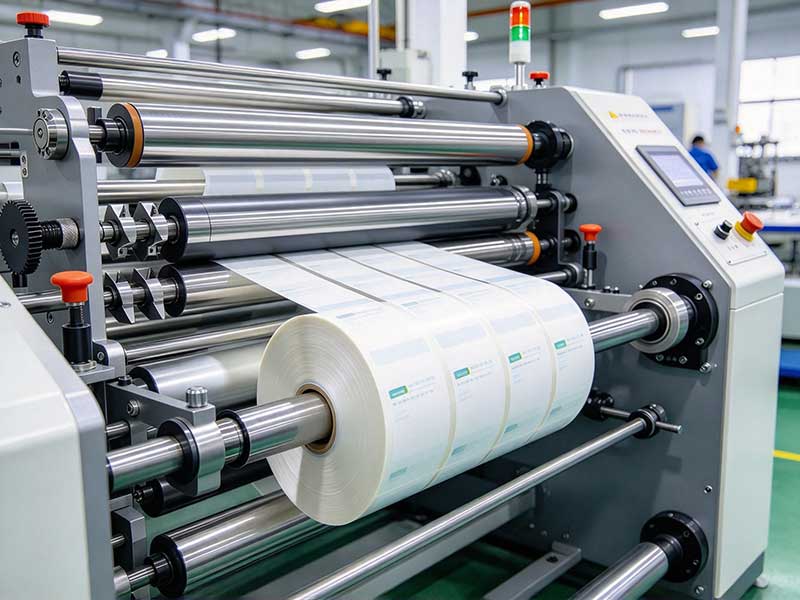
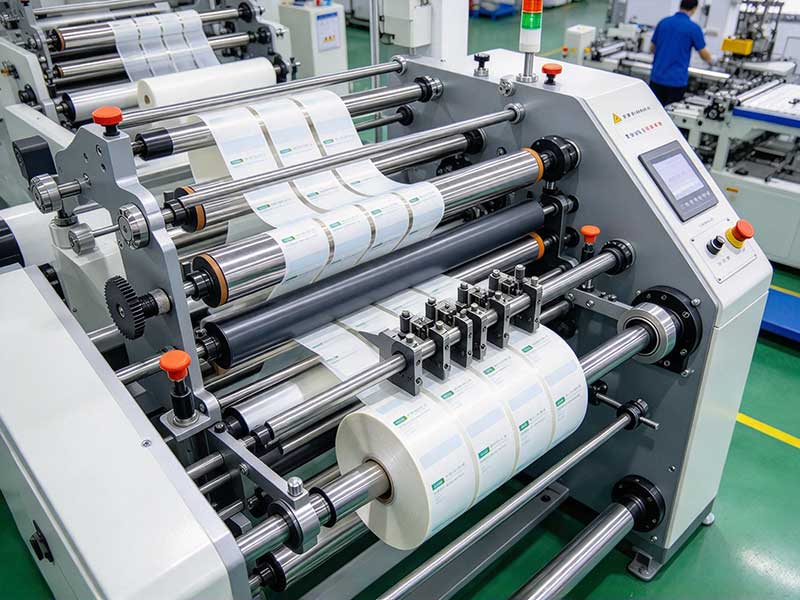
تُعدّ نهايات اللف غير المتساوية أكثر أنواع الخردة شيوعًا في ورش تقطيع الورق. وتظهر على شكل بروز جانبي يشبه التلسكوب أو نمط موجي يشبه عجلة النجوم، مما يؤدي في الحالات الشديدة إلى اختلال محاذاة الورق في آلات الطباعة اللاحقة وعدم دقة التسجيل. يظنّ العديد من المشغلين في البداية أن العمود الرئيسي للمعدات غير محاذٍ، ولكن بعد الفحص الفعلي، يتبين أن 80% من المشاكل تكمن في بكرات الضغط والشد ولفّ اللب. لا يتطلب ضمان لفّ الورق بشكل أنيق أي تعقيدات؛ فالمهم هو التحكم الدقيق في عدة خصائص فيزيائية أساسية.
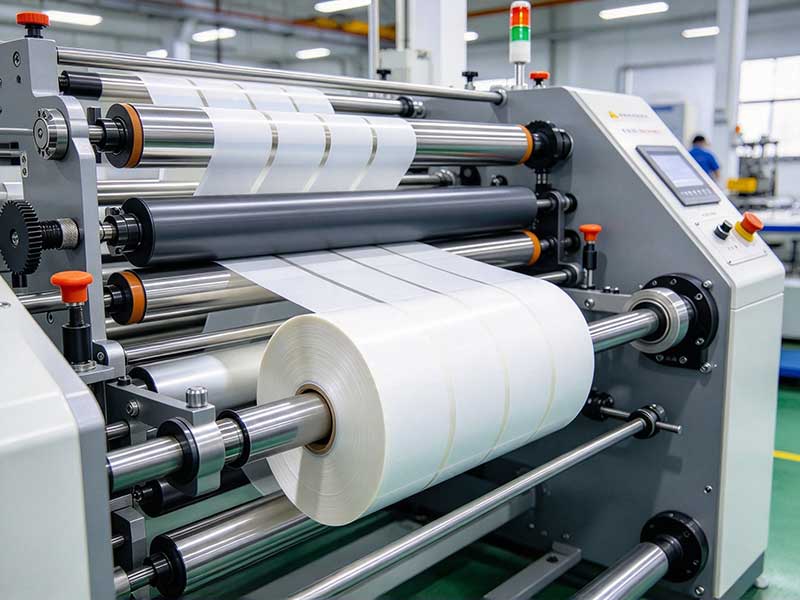
الرولرز: خط الدفاع الأول الذي يتم تجاهله
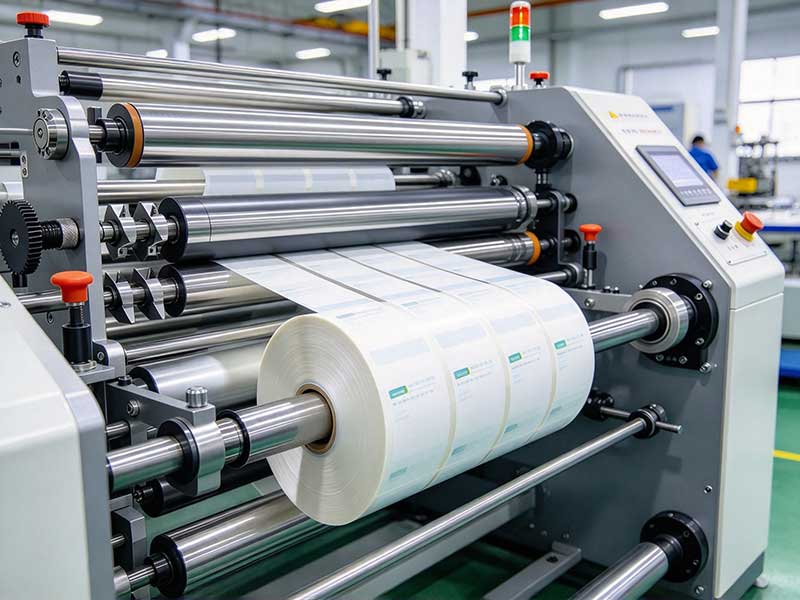
بكرة الضغط هي آخر بكرة تلامس المادة مباشرةً قبل اللف، وتحدد حالتها وضعية المادة عند دخولها إلى القلب. العطل الأكثر شيوعًا هو تراكم المواد اللاصقة أو وجود حفر ناتجة عن التآكل على سطح البكرة، مما يؤدي إلى إحكام أحد طرفي اللفة وارتخاء الطرف الآخر. يندفع الجانب المرتخي تدريجيًا إلى الخارج أثناء عملية اللف اللاحقة، مُشكلاً طبقة غير متجانسة. يجب أن يكون تنظيف بكرة الضغط إجراءً روتينيًا عند تغيير الورديات، وذلك بمسح سطحها بالكحول والتحقق من وجود جزيئات هلامية متصلبة. من المشاكل الخفية الأخرى عدم انتظام الضغط على طرفي بكرة الضغط. بالنسبة لبكرات الضغط التي تعمل بالأسطوانة أو الزنبرك، إذا كان هناك فرق في الضغط على كلا الجانبين، فلن تكون البكرة وعمود اللف متوازيين، وستتعرض المادة لتدرج في القوة الجانبية. إحدى الطرق البسيطة للتحقق من ذلك هي سحب طرفي بكرة الضغط يدويًا بعد إيقاف التشغيل للتأكد من ثبات المقاومة. أما الطريقة الدقيقة فهي استخدام مقاييس السماكة للتحقق من توازي بكرة الضغط مع عمود اللف، مع الحرص على ألا يتجاوز الخطأ 0.1 مليمتر لكل متر. قد تبدو هذه الدقة متطلبة، لكن المادة ذاتية اللصق نفسها غالباً ما تكون بسمك بضع عشرات من الميكرونات فقط، والميل الطفيف للبكرات يكفي لتضخيم انحراف الوجه النهائي المرئي للعين المجردة على طول متعرج يبلغ عدة مئات من الأمتار.
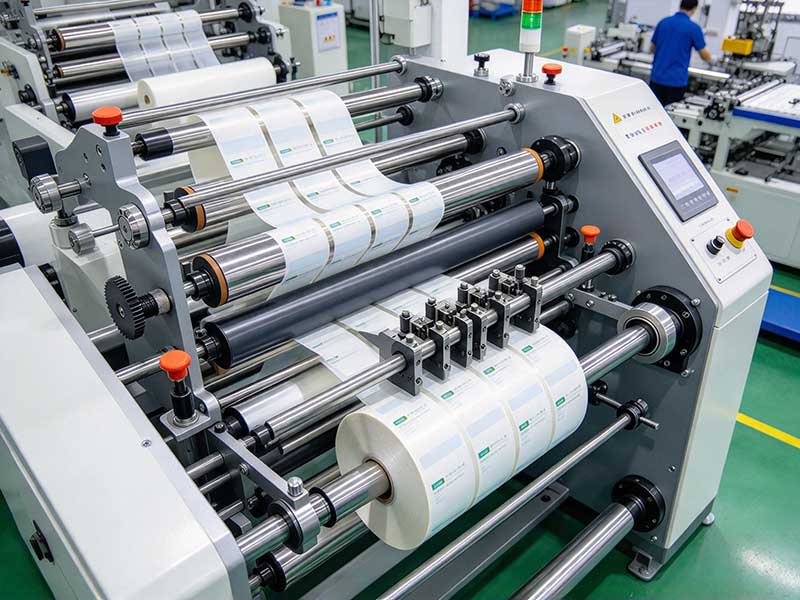
الشد: تصحيح مزدوج للتناقص والانزلاق
يُعدّ التحكم في الشدّ التحدي التقني الأساسي في آلات التقطيع، لا سيما في عملية اللفّ المعقدة. فمع ازدياد قطر اللفة، إذا بقي عزم اللفّ ثابتًا، سينخفض شدّ المادة عكسيًا مع نصف القطر، مما ينتج عنه لبّ متماسك، وطبقات خارجية رخوة، وانهيار على شكل زهرة الأقحوان على السطح النهائي. يتمثل النهج القياسي لحل هذه المشكلة في التحكم التدريجي بالشدّ: حيث لا يُضبط شدّ اللفّ على قيمة ثابتة، بل يتناقص تدريجيًا على طول منحنى مُحدد مسبقًا مع ازدياد قطر اللفة. عندما يكون قطر اللفة الأولي صغيرًا، يُستخدم شدّ أعلى لضمان تماسك اللبّ؛ ومع ازدياد قطر اللفة، يتناقص الشدّ تدريجيًا، مما يمنع إزاحة مادة الطبقة الخارجية نتيجةً لضغط الطبقات المتراكم الزائد. يعتمد شكل منحنى التناقص على سُمك المادة وصلابة الطبقة اللاصقة؛ ولا توجد قيمة ثابتة، ويجب تحديده من خلال اختبار ورقي أثناء تشغيل المعدات.
يحلّ نظام التحكم المخروطي مشكلة انخفاض الشد الناتج عن تغير المادة بتغير قطر اللفة، ولكنه لا يعالج مشكلة أخرى فريدة في تقطيع المواد ذاتية اللصق: حيث تتطلب اللفات الضيقة المتعددة على نفس بكرة اللف شدًا مختلفًا. فعندما يكون طلاء اللفة الرئيسية غير متساوٍ أو توجد اختلافات طفيفة في عرض شرائح التقطيع، فإن استخدام عمود صلب واحد لتحريك اللفة سيؤدي حتمًا إلى شد بعض اللفات بينما ترتخي أخرى. صُممت تقنية العمود المنزلق خصيصًا لهذا الغرض. تُركّب كل أسطوانة بشكل مستقل على حلقة الانزلاق. وعندما يتغير متطلب الشد لمادة معينة، تتكيف قيمة انزلاق حلقة الانزلاق وفقًا لذلك، مما يسمح لكل لفة بالحفاظ على نفس السرعة المرجعية مع الحصول على تعويض عزم الدوران المطلوب. هذا هو الأساس المادي الرئيسي للتخلص من مشكلة "التحكم المستقل لكل حجم" وحل مشكلات عدم اتساق سطح النهاية.
المواد الأساسية والمساعدة: الدور الحاسم للبداية (بضعة أمتار)
مع التحكم الدقيق في الشد، إذا لم يكن قلب الورق مستديرًا أو لم يكن سطحه النهائي عموديًا، فسيعود كل شيء إلى الصفر. تتميز قلوب الورق الرديئة باستدارة مفرطة، وكل دورة تُسبب اضطرابات دورية في نظام الشد، مما يؤدي إلى اعوجاج سطح اللف منذ البداية. أثناء التشغيل، وقبل اللف، تحقق مما إذا كان سطح قلب الورق عموديًا على المحور. يجب استبدال الدفعات ذات النسيج البيضاوي الواضح فورًا. بالإضافة إلى ذلك، يجب التأكد من ضغط الهواء في بكرة اللف. قد يؤدي انخفاض ضغط الهواء على عمود التمدد إلى انزلاق متقطع لقلب الملف على العمود. يُفسر مستشعر الشد ذلك خطأً على أنه شد غير كافٍ، فيزيد عزم الدوران باستمرار، مما يزيد الشد أكثر فأكثر، الأمر الذي قد يؤدي في النهاية إلى تمزق المادة أو حدوث خلل في طبقات السطح. عادةً، يجب الحفاظ على الضغط على عمود التمدد بين 0.4 و 0.6 ميجا باسكال.
التآزر بين المواد والبيئة
بسبب بنية "الساندويتش" للورق ذاتي اللصق، فهو أكثر حساسية للشد من الورق العادي. عند تقطيع الورق المركب المكون من مادة الوجه، وطبقة لاصقة، وورق داعم، إذا كانت درجة الحرارة المحيطة منخفضة جدًا، تتصلب المادة اللاصقة، مما يصعب خروج الهواء بين الطبقات أثناء اللف، ويصبح سطح اللفة عرضة للتجعد. أما إذا كانت درجة الحرارة مرتفعة جدًا، فتصبح الطبقة اللاصقة لينة جدًا. وإذا كان اللف محكمًا جدًا، فقد يفيض الورق ويلتصق بالوجه النهائي مكونًا بقعًا صلبة. وعند لف الطبقة التالية، ستحدث إزاحة. يتم التحكم في درجة حرارة ورشة العمل بين 20 و25 درجة مئوية، مع رطوبة معتدلة، وهو شرط أساسي للّف النظيف. يجب عدم إغفال جودة المادة الواردة نفسها. إذا كانت اللفة الرئيسية بها تفاوت واضح في السماكة أو انحراف في الطلاء، فلن يتمكن نظام الشد في آلة التقطيع من التعويض الكامل مهما كانت دقته. يجب إزالة أي انحرافات خطيرة في اللفة الرئيسية قبل استخدام الآلة.
لا تعتمد دقة اللف على عامل واحد، بل على التنسيق بين البكرات، والشد، وبكرة القلب، وحالة الورق على امتداد مساره. إذا كان سطح النهاية غير مستوٍ، فتتبع مسار الورق من نهاية اللف: تحقق أولًا من نظافة بكرة الضغط وتوازيها، ثم تحقق من تطابق مخروط الشد مع الورق، وأخيرًا تأكد من مطابقة ضغط القلب والهواء للمعايير. في معظم الحالات، تنتهي المشكلة عند هذه الخطوات الثلاث.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano