في عالم التغليف والطباعة والتشطيبات الزخرفية التنافسي، لا تزال الطباعة الحرارية المعيار الذهبي لإضفاء لمعان معدني فاخر على المنتجات. مع ذلك، فإن جودة الطباعة الحرارية النهائية تعتمد كلياً على جودة رقائق الألومنيوم المستخدمة في آلة الطباعة. وتُعد آلة تقطيع رقائق الطباعة الحرارية أساس هذه العملية.
قد يؤدي اختيار آلة تقطيع غير مناسبة إلى اختناقات إنتاجية مُحبطة، وارتفاع معدلات الهدر، وعدم اتساق الجودة. في المقابل، تُحوّل الآلة المناسبة لفة رقائق معدنية عريضة إلى شرائح دقيقة وخالية من العيوب، مما يزيد الإنتاجية ويقلل وقت التوقف. يُفصّل هذا الدليل العوامل الحاسمة - بدءًا من التحكم في الشد وصولًا إلى التشغيل الآلي - لمساعدتك على اتخاذ قرار استثماري مدروس.
فهم المادة: لماذا يختلف ورق الألمنيوم
قبل تقييم مواصفات الآلة، من الضروري فهم التحديات الفريدة لرقائق الختم الساخن. على عكس الورق أو الأغشية القياسية، تتكون رقائق الختم الساخن عادةً من غشاء أساسي رقيق من البولي إيثيلين تيريفثالات (يتراوح سمكه غالبًا بين 12 و25 ميكرومترًا) يحمل طبقات الفصل واللون والمادة اللاصقة.
هذا التركيب يجعل المادة شديدة الحساسية للشد والحرارة. فإذا كان الشد مرتفعًا جدًا، تتمدد قاعدة البولي إيثيلين تيريفثالات (PET)، مما يُسبب أخطاء في التسجيل وتجعدًا. أما إذا كان الشد منخفضًا جدًا، فإن اللفة تتداخل أو تفقد توازنها. علاوة على ذلك، فإن طبقة الصبغة قابلة للخدش بسهولة، وقد تُولّد عملية القطع نفسها غبارًا كهربائيًا ومعدنيًا يُتلف سطح الرقاقة إذا لم تتم إدارتها بشكل صحيح.

1. جوهر عملية الشق: التحكم في الشد
إن أهم عامل يميز آلة تقطيع الورق المتوسطة عن آلة عالية الأداء هو نظام التحكم في الشد.
يجب التعامل مع رقائق الختم الساخن بحذر شديد. أنت بحاجة إلى آلة مزودة بنظام تحكم آلي كامل في الشد ذي حلقة مغلقة. ابحث عن أنظمة تستخدم مستشعرات عالية الدقة وبكرات متأرجحة عائمة لتوفير تغذية راجعة فورية.
بالنسبة للرقائق الرقيقة جدًا (مثل رقائق الألومنيوم الكهروكيميائية بسمك 12 ميكرومتر)، يجب أن تتميز الآلة بلف مركزي أو مزيج من اللف المركزي والسطحي مع شد مخروطي. يضمن الشد المخروطي أنه مع ازدياد قطر بكرة إعادة اللف، يتناقص الشد وفقًا لمنحنى محدد. وهذا يمنع الطبقات الداخلية للرقاقة من الانضغاط أو التمدد. إذا سمحت ميزانيتك، فإن التحكم في الشد بواسطة محرك سيرفو يوفر أعلى دقة، وغالبًا ما يحقق دقة في حدود ±0.5 نيوتن.
2. اختيار طريقة القطع المناسبة
إن الآلية التي تقطع الرقاقة المعدنية هي التي تحدد جودة الحافة وكمية الصيانة المطلوبة.
القطع بالقص (شفرات دائرية)
في عملية ختم الرقائق المعدنية بالحرارة، يُنصح عمومًا باستخدام شفرة دائرية من نوع القص. تعتمد هذه الطريقة على قرصين، علوي وسفلي، يعملان كالمقص. تُنتج هذه الطريقة قطعًا أنظف وأكثر سلاسة مقارنةً بشفرات الحلاقة التقليدية، كما تُنتج غبارًا أقل، وتتمتع بعمر أطول للشفرة. يُعد هذا الأمر بالغ الأهمية عند قصّ مواد عريضة (أكثر من 1.6 متر)، حيث تُصبح صلابة عمود القطع أساسية لمنع انحناء منتصف العمود وتسببه في قطع غير مكتملة.
شق بشفرة حلاقة
على الرغم من أن شفرات الحلاقة أرخص ثمناً ومناسبة للعرض الضيق (مثل خيوط الأمان بقطر 2 مم)، إلا أنها تميل إلى إنتاج المزيد من الغبار والنتوءات على الرقائق السميكة. لذا يُفضل استخدامها في التطبيقات الاقتصادية أو التطبيقات المحددة ذات العرض الضيق.
سكين هوائي (بدون تلامس) للقطع
إذا كنت تقوم بمعالجة رقائق الليزر أو الرقائق الهولوغرافية، التي تتميز ببنية سطحية دقيقة، فإن أدنى احتكاك من شفرة أو أسطوانة قد يتسبب في خدوش. في هذه الحالات، يُعد نظام القطع بالسكين الهوائي ضروريًا. يستخدم هذا النظام هواءً مضغوطًا عاليًا لقطع المادة دون احتكاك مباشر، مما يمنع تمامًا الخدوش الناتجة عن الشفرة.
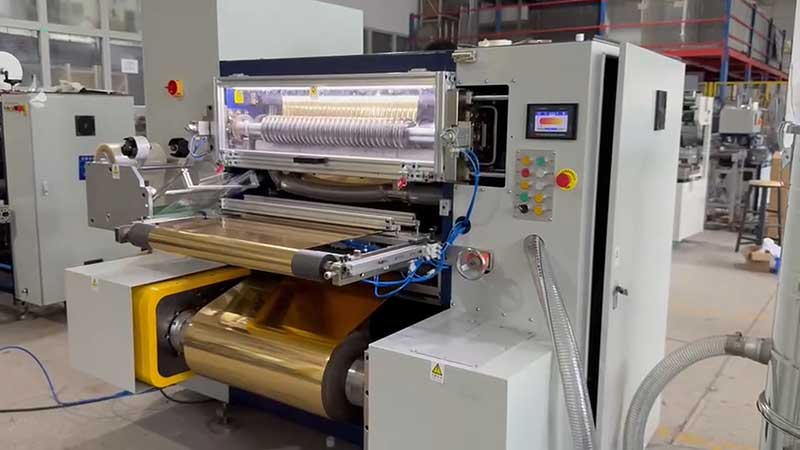
3. كفاءة التشغيل الآلي والتعامل مع الأدوات
تتطلب طلبات رقائق الختم الساخن تغييرات متكررة في العرض، من خيوط ضيقة بعرض 2 مم إلى كتل قياسية بعرض 120 مم. ويؤثر الوقت المستغرق لتغيير آلة القطع بشكل مباشر على أرباحك النهائية.
يُعدّ تحديد موضع الأدوات يدويًا عملية بطيئة وعرضة للخطأ البشري. إذا كان إنتاجك يتضمن طلبات متنوعة بكميات قليلة، فعليك إعطاء الأولوية لنظام تحديد موضع الأدوات التلقائي. بفضل هذه الميزة، يُدخل المشغل ببساطة عرض القطع المطلوب في واجهة المستخدم الرسومية، وتتحرك حوامل الأدوات المُحركة بمحركات سيرفو تلقائيًا إلى المواضع الصحيحة. يُمكن لهذا النظام تقليل وقت تغيير الطلبات من 15 دقيقة إلى أقل من 3 دقائق، مما يُعزز الطاقة الإنتاجية الإجمالية بشكل ملحوظ.
بالإضافة إلى ذلك، ضع في اعتبارك أنظمة قفل الأدوات الهيدروليكية أو الهوائية. تضمن هذه الأنظمة ضغطًا موحدًا على جميع مجموعات الشفرات وتمنع الانزياح المحوري أثناء التشغيل عالي السرعة، مما يضمن عرضًا ثابتًا للشق.
4. إزالة الغبار والتخلص من الشحنات الساكنة
أثناء عملية التقطيع، يُولّد الاحتكاك عند حافة القطع مسحوقًا مجهريًا من الألومنيوم وغبار البولي إيثيلين تيريفثالات. إذا التصق هذا الغبار بسطح الرقاقة، فسيُحدث "بقعًا صغيرة" أو "بقعًا ذهبية" أثناء عملية التشكيل الحراري، مما يؤدي إلى رفض المنتج.
يجب أن تكون آلة التقطيع مزودة بنظام متعدد المراحل لإزالة الغبار. ابحث عن مزيج من بكرات إزالة الغبار الملامسة وسكاكين الهواء المؤين غير الملامسة أو منافذ شفط الفراغ بالقرب من منطقة القطع. علاوة على ذلك، يجب تركيب قضبان إزالة الشحنات الساكنة عند نقاط فك اللف وإعادة اللف. تجذب الكهرباء الساكنة الغبار كالمغناطيس، وقد تتسبب أيضًا في انزلاق طبقات الرقائق أثناء اللف، مما يؤدي إلى تداخل اللفائف.
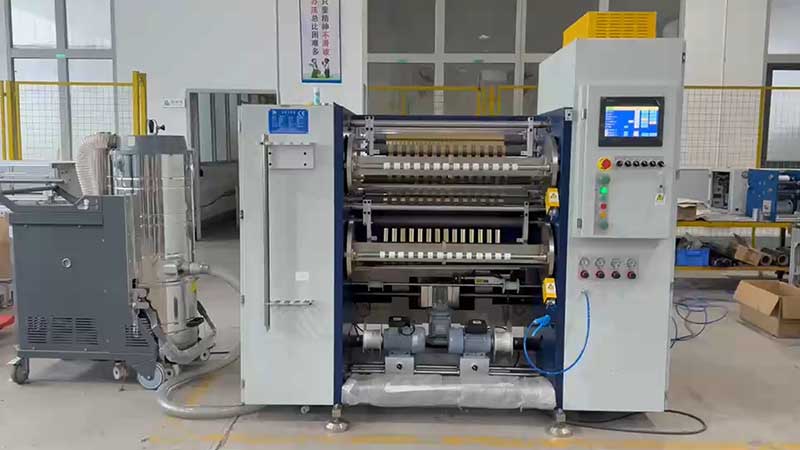
5. مواءمة الآلة مع حجم الإنتاج الخاص بك
يعتمد اختيار الآلة "الصحيحة" بشكل كبير على موقعك المحدد في السوق.
للطباعة العامة/التجارية:
إذا كنت تقوم بتقطيع رقائق الورق أو الكرتون القياسي بدقة متوسطة، فإن آلة قص متينة واقتصادية مزودة بنظام تحكم موثوق وبسيط في الشد (مثل قابضات المسحوق المغناطيسي) تكفي. السرعة والدقة الفائقة أقل أهمية من المتانة والفعالية من حيث التكلفة.
للتغليف الراقي والطباعة الأمنية:
إذا كنت تُنتج مواد تغليف فاخرة، أو ملصقات مضادة للتزييف، أو رقائق نسيجية، فإن المتطلبات ستكون أعلى. ستحتاج إلى أتمتة عالية السرعة (تصل إلى 400-500 متر/دقيقة)، ودقة تصل إلى مستوى الميكرون (±0.05 مم أو أفضل)، وأنظمة قيادة مؤازرة كاملة. غالبًا ما تتضمن المعدات في هذه الفئة أنظمة رؤية CCD لاكتشاف علامات الطباعة أو عيوب الحواف في الوقت الفعلي، مما يضمن إنتاجًا خاليًا من العيوب.
للرقائق الليزرية والمتخصصة:
تتطلب هذه المواد أعلى مستويات المعدات. ركّز على استخدام بكرات ذات سطح مصقول كالمرآة، وتصاميم متوافقة مع غرف الأبحاث النظيفة، وتقنيات فتح وإغلاق الهواء بدون تلامس لحماية السطح الحساس. يجب أن يكون توليد الغبار شبه معدوم.
6. دور الذكاء والاتصال
أصبحت آلات التقطيع الحديثة جزءًا لا يتجزأ من منظومة "المصانع الذكية". عند تقييم المعدات، ابحث عن الميزات التي تقلل الاعتماد على مهارة المشغل وتتكامل مع أنظمة الإدارة لديك.
يُتيح لك نظام إدارة الوصفات تخزين إعدادات الشد والسرعة والضغط المثالية لأنواع وأحجام مختلفة من الرقائق، مما يُسهّل استرجاعها بضغطة زر. بالنسبة للمؤسسات التي تستخدم أنظمة إدارة عمليات التصنيع (MES) أو أنظمة تخطيط موارد المؤسسات (ERP)، تأكد من أن الآلة تدعم بروتوكولات OPC UA أو MQTT لربط البيانات. يُتيح ذلك مراقبة تقدم الإنتاج واستهلاك الطاقة في الوقت الفعلي، بالإضافة إلى تنبيهات الصيانة التنبؤية (مثل التنبؤ بتآكل الشفرات بناءً على بيانات الاهتزاز أو التيار).
خاتمة
يُعد اختيار ماكينة تقطيع رقائق الطباعة الحرارية قرارًا استراتيجيًا يوازن بين الدقة والكفاءة وخصائص المواد. ويكمن السر في إعطاء الأولوية للتحكم في الشد كأساس للجودة، واختيار طريقة التقطيع المناسبة لنوع الرقائق المحدد، والاستثمار في أنظمة التشغيل الآلي التي تتوافق مع حجم طلباتكم.
من خلال النظر إلى ما هو أبعد من سعر الشراء وتقييم قدرة الآلة على تقليل هدر المواد ووقت التوقف، فأنت لا تشتري مجرد قطعة من المعدات - بل تستثمر في ربحية وجودة خط الختم الساخن بالكامل.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 شق رقائق معدنية ثلاثية الأبعاد
 آلة تقطيع رقائق الختم الساخن
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS






