في صناعات التغليف والطباعة والزخرفة، لا تزال عملية الختم الحراري من أكثر الطرق فعاليةً لرفع قيمة المنتج بفضل بريقها المعدني المميز وملمسها الفاخر. وباعتبارها المرحلة الأولى في إنتاج الختم الحراري، تؤثر آلة التقطيع بشكل مباشر على كفاءة عمليات الختم اللاحقة، وإنتاجية المنتج النهائي، وتكاليف الإنتاج الإجمالية. ونظرًا لتفاوت أسعار المعدات من عشرات الآلاف إلى أكثر من مليون دولار، فإن اتخاذ القرار الأمثل يتطلب تقييمًا منهجيًا بدلًا من التخمين.
تتكون رقائق الختم الساخن عادةً من طبقة أساسية من البولي إيثيلين تيريفثالات (PET) بسماكة تتراوح بين 12 و25 ميكرومتر، وطبقة فصل، وطبقة تلوين، وطبقة لاصقة. هذه المادة رقيقة للغاية، وحساسة جدًا للشد، وعرضة للتشوه أثناء التعامل معها. قد تؤدي النتوءات أو الحواف الحادة أو الشقوق الدقيقة على حواف القطع إلى كسر الرقائق، أو عدم اكتمال عملية الختم، أو ظهور بقع ذهبية أثناء عملية الختم. توفر العوامل السبعة المذكورة أدناه إطارًا منظمًا لتقييم آلات التقطيع بناءً على متطلبات الإنتاج الفعلية.
1. دقة التقطيع: أساس جودة الإنتاج
تُحدد دقة القطع بشكل مباشر مدى سلاسة عمليات الختم اللاحقة. تسمح تطبيقات الختم الحراري العامة عادةً بتفاوت ±0.3 مم، بينما تتطلب قطاعات التغليف الراقي والتبغ والملصقات الفاخرة تفاوتًا يصل إلى ±0.1 مم أو حتى أقل. وبحلول عام 2026، تطورت المعايير السائدة لتصل إلى ±0.03 مم، بينما حققت الطرازات المتميزة تفاوتًا يصل إلى ±0.01 مم.
عند تقييم الدقة، ينبغي على المشترين النظر إلى ما هو أبعد من المواصفات الثابتة. يكمن الاختبار الحقيقي في الدقة الديناميكية، أي ثبات عرض الشق أثناء التشغيل المستمر عالي السرعة. توفر أنظمة محركات المؤازرة، المقترنة بهياكل من الحديد الزهر عالي الصلابة أو الفولاذ السبائكي، الأساس للحفاظ على الدقة في ظروف الإنتاج. خلال التجارب التشغيلية، اطلب بيانات قياس العرض على امتداد 500 متر على الأقل من عملية الشق المستمر، مع إيلاء اهتمام خاص للثبات أثناء مراحل التسارع والتباطؤ.

2. نظام التحكم في الشد: شريان الحياة للمواد الرقيقة
تتميز طبقة PET الأساسية المستخدمة في رقائق الطباعة الحرارية بحساسية عالية لتغيرات الشد. فالشد المفرط يؤدي إلى التمدد والتشوه وأخطاء في المحاذاة، بينما يؤدي الشد غير الكافي إلى ارتخاء اللفائف وانحراف الحواف. بالنسبة للرقائق فائقة الرقة التي يقل سمكها عن 12 ميكرومتر، حتى أدنى تقلبات الشد قد تؤثر سلبًا على البنية المجهرية الهولوغرافية أو الليزرية للمادة.
يُعدّ نظام التحكم في الشدّ المؤازر ذو الحلقة المغلقة بالكامل أساسيًا للإنتاج عالي الجودة. يستخدم هذا النظام مستشعرات عالية الدقة لتوفير تغذية راجعة فورية، ويضبط الشدّ ديناميكيًا خلال مراحل فكّ اللفّ، والشدّ، وإعادة اللفّ. يجب أن تصل دقة التحكم في الشدّ إلى ±0.5 نيوتن أو ±5% من القيمة المضبوطة، بينما تصل دقة الأنظمة المتطورة إلى ±0.3%.
تُعدّ تقنية الشدّ المخروطي بالغة الأهمية. فمع ازدياد قطر اللفّ أثناء الإنتاج، يؤدي الشدّ المستمر إلى ضغط الطبقات الداخلية تدريجيًا، مما يتسبب في تشوّه "لبّ الزهرة" أو تكسّر الهياكل الهولوغرافية. تعمل تقنية الشدّ المخروطي على تقليل شدّ اللفّ تلقائيًا وفقًا لمنحنى مُحدّد مسبقًا، لحماية الطبقات الداخلية مع الحفاظ على تماسك اللفّة الخارجية.
3. طريقة التقطيع ونظام القطع: تحديد جودة الحافة
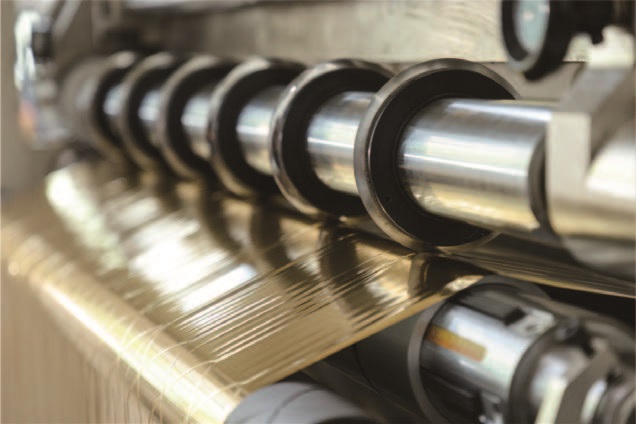
يُعد نظام القطع هو المكان الذي تتحقق فيه الجودة في نهاية المطاف. تميل رقائق الختم الساخن ذات الطبقات اللاصقة إلى الالتصاق بالشفرات العادية، مما يُسبب نتوءات وخيوطًا. أصبحت أنظمة الشفرات الدائرية من نوع القص هي المعيار الصناعي لرقائق الختم الساخن، حيث توفر أسطح قطع ناعمة، وعمرًا أطول للشفرات، وملاءمة للتغييرات المتكررة في المواصفات.
يُفضّل أن تكون مادة الشفرة من الكربيد أو مطلية بالماس لمقاومة تراكم المواد اللاصقة والحفاظ على حدة الحافة لفترات طويلة. كما أن صلابة عمود القطع لا تقل أهمية؛ فعند استخدام عرض قطع يتجاوز 1.6 متر، قد يؤدي عدم كفاية صلابة العمود إلى قطع غير مكتمل في المنتصف وقطع زائد على الحواف.
تُعدّ هندسة القطع مهمة أيضاً. بالنسبة للرقائق الرقيقة، تُوفّر الشفرات العلوية ذات الزوايا من 15 إلى 20 درجة، مع الشفرات السفلية المسطحة أو المنحنية قليلاً، عملية قصّ مناسبة بدلاً من عملية سحق. استفسر من الموردين عن شهادات مواد الشفرات، وما إذا كانت المعدات تدعم الضبط التلقائي أو الدقيق لضبط الشفرات.
4. نظام تصحيح وتوجيه الشبكة: ضمان استقامة الحواف
أثناء التشغيل بسرعات عالية، تميل لفائف الرقائق المعدنية إلى الانحراف، مما يتسبب في حواف غير متساوية تؤدي إلى اختلالات متكررة في آلات التشكيل اللاحقة. ويحافظ نظام تصحيح موثوق على وضع الشريط بشكل صحيح قبل دخوله منطقة القطع.
يُعد اختيار المستشعر قرارًا بالغ الأهمية. تواجه المستشعرات الكهروضوئية صعوبةً في التعامل مع المواد العاكسة أو المعدنية، مما يجعل المستشعرات فوق الصوتية الخيار الأمثل لتطبيقات الختم الحراري للرقائق المعدنية. لا تتأثر تقنية الكشف فوق الصوتي بلون الرقائق المعدنية أو انعكاسها المعدني أو أنماطها الهولوغرافية، مما يوفر أداءً ثابتًا عبر مختلف أنواع المواد. يجب أن تكون دقة التصحيح في حدود ±0.5 مم أو أقل.
تتضمن التكوينات المتطورة أنظمة رؤية CCD تتعرف على علامات الحواف المطبوعة أو مواضع الأنماط، مما يضمن محاذاة موضع الشق بدقة مع التصميم المقصود. بالنسبة للعمليات التي تتضمن رقائق ثلاثية الأبعاد أو رقائق ليزر ذات بنى مجهرية دقيقة، فإن هذا المستوى من الدقة ليس اختيارياً، بل هو شرط أساسي للحفاظ على التأثيرات البصرية للمادة.
5. إزالة الغبار والتخلص من الشحنات الساكنة: منع العيوب الخفية
أثناء عملية التقطيع، يُولّد احتكاك الشفرة جزيئات مجهرية من الألومنيوم وغبار البلاستيك. تلتصق هذه الملوثات بسطح الرقاقة المعدنية وتُسبب "حفرًا" أو "بقعًا" أثناء عملية التشكيل الحراري، مما يؤدي إلى رفض المنتجات. وتزيد الكهرباء الساكنة من حدة المشكلة بجذبها المزيد من الغبار وتسببها في انزلاق المادة أثناء اللف.
يجمع نظام إدارة الغبار الفعال بين بكرات لاصقة من نوع التلامس وسكاكين هواء أيونية غير تلامسية أو منافذ شفط فراغية موضوعة في منطقة القطع. يجب تركيب قضبان إزالة الشحنات الساكنة في كل من محطتي اللف والفك لتحييد الشحنات قبل أن تجذب الملوثات.
بالنسبة للرقائق المعدنية أو ذات الحبيبات الخشنة التي تُنتج كميات كبيرة من الغبار أثناء المعالجة، يُعدّ استخدام نظام شفط فراغي مُخصّص ذي سعة كافية أمرًا ضروريًا. أما في المنشآت التي تُعالج الرقائق الهولوغرافية أو الشفافة حيث تُعتبر جودة السطح أمرًا بالغ الأهمية، فقد تتطلب منطقة التقطيع بأكملها بيئة غرفة نظيفة أو نظامًا مُخصّصًا لاحتواء الغبار.
6. الأتمتة وتحديد مواقع الأدوات: تقليل وقت التغيير
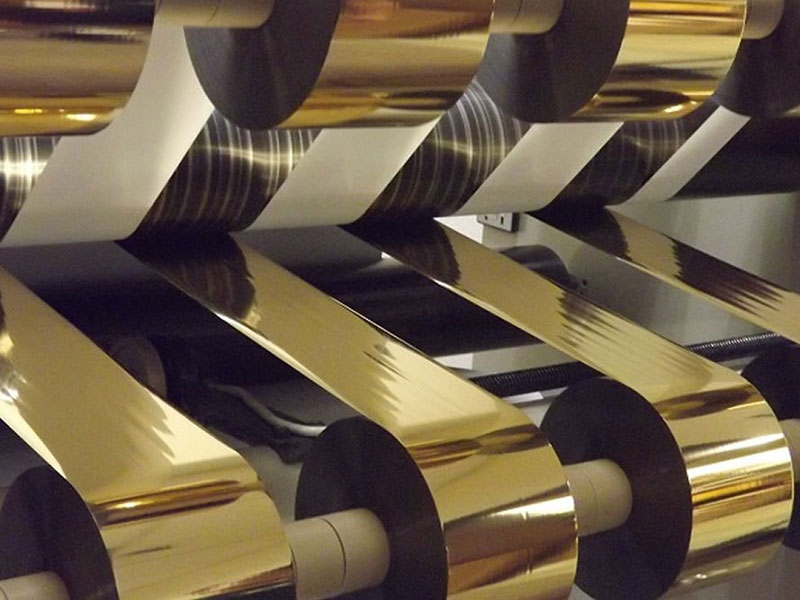
تتراوح مواصفات رقائق الختم الساخن من خيوط ضيقة بقطر 2 مم إلى كتل ألوان قياسية بقطر 120 مم، مما يجعل تغييرات الطلبات المتكررة أمرًا واقعيًا في الإنتاج. وتؤثر كفاءة هذه التحولات بشكل مباشر على فعالية المعدات الإجمالية.
يتطلب ضبط الأدوات يدويًا من المشغلين إعادة ضبط كل حامل شفرة على حدة، وهي عملية قد تستغرق من 15 إلى 30 دقيقة لكل تغيير في الطلب. أما أنظمة تحديد موضع الأدوات الأوتوماتيكية، التي تعمل بمحركات مؤازرة، فتُقلل هذه المدة إلى ما بين دقيقة واحدة و5 دقائق، إذ تسمح للمشغلين بإدخال عرض الشق المطلوب، ثم تقوم الآلة بتحديد موضع الأدوات تلقائيًا. بالنسبة للعمليات التي تُنفذ طلبات متعددة بكميات صغيرة يوميًا، تُغطي هذه الميزة تكلفتها بسرعة من خلال زيادة كفاءة استخدام الآلة.
تضمن أنظمة قفل الأدوات الهيدروليكية أو الهوائية ضغطًا موحدًا على جميع مجموعات الأدوات وتمنع الحركة المحورية أثناء التشغيل. كما تعمل أجهزة التفريغ التلقائي وأجهزة التثبيت السريع على تبسيط سير العمل، مما يُمكّن مشغلًا واحدًا من إدارة عدة آلات.
7. التكلفة الإجمالية للملكية: ما وراء سعر الشراء
لا يمثل سعر الشراء سوى جزء من التكلفة الحقيقية لآلة التقطيع. فالوحدة الأرخص التي تتعطل بشكل متكرر، وتنتج كميات كبيرة من النفايات، وتتطلب تعديلات مستمرة، قد تتجاوز تكلفة المعدات الممتازة في غضون ستة أشهر من التشغيل.
يُعدّ معدل استغلال المواد عاملاً رئيسياً في التكلفة. يُمكن للتقطيع الدقيق أن يُقلل من معدلات فقدان المواد من أكثر من 5% إلى أقل من 1.5%، مع وصول معدلات استغلال المواد في النماذج المتطورة إلى أكثر من 98%. بالنسبة للرقائق الهولوغرافية أو المتخصصة باهظة الثمن، يُمكن لهذا الفرق وحده أن يُبرر الاستثمار في معدات عالية الدقة.
تتراكم تكاليف توقف الإنتاج بسرعة. فآلة تستغرق 30 دقيقة لتغيير الطلبات، مقارنةً بأخرى تستغرق 5 دقائق فقط، تُترجم إلى خسارة كبيرة في وقت الإنتاج على مدار العام. وتساهم موثوقية المعدات، وتوافر قطع الغيار، وسمعة العلامة التجارية للمكونات الأساسية مثل وحدات التحكم المنطقية القابلة للبرمجة (PLCs) والمحركات المؤازرة وأجهزة الاستشعار، في استقرار التشغيل على المدى الطويل.
تؤثر متطلبات الصيانة أيضًا على التكلفة الإجمالية. فالشفرات التي تتطلب إعادة شحذ أو استبدال متكرر تزيد من التكاليف المباشرة ووقت العمل. قد تكون الشفرات المطلية بالكربيد أو الماس أغلى ثمنًا في البداية، لكنها توفر عمرًا أطول وجودة قطع أكثر اتساقًا.
اتخاذ القرار النهائي
قبل اتخاذ قرار الشراء، قم بإجراء تجربة تشغيلية باستخدام مواد الإنتاج الخاصة بك. قيّم جودة حافة القطع تحت التكبير، وتحقق من محاذاة وجه نهاية اللفة بعد التقطيع، ولاحظ ثبات الماكينة أثناء التسارع والتباطؤ. اطلب بيانات منحنى الشد من المورد لتقييم كيفية استجابة النظام أثناء تغيرات السرعة.
إنّ المعدات الأكثر قيمة ليست بالضرورة الأسرع أو الأكثر تطوراً، بل هي تلك التي تُقدّم باستمرار قطعاً نظيفة، وأقل قدر من الهدر، وتشغيلاً موثوقاً به لمجموعة المواد وحجم الإنتاج الخاص بك. سيضمن التقييم المنهجي لهذه العوامل السبعة تحقيق عوائد طويلة الأجل لاستثمارك من حيث الجودة والكفاءة.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 شق رقائق معدنية ثلاثية الأبعاد
 آلة تقطيع رقائق الختم الساخن
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS






