يُعدّ اختيار آلة تقطيع رقائق الطباعة الحرارية المناسبة قرارًا بالغ الأهمية، إذ يؤثر بشكل مباشر على إنتاجيتك، وكفاءة استخدام المواد، وجودة الطباعة النهائية. ونظرًا لأن سماكة رقائق الطباعة الحرارية تتراوح عادةً بين 12 و25 ميكرومترًا، فإن عملية التقطيع تتطلب دقة فائقة. ومن بين المواصفات العديدة التي يجب تقييمها، هناك ثلاثة معايير تستحق اهتمامك البالغ: عرض التقطيع، وسرعة التشغيل، والتحكم في الشد. يشرح هذا الدليل كل معيار وكيفية تفاعلها لتحديد جودة التقطيع.
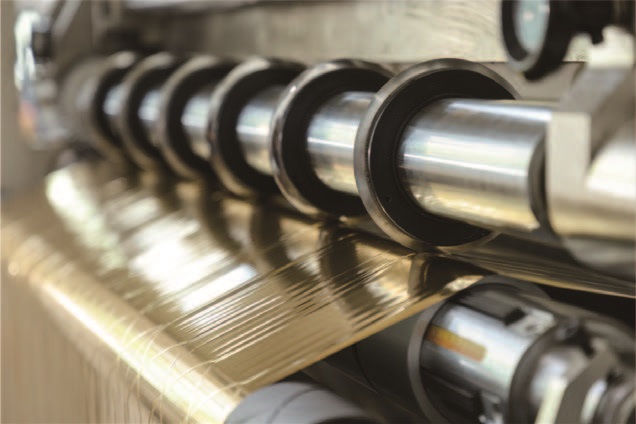
عرض القطع: مطابقة سعة الماكينة مع مجموعة منتجاتك
تشمل مواصفات عرض القطع كلاً من أقصى عرض للورقة التي يمكن للآلة معالجتها وأدنى عرض للقطع التي يمكنها إنتاجها بدقة. بالنسبة لمحولات رقائق الختم الساخن، يحدد أقصى عرض أنواع لفائف الإدخال التي يمكن معالجتها، بينما يحدد أدنى عرض قدرة الآلة على إنتاج منتجات ذات خيوط ضيقة.
قد تستوعب آلة تقطيع رقائق الطباعة الحرارية النموذجية عرض تقطيع أقصى يتراوح بين 300 مم و800 مم، مع عرض لف أدنى يبلغ 30 مم أو أقل للتطبيقات الضيقة المتخصصة. إذا كانت منتجاتك تتضمن شرائط رقائق ضيقة جدًا - مثل خيوط الأمان بعرض 5 مم أو الأشرطة الزخرفية - فيجب عليك التأكد من قدرة الآلة على الحفاظ على جودة الحواف عند هذه الأبعاد. يُعدّ القطع التجريبي باستخدام أرق وأضيق مادة لديك الطريقة الوحيدة الموثوقة لتأكيد هذه القدرة.
إلى جانب قياسات العرض الخام، يجب مراعاة صلابة عمود القطع. تتطلب عروض القطع الأوسع أعمدة أكثر صلابة نسبيًا لمنع انحرافها تحت ضغط القطع. إذا انثنى العمود، فقد لا تقطع المواضع الوسطى بشكل نظيف، بينما تتعرض المواضع الطرفية لقوة زائدة، مما ينتج عنه نتائج غير متناسقة على امتداد الشريط.
السرعة: موازنة الإنتاجية مقابل جودة القطع
تتميز آلات تقطيع رقائق الختم الساخن عادةً بسرعات ميكانيكية تتراوح بين 200 و500 متر في الدقيقة، بينما تكون سرعات التشغيل أقل قليلاً في كثير من الأحيان. ورغم أن السرعة الأعلى تشير إلى إنتاجية أكبر، إلا أن العلاقة بين السرعة والجودة ليست خطية.
مع ازدياد سرعة القطع، تتفاقم الأخطاء الديناميكية. قد يتدهور الانحراف الجانبي من حوالي ±0.10 مم عند سرعات أقل من 100 م/دقيقة إلى ±0.35 مم عند سرعات أعلى من 300 م/دقيقة. وبالمثل، يزداد تذبذب الشد، مما قد يتسبب في تشوه الحواف أو عيوب في اللف. بالنسبة للرقائق الرقيقة جدًا التي يقل سمكها عن 12 ميكرومتر، قد يكون من الضروري استخدام سرعات منخفضة للحفاظ على استقرار الأبعاد.
عند تقييم مواصفات السرعة، ركّز على الإنتاجية الفعّالة بدلاً من السرعة القصوى فقط. ضع في اعتبارك الوقت اللازم لتغيير الطلبات، وتمرير الشريط، وإزالة المخلفات. يمكن لآلة مزودة بنظام تحديد موضع الأدوات الآلي وأنظمة التثبيت السريع أن تقلل أوقات التغيير من 15 دقيقة إلى 3 دقائق فقط، مما يُحسّن الإنتاجية الفعلية بشكل ملحوظ حتى لو كانت السرعة القصوى متوسطة.

التحكم في التوتر: القوة الخفية وراء الجودة
يُعدّ التحكم في الشدّ العاملَ الأهمّ لنجاح عملية تقطيع رقائق الطباعة الحرارية. فركائز رقائق الطباعة الحرارية، وخاصةً مادة البولي إيثيلين تيريفثالات (PET)، حساسةٌ للغاية لتغيّرات الشدّ. ويؤدي عدم استقرار الشدّ إلى التمدد والتجعد والحركة الجانبية، ما ينتج عنه نتوءات وحواف غير مستوية أو لفائف متداخلة.
لماذا يُعدّ الشدّ أكثر أهميةً في رقائق الختم الساخن مقارنةً بالأغشية السميكة؟ عند تقسيم شريط عريض إلى شرائح ضيقة متعددة، لا تعمل كل شريحة كجزء من شريط متصل. يمكن أن تؤدي الاختلافات في عرض الشريحة، وعمق اختراق السكين، وقطر اللف إلى تفاوت في الشدّ بين الخيوط الفردية. وبدون تعويض مناسب، تصبح بعض الشرائح مشدودة بينما تبقى أخرى مرتخية.
يجب أن توفر آلة التقطيع عالية الجودة نظام تحكم مغلق الحلقة في الشد مع تغذية راجعة فورية. يقوم هذا النظام بضبط عزم الدوران باستمرار مع تغير قطر اللفة أثناء فكها وإعادة لفها، مما يحافظ على شد ثابت من اللفة الكاملة إلى القلب. بالنسبة لأقطار اللف الكبيرة (400 مم أو أكثر)، يُعد الشد المتناقص تدريجيًا - حيث يتناقص الشد تدريجيًا مع ازدياد سمك اللفة - أمرًا ضروريًا لمنع تلف الطبقة الداخلية الناتج عن الضغط في الرقائق الرقيقة.
ينبغي تقييم نظام الشد بالتزامن مع نظام التحكم في موضع الحافة (EPC) أو نظام التحكم في موضع الخط (LPC). تمنع دقة التصحيح في حدود ±0.5 مم انحراف الرقاقة، الأمر الذي قد يتسبب في ظهور نتوءات على إحدى الحواف بينما تبقى الحافة المقابلة غير مستوية.
كيفية تفاعل المعايير الثلاثة
لا تُعدّ كلٌّ من العرض والسرعة والشد مواصفات مستقلة. فقد لا تتمكن آلة مصممة للعمل بسرعة عالية من تحقيق تلك السرعة مع الحفاظ على الدقة في القطع ذات العرض الضيق دون تحكم استثنائي في الشد. في المقابل، قد تُقدّم آلة ذات ثبات شد فائق جودة حواف ممتازة حتى عند السرعات المتوسطة على المواد فائقة الرقة.
عند تحديد مواصفات الآلة، زوّد موردك بمتطلبات الإنتاج الفعلية: أوسع وأضيق رقائق معدنية تحتاج إلى تقطيعها، ونطاق السماكة، والإنتاج المستهدف لكل وردية. اطلب تشغيلًا تجريبيًا باستخدام أنواع المواد المحددة لديك. خلال التجربة، افحص حواف القطع باستخدام عدسة مكبرة - والنتيجة المثالية هي مقطع عرضي أملس خالٍ من الزغب الأبيض أو التسننات الدقيقة. تحقق من لفائف اللفائف للتأكد من محاذاة الحواف، ومتانتها، وعدم وجود تداخل.

توصيات عملية للاختيارات
بالنسبة للمُصنِّعين الذين يُعطون الأولوية للدقة على حساب الإنتاجية القصوى، يُنصح بالاستثمار في أنظمة تحكم وتصحيح شدّ فائقة الجودة بدلاً من التركيز على سرعات أعلى. فأنظمة الشدّ ذات الحلقة المغلقة المُشغَّلة بمحركات مؤازرة، والمزودة بمستشعرات تصحيح فوق صوتية أو CCD، ستُحقق نتائج أكثر اتساقًا في ظل ظروف إنتاج مُختلفة.
بالنسبة للعمليات التي تتضمن مواصفات منتجات متنوعة وتغييرات متكررة في الطلبات، يُنصح بإعطاء الأولوية لتحديد مواقع الأدوات آلياً وإدارة الوصفات. تقلل هذه الميزات من الأخطاء البشرية ووقت الإعداد، مما يزيد من الطاقة الإنتاجية بشكل فعال دون الحاجة إلى سرعات خط إنتاج أعلى.
بالنسبة للمشترين الذين يراعون ميزانيتهم، يجب أن يدركوا أن أرخص آلة قد تكون مكلفة على المدى الطويل. فالعيوب المتعلقة بالنتوءات، مثل تمزق الرقائق المعدنية، أو عدم اكتمال النقل، أو وجود بقع في الختم، قد تهدر كميات من المواد وتكاليف إعادة العمل تفوق بكثير فرق السعر الأولي بين آلة من الفئة الابتدائية وأخرى من الفئة المتوسطة.
هل أنت مستعد لتقييم ماكينة تقطيع رقائق الطباعة الحرارية لتلبية متطلبات إنتاجك الخاصة؟ تواصل مع فريقنا الفني لتزويدهم بمواصفات المواد وحجم الإنتاج المستهدف. يمكننا ترتيب جلسة تجريبية للتقطيع باستخدام عينات رقائقك الفعلية لإثبات دقة العرض، وثبات السرعة، وأداء الشد.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 شق رقائق معدنية ثلاثية الأبعاد
 آلة تقطيع رقائق الختم الساخن
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS






