في سلسلة إنتاج أشرطة النقل الحراري، يُعدّ التقطيع "نقطة التفتيش النهائية للجودة". إذا اخترت آلة التقطيع المناسبة، فسيكون المنتج النهائي ذو حواف نظيفة، وحركة شريط سلسة، وطباعة واضحة؛ أما إذا اخترت آلة غير مناسبة، فقد تحدث مشاكل مثل النتوءات، وتمزق الأشرطة، وعدم انتظام اللف، وقد يؤدي ذلك في الحالات الشديدة إلى تلف رؤوس الطباعة لدى العملاء في المراحل اللاحقة.
في مواجهة المعدات المتوفرة في السوق والتي تتراوح أسعارها من عشرات الآلاف إلى أكثر من مائة ألف يوان، ومجموعة مذهلة من جداول المواصفات، من المرجح أن يقع المشترون في فخين: إما أن يتم تضليلهم بخطابات التسويق مثل "السرعة القصوى" أو "التكوين المستورد"، أو أن يضلوا طريقهم وسط المواصفات الفنية المعقدة.
في الواقع، لتحديد ما إذا كانت آلة تقطيع الشرائط مناسبة لك حقًا، لست بحاجة لأن تكون خبيرًا في تكنولوجيا التقطيع. عند طرح الأسئلة السبعة التالية على الموردين، فإن جودة الإجابات أهم بكثير من الأرقام الموجودة في جدول المواصفات.
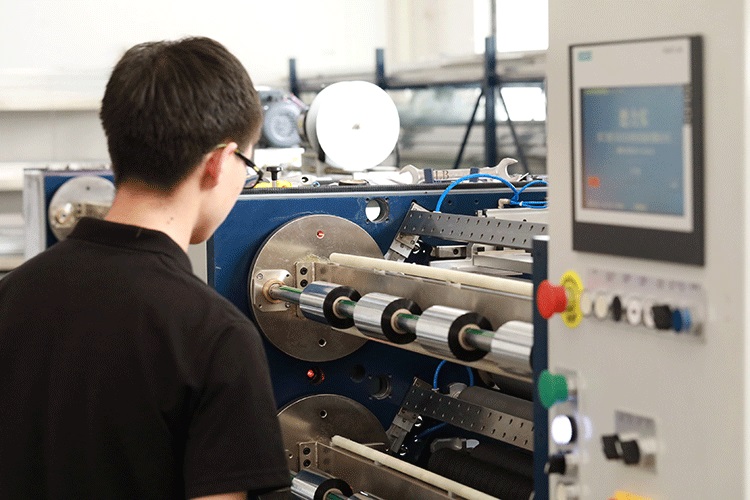
السؤال الأول: باستخدام بكرة الشريط الخاصة بي لإجراء قطع تجريبي، ما هي دقة القطع الفعلية المقاسة؟
هذه هي المشكلة الأكثر أهمية على الإطلاق. المادة الأساسية للشريط هي غشاء PET بسماكة تتراوح بين 4.5 و20 ميكرونًا فقط. هذه المادة رقيقة للغاية وحساسة للشد، لذا فإن أي انحرافات ولو طفيفة أثناء التقطيع قد تتسبب في ظهور نتوءات أو عدم انتظام في عرض حواف المنتج النهائي.
معايير الصناعة المرجعية واضحة: تتمتع آلات التقطيع العادية بدقة تبلغ حوالي ±0.5 مم، بينما يمكن التحكم في النماذج عالية الدقة ضمن نطاق ±0.1 مم أو حتى ±0.05 مم. ومع ذلك، فإن القيم النظرية في جدول المعلمات لا تتطابق مع القيم القابلة للاستخدام في الإنتاج الفعلي.
الأهم هو ما إذا كان المورد مستعدًا لإجراء تجربة قطع في الموقع باستخدام مواصفات الشريط التي تستخدمها فعليًا. تختلف صلابة ومتانة الطلاء للأشرطة الشمعية والمختلطة والراتنجية اختلافًا كبيرًا؛ فالأشرطة الراتنجية تتطلب عادةً سرعة تشغيل أقل بنسبة 20% إلى 30% من الأشرطة الشمعية. بعد تجربة القطع، استخدم مقياسًا لقياس الانحراف في عرض القطع، وتحقق من سطح النهاية بحثًا عن نتوءات أو حواف خشنة - فهذه الطريقة أكثر موثوقية من أي إعلان.
السؤال الثاني: ما هو تكوين نظام التحكم في الشد؟ هل هو نظام حلقة مفتوحة أم نظام حلقة مغلقة؟
يُعرف التحكم في الشد في هذه الصناعة بأنه "جوهر" آلات التقطيع، وهذا التشبيه ليس مبالغة. فالطبقة الأساسية المصنوعة من شريط الكربون رقيقة للغاية؛ فإذا كان الشد مرتفعًا قليلًا، فإنها تتمدد وتتشوه، وبعد التقطيع، يقل عرضها؛ أما إذا كان الشد منخفضًا قليلًا، فإن المادة تصبح رخوة ومتجعدة، مما يؤدي إلى عدم استقامة "شبيهة بالثعبان" على حافة القطع.
قد تتعرض الأجهزة التقليدية التي تعمل بقوابض المسحوق المغناطيسي أو أقراص الاحتكاك الميكانيكية لتقلبات في الشد تصل إلى ±10%، مما يصعب معه تلبية متطلبات الدقة العالية. لذا، ينبغي أن تعتمد آلات التقطيع الحديثة عالية الدقة نظام تحكم آلي بالكامل في الشد ذي حلقة مغلقة، حيث يقوم هذا النظام بمراقبة الشد وضبطه بشكل مستقل في الوقت الفعلي خلال المراحل الثلاث: فك اللف، والسحب، وإعادة اللف، مع التحكم في التقلبات ضمن نطاق ±2% من القيمة المحددة.
إليك تفصيلٌ قد يغفل عنه البعض: هل تحتوي مرحلة اللف على وظيفة "ضبط الشد التدريجي"؟ مع ازدياد قطر اللف، إذا بقي الشد ثابتًا، سيزداد الضغط على الطبقة الداخلية لشريط الكربون الخارجي، مما يُسبب تشوهًا طفيفًا في الطبقة الداخلية والتصاقًا شديدًا للحبر، مُشكلاً ما يُشبه "لبّ زهرة الأقحوان". أما المعدات الجيدة، فتُقلل شد اللف تلقائيًا مع تغير قطر الملف، مما يضمن إحكامًا متناسقًا داخل الملف النهائي وخارجه.
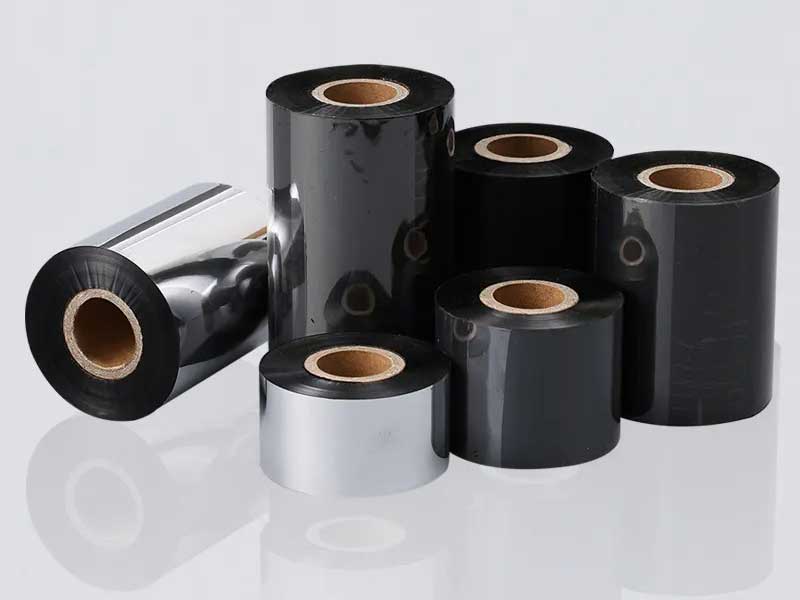
السؤال الثالث: هل عمود إعادة اللف هو عمود انزلاقي أم عمود تمدد غازي عادي؟
تؤثر هذه المشكلة بشكل مباشر على جودة اللف أثناء الإنتاج متعدد المواصفات. إذا كنت بحاجة إلى تقطيع عدة لفائف ضيقة في وقت واحد (كما هو الحال عادةً في تقطيع الشرائط)، فإن أعمدة الانزلاق تُعد ضرورية تقريبًا.
تتشارك جميع مواضع لفّ أعمدة التمدد الغازية العادية نفس عزم الدوران. وعندما تختلف أقطار كل لفة اختلافًا طفيفًا نتيجةً لعرض القطع أو اختلاف المواد، قد تحدث مشكلات مثل "ارتخاء اللفة من الداخل وإحكامها من الخارج" أو إحكام بعض اللفات أو ارتخائها. تُجهّز كل وحدة لفّ في عمود الانزلاق بحلقة انزلاق مستقلة، قادرة على ضبط عزم الدوران في الوقت الفعلي وفقًا لتغيرات قطر اللفة، مما يضمن إحكام كل لفة بشكل متساوٍ. توفر أعمدة الانزلاق الهوائية دقة تحكم أعلى من نظيراتها الميكانيكية، مما يجعلها مناسبة بشكل خاص لبيئات الإنتاج التي تشهد تغييرات متكررة في المواصفات.
السؤال الرابع: كم من الوقت يستغرق تغيير المواصفات مرة واحدة؟ هل توجد وظيفة لإدارة الصيغ؟
يشهد سوق شرائط الكربون حاليًا تزايدًا في طلبات "الكميات الصغيرة متعددة المواصفات". قد يحتاج العملاء اليوم إلى عشرات الشرائط العريضة المصنوعة من الشمع، وغدًا إلى مئات الشرائط ذات الأحجام غير القياسية المصنوعة من قواعد مختلطة. إذا استغرقت عملية تغيير واحدة عشرات الدقائق أو أكثر، تصبح الطلبات الصغيرة غير مربحة بسبب طول مدة التحضير.
ينبغي أن تكون آلات التقطيع المرنة الحديثة مزودة بأبراج أدوات مستقلة تعمل بمحركات مؤازرة وأنظمة إدارة صيغ. يقوم المشغلون بإدخال معايير عرض الطلبات الجديدة على شاشة اللمس، ويقوم النظام تلقائيًا بتحديد المواقع بدقة ومطابقة الشد لجميع الشفرات، مما يقلل وقت التغيير من عشرات الدقائق إلى بضع دقائق فقط أو حتى أقل.
علاوة على ذلك، ينبغي أن يكون الجهاز قادراً على تخزين معايير العمليات لمئات أو حتى آلاف المنتجات. عند إعادة إنتاج الطلبية نفسها، يكفي استدعاء الصيغة، مما يحدّ من الأخطاء البشرية ويسمح للموظفين الجدد بالبدء بسرعة.

السؤال الخامس: هل شكل النصل مربع أم دائري؟ وهل يتناسب مع سمك المادة التي أستخدمها؟
يُعد اختيار شكل الأداة المناسب شرطًا أساسيًا لجودة القطع، لكن العديد من المشترين يتجاهلون ذلك. في هذا المجال، يُستخدم عادةً 100 ميكرون كمعيار مرجعي.
تُعدّ الشفرة المربعة (القص الدقيق) مناسبة للأشرطة الرقيقة التي يقل سمكها عن 70 ميكرون، مما يتيح دقة قص أعلى وحوافًا أنظف. أما الشفرات الدائرية (القص بالمقص) فهي أنسب للمواد السميكة التي يزيد سمكها عن 100 ميكرون أو الأشرطة ذات الطبقة الخلفية الورقية، مما يوفر متانة أكبر وملاءمة للإنتاج بكميات كبيرة.
إذا كان خط إنتاجك يشمل مواصفات سُمك متعددة، فيجب عليك التأكد مما إذا كانت المعدات تدعم تغيير الأدوات بسرعة أو التوافق مع نوعين من الأدوات في آنٍ واحد. إضافةً إلى ذلك، يُعدّ الانحراف المحوري لعمود الأداة مؤشرًا رئيسيًا، حيث تحافظ المعدات المتطورة على هذا الانحراف ضمن نطاق 0.01 مم، وكلما قلّ الانحراف، كانت حافة القطع أدقّ.
السؤال السادس: هل يمكن للجهاز الاتصال بنظام إدارة عمليات التصنيع (MES) أو نظام تخطيط موارد المؤسسات (ERP) الخاص بي؟
قد يبدو هذا السؤال "سابقًا لعصره"، ولكن بالنسبة للمصنعين الذين لديهم خطط طويلة الأجل، فإن الإجابة تحدد مدى توافر المعدات خلال السنوات الثلاث إلى الخمس القادمة.
لم تعد آلات تقطيع الشرائط المتطورة مجرد "معدات معالجة"، بل أصبحت نقاطًا محورية في بيانات الإنتاج. إذ تستطيع النماذج المزودة بإمكانيات الاتصال استقبال معلومات الطلبات الصادرة من نظام إدارة عمليات التصنيع (MES)، واستدعاء وصفة الإنتاج المناسبة تلقائيًا، ونقل بيانات مثل الإنتاج ومعدل العيوب وحالة المعدات في الوقت الفعلي. بالنسبة للشركات التي تسعى إلى تتبع عمليات الإنتاج رقميًا وتحسين كفاءة الجدولة، تتجاوز هذه الإمكانيات بكثير قدرات المعالجة التي توفرها الآلة.
إذا كانت شركتك لا تزال صغيرة ولا تحتاج إلى تكامل الأنظمة حاليًا، فتأكد على الأقل مما إذا كان الجهاز قد حجز منفذًا للبيانات. ففي التحديثات المستقبلية، سيصبح الجهاز "المعزول" عائقًا أمام التحول الرقمي.
السؤال السابع: ما هو معدل العيوب الفعلي الذي ينتجه هذا الجهاز؟ هل توجد أي بيانات عن حالات مماثلة؟
السؤال الأخير، وهو أيضاً الأكثر دقة. فهو يلخص إجابات الأسئلة الستة السابقة في نتيجة قابلة للقياس.
لا تسأل: "ما هو معدل العيوب العام؟" بل اسأل: "ما هي بيانات معدل العيوب الفعلية لدى عملائك الحاليين للمنتجات ذات البنية المماثلة؟" فالحالات الموثقة جيدًا أكثر مصداقية بكثير من الوعود المبهمة. على سبيل المثال، تمكنت شركة لتصنيع مستلزمات الباركود في دونغقوان من خفض معدل العيوب من 8% إلى أقل من 0.5% بعد استبدال معدات التقطيع عالية الدقة، واستقرار دقة التقطيع ضمن نطاق ±0.1 مم، وزيادة الطاقة الإنتاجية بأكثر من 40%.
ومن الجوانب الجديرة بالذكر انخفاض معدلات العيوب الناتج عن تحسين الدقة: إذ تزداد دقة القص من ±0.1 مم إلى ±0.05 مم، ويمكن أن ينخفض معدل العيوب من 3%–5% إلى أقل من 0.5%. بالنسبة للأشرطة الراتنجية ذات القيمة المضافة العالية أو الأشرطة المستخدمة في الملصقات الطبية، يُحدد هذا الفرق هامش الربح للطلب بشكل مباشر.
إذا تواصلت مع الموردين باستخدام هذه الأسئلة السبعة، فمن المرجح أن تتمكن خلال بضع جولات من معرفة من يبيع المعدات ومن يساعدك في حل المشكلات. إن اختيار آلة تقطيع الشريط لا يتعلق في جوهره باختيار آلة، بل باختيار شريك يمكنه مساعدتك في ضمان أعلى معايير الجودة.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 آلة لف شريط طباعة البطاقات
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS2 PLUS






