في سلسلة صناعة الطباعة الحرارية، تحتل آلات تقطيع الشرائط مكانةً غالباً ما يتم تجاهلها، مع أنها بالغة الأهمية. فهي تقطع اللفة الرئيسية العريضة إلى اللفات الضيقة المطلوبة لطابعة الطرفية، وتحدد جودة التقطيع أداء الطباعة للشريط بعد تركيبه. إن المعيار الأساسي لاختيار الطراز ليس السرعة أو العلامة التجارية، بل نوع الشريط الذي يتم تقطيعه بشكل رئيسي.
قد تبدو الأشرطة الشمعية والمخلوطة والراتنجية متشابهة، لكن الاختلافات في تركيبات الطلاء تؤدي إلى خصائص فيزيائية متباينة بشكل كبير. إذا تم اختيار المعدات بشكل خاطئ، فإن الأشرطة الشمعية ستفيض وتلتصق، بينما ستتشقق حواف الأشرطة الراتنجية ويتساقط منها مسحوق؛ حتى أعلى معايير الدقة لا يمكنها استعادة جودة المنتج النهائي.
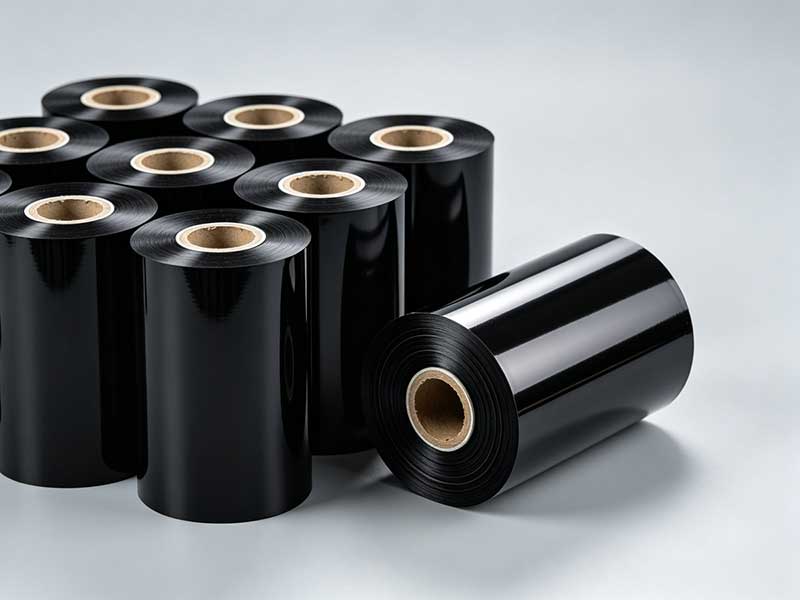
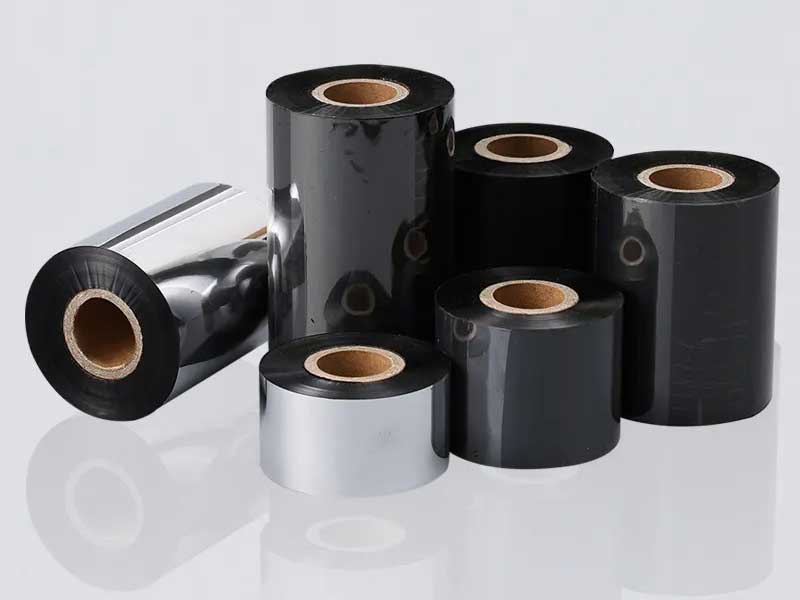
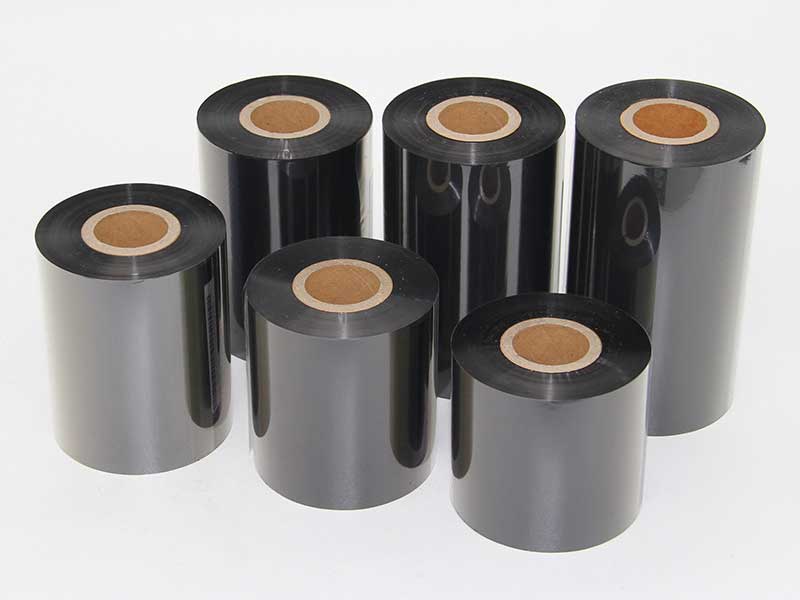
الاختلافات "الشخصية" بين الأنواع الثلاثة من الأشرطة
لفهم منطق الاختيار، يجب عليك أولاً أن تفهم "طبيعة" المواد.
أشرطة مصنوعة من الشمعتُعدّ هذه الفئة الأكثر استخدامًا في السوق، إذ تستحوذ على حوالي 70% من حصتها. وهي مصنوعة أساسًا من الشمع والكربون الأسود، وتتميز بطبقة ناعمة ونقطة انصهار منخفضة، بالإضافة إلى قوة التصاقها بالملصقات الورقية، فضلًا عن كونها اقتصادية. مع ذلك، تُشكّل هذه النعومة تحديًا أثناء القص، إذ يُولّد الاحتكاك حرارةً تُسبّب بسهولة "فيضان الشمع" على الحواف أو التصاق الطبقات ببعضها. كما أن هذه المادة حساسة للغاية للشد، وقد تتمدد وتتشوه إذا لم تُعامل بحذر.
شرائط ذات قاعدة مختلطةتُصنع هذه المواد بمزج الشمع والراتنج، مع مراعاة التوازن بين الالتصاق والمتانة، مما يجعلها حاليًا الفئة الأكثر استخدامًا. يكمن التحدي في تصميمها في "مبدأ" استخدامها، فهو ليس تعسفيًا كالشمعي ولا متشددًا كالراتنجي. تتمثل المشكلة الرئيسية في حل مشكلتي "الحواف الخشنة" و"تساقط المسحوق". ورغم أن متطلبات التحكم في الشد ليست صارمة للغاية، إلا أنه يجب أن تكون فائقة الثبات.
أشرطة مصنوعة من الراتنجمصنوعة بالكامل من الراتنج، مع طبقة طلاء شديدة الصلابة، مما يوفر مقاومة ممتازة للتآكل الكيميائي، ومقاومة عالية للحرارة، ومقاومة للخدوش، ما يجعلها مناسبة للاستخدام في الظروف القاسية مثل ملصقات البولي إيثيلين تيريفثالات (PET)، والملصقات القابلة للغسل، والمناطق المولدة للحرارة في الأجهزة الكهربائية. مع ذلك، فإن صلابتها وهشاشتها تجعل عملية القص بها صعبة للغاية: إذ تتآكل الأداة بسرعة كبيرة، وقد يؤدي سوء التحكم بها إلى ظهور حواف متشققة أو تشققات دقيقة. كما أنها حساسة للغاية للكهرباء الساكنة وتجذب الغبار بسهولة، مما يتسبب في ظهور بقع بيضاء في الطباعة.
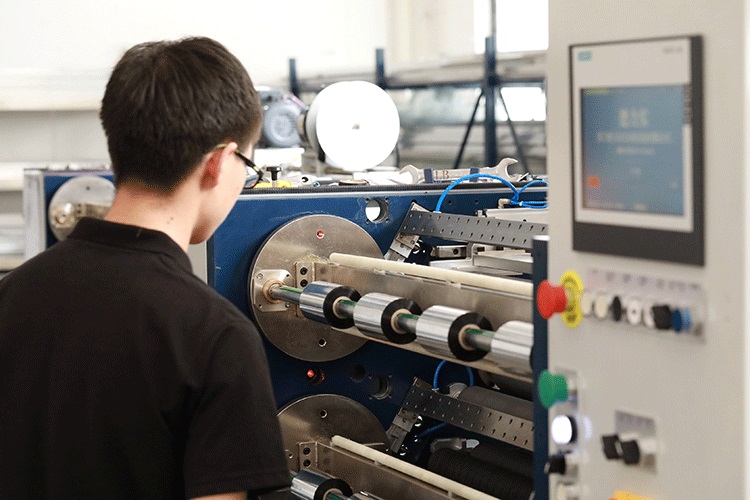
"تعليمات الخياطة" لآلات التقطيع
في مواجهة هذه المواد الثلاث المختلفة بشكل واضح، ينعكس تكيف آلة التقطيع في ثلاثة أبعاد أساسية: التوتر، وتقنية السكين، والبيئة.
يُعد التحكم في الشد جوهر آلة التقطيعتتميز طبقة قاعدة شريط الكربون برقة فائقة، تتراوح عادةً بين 4 و10 ميكرونات؛ حتى أدنى تقلبات في الشد قد تُسبب تمددًا أو تشوهًا أو انكماشًا غير متساوٍ. وتتلخص استراتيجية التمييز فيما يلي: تتطلب الأشرطة الشمعية شدًا منخفضًا (عادةً 5-10 نيوتن) لمنع الكسر الناتج عن الشد؛ بينما تتطلب الأشرطة الراتنجية شدًا عاليًا (15-30 نيوتن) لضمان استوائها. كما تتطلب منطقة اللف تحكمًا في التناقص التدريجي، مع شد ابتدائي أعلى قليلًا يتناقص خطيًا مع زيادة القطر، مما يضمن إحكامًا متناسقًا بين الطبقتين الداخلية والخارجية.
تحدد أداة القطع وطريقة القطع جودة القطع بشكل مباشرلمعالجة ليونة المواد الشمعية، يُستخدم عادةً القطع الدوار باستخدام آلية تشبه المقص لتقليل انضغاط المادة. أما بالنسبة للمواد الراتنجية الهشة، فيُفضل استخدام القطع المعلق بشفرة مسطحة ذات حافة حادة لتحقيق قطع فوري وتجنب التكسر. وتُعد مادة الشفرة بالغة الأهمية: فالشفرات الفولاذية عالية التردد مناسبة للتطبيقات الشمعية، بينما تُعد الحشوات المطلية بالماس أو كربيد التنجستن ضرورية للشفرات الراتنجية، مما يُطيل عمرها الافتراضي عدة مرات. كما تختلف سرعة القطع باختلاف المادة: فالمواد الشمعية يُمكن تشغيلها بسرعات عالية (150-200 متر/دقيقة)، بينما تحتاج المواد الراتنجية إلى خفض السرعة إلى 50-100 متر/دقيقة.
تُعد الأنظمة البيئية والمساعدة ذات أهمية خاصة بالنسبة لقواعد الراتنج.يمكن لورش العمل النظيفة وبيئات درجة الحرارة والرطوبة الثابتة أن تقلل من عدم محاذاة الطبقات الناتج عن تمدد وانكماش المواد. يكون جهد التقشير للأشرطة المصنوعة من الراتنج مرتفعًا للغاية أثناء التقطيع عالي السرعة، لذا يجب تركيب قضبان إزالة الشحنات الساكنة قبل اللف لمنع امتصاص الغبار؛ ويجب إزالة الغبار الناعم الناتج عن التقطيع بواسطة أجهزة امتصاص بالشفط.

إطار عمل لاتخاذ القرارات لاختيار الآلات وفقًا لـ "المادة".
يكمن مفتاح اختيار الطراز في مطابقة تكوين المعدات مع نوع الشريط الذي تستخدمه بشكل أساسي.
التركيز على المعالجة العامة القائمة على الشمع والقاعدة المختلطةتُلبي آلات القطع التقليدية ذات الشفرات الدائرية معظم الاحتياجات، وتوفر أعلى كفاءة من حيث التكلفة. ركز على تصميم الأداة الدائرية وثبات الشد، دون اللجوء إلى أدوات صلبة أو أنظمة معقدة لإزالة الشحنات الساكنة.
تُعدّ الأشرطة المصنوعة من الراتنج محور التركيز الرئيسيويجب رفع مركز الثقل. يجب إعطاء الأولوية لثلاثة عناصر: مادة الشفرة (فولاذ التنجستن أو طلاء السيراميك/DLC)، وأنظمة التفريغ وإزالة الشحنات الساكنة، وقدرة امتصاص الشد المستقرة. تتطلب الشرائط المصنوعة من الراتنج دقة قص أعلى، مع التحكم في الأخطاء ضمن نطاق ±0.1 مم أو حتى ±0.05 مم، وهو ما لا تستطيع المعدات العادية (±0.5 مم) تحقيقه.
للأشرطة الرقيقة للغاية (سمكها أقل من 5 ميكرومتر)أو الأنواع الخاصة (مثل الأشرطة اللاصقة القابلة للغسل والأشرطة المركبة متعددة الطبقات)، قد يتسبب القطع الميكانيكي بالتلامس في تآكل الأشرطة، لذا ينبغي النظر في استخدام القطع بالليزر أو الموجات فوق الصوتية وغيرها من الحلول غير التلامسية. كما تتطلب الأشرطة اللاصقة القابلة للغسل عناية خاصة بتصميم الشفرات الدائرية ووظائف إزالة الشحنات الساكنة لمعالجة مشكلات وبر الحواف وتساقط الألياف.
مبدأ اختيار مهمل
من المفاهيم الخاطئة الشائعة عند اختيار آلات تقطيع الشرائط التركيز المفرط على "السرعة الاسمية القصوى" للجهاز. ونظرًا لأن الشرائط المصنوعة من الراتنج تتميز بطبقة خارجية أكثر صلابة، فعادةً ما يجب أن تكون سرعة التشغيل الفعلية أقل بنسبة 20% إلى 30% من القيمة الاسمية لضمان جودة القطع. فالكفاءة الحقيقية لا تكمن في الأرقام الظاهرة على لوحة العدادات، بل في تحقيق التوازن بين السرعة والإنتاجية.
جانب آخر يُستهان به غالبًا هو النماذج الأولية في الموقع. إن حمل لفائفنا الأصلية لإجراء تجارب القطع، مع التركيز على جودة الحواف وثباتها في ظروف التشغيل والإيقاف السريع، وبأضيق وأوسع المواصفات، يُعدّ أكثر موثوقية من دراسة جداول المعايير. تسعى آلات التقطيع إلى تحقيق التوازن بين الدقة والكفاءة والثبات والتكلفة. لا توجد معدات "مثالية"، بل حلول تتناسب تمامًا مع خصائص موادك.
في النهاية، سواءً كان المنتج مصنوعًا من الشمع أو مزيجًا أو الراتنج، فإن الإجابة لا تكمن في دليل المعدات، بل في هيكل طلبك. فقط من خلال تحديد مكوناتك الرئيسية بوضوح يمكنك اختيار "الأداة" المناسبة.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 آلة لف شريط طباعة البطاقات
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS2 PLUS






