الخطأ الأكثر شيوعًا عند اختيار ماكينة تقطيع رقائق الطباعة الحرارية هو التركيز على "السرعة القصوى" و"السعر" فقط. فالماكينة التي تُصنّف بسرعة 500 متر/دقيقة، إذا لم يكن نظام التحكم في الشد فيها مطابقًا للمعايير، قد لا تتمكن حتى من الحفاظ على سرعة 200 متر/دقيقة في التشغيل الفعلي. أما الماكينة التي يقل سعرها بأكثر من مئة ألف يوان، فتكون دقة تقطيعها أقل بنصف خيط، وكمية الرقائق المهدرة سنويًا كافية لتعويض فرق السعر.
يبلغ سمك رقائق الختم الساخن 4-30 ميكرومتر فقط، وهي رقيقة وهشة وحساسة للغاية للشد. قد تتسبب آلات التقطيع العادية في حواف غير منتظمة وعدم محاذاة، وفي أسوأ الأحوال، قد تُتلف اللفة بأكملها. يكمن مفتاح الاختيار في فهم ثلاثة معايير تحدد جودة التقطيع بدقة: دقة التقطيع، والتحكم في الشد، ونظام الأدوات.
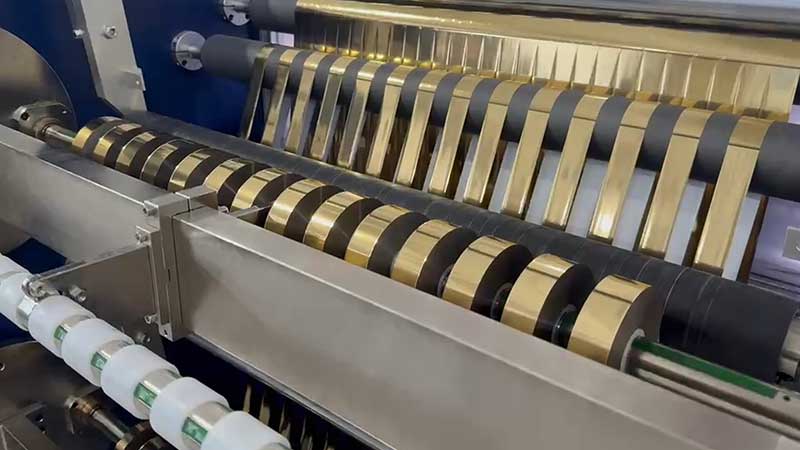
المعامل 1: دقة القطع - يحدد الحد الأدنى لتسجيل الختم الساخن
تُعدّ دقة القطع شرطًا أساسيًا لا يُمكن التهاون فيه. تسمح منتجات الختم الحراري العادية بهامش خطأ يبلغ حوالي 0.3 مم، ولكن في مجال التغليف الراقي، وعلب السجائر، والملصقات الفاخرة، يجب أن تصل دقة القطع إلى ±0.1 مم، بل إن بعض الطرازات المتطورة قد تصل إلى ±0.05 مم. في حال عدم تحقيق هذه الدقة، قد يحدث اختلال في المحاذاة وظهور بقع بيضاء أثناء عملية الختم الحراري، مما يؤدي إلى إتلاف كامل دفعة المنتجات.
ما الذي يضمن الدقة؟ نقطتان أساسيتان:
سواء كان نظام القيادة قائمًا على محركات المؤازرة. تستجيب محركات المؤازرة بشكل أسرع وأكثر دقة من أنظمة التحكم التقليدية ذات التردد المتغير، وعند دمجها مع حوامل أدوات قابلة للتعديل على مستوى الميكرون، تهبط كل شفرة في موضعها المحدد.
هل الهيكل صلب بما فيه الكفاية؟ تتميز الهياكل المصنوعة من الحديد الزهر عالي الصلابة أو الفولاذ السبائكي بقدرتها على امتصاص الاهتزازات بكفاءة أثناء التشغيل بسرعات عالية. عند تجاوز الانحراف المحوري لعمود الشفرة 0.02 مم، سيتذبذب عمق القطع، مما يؤدي إلى ظهور حواف متموجة. عند الشراء، يمكنك طلب استخدام مؤشر قياس لقياس انحراف عمود الشفرة، حيث أن المعدات ذات الارتداد المفرط ستعاني حتماً من انحراف في الدقة عند السرعات العالية.
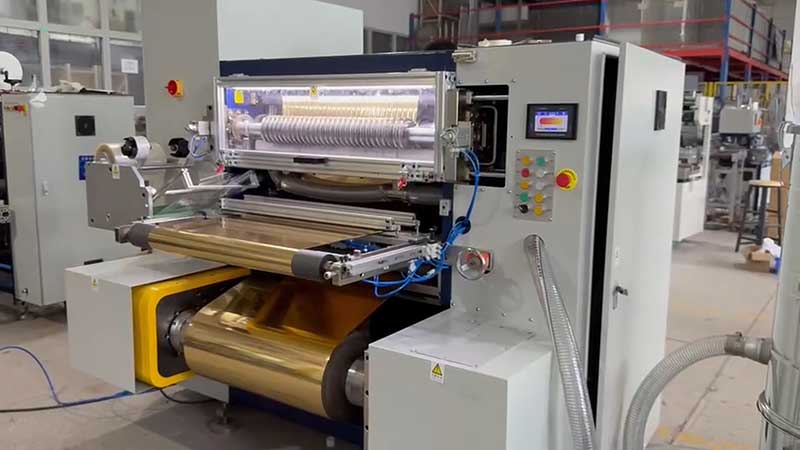
المعيار الثاني: التحكم في الشد - "شريان الحياة" لتقطيع المواد الرقيقة
المادة الأساسية لرقائق الختم الحراري هي غشاء PET، بسماكة 12 ميكرومتر، أي أقل من سُمك شعرة. إذا كان الشد مرتفعًا قليلًا، فقد يتمدد الغشاء الأساسي ويتشوه، مما يُفقده دقة التسجيل أثناء الختم الحراري. أما إذا كان الشد منخفضًا قليلًا، فقد يلتف الغشاء أو يتجعد أو يختل توازنه. أكثر من 90% من مشاكل حجم القطع وعدم محاذاة السطح النهائي ناتجة عن التحكم في الشد.
لتقييم جودة نظام الشد، انظر إلى ثلاثة تكوينات:
سواءً كان ذلك تحكمًا مؤازرًا مغلق الحلقة بالكامل، فإن استجابة التحكم مفتوح الحلقة تتأخر، مما يتسبب في تقلبات كبيرة في الشد أثناء التسارع والتباطؤ. يستخدم النظام مغلق الحلقة بالكامل أجهزة استشعار للتغذية الراجعة في الوقت الفعلي والتعديل الديناميكي، ويتحكم في تقلبات الشد ضمن نطاق 3% من القيمة المحددة.
هل تتوفر تقنية الشد المخروطي؟ مع ازدياد قطر اللفة، يجب أن ينخفض الشد تناسبياً؛ وإلا فقد تُدفع الطبقة الخارجية بواسطة الطبقة الداخلية، مما يؤدي إلى انتقال طبقة الألومنيوم أو التصاقها. بالنسبة لرقائق الختم الساخن، يُعد الشد المخروطي التقنية الأساسية لمنع تشوه اللفائف النهائية.
سواءً كان عمود إعادة اللف يستخدم عمود انزلاق أو عمود تمدد هوائي، فعند لف عدة بكرات في وقت واحد، قد تؤدي الاختلافات الطفيفة في سماكة اللب إلى عدم تناسق الإحكام. يسمح عمود الانزلاق لكل محطة لف بالانزلاق والتعديل بشكل مستقل، مما يحل مشكلة عدم تناسق الإحكام بين الداخل والخارج.
إذا ذكر الجهاز فقط "السرعة القصوى" ولكنه تجاهل دقة التحكم في الشد ومنحنى التناقص، فيمكن استنتاج أنه لا يفهم رقائق الختم الساخن.
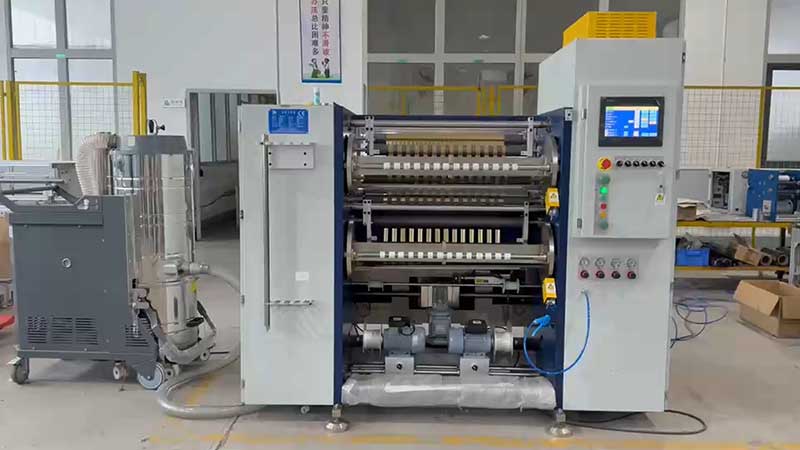
المعيار 3: نظام الأدوات - المنفذ الأمثل لجودة التشذيب
تحتوي رقائق الختم الساخن على طبقة لاصقة على سطحها. تصبح الشفرات العادية لزجة وغير حادة بعد الاستخدام المطول، ولا تُقطع الحواف بل تُضغط، مما ينتج عنه حتمًا نتوءات ومسحوق رقائق. تظهر النتوءات الناتجة عن ضغط الختم الساخن مباشرةً على شكل "عيوب في حواف الرقائق الذهبية"، بينما يُشكل مسحوق الألومنيوم المتساقط على سطح الرقائق "بقعًا ذهبية ناتجة عن الختم".
كيفية اختيار نظام الأدوات:
يُفضّل استخدام شفرة دائرية للقطع. تتميز الشفرات القرصية العلوية والسفلية بسطح قطع أملس وخالٍ من النتوءات، كما تتمتع بعمر افتراضي طويل، وهي مناسبة للقطع عالي السرعة (≥300 متر/دقيقة). أما الشفرات المسطحة (شفرات الحلاقة) فهي عرضة للتآكل مما يؤدي إلى فشلها في القطع أو انحناء حوافها.
بالنسبة لمواد الأدوات، اختر طلاءات من الكربيد أو الماس. تتميز هاتان المادتان بعمر افتراضي طويل، كما أنهما لا تلتصقان بسهولة، لذا تتطلب الحواف صقلًا دقيقًا. يجب ضبط الخلوص والتداخل بين الشفرتين العلوية والسفلية بدقة متناهية؛ فإذا كانت الفجوة كبيرة جدًا، فلن يكون القطع ممكنًا؛ وإذا كانت صغيرة جدًا، فسيؤدي ذلك إلى تسريع التآكل.
ركز على إزالة الغبار والتخلص من الشحنات الساكنة. تُنتج عملية التقطيع مسحوقًا دقيقًا من الألومنيوم وغبارًا بلاستيكيًا، لذا يجب تجهيز النظام بنظام لإزالة الغبار يجمع بين التلامس (بكرة الغبار) وعدم التلامس (سكين الهواء الأيوني). تُركّب قضبان التخلص من الشحنات الساكنة عند نقاط تحرير الملف لمنع تراكم الغبار داخله.
بالنظر إلى المعايير الثلاثة جميعها، نجد أنها تشير في الواقع إلى المبدأ نفسه: آلة تقطيع رقائق الختم الساخن ليست جهازًا متعدد الأغراض، بل هي آلة متخصصة. إن استخدام معايير آلات تقطيع الأفلام العادية يوفر المال على شراء الآلات ولكنه يتسبب في خسارة المال على هدر المواد ووقت التوقف.
نصائح عملية للاختيار: أحضر لفة رقائق التذهيب الساخنة الرئيسية التي تستخدمها عادةً، وجرّب قص لفة واحدة في الموقع. تأكد من أن السطح النهائي ناعم كسطح المرآة، واستخدم عدسة مكبرة عالية الدقة للتحقق من وجود تشققات دقيقة على الحافة المقطوعة، ولاحظ ما إذا كان الشد ثابتًا أثناء التسارع والتباطؤ. مهما كانت المواصفات مثالية، لمَ لا تجرب قصها إلى لفة وتختبر النتائج؟
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 آلة تقطيع رقائق الختم الساخن
 شق رقائق معدنية ثلاثية الأبعاد
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






