تُعدّ رقائق الختم الساخن مادةً زخرفيةً عالية القيمة، وتُمثّل عملية التقطيع نقطة التقاء حاسمة بين شراء اللفة الرئيسية وإنتاجية الختم اللاحقة. قد يؤدي تقطيع اللفة بشكل رديء - سواءً بسبب النتوءات أو انحراف الحواف أو عدم انتظام الشدّ - إلى تطاير الرقائق، وتمزقها، وتوقف خط الإنتاج بالكامل أثناء الختم عالي السرعة. بالنسبة لشركات التحويل والطباعة والتغليف في الخارج التي تبحث عن آلة تقطيع رقائق الختم الساخن، فإنّ القرار يعتمد على عوامل تتجاوز السرعة أو السعر المُعلن. تُفصّل هذه المقالة المعايير الفنية التي تُحدّد جودة التقطيع، وأنماط الأعطال التي تكشف عن نقاط ضعف المعدات، ونقاط تقييم المورّد التي تحمي استثمارك.

لماذا تحدد جودة التقطيع إنتاجية الختم؟
يُجسّد المثل الشائع في هذا المجال "ثلاثة أجزاء للختم، وسبعة أجزاء للتقطيع" حقيقةً لا يدركها الكثير من المشترين إلا بعد التركيب. يتراوح سمك رقائق الختم الساخن عادةً بين 4 و30 ميكرومترًا، وهي تتكون من طبقة أساسية من البولي إيثيلين تيريفثالات (PET)، وطبقة فاصلة، وطبقة ملونة، وطبقة مطلية بالألومنيوم، وطبقة لاصقة. عند هذه السماكات، تكون المادة شديدة الحساسية لتغيرات الشد واحتكاك الشفرة.
عندما ينتج عن عملية التقطيع نتوءات أو غبار معدني، تنتقل هذه العيوب إلى المراحل اللاحقة. أثناء عملية الختم الساخن عالية السرعة، قد تتسبب النتوءات في نقل غير كامل، بينما يُلوث غبار الرقائق المعدنية قالب الختم ويُجبر على التوقفات غير المخطط لها للتنظيف. يؤدي انحراف الحواف - حيث يكون شكل بكرة التقطيع "برجيًا" أو "جرسيًا" - إلى عدم محاذاة في أنظمة التغذية الآلية، مما يُهدر المواد ويُقلل من دقة التسجيل. بالنسبة للمصانع التي تُنتج عبوات فاخرة، أو ملصقات التبغ، أو الهولوغرامات الأمنية، حيث قد يلزم الحفاظ على تفاوتات العرض في حدود ±0.1 مم، تُصبح آلة التقطيع عنصرًا أساسيًا في الإنتاجية بدلًا من كونها آلة ثانوية.

المعايير الأساسية التي تميز الأجهزة القادرة عن الأجهزة المخترقة
دقة القطع وجودة الحواف
لا تُعتدّ بأرقام دقة الكتيبات الثابتة دون التحقق منها عمليًا. يجب أن تحافظ آلة القطع المصنفة بدقة ±0.1 مم على هذا التفاوت أثناء التسارع والتباطؤ وتغييرات اللف. هناك عاملان أساسيان في الميكانيكا: الانحراف الشعاعي لعمود الشفرة، والذي يجب التحكم فيه ضمن نطاق 0.02 مم، واستجابة دليل الشريط، حيث تتفوق المستشعرات فوق الصوتية على الأنواع الكهروضوئية على الرقائق العاكسة أو الهولوغرافية.
للحصول على جودة حواف مثالية، تُعدّ طريقة القطع نفسها عاملاً حاسماً. لا يزال القطع الدوراني بالقص - حيث تتداخل شفرات دائرية علوية وسفلية وتدور كالمقص - هو المعيار المعتمد لختم الرقائق المعدنية بالحرارة. أما القطع بالسحق باستخدام شفرات مسطحة، فيميل إلى ترك علامات ضغط، كما يُسرّع من تكسّر الشفرة عند قطع طبقات الألومنيوم، مما يجعله مناسبًا فقط للرقائق السميكة أو دفعات تجريبية صغيرة جدًا. عند تحديد نظام القص الدوراني، تأكد من ضبط الخلوص الجانبي بين الشفرات على ما يقارب 5-10% من سُمك الرقاقة، أي عادةً 0.02-0.05 مم، وأن تكون مادة الشفرة من الكربيد أو مطلية بالماس بدلاً من الفولاذ الكربوني العادي.
التحكم في الشد: المواصفات غير القابلة للتفاوض
يبلغ سمك طبقة PET الأساسية 12 ميكرومتر، وهي أرق من شعرة الإنسان. يؤدي الشد الزائد قليلاً إلى تمددها، بينما يسمح الشد غير الكافي بتجعدها وانحرافها الجانبي. تستجيب أنظمة الكبح ذات الحلقة المفتوحة أو أنظمة الكبح بالجسيمات المغناطيسية ببطء شديد أثناء تغيرات السرعة، مما ينتج عنه لفائف مشدودة من الداخل وفضفاضة من الخارج. في المقابل، يضبط نظام التحكم في الشد المؤازر ذو الحلقة المغلقة نفسه في الوقت الفعلي باستجابة من أجزاء من الثانية، محافظًا على تذبذب الشد ضمن نطاق ±0.5 نيوتن في الأنظمة المصممة بدقة عالية.
لا تقل أهمية عن ذلك خاصية شد الشريط المتناقص. فمع ازدياد قطر اللف، يؤدي الشد المستمر إلى ضغط الطبقات الداخلية، مما قد يتسبب في انتقال المادة اللاصقة أو انسدادها. تعمل وظيفة شد الشريط المتناقص على تقليل الشد وفقًا لمنحنى مُحدد مسبقًا - عادةً بنسبة تتراوح بين 15% و25% - بحيث تبقى اللفة النهائية ملفوفة بشكل منتظم من اللب إلى السطح. وتشير البيانات الميدانية التي استشهد بها مصنّعو المعدات إلى أن هذه الميزة وحدها قادرة على تقليل الهدر الناتج عن عدم محاذاة الحواف بنسبة تتراوح بين 40% و60%. أما بالنسبة لعمليات التقطيع الضيقة متعددة المسارات، فإن عمود الانزلاق المزود بضبط مستقل للمحطات يمنع لف الشرائط الفردية بشد مختلف نتيجةً لاختلافات طفيفة في السماكة.
تصنيفات السرعة وواقع الإنتاج بكميات صغيرة
تظهر سرعات اسمية تتراوح بين 300 و500 متر/دقيقة في العديد من جداول البيانات، لكن الأهم هو سرعة التشغيل المستقرة في ظروف الإنتاج. يتطلب التشغيل عالي السرعة صلابةً واستجابةً أفضل للشد ودقةً أعلى في توجيه الشريط؛ فالآلة التي تتجاوز حدود قدرتها المستقرة ستتعرض لتوقفات متكررة وهدر. بالنسبة للمصنّعين الذين يواجهون واقع سوق 2026 - حيث تضاعفت مواصفات الطلبات وانخفضت أحجام الدفعات إلى مئات أو حتى عشرات الأمتار - فإن سرعة تغيير المواصفات تستحق نفس أهمية الإنتاجية القصوى. إذا تطلب تغيير المواصفات أكثر من نصف ساعة من التوقف، فلن تتمكن طلبات الدفعات الصغيرة من تحقيق الربح بغض النظر عن سرعة تشغيل الآلة.

أنماط الأعطال التي تكشف عن نقاط ضعف المعدات
إن أكثر ثلاثة عيوب شيوعًا في آلات القطع - وهي النتوءات، وانحراف الحواف، وكسر الرقائق - ليست عشوائية. بل تتبع سلاسل متوقعة تشير مباشرة إلى أوجه قصور في التصميم أو الصيانة.
الأشواكغالباً ما يعود السبب إلى حالة الشفرة أولاً: فالحواف البالية أو المتشققة تتمزق بدلاً من أن تقطع، مما يُحدث عيوباً خيطية. لكن عدم استقرار الشد، وتراكم الكهرباء الساكنة، وتلوث البكرات تُساهم أيضاً في ذلك. يُولّد ختم الرقائق الساخنة شحنات ساكنة بسهولة أثناء الاحتكاك عالي السرعة؛ وبدون قضبان تأريض لإزالة الشحنات الساكنة أو فوهات هواء مؤين موضوعة قبل وبعد القاطع، يلتصق مسحوق الرقائق بالحواف ويُشكّل ما يراه المشغلون على شكل نتوءات.
انحراف الحافةيبدأ الأمر عادةً بمستشعر دليل الشريط. تتسبب شظايا الغبار أو الرقائق المعدنية على المسبار فوق الصوتي أو الكهروضوئي في "انقطاع" الرؤية، مما يؤدي إلى فقدان نظام التصحيح لمرجعيته. يُعد توازي بكرات التوجيه - يجب ألا يتجاوز التفاوت المسموح به 0.2 مم/م - والخلوص المحوري لعمود السكين (≤0.03 مم) من الفحوصات الميكانيكية الثانوية. إن انحراف آلة القطع بعد ساعات من التشغيل فقط يُشير إلى أن نظام الاستشعار والتصحيح فيها غير محكم الإغلاق ضد بيئة العمل.
انكسار الرقاقةيتبع هذا منطقًا مختلفًا. فالشفرة التي أصبحت غير حادة لا تقطع بل تمزق، مُحدثةً شقوقًا دقيقة على الحافة تنتشر تحت تأثير الشد حتى ينفصل النسيج. يجب الحفاظ على التداخل بين الشفرتين العلوية والسفلية، والذي يتراوح عادةً بين 0.05 و0.1 مم؛ فكل من الضغط الزائد أو غير الكافي يُسرّع من الكسر. كما أن محامل بكرات التوجيه التي تسحب أو أسطح البكرات المتراكم عليها مواد لاصقة تُحدث ارتفاعات موضعية في الشد تُؤدي إلى كسر الرقائق الرقيقة.
تقييم الموردين بما يتجاوز ورقة المواصفات
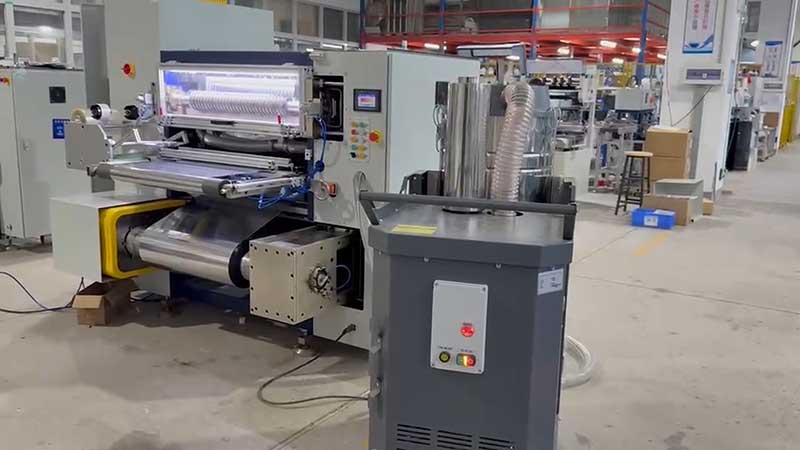
إنّ آلة تقطيع رقائق الختم الساخن ليست سلعة استهلاكية عادية. فالمواصفات الاسمية نفسها قد تدل على جودة تصنيع مختلفة تماماً، وغالباً ما تكون معرفة المورّد بالتطبيقات بنفس أهمية الآلة نفسها.
اطلب محاكمة ماديةأحضر أرقّ رقائقك وأكثرها حساسية - سواءً كانت رقائق ليزر أو رقائق هولوغرافية إذا كنت تستخدمها - إلى منشأة المورّد أو اطلب تجربة فيديو باستخدام مادتك. قِس انحراف العرض باستخدام الفرجار في نقاط متعددة على امتداد خط متصل لا يقل عن 500 متر، وافحص الأسطح النهائية باستخدام عدسة مكبرة للتأكد من خلوها من النتوءات ومحاذاة الطبقات. لا تصمد أرقام "الدقة" الثابتة من الكتيبات أمام اختبار المادة الحقيقية.
تحقق من بنية الشداسأل تحديدًا عما إذا كان النظام يستخدم تحكمًا مؤازرًا بحلقة مغلقة أو بديلًا بحلقة مفتوحة. اطلب نطاق ضبط شد المخروط، وتأكد من إمكانية ضبط محطات إعادة اللف الفردية على عمود الانزلاق بشكل مستقل. المورد الذي لا يستطيع شرح هذه التفاصيل بلغة التطبيق العملي غالبًا ما يكون متخصصًا في التجميع وليس في الهندسة.
تقييم واقع الخدمة وقطع الغيارتُعتبر الشفرات وبكرات التوجيه ومستشعرات الشد من المواد الاستهلاكية أو الأجزاء التي تتلف مع الاستخدام. تأكد من مدة توريد الشفرات البديلة، وما إذا كان المورد يُخزّنها في منطقتك، وما إذا كانت الوثائق الفنية والدعم عن بُعد متوفرة بلغتك. بالنسبة للمشترين في جنوب شرق آسيا والشرق الأوسط وأمريكا اللاتينية، فإن وجود خدمة محلية أو شريك إقليمي سريع الاستجابة قد يُحدث فرقًا كبيرًا بين توقف العمل ليوم واحد وانتظار لمدة شهر.
مواءمة الآلة مع واقع الإنتاج الخاص بك
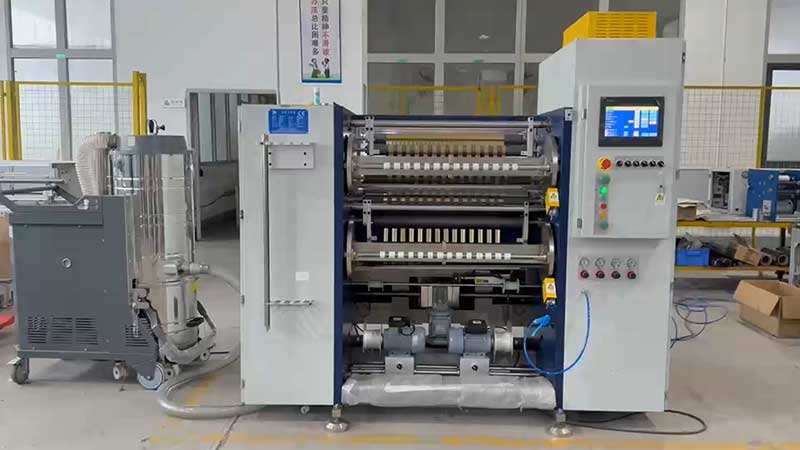
قبل طلب عروض الأسعار، قم بتوضيح ثلاثة متغيرات داخلية من شأنها تضييق نطاق البحث بسرعة.
مزيج الموادتختلف رقائق الذهب العادية ورقائق الليزر ورقائق الصبغة في سلوكها عند منطقة القطع. تتميز رقائق الليزر والهولوغرافية ببنية معدنية أو شبكية قد تتعرض للخدش بفعل الاهتزازات الدقيقة؛ لذا تتطلب طبقاتها الوظيفية شفرات أكثر صلابة وبكرات توجيه معالجة سطحيًا. إذا كانت منتجاتك تتضمن هذه المواد الحساسة، فامنح الأولوية للآلات ذات الخبرة المثبتة في هذا المجال.
عرض الملف التعريفي للدفعة.يتراوح عرض اللفائف الرئيسية عادةً بين 400 و1400 مم، وقد يصل عرض القطع النهائية إلى 20 مم لتطبيقات ملصقات السجائر أو المشروبات الكحولية. إذا كانت طلباتكم تتجه نحو عروض أضيق وكميات أصغر، فإن سهولة تغيير اللفائف وثباتها عند السرعات المنخفضة أهم من سرعة قصوى تبلغ 400 متر/دقيقة والتي نادرًا ما تصلون إليها.
أتمتة المراحل اللاحقةهل ستُستخدم لفائف القطع لتغذية مكابس التشكيل اليدوية أم خطوط الإنتاج الأوتوماتيكية عالية السرعة ذات نوافذ التسجيل الضيقة؟ تتطلب الأخيرة دقة عرض أعلى، وحوافًا أنظف، وكثافة لف أكثر اتساقًا. يجب إبلاغ المورد بذلك؛ فقد تحتاج آلة مُصممة للتقطيع العام إلى ترقيات في مواصفات أقسام الشد والتوجيه لتلبية متطلبات التغذية الأوتوماتيكية.
خاتمة
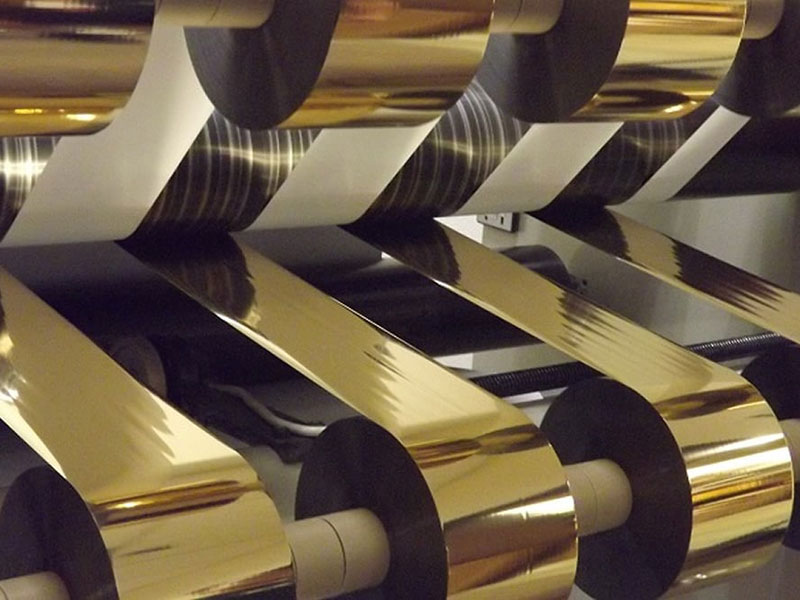
يُعدّ اختيار ماكينة تقطيع رقائق الطباعة الحرارية عمليةً تتطلب موازنة الدقة الميكانيكية مع حساسية المادة. فالمعايير المهمة - مثل شدّ الحلقة المغلقة، وهندسة القص الدوراني، وتفاوت العرض الديناميكي، وسرعة التغيير - ليست هي المعايير التي تُهيمن على عروض الأسعار المنخفضة. بالنسبة للمشترين من خارج البلاد، فإنّ المسار الأمثل هو الاختبار باستخدام موادهم الخاصة، وفحص الشدّ وبنية التوجيه بدقة بدلاً من الاكتفاء بالسرعات المعلنة، وتقييم قدرة المورّد على تقديم الدعم الإقليمي بنفس دقة تقييم مواصفات الماكينة. إنّ ماكينة التقطيع التي تحافظ على ثبات الشدّ بمقدار ±0.1 مم و±0.5 نيوتن طوال فترة العمل ستُعوّض ثمنها المرتفع أضعافاً مضاعفة من خلال تقليل هدر الرقائق وضمان استمرارية إنتاج الطباعة.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 آلة تقطيع رقائق الختم الساخن
 شق رقائق معدنية ثلاثية الأبعاد
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






