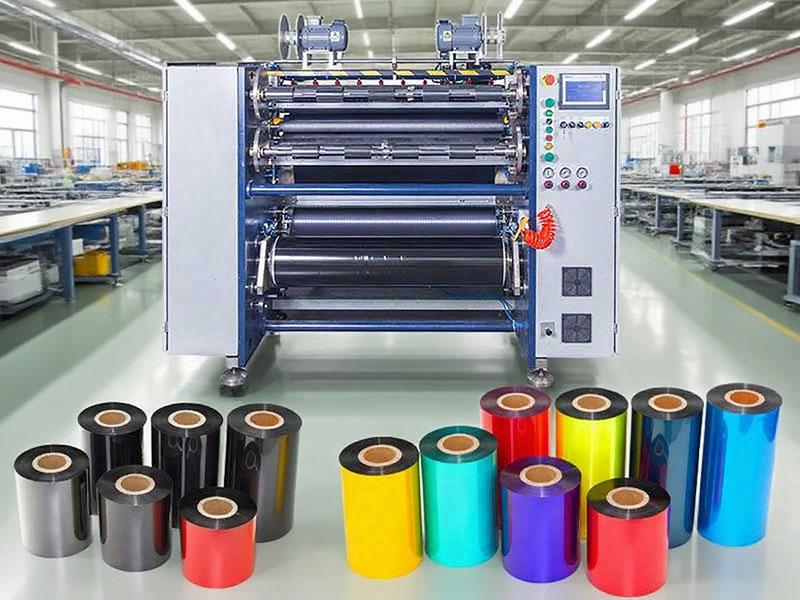
تتكون أشرطة النقل الحراري من طبقات أساسية من البولي إيثيلين تيريفثالات (PET) بسماكة تتراوح بين 4.5 و20 ميكرون فقط، بالإضافة إلى طبقة من الحبر. يُعدّ التقطيع المرحلة النهائية والأكثر أهمية، إذ يُحدد جودة المنتج النهائي. قد تتسبب آلة تقطيع غير مناسبة في ظهور نتوءات على الحواف تُلحق الضرر برأس الطباعة، أو في زيادة عرض التفاوتات مما يؤدي إلى إزاحة الطباعة، أو حتى في عدم انتظام شدّ اللفّ مما يؤدي إلى انقطاع الشريط. فيما يلي قائمة مرجعية عملية لاختيار المعدات المناسبة للإنتاج الفعلي، بدءًا من تحديد المتطلبات وصولًا إلى القبول والتنفيذ، مما يُساعد على تضييق نطاق الخيارات تدريجيًا.
الخطوة الأولى: حدد قائمة احتياجاتك الخاصة
الخطوة الأولى في اختيار النموذج ليست النظر إلى المعدات، بل النظر إلى نفسك. قبل التواصل مع أي مورد، أجب عن الأسئلة التالية:
نوع الشريط: هل منتجاتكم الرئيسية مصنوعة من الشمع، أم من مزيج من المواد، أم من الراتنج؟ تختلف متطلبات التحكم في الأدوات والشد اختلافًا كبيرًا باختلاف المواد. تتميز الأشرطة الشمعية بملمسها الناعم وقدرتها على القطع بثبات عند السرعات العالية؛ أما الأشرطة الراتنجية فهي صلبة وذات متانة منخفضة، وعادةً ما تحتاج إلى العمل بسرعات أقل بنسبة 20% إلى 30% من الأشرطة الشمعية.
متطلبات الدقة: ما هو سيناريو استخدام المنتج النهائي؟ تكفي هوامش التفاوت القياسية للملصقات التجارية ± 0.3 إلى 0.5 مم؛ بينما تتطلب الملصقات الإلكترونية الدقيقة أو أنظمة تتبع الأدوية هوامش ± 0.1 مم؛ أما بالنسبة للأشرطة فائقة الضيق (أقل من 10 مم)، فيجب أن يكون هامش التفاوت في حدود 0.05 مم. تحدد متطلبات الدقة بشكل مباشر درجة المعدات وحجم الاستثمار.
نطاق العرض: بالنسبة لجميع مواصفات القطع التي قد تكون مطلوبة الآن وفي المستقبل، ما هي أضيق وأوسع الأحجام؟ هذا يحدد نطاق عرض القطع وتكوين حامل الأدوات في المعدات.
الطاقة الإنتاجية اليومية: هل هي دفعات صغيرة بأصناف متعددة، أم إنتاج مستمر على نطاق واسع؟ يؤثر هذا بشكل مباشر على اختيار مستوى السرعة ومستوى الأتمتة.
مواصفات المواد الخام: ما هو أقصى عرض وقطر للأسطوانات الرئيسية في خط الإنتاج؟ يُعد قطر اللف ≥ 600 مم شرطًا أساسيًا للإنتاج المتوسط أو العالي. في الوقت نفسه، تأكد من القطر الداخلي للأسطوانة الرئيسية (3 بوصات أو 6 بوصات) لضمان توافقه مع بكرة فك اللف في الجهاز.
الخطوة الثانية: قياس أداء المعلمات الأساسية
بمجرد أن تصبح المتطلبات واضحة، قم بتصفية الأجهزة بسرعة باستخدام المعايير الأساسية الثلاثة التالية.
دقة القطع: شريان الحياة للجودة
تُعدّ دقة القص المؤشر الرئيسي لقياس أداء المعدات، فهي تُحدد بشكل مباشر اتساق عرض الشريط النهائي وجودة حوافه. عند الاختيار، يُرجى ملاحظة أن القيم النظرية المذكورة في جدول المعايير هي للاسترشاد فقط. تأكد من مطالبة الشركة المصنعة بإجراء تجربة قص ميدانية لشريط اللفائف الخاص بك، استنادًا إلى بيانات اختبار العينة الفعلية.
سرعة القطع: التوازن بين الكفاءة والجودة
مرجع تصنيف السرعة: نموذج اقتصادي منخفض السرعة 50-100 متر/دقيقة، مناسب للدفعات الصغيرة والأنواع المتعددة؛ نماذج متوسطة السرعة للأغراض العامة تتراوح من 150-250 متر/دقيقة، تلبي معظم الطلبات التجارية؛ نموذج إنتاج عالي السرعة 300-500 متر/دقيقة، مناسب للإنتاج المستمر على نطاق واسع.
من العبارات المهمة التي يجب الانتباه إليها: السرعة القصوى الاسمية لا تساوي السرعة الفعلية القابلة للاستخدام. تحتاج الأشرطة المصنوعة من الراتنج إلى العمل بسرعات منخفضة، كما أن استقرار الجهاز عند السرعات العادية أهم من السرعة القصوى. عند اختيار الطرازات، راقب حالة اللف أثناء بدء التشغيل بسرعات عالية والتوقفات الطارئة، بدلاً من الاكتفاء بالنظر إلى السرعة القصوى عند عدم وجود حمل.
نظافة اللفائف: معيار أساسي تم تجاهله
يجب ضبط انحراف طرف اللفة ضمن نطاق ±1 مم، ويمكن للأجهزة المتطورة أن تصل إلى ±0.5 مم. ويعود السبب الرئيسي لمشاكل طرف اللفة إلى وجود طيات غير منتظمة، أو حواف خشنة، أو طيات داخلية، وكلها ناتجة عن عدم كفاية أنظمة التحكم في الشد وأجهزة التصحيح. ويمكن لهذه المشاكل أن تتسبب بسهولة في تلف الشريط أو انقطاعه أثناء فك اللفة والطباعة، لذا يجب مراعاة جودة اللفة عند تقييم القطع التجريبي لاختيار النموذج.
الخطوة 3: مراجعة التكوين الأساسي
وبغض النظر عن المواصفات، فإن تكوين المكونات الأساسية التالية يحدد استقرار الجهاز على المدى الطويل وتجربة المستخدم.
يُعدّ نظام التحكم في الشدّ بمثابة "جوهر" المعدات. فالطبقة الأساسية للشريط رقيقة للغاية وحساسة جدًا للشدّ، حيث يؤثر التحكم في الشدّ على استواء اللفّ بأكثر من 50%. لذا، يُنصح بإعطاء الأولوية لأنظمة التحكم في الشدّ ذات الحلقة المغلقة الأوتوماتيكية بالكامل، مع ضبط تقلبات الشدّ أثناء التسارع والتباطؤ ضمن نطاق ±1.5%. كما يُعدّ التحكم في التناقص التدريجي في الشدّ بنفس القدر من الأهمية، إذ يجب أن تتدرّج صلابة اللفة النهائية من المحور إلى الدائرة الخارجية لمنع ظهور علامات التضييق الداخلية أو انهيار الحلقة الخارجية.
يُحدد تصميم البكرة مدى ملاءمتها لمواصفات متعددة. بالنسبة للأشرطة عالية الجودة وبيئات الإنتاج التي تشهد تغييرات متكررة في المواصفات، تُعدّ أعمدة الانزلاق ضرورية. تتحكم كل وحدة لف بشكل مستقل في عزم الدوران، مما يحل بفعالية مشكلات "الارتخاء الداخلي، والشد الخارجي" أو "المركز الداخلي". تتميز أعمدة الانزلاق الهوائية بدقة تحكم أعلى من نظيراتها الميكانيكية، مما يجعلها مناسبة لإنتاج منتجات متعددة.
نظام الأدوات والتصحيح. يجب ضبط الانحراف المحوري لعمود الأداة ضمن نطاق 0.01 مم؛ فكلما قلّ الانحراف، كانت الحواف أدق. تُناسب الشفرات المربعة (الشفرة الحادة) الشرائط الرقيقة التي يقل سمكها عن 70 ميكرومتر، بينما تُناسب الشفرات الدائرية (الشفرة المقصية) المواد السميكة التي يزيد سمكها عن 100 ميكرومتر والشرائط ذات الدعامة الورقية. يجب تجهيز نظام تصحيح: يُناسب التصحيح الكهروضوئي بتقنية CCD المواد الشفافة أو شبه الشفافة، بينما يُناسب التصحيح بالموجات فوق الصوتية المواد المعتمة.
مكونات الهيكل وناقل الحركة. تتميز الهياكل المصنوعة من الحديد الزهر أو الفولاذ عالي المتانة بقدرتها على امتصاص الاهتزازات بكفاءة، مما يضمن الحفاظ على الدقة على المدى الطويل. تعكس العلامات التجارية لمكونات ناقل الحركة الأساسية، مثل المحامل وقضبان التوجيه ومحركات المؤازرة (THK، NSK، Mitsubishi، Panasonic، وغيرها)، التزام الشركة المصنعة بالجودة. أثناء فحص الماكينة، من الضروري التحقق من مطابقة المنتج الفعلي للمواصفات المتفق عليها.
الخطوة الرابعة: فحص المصنع — دع البيانات تتحدث عن نفسها
المرحلة الأخيرة من عملية الاختيار، ونقطة محورية في إدارة المخاطر، هي اختبار القبول في المصنع (FAT). ويتلخص المبدأ الأساسي في: عدم إجراء الاختبارات في ورشتك الخاصة إذا كان ينبغي إجراؤها في ورشة المورد. يجب حمل ما لا يقل عن 2000 متر من بكرات تمثيلية، واستكمال مؤشرات القياس الرئيسية التالية قبل الشحن.
تُعدّ الدقة الهندسية الثابتة المصطلح الأساسي. ويُعتبر استواء الإطار ≤ 0.1 مم/م، وخطأ توازي بكرات التوجيه ≤ ±0.05 مم، السبب الفيزيائي الرئيسي لمنع انحراف الشريط.
تُعدّ دقة القطع الديناميكية من أهمّ خصائص الأداء. يجب أن يتوافق تفاوت عرض القطع مع المعايير المحددة (الدقة العالية ±0.1 مم)، وأن يكون الانحراف المتعرج ≤±0.5 مم، وأن تكون الحواف خالية من النتوءات أو الحواف البيضاء أو التلوث الكربوني.
اختبار نظام الشد. أثناء التسارع والتباطؤ، يجب التحكم في تقلبات الشد ضمن نطاق ±1.5%. أثناء اختبار التوقف الطارئ، يجب ألا يكون الشريط مرتخيًا أو ممزقًا؛ يجب أن تكون المعدات عالية الجودة قادرة على الكبح الفوري والمتزامن للحفاظ على سطح الغشاء مشدودًا دون تمدد.
يُعد اختبار التشغيل المستمر المعيار الذهبي للتحقق من الموثوقية. ويشمل ذلك التشغيل المستمر لمدة تتراوح بين 8 و24 ساعة، مع تسجيل فترات التوقف غير المخطط لها، وعدم تجاوز ارتفاع درجة حرارة محمل المغزل والمحرك درجة الحرارة المحيطة +15 درجة مئوية، ومستوى ضوضاء التشغيل ≤75 ديسيبل (A) دون أي ضوضاء غير طبيعية.
الخطوة 5: تقييم شامل للتكاليف وخدمات ما بعد البيع
لا يمثل سعر المعدات سوى جزء من التكلفة الإجمالية للملكية. عادةً ما تقلل المعدات عالية الدقة من معدلات الخردة بنسبة تتراوح بين 3 و8%، وغالبًا ما يفوق الأثر طويل الأجل لهدر المواد وتكاليف العمالة ونفقات الصيانة فرق سعر الشراء.
ينبغي أن يوضح تقييم ما بعد البيع ما يلي: فترة الضمان، ودعم التركيب والتشغيل، ووقت الاستجابة لما بعد البيع (مثلاً، الاستجابة خلال 4 ساعات، وزيارة الموقع على مدار 24 ساعة)، وتوافر قطع الغيار. كما ينبغي أن يستند اختيار مستوى الأتمتة إلى اعتبارات تكلفة العمالة على المدى الطويل؛ إذ يمكن للمعدات المزودة بوظائف إدارة الصيغ، والتغيير التلقائي للمواصفات، وتشخيص الأعطال أن تقلل بشكل كبير من وقت التغيير والأخطاء البشرية.
خاتمة
تتلخص آلية اختيار ماكينة تقطيع الشرائط في الخطوات التالية: أولاً، تحديد متطلباتك الخاصة، ثم تصفية المعدات باستخدام المعايير، وأخيراً التحقق من فعاليتها من خلال تجربة تقطيع. ومهما كانت دقة جدول المعايير، فإن استخدام بكرة الشريط الرئيسية الخاصة بك لإجراء تجربة تقطيع في الموقع هو الأساس الأمثل للحكم. وتهدف عملية الاختيار الدقيقة أساساً إلى إيجاد التوازن الأمثل بين الدقة والسرعة والأتمتة والتكلفة بما يتناسب مع احتياجات الإنتاج الفعلية.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


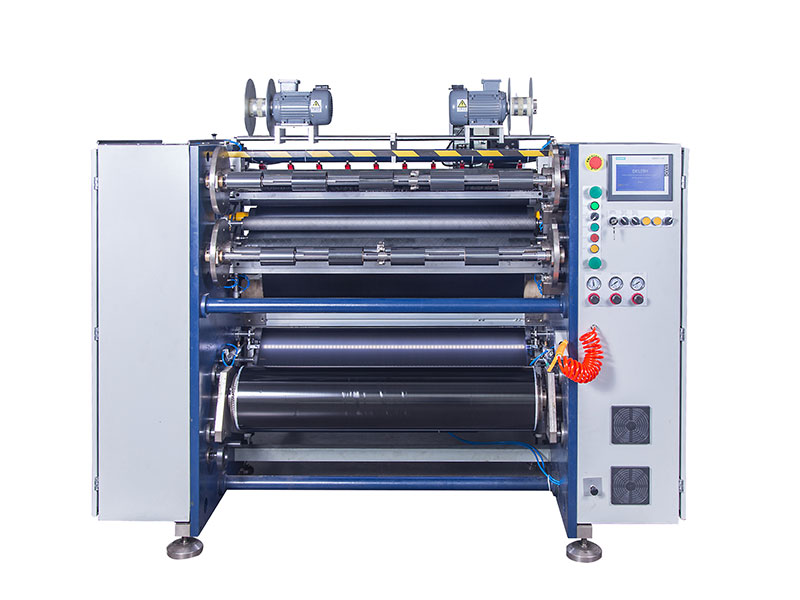
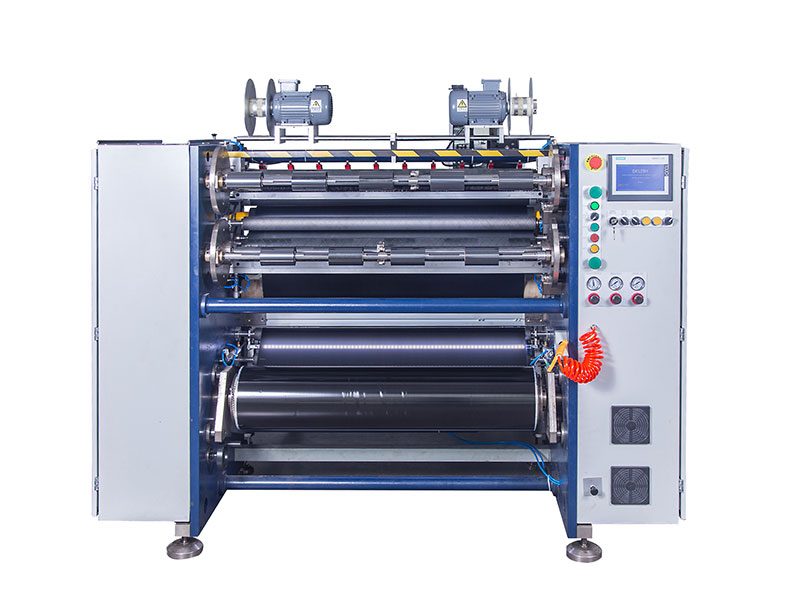 آلة تقطيع الشريط
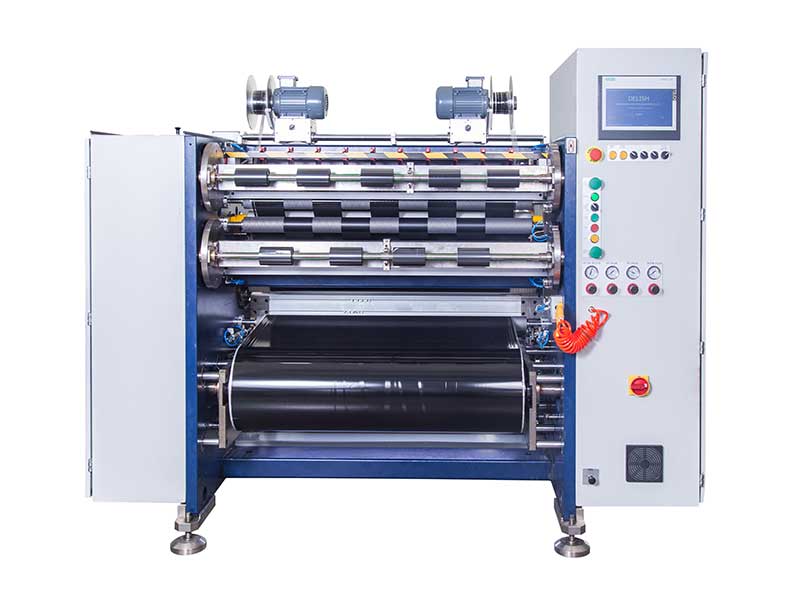 آلة تقطيع شريط الباركود
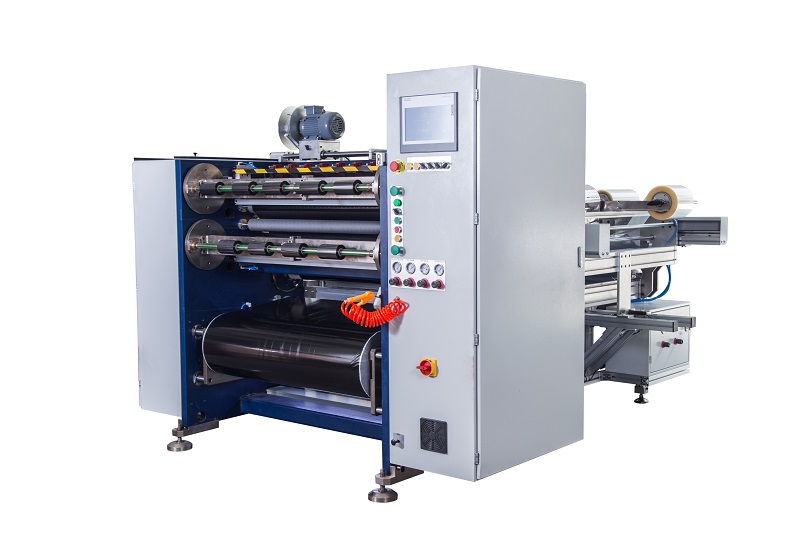 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
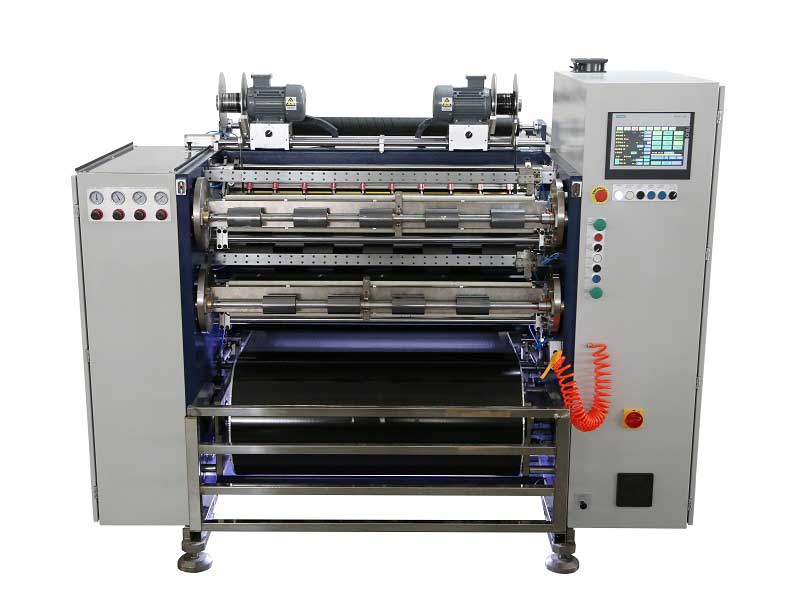 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
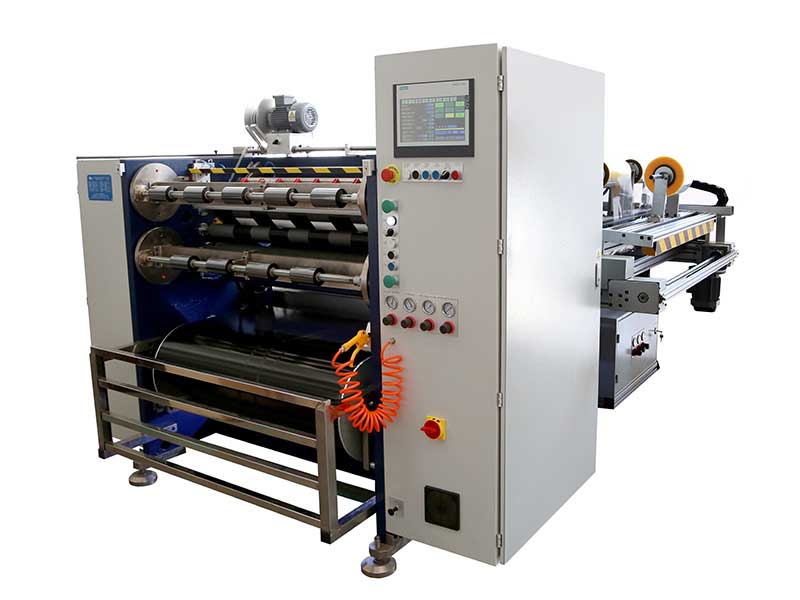 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
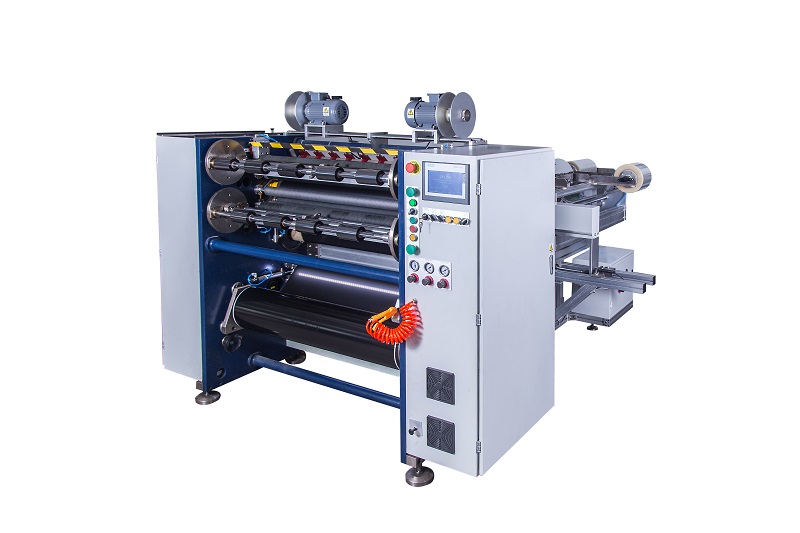 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 آلة لف شريط طباعة البطاقات
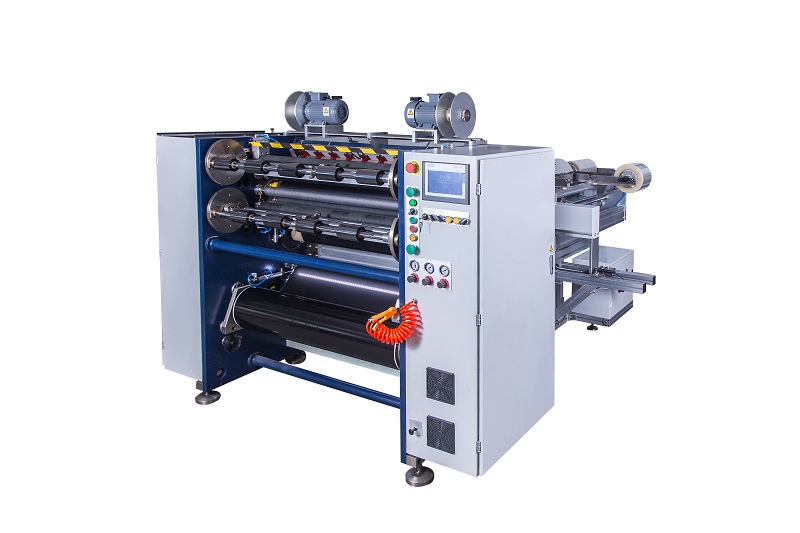 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS2 PLUS






