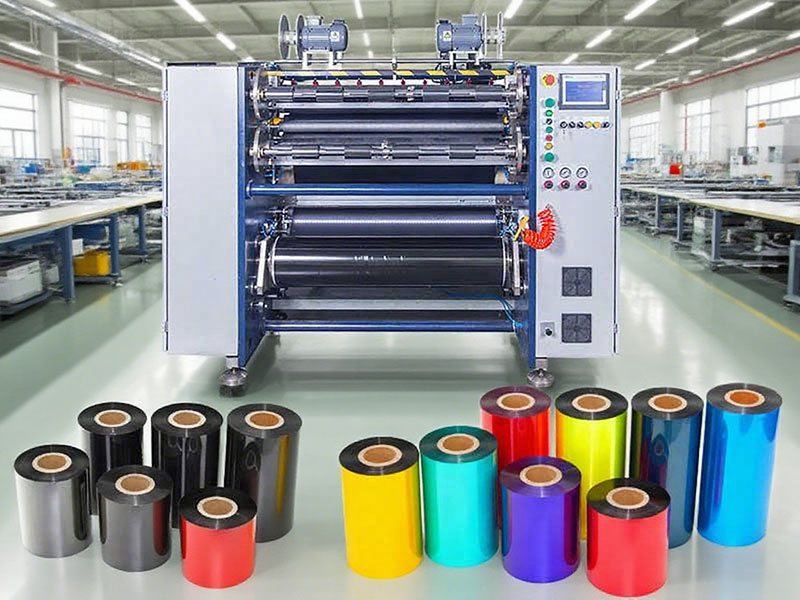
عند اتخاذ قرار بتخصيص آلة تقطيع وإعادة لف الشريط، فإن الخطأ الأكثر شيوعًا الذي يقع فيه المشترون هو سوء فهم التخصيص على أنه "تغيير العرض" أو "تغيير البكرة". عند وصول المعدات، تم اكتشاف أنه عند قطع الشرائط الضيقة، تبدو الحافة النهائية مثل رؤوس الأجراس؛ وعند قطع قواعد الراتنج، تكون الحواف مليئة بالنتوءات؛ كل تغيير في المواصفات يتطلب ساعتين من تعديلات الإيقاف - يعود السبب الجذري إلى نفس الشيء: متطلبات غامضة، لا يستطيع الموردون سوى التخمين، ومن المرجح أن تترك الحلول المتخمينة ندمًا في مرحلة ما.
يتطلب تخصيص آلات تقطيع وإعادة لف الشرائط مواءمة دقيقة لخصائص المواد، ومنطق الشد، وبنية الطلب. فيما يلي، نوضح أهم النقاط التي يجب مراعاتها قبل التخصيص من أربعة جوانب رئيسية.
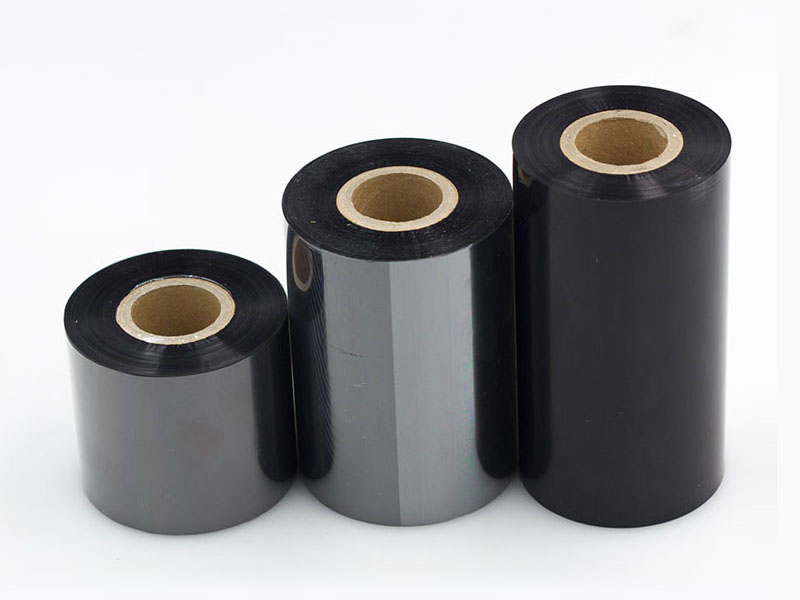
1. أولاً، احصل على صورة واضحة لمجموعة منتجاتك، بدلاً من مجرد قول "جميع العروض مطلوبة".
أول سؤال يطرحه الموردون غالبًا هو: "ما نوع الشريط الذي تقومون بتقطيعه بشكل أساسي؟" هذا ليس مجرد حديث عابر. تختلف آلية تقطيع المواد الشمعية والمختلطة والراتنجية اختلافًا جذريًا: فالطلاء الشمعي لين نسبيًا، لذا يجب تجنبه أثناء التقطيع؛ أما الطلاء الراتنجي فهو صلب وهش، وقد ازدادت متطلبات حدة الشفرة والتحكم في الحرارة بشكل كبير. عمليًا، تكون سرعة التقطيع عادةً أقل بنسبة 20% إلى 30% من سرعة التقطيع بالطلاء الشمعي. إذا كانت تشكيلة منتجاتكم تشمل شرائط الملصقات الإلكترونية الضيقة التي لا تتجاوز بضعة ملليمترات، وصولًا إلى شرائط لوجستية بعرض مئات المليمترات، فيجب أن تسمح الحلول المصممة خصيصًا بهامش تعديل كافٍ في أنظمة الأدوات والتحكم في الشد، بدلًا من استخدام تصميم ثابت لتغطية جميع المواصفات.
يتمثل النهج الأكثر عملية في إعداد قائمة بالمواصفات الشائعة الاستخدام: اجعل أضيق جزء ممكن أضيق ما يمكن، واجعل أوسع جزء ممكن عرضه، وحدد أقصى عرض، والقطر الداخلي، والقطر الخارجي للبكرة الرئيسية، ونوع المادة الأساسية. فقط من خلال تقديم هذه القائمة للموردين، يمكنهم تحديد نوع هيكل فك اللف وترتيب البكرة المطلوب، بدلاً من الاعتماد على تصميم عشوائي قائم على "أريد كل شيء".
2. الدقة: استخدم العواقب لعكس الحل البديل، بدلاً من مجرد طرح رقم التسامح.
يُركز معظم الموردين على "الدقة العالية"، لكن الدقة لها ثمنها. يبلغ هامش الخطأ في المعدات العادية حوالي ±0.5 مليمتر، بينما تصل دقة المعدات عالية الدقة إلى ±0.1 مليمتر أو أقل. والسؤال هو: هل تتناسب التكاليف الإضافية مع احتياجاتك الفعلية؟
إن الطريقة الأكثر فعالية للتواصل هي عكس النتائج: إذا انحرف عرض القطع بمقدار 0.1 مليمتر، فماذا يحدث لاحقًا؟ بالنسبة لملصقات الخدمات اللوجستية العادية، قد لا تُجدي الانحرافات الطفيفة في الحواف نفعًا؛ أما عند تصنيع الرموز الشريطية عالية الدقة أو العلامات الإلكترونية الدقيقة، فقد تتسبب النتوءات في الحواف مباشرةً في إزاحة الشريط، أو ظهور خطوط بيضاء في الطباعة، أو حتى تلف رأس الطباعة. إن إطلاع الموردين على سيناريو الطباعة الكامل أكثر جدوى من مجرد ذكر قيمة هامش التفاوت. في الوقت نفسه، فإن الطريقة الوحيدة للتحقق من دقة المنتج هي القطع التجريبي - باستخدام لفة الشريط الرئيسية الخاصة بك، والقطع وفقًا لأضيق وأوسع المواصفات، والقياس باستخدام الفرجار، بدلًا من الاعتماد على القيم النظرية في جدول المعايير.
3. يُعد التحكم في الشد ساحة المعركة الأساسية لتلبية احتياجات التخصيص، كما أن اختيار البكرة لا يقل أهمية.
تتكون قاعدة الشريط من غشاء PET بسمك بضعة ميكرونات فقط، وهو أكثر حساسية للشد من الورق أو الأغشية العادية. يؤدي الشد المفرط إلى تمدد الغشاء الأساسي وتشوهه، مما يتسبب في تشققات دقيقة في طبقة الحبر ويزيد من تساقط المسحوق أثناء الطباعة. أما إذا كان الشد منخفضًا جدًا، يصبح اللف مرتخيًا، ويكون السطح النهائي معوجًا، مما يؤدي حتمًا إلى انحشار الورق أثناء الطباعة. يؤثر التحكم في الشد على استواء اللف بنسبة تزيد عن النصف، وهو ما لا يمكن تلخيصه بعبارة "يجب أن يكون الشد ثابتًا".
تشمل المعايير المحددة التي يجب مراعاتها مع المورد أثناء التخصيص ما يلي: الحد الأدنى لسمك الشريط بالميكرون، والحد الأدنى لقطر اللفة بعد التقطيع، وما إذا كانت بكرات إعادة اللف أحادية المحور أو متعددة المحاور متزامنة. لتقطيع الأشرطة فائقة الضيق، يجب أن يكون التحكم في الشد دقيقًا للغاية (بمستوى 0.1 نيوتن)، ويجب معالجة الاختلافات الطفيفة بين المحاور أثناء اللف المتزامن لعدة لفات. كما يجب أن تكون أنواع أعمدة اللف واضحة: إذ يمكن أن تتسبب أعمدة التمدد الغازية العادية في اختلافات في أقطار اللفات عند لف عدة لفات في وقت واحد، مما يؤدي إلى شد لا يمكن ضبطه بشكل مستقل، وينتج عنه ارتخاء داخلي وشدّ خارجي، أو ما يُعرف بـ"اللب النباتي". يسمح عمود الانزلاق الهوائي لكل وحدة لف بالتحكم بشكل مستقل في عزم الدوران والتعديل في الوقت الفعلي وفقًا للتغيرات في قطر اللفة، مما يجعله خيارًا أساسيًا لإنتاج أشرطة متعددة المواصفات وعالية الجودة.
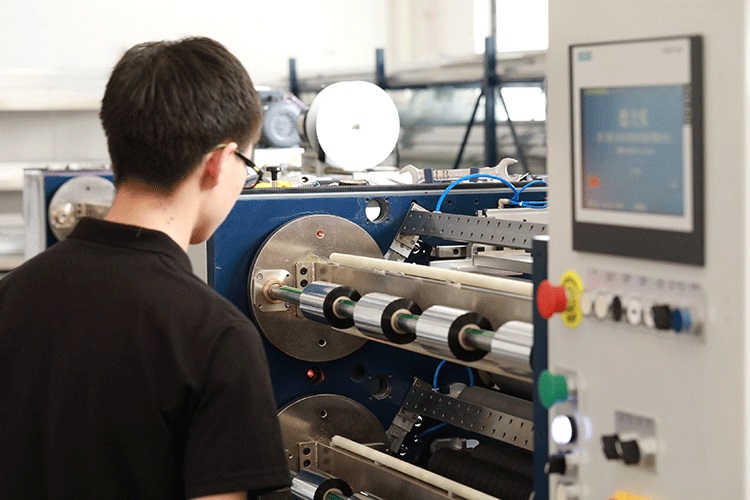
4. تتناسب السرعة مع هيكل الطلب، حيث تكون كفاءة تغيير النموذج أكثر قيمة من السرعة القصوى
تُعدّ السرعة القصوى الاسمية الرقم الأكثر جاذبية في قائمة المواصفات، لكنها غالبًا ليست العامل الحاسم في تحديد الإنتاج الفعلي. في نماذج الإنتاج الصغيرة متعددة الأصناف، تُعتبر كفاءة تغيير الطلبات أهم بكثير من السرعة القصوى، إذ أن فترات التوقف المتكررة وتعديلات الأدوات تُبدد جميع مزايا "السرعة العالية". فقط في الإنتاج المستمر واسع النطاق ذي المواصفات الدقيقة، يكون من المجدي دفع تكلفة الأداء عالي السرعة الذي يتجاوز ثلاثة ملايين وحدة في الدقيقة.
هناك قيد آخر يُغفل عنه بسهولة، وهو ما يتعلق بالمادة نفسها: فالأشرطة المصنوعة من الراتنج تتميز بطبقات طلاء أكثر صلابة، لذا فإن سرعة القطع الفعلية عادةً ما تكون أقل بنسبة 20% إلى 30% من سرعة الأشرطة المصنوعة من الشمع. على سبيل المثال، قد تتراوح السرعات الفعلية القابلة للاستخدام لجهاز مصمم للعمل بسرعة 4 ملايين قطعة في الدقيقة، إذا كان منتجك الرئيسي مصنوعًا من الراتنج، بين 280 و320 قطعة في الدقيقة. عند طلب السرعة، يُرجى ذكر نوع الشريط الرئيسي حتى يتمكن الموردون من تقديم توصيات مفيدة. إذا كان تجزئة الطلبات واضحًا، فينبغي أيضًا الانتباه إلى إمكانية تغيير الأشرطة: إذ يمكن لأبراج الأدوات المستقلة التي تعمل بمحركات مؤازرة، بالإضافة إلى أنظمة إدارة التركيبات، أن تقلل وقت ضبط الأدوات التقليدي من عشرات الدقائق إلى بضع دقائق فقط أو حتى أقل، وهو أمر أكثر عملية بكثير في سيناريوهات التبديل متعددة المواصفات من السرعة القصوى الإضافية.
خط الدفاع الأخير: القطع التجريبي والتزامات ما بعد البيع
مهما بلغت دقة الخطة المُخصصة، فإنّ الأمر في النهاية يعتمد على التحقق العملي. اطلب من المورّد استخدام ملفك الرئيسي لاختبار قصه بأضيق المواصفات، وفحص الحواف بحثًا عن أي نتوءات أو علامات تمدد. جرّب أيضًا قصه بأوسع المواصفات، وتأكد من أن سطح اللفّ النهائي أملس وخالٍ من التجاعيد. في الوقت نفسه، تأكد من العلامة التجارية وتغطية الضمان للمكونات الأساسية، بالإضافة إلى ما إذا كان المورّد يُقدّم خدمات التركيب والتشغيل والتدريب. لا تكمن قيمة الجهاز المُخصّص في جمال مواصفاته عند التسليم، بل في حقيقة أنه بعد ثلاث سنوات، وعند قصه بأضيق المواصفات، يبقى سطحه النهائي مستويًا ويظلّ الشدّ ثابتًا.
في نهاية المطاف، يختبر تخصيص آلات تقطيع وإعادة لف الشرائط مدى فهم المشتري العميق لمنتجاته. فمن خلال شرح الجوانب الأربعة بوضوح - المواد، والمواصفات، والدقة، وهيكل الطلب - يمكن للموردين تقديم جهاز "سهل الاستخدام"، وليس مجرد آلة ذات "مواصفات جذابة".
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
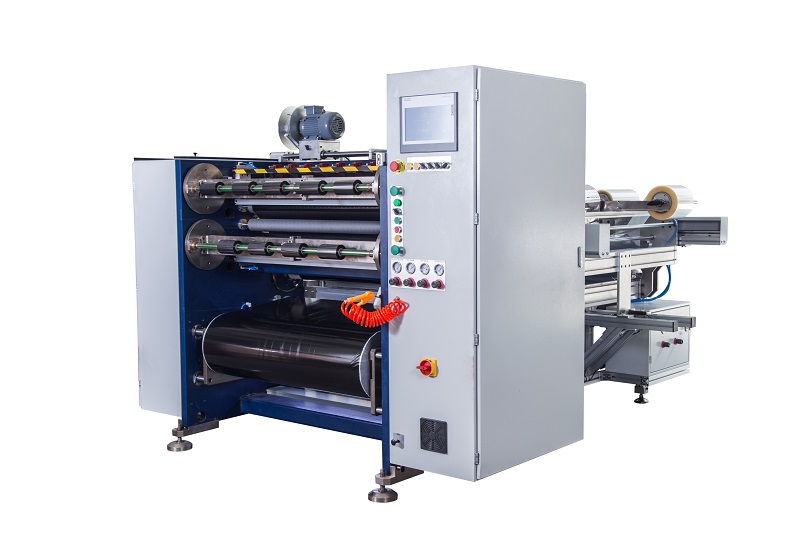 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
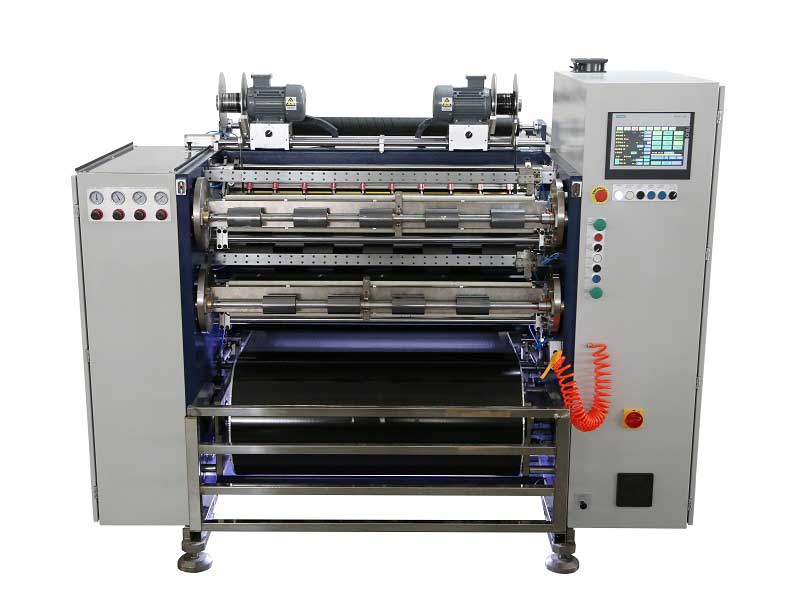 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
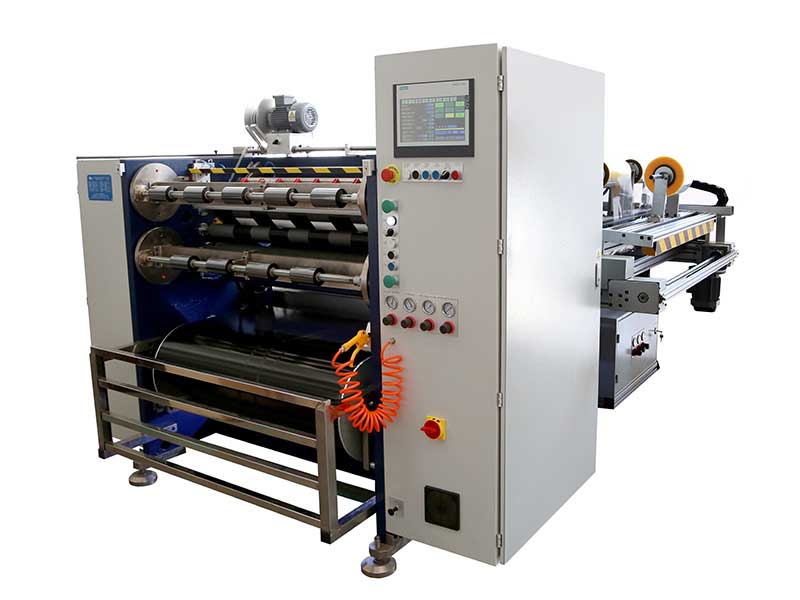 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة لف شريط طباعة البطاقات
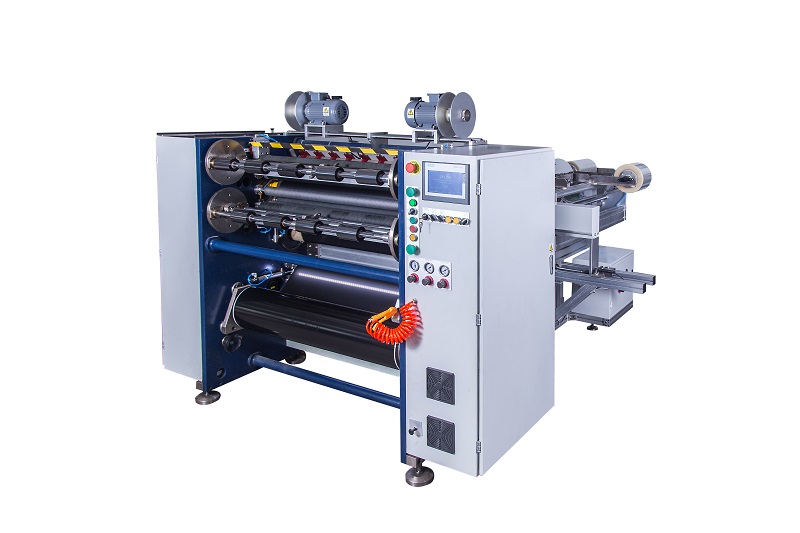 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 ماكينة تقطيع شريط طباعة البطاقات






