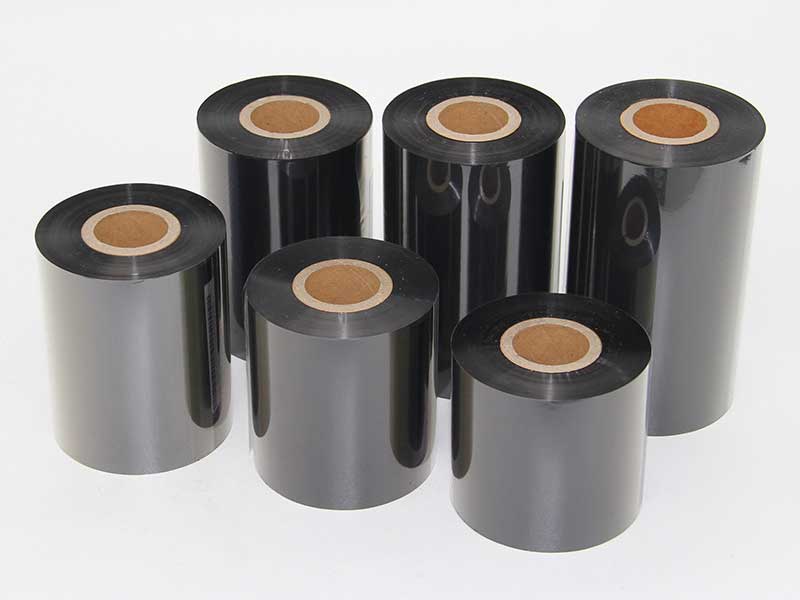
يُعدّ تقطيع الشريط عمليةً أساسيةً في إنتاج المواد الاستهلاكية للطباعة الحرارية، حيث يتمّ تقطيع اللفائف الرئيسية العريضة إلى لفائف ضيقة حسب طلب العملاء. مع ذلك، يُعدّ التجعد أثناء إعادة اللف - والذي يظهر على شكل أسطح نهائية غير مستوية، أو لبّ يشبه زهرة الأقحوان، أو لفائف على شكل برج، أو طيات بين الطبقات - من أكثر مشاكل الجودة استعصاءً في عملية التقطيع. يبلغ سمك طبقة قاعدة شريط الكربون عادةً من 4.5 إلى 10 ميكرونات فقط في أغشية البولي إيثيلين تيريفثالات (PET)، وبعد طلاء طبقة الحبر، لا يتجاوز سمكها الإجمالي 12 ميكرونًا. هذه الخاصية الفيزيائية الرقيقة للغاية تجعلها شديدة الحساسية لتقلبات الشد، والانحرافات الميكانيكية، والتداخل الكهروستاتيكي. لا يؤثر التجعد أثناء اللف على مظهر المنتج النهائي فحسب، بل قد يتسبب أيضًا بشكل مباشر في تلف الشريط اللاصق، أو انقطاعه، أو ظهور خطوط بيضاء في الطباعة، بل وحتى تلف رأس الطباعة.
لحل هذه المشكلة، يلزم إجراء فحص منهجي من أربعة أبعاد: التحكم في الشد، والدقة الميكانيكية، والأنظمة المساعدة، ومعايير التشغيل.
التحكم في الشد: المتغير الأساسي لللف والتجعد
يُعدّ التحكم في شدّ الشريط أساس عملية قصّه ولفّه. فالشدّ الزائد يُسبّب تمدّد الغشاء الأساسي وتشوّهه، ممّا يُؤدّي إلى تركيز الإجهاد في الطبقة الداخلية، ويُسهّل تكوّن تجاعيد تُشبه لبّ زهرة الأقحوان. أمّا إذا كان الشدّ منخفضًا جدًا، يصبح الشريط مرتخيًا، وتنزلق الطبقات، ويظهر سطحه النهائي مُلتويًا أو على شكل برج. ويتمثّل مبدأ الشدّ الأمثل لقصّ الشريط في "الحد الأدنى للشدّ المُمكن"، أي استخدام أقلّ قيمة شدّ ممكنة مع ضمان سلاسة حركة الشريط، وعدم انزلاقه، وعدم انحرافه.
تختلف متطلبات الشد اختلافًا كبيرًا بين أنواع الأشرطة المختلفة. فالأشرطة الشمعية لينة نسبيًا، ويتراوح نطاق الشد الموصى به لها بين 2 و5 نيوتن؛ أما الأشرطة الهجينة فتتحمل شدًا يتراوح بين 5 و8 نيوتن؛ بينما تتطلب الأشرطة الراتنجية شدًا أعلى لضمان استوائها، ويتراوح عادةً بين 8 و12 نيوتن، مع وصول بعض التركيبات عالية الصلابة إلى 15-30 نيوتن. يتميز التقطيع الضيق (عرض أقل من 10 مم) بصلابة عرضية ضعيفة جدًا، لذا يجب تقليل الشد إلى 60% إلى 70% من الشد المستخدم في التقطيع العريض التقليدي. عمليًا، يمكن ضبط شد اللف مبدئيًا بين 3 و5 نيوتن، مع ضبط كل نطاق تعديل بنسبة 5% إلى 10%. بعد ملاحظة تأثير اللف على مسافة مترين إلى ثلاثة أمتار، يمكن تحديد أي تعديلات إضافية.
الأهم من قيمة الشد الأولي هو التحكم في تدرج الشد. أثناء عملية اللف، يستمر القطر في الازدياد. إذا لم ينخفض الشد مع ازدياد القطر، ستستمر الطبقة الخارجية في الضغط على الطبقة الداخلية، مما يؤدي في النهاية إلى تكوين ما يشبه "لب زهرة الأقحوان" أو طية داخلية. عادةً ما يتم ضبط معامل تدرج الشد في عملية شق الشريط بين 0.3 و0.5. عمليًا، يمكن ضبط الشد الأولي في منطقة اللف على 120% من شد منطقة الشق، ثم ينخفض خطيًا إلى 80% مع ازدياد قطر اللف، مما يضمن صلابة متجانسة بين الطبقتين الداخلية والخارجية للفة النهائية وسطحًا نهائيًا مستويًا.
بالنسبة للمعدات التي لا تزال تستخدم قابضات المسحوق المغناطيسي اليدوية لضبط الشد، يصعب ضمان جودة لف متسقة. مع تغير قطر البكرة، قد تصل سعة تذبذب الشد في نظام التحكم ذي الحلقة المفتوحة إلى ±10%. أما الترقية إلى نظام تحكم ذي حلقة مغلقة - باستخدام التغذية الراجعة في الوقت الفعلي من مستشعرات الشد والتعديل الديناميكي بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC) عبر خوارزمية PID - فتُمكّن من التحكم في تذبذبات الشد ضمن نطاق ±0.5 نيوتن، وهو النهج التقني الأساسي لحل مشكلة تجعد اللف.

الدقة الميكانيكية: السبب الجذري الذي تم تجاهله للتجاعيد
مهما بلغت دقة الشد، فإنه في حال وجود انحراف في المرجع الميكانيكي، يصعب التخلص من اللف والتجعد. وتُشكل المكونات الميكانيكية أكثر من 60% من أسباب أعطال اللف.
يُعدّ توازي بكرة التوجيه وعمود اللفّ العنصرَ الأساسي للفحص. حتى لو كان الخطأ الأفقي 0.2 مم/م فقط، فهو كافٍ لتوليد قوة تقسيم جانبية على الشريط، مما يُسبب شدًّا غير متساوٍ على كلا الجانبين، وأثناء اللفّ، ينحرف الشريط إلى جانب واحد، مُشكِّلًا ما يُعرف بـ"الفم الجرس" أو بروزًا أحادي الجانب. يجب ضبط خطأ التوازي في حدود 0.05 مم/م. طريقة الفحص السريع هي: بعد إيقاف الماكينة، أدخل ورقة A4 في الفجوة بين طرفي بكرة الضغط وعمود اللفّ. إذا كان الإحساس بالمقاومة على كلا الجانبين مختلفًا بشكل ملحوظ، فهذا يُشير إلى وجود مشكلة في التوازي.
يُعدّ انحراف البكرة بنفس القدر من الأهمية. يجب ألا يتجاوز انحراف البكرة 0.05 مم؛ وإلا فقد تحدث تقلبات دورية وحادة في الشد. إذا كانت بكرة إعادة اللف منحنية أو بها انحراف شعاعي، فإن كل دورة تُولّد "تناوبًا في الشد" بين شد وشد، مما يُخلّف في النهاية تموجات جانبية دورية على سطح البكرة. يُمكن للجهاز العلوي ولوحة تحديد المواقع الكهرومغناطيسية التحكم بفعالية في اهتزاز مغزل اللف أثناء الدوران، مما يجعل سطح المنتج ونهاياته ناعمة.
يؤثر تجانس الضغط على الأسطوانة بشكل مباشر على استواء سطحها. في المعدات التي تستخدم اللف المركب المركزي والسطحي، إذا تجاوز فرق الضغط عند طرفي الأسطوانة 0.05 ميجا باسكال، فسيظهر "تقوية مكشوفة" موضعية. يسمح صمام الضغط النسبي ثنائي الأسطوانة بانخفاض ضغط أسطوانة الضغط خطيًا مع زيادة قطر الأسطوانة، مما يمنع الضغط الزائد على الطبقة الخارجية.
غالبًا ما يتجاهل المشغلون الخلوص بين القلب وعمود إعادة اللف. إذا تجاوزت الفجوة بين القطر الداخلي للأسطوانة والقطر الخارجي لعمود إعادة اللف 0.5 مم، يحدث انحراف لا مركزي أثناء الدوران، مما يُسبب اضطرابًا في الشد مع كل دورة كاملة، ويتراكم هذا الاضطراب بمرور الوقت مُشكلاً تأرجحات دورية في السطح النهائي. يجب ضبط خلوص التركيب القياسي في حدود 0.3 مم، وقبل الاستخدام، يجب فحص كل قلب للتأكد من استدارته وتفاوت قطره الداخلي.

النظام المساعد: تصحيح الانحراف والحماية من الكهرباء الساكنة
يُعدّ الانحراف الجانبي أثناء تقطيع الشريط سببًا مباشرًا لعدم انتظام اللف. تتميز أشرطة الكربون الضيقة (خاصةً تلك التي يقل عرضها عن 10 مم) بصلابة جانبية ضعيفة للغاية. حتى الانحرافات الطفيفة في بكرات التوجيه، أو اضطرابات تدفق الهواء، أو تقلبات الشد، قد تُسبب إزاحة جانبية. بعد مئات الطبقات من اللف، تتراكم هذه الإزاحات لتُشكّل أسطحًا نهائية غير مستوية ظاهرة.
تُعدّ موثوقية نظام التصحيح (EPC) أمرًا بالغ الأهمية. فإذا ما حُجبت مستشعرات الكهروضوئية أو فوق الصوتية بمسحوق الكربون أو الغبار، فلن يتمكن مُشغّل التصحيح من الاستجابة في الوقت الفعلي، وسينحرف مسار الشريط تدريجيًا عن المركز. لذا، ينبغي تنظيف مرآة المستشعر يوميًا، والتحقق بانتظام من حساسية إجراءات التصحيح. وفي عمليات القطع ذات النطاق الضيق، يكون وضع تصحيح خط المركز عادةً أكثر استقرارًا من تصحيح الحواف.
تُعدّ الكهرباء الساكنة مصدرًا خفيًا آخر للتداخل. يُولّد الاحتكاك عالي السرعة بين طبقة الشريط الأساسية (PET) وبكرة التوجيه المعدنية كمية كبيرة من الشحنة الساكنة. بعد تراكمها، قد يُؤدي التفريغ المفاجئ إلى تداخل في إشارة مستشعر الشد، مما يُسبب خطأً في نظام التحكم. بالإضافة إلى ذلك، قد يُؤدي التجاذب الساكن بين الطبقات إلى خلل في ربط الشريط وانزلاق الطبقات. يُمكن تحسين استواء اللف بشكل ملحوظ عن طريق تركيب مُزيل نشط للشحنات الساكنة (مثل قضيب كورونا AC) قبل دخول الشريط إلى وحدة اللف، وذلك للحفاظ على الجهد الساكن أقل من ±500 فولت.
تُعدّ حالة أداة التقطيع جديرة بالملاحظة أيضاً. فتآكل الشفرة أو عدم ضبط الخلوص بشكل صحيح قد يُسبب نتوءات أو تشوهات متموجة على حواف الشرائط المقطوعة، ومن الطبيعي أن هذه "الأشرطة الملتوية" لا يُمكن لصقها بشكل مسطح أثناء اللف. الخلوص الموصى به لأداة تقطيع الشرائط يتراوح بين 0.01 و0.03 مم. يجب استبدال الشفرات المتآكلة بشدة مباشرةً بدلاً من شحذها بشكل متكرر.

معايير التشغيل ومنطق استكشاف الأخطاء وإصلاحها السريع
عند ظهور مشاكل التجعد أثناء إعادة اللف، يوصى باتباع تسلسل الفحص التالي: "الملاحظة أولاً، ثم التصرف؛ الميكانيكية، ثم الكهربائية؛ الثابتة أولاً، ثم الديناميكية".
الخطوة الأولى هي وصف الظاهرة بدقة. تشير النتوءات أحادية الجانب المصحوبة بتناقص عام عادةً إلى ضغط غير متساوٍ على طرفي بكرة الضغط أو شد زائد في اللف؛ يكون السطح النهائي أملسًا لكن المركز لين، ويرجع ذلك في الغالب إلى تشوه القلب أو انحناء البكرة؛ غالبًا ما يكون التذبذب الدوري ناتجًا عن تآكل الأداة أو عدم مركزية قلب الأسطوانة؛ يجب أن يشتبه في الإزاحة الكلية أولاً في توازي بكرة التوجيه أو فشل التصحيح.
الخطوة الثانية: ابدأ بأبسط عملية. قلل شد اللف بنسبة تتراوح بين 5% و10%، ولاحظ التأثير بعد تشغيل الجهاز لمسافة مترين إلى ثلاثة أمتار. نظف مستشعر التصحيح وجميع أسطح بكرات التوجيه لإزالة مسحوق الكربون وبقايا المواد اللاصقة.
الخطوة الثالثة: التحقق من المرجع الميكانيكي. استخدم مقاييس السماكة أو ورقة A4 للتحقق من التوازي بين بكرة الضغط وعمود اللف؛ إذا لزم الأمر، أضف حشوة أسفل مقعد المحمل للمعايرة المؤقتة. تحقق من الخلوص بين القلب وعمود اللف؛ إذا كانت الفجوة كبيرة جدًا، فاستبدل القلب فورًا.
الخطوة الرابعة: تحقق من الأداة ونظام إزالة الشحنات الساكنة. لاحظ وجود أي نتوءات على حواف الشريط بعد قصه؛ وإذا لزم الأمر، أعد ضبط فجوة السكين باستخدام مقياس سماكة 0.02 مم. تأكد من أن نظام إزالة الشحنات الساكنة يعمل بشكل صحيح.
بالنسبة للتجعد أثناء إعادة لف القاعدة، يمكن الرجوع إلى الممارسات الناضجة في تقطيع الأفلام: أثناء إعادة اللف، قم بتقليل ضغط الأسطوانة مؤقتًا بنسبة 50٪ إلى 70٪، ثم استعد الضغط الطبيعي تدريجيًا بمجرد استقرار اللف، مع زيادة الشد بشكل مناسب في لحظة إعادة اللف بحيث يتناسب الشريط بإحكام مع القلب.
خاتمة
لا ينتج تشقق الشريط وتجعده أثناء إعادة اللف عن عامل واحد، بل هو نتيجة لعدة عوامل، كالتوتر، والعوامل الميكانيكية، والكهربائية الساكنة، والعوامل اليدوية. ولحل هذه المشكلة، لا بد من فهم الخصائص الفيزيائية لأشرطة الكربون باعتبارها أغشية PET فائقة الرقة، بالإضافة إلى تبني منهجية فحص منهجية. بالنسبة للمصنعين الساعين إلى جودة ثابتة، يُعدّ تحديث نظام التحكم في التوتر ذي الحلقة المغلقة ونظام تصحيح الانحرافات النشط ضمانة تقنية أساسية. وفي العمليات اليومية، يُعدّ إعداد بطاقات معلمات العملية لكل مواصفات الشريط، وتسجيل منحنى التوتر الأمثل، وخلوص الأدوات، وحدود السرعة، الإجراء الوقائي الأكثر فعالية. وتُعدّ استواء سطح نهاية اللف في نهاية المطاف أدقّ مؤشر على دقة المعدات ومستوى التحكم في العملية.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات






