في صناعة الطباعة الحرارية، هناك مقولة شائعة: "ثلاثون بالمئة طباعة، وسبعون بالمئة تقطيع". فجودة عملية التقطيع تحدد بشكل مباشر أداء رقائقك المعدنية في مكبس الطباعة، وبالتالي رضا العميل عن المنتج النهائي. آلة تقطيع مناسبة لنوع المواد المستخدمة ووتيرة الإنتاج تحوّل اللفائف العريضة إلى شرائح نهائية مثالية. أما الآلة غير المناسبة فتُسبب نتوءات وخدوشًا وتوقفات متكررة، مما يُهدر رقائق معدنية باهظة الثمن ويُقلل من أرباحك.
يشرح هذا الدليل عملية الاختيار بالتفصيل إلى الأبعاد التي تهم المشترين الذين لا يستطيعون تحمل التخمين.

ابدأ بمادتك، وليس بورقة المواصفات.
رقائق الختم الساخن ليست منتجًا واحدًا. فبنيتها - التي تتكون عادةً من طبقة أساسية من البولي إيثيلين تيريفثالات (PET) تحمل طبقات من مواد الفصل واللون والمادة اللاصقة - تجعلها أكثر حساسيةً عند التعامل معها من الورق أو الأغشية العادية. لذا، فإن نوع الرقائق الذي تستخدمه بكثرة هو الذي يحدد أولويات معداتك.
رقائق معدنية ملونة قياسيةوهي الأكثر تسامحاً. تتمتع بمقاومة معتدلة لتغيرات الشد وتعمل بشكل جيد مع المعدات القياسية عالية الدقة التي تستخدم القطع بشفرة دائرية وإزالة الشحنات الساكنة الأساسية.
رقائق الليزر والهولوغرافيةتُمثل هذه المواد التحدي الأكبر. إذ يتميز سطحها ببنية دقيقة حيودية قابلة للخدش بسهولة عند أي احتكاك. لذا، يُصبح القطع باستخدام سكين الهواء (بدون احتكاك) ضروريًا تقريبًا لهذه المواد، ويجب صقل كل بكرة توجيه في مسار المادة صقلًا مرآويًا لمنع التآكل المجهري.
رقائق رقيقة (12-19 ميكرومتر)يتطلب الأمر تحكمًا دقيقًا في الشد. يتمدد الغشاء الأساسي بشكل دائم إذا زاد الشد ولو قليلًا، مما يتسبب في أخطاء في التسجيل لاحقًا. أما إذا انخفض الشد، فيُحتبس الهواء بين الطبقات الملفوفة، مما يؤدي إلى تداخلها وانزلاقها.
رقائق معدنية ذات كثافة لاصقة عاليةتميل إلى التسبب في انسداد حواف القطع. تساعد الشفرات المطلية بالتفلون والبكرات ذات اللمسة النهائية العاكسة على منع الالتصاق، بينما يمنع نظام الشد الدقيق المضبوط بعناية التمدد الذي ينشط المادة اللاصقة قبل الأوان.
قبل مقارنة نماذج الآلات، وثّق خصائص المواد الفعلية لديك: نطاق السماكة المعتاد، ونوع طبقة الأساس، وحساسية السطح، وأضيق عرض تحتاج إلى إنتاجه. أحضر هذه المعلومات معك إلى كل عرض توضيحي من المورد.

طريقة القطع: الخيار الذي يحدد جودة الحافة
تتحكم آلية القطع بشكل مباشر في تكوين النتوءات، وتوليد الغبار، وعمر الشفرة. توجد ثلاث طرق رئيسية، كل منها مناسب لأنواع إنتاج مختلفة.
القطع بالقص (شفرات دائرية)لا تزال هذه الطريقة الخيار الأمثل لختم الرقائق المعدنية بالحرارة. تعمل شفرات القرص العلوية والسفلية كالمقص، مما ينتج حوافًا نظيفة بأقل قدر من الغبار. عمر الشفرة طويل نسبيًا، وتتعامل هذه الطريقة مع نطاق واسع من السماكات. أما الجانب السلبي فهو زيادة التعقيد الميكانيكي، حيث تصبح صلابة عمود القطع بالغة الأهمية، خاصةً للعرض الذي يزيد عن 800 مم، حيث يمكن أن يتسبب انحراف منتصف العمود في قطع غير مكتملة.
تقطيع شفرة الحلاقةيُعدّ هذا الخيار اقتصاديًا، فهو مناسب للتطبيقات ذات العرض الضيق والإنتاج بكميات قليلة. مع ذلك، تُنتج شفرات الحلاقة غبارًا ونتوءات أكثر على الرقائق السميكة، كما يتطلب استبدال الشفرات بشكل متكرر. بالنسبة للمصانع التي تُنتج رقائق التغليف القياسية بكميات متواضعة، يظل هذا الخيار خيارًا عمليًا واقتصاديًا.
سكين هوائي (بدون تلامس)تستخدم عملية التقطيع الهواء المضغوط لفصل المادة. وهي تقضي تمامًا على الخدوش الناتجة عن الشفرة، مما يجعلها الخيار الآمن الوحيد لرقائق الليزر والهولوغرافية ذات الأسطح الحساسة. أما عيوبها فتتمثل في ارتفاع التكلفة الأولية وملاءمتها بشكل أساسي للسماكات الرقيقة.
بالنسبة للمصانع التي تستخدم مزيجًا من الرقائق القياسية والمتخصصة، فإن آلة القص ذات مجموعات الشفرات سريعة التغيير توفر أفضل توازن بين التنوع وجودة الحافة.
التحكم في التوتر: العامل الخفي الذي يحدد الجودة أو يدمرها
إذا كان هناك معيار فني واحد يميز آلات التقطيع الجيدة عن الممتازة، فهو التحكم في الشد. فعملية ختم الرقائق بالحرارة لا ترحم، إذ أن أدنى خطأ في الشد يتسبب في تمدد أو تجعد أو تداخل لا يظهر إلا في مرحلة لاحقة عند مكبس الختم الساخن.
التحكم في الشد ذو الحلقة المفتوحةيعتمد هذا النظام على قيم مُسبقة الضبط ومكابح الجسيمات المغناطيسية. وهو مناسب للتطبيقات منخفضة السرعة وغير الحرجة التي تقل سرعتها عن 100 متر/دقيقة تقريبًا، ولكنه لا يستطيع التعويض عن تغيرات القطر أثناء اللف أو عن اضطرابات التسارع/التباطؤ.
شد المؤازرة ذو الحلقة المغلقةتستخدم أنظمة التحكم مستشعرات الشد أو بكرات دوارة لقياس الشد الفعلي في الوقت الحقيقي، وتعديل محركات فك ولف الرقائق وفقًا لذلك. يُعد هذا الحد الأدنى المقبول لمواصفات رقائق الختم الساخن. يحافظ نظام الحلقة المغلقة عالي الجودة على تذبذب الشد ضمن نطاق ±1% إلى ±3% من القيمة المحددة. بالنسبة لرقائق البولي إيثيلين تيريفثالات (PET) فائقة الرقة بسماكة 12 ميكرومتر، لا يُعد هذا المستوى من التحكم ترفًا، بل هو الفرق بين رقائق قابلة للبيع ورقائق خردة.
شد مدببيُعدّ ضبط شدّ اللفّ بنفس القدر من الأهمية عند طرف اللفّ. فمع ازدياد قطر اللفة النهائية، يجب أن ينخفض شدّ اللفّ وفقًا لمنحنى مُحدّد. وبدون هذا الضبط، تتعرّض الطبقات الداخلية للضغط، مما يُسبّب عيوبًا تُشبه "لبّ الأقحوان" أو انزلاقًا بين الطبقات أثناء التقطيع الدقيق. بالنسبة لرقائق الختم الساخن، يُوصى بمعامل تناقص يتراوح بين 60% و80%، مع خفض الشدّ النهائي إلى 40-70% من قيمته الأولية.
عند تقييم الآلات، اطلب مواصفات دقة التحكم في الشد واطلب عرضًا توضيحيًا باستخدام أرق المواد وأكثرها حساسية للشد.

سعة العرض ودقة الشق الضيق
تتضمن مواصفات عرض آلة التقطيع بُعدين: أقصى عرض للفك وأدنى عرض للشق. ويجب أن يتوافق كلاهما مع واقع الإنتاج لديك.
في عمليات الطباعة العريضة التي تعالج لفائف رئيسية يصل عرضها إلى 1600 مم أو 2000 مم، تُعدّ صلابة الهيكل وقطر عمود الشفرة من أهم المواصفات. فالقطع الأعرض يعني زيادة قوى الانحناء على عمود الشفرة؛ وإذا انحنى العمود ولو قليلاً تحت الضغط، فلن يقطع مركز اللفافة، بينما تخترق الحواف بشكل مفرط. لذا، ابحث عن آلات ذات ألواح جدارية من سبائك فولاذية سميكة وأعمدة شفرات كبيرة القطر ومتوازنة ديناميكيًا.
في إنتاج الشرائح الضيقة التي يقل عرضها عن 50 مم - وهو أمر شائع في خطوط الختم الساخن المستخدمة في علب السجائر وملصقات المشروبات الكحولية والتطبيقات الأمنية - تتحول الأولويات إلى دقة تحديد موضع الأدوات وتصميم مقاوم للالتواء. تُعد أنظمة القفل اليدوية عرضة للانحراف في الأبعاد لأن قوى التثبيت غير المتساوية تسمح بالحركة المحورية أثناء التشغيل. يُعد القفل الهيدروليكي أو أعمدة الانزلاق عالية الدقة الخيار الأكثر موثوقية عندما تُقاس عروض الشقوق بالملليمترات. إذا كان ملف تعريف طلبك يتضمن تغييرات متكررة في العرض، فيمكن لنظام تحديد موضع الأدوات التلقائي تقليل وقت التغيير من ساعات إلى دقائق.
معيار عملي: إذا كان عرض اللفة الرئيسية 640 مم وعرض اللفات النهائية 20 مم، فيجب أن تكون الآلة قادرة على الحفاظ على تفاوت ±0.5 مم عند هذا العرض الضيق.
التوجيه عبر الويب: عامل الاستقرار الذي غالباً ما يتم تجاهله
يضمن نظام توجيه الحواف الحفاظ على المحاذاة الجانبية الصحيحة للرقاقة المعدنية طوال عملية التقطيع. ويؤدي عدم المحاذاة إلى عدم استواء الأسطح النهائية، وتداخل الرقاقة، ومشاكل في التغذية اللاحقة في مكبس التشكيل.
في عملية ختم الرقائق المعدنية بالحرارة، وخاصةً الأنواع الهولوغرافية والمعدنية، يُفضّل استخدام المستشعرات فوق الصوتية على المستشعرات الكهروضوئية. قد يكون الكشف الكهروضوئي غير موثوق به مع المواد العاكسة أو المعدنية، بينما لا يتأثر الكشف فوق الصوتي باللون أو الشفافية أو انعكاسية السطح. استفسر أيضًا عن سرعة استجابة مُشغّل التصحيح؛ إذ يجب أن يكون قادرًا على إجراء تعديلات دقيقة للغاية (بمستوى أجزاء من الألف من الثانية) أثناء التشغيل بسرعات عالية.
مستوى الأتمتة: مطابقة ذكاء الآلة مع ملف تعريف طلبك
تُفضّل اقتصاديات إنتاج رقائق الختم الساخن المرونة على السرعة القصوى. فقد ارتفعت مواصفات الطلبات من بضعة أنواع تقليدية إلى عشرات الأنواع، بينما انخفضت أحجام الدفعات الفردية بشكل حاد. إذا تطلّب تغيير واحد في المعدات أكثر من نصف ساعة من التوقف، فلن تُحقق طلبات الدفعات الصغيرة أي ربح.
تشمل ميزات الأتمتة الرئيسية التي يجب تقييمها: تحديد موضع الأدوات تلقائيًا لتغييرات العرض السريعة، وإعادة اللفّ بواسطة محرك سيرفو مع تحكم مستقل في الشد لكل لفة نهائية، وتخزين وصفات قابلة للبرمجة لملفات تعريف الطلبات المتكررة. يمكن للآلة المزودة بتحكم قابل للبرمجة أن تلغي التعديلات اليدوية، مما يوفر ما يصل إلى 30% من وقت الإعداد مقارنةً بالبدائل غير القابلة للبرمجة.
مع ذلك، لا تدفع مقابل أنظمة أتمتة لن تستخدمها. قد يجد مصنع تحويل يقوم بعمليات إنتاج طويلة بنفس العرض القليل أن التموضع اليدوي كافٍ تمامًا، بينما ستسترد ورشة عمل تخدم عملاء تغليف متنوعين استثمارها في أنظمة التغيير السريع بسرعة.
السرعة: قارنها بالقدرة الإنتاجية، وليس بأرقام التسويق.
تُذكر السرعة الاسمية لآلات تقطيع رقائق التشكيل الحراري عادةً بين 200 و600 متر/دقيقة. مع ذلك، فإن "السرعة القصوى" المذكورة هي القيمة الحدية في الظروف المثالية، بينما تُعد سرعة التشغيل المستقرة الفعلية هي نقطة المرجعية. يتطلب التشغيل عالي السرعة تحكمًا دقيقًا في الشد، ودقة تصحيح عالية، وصلابة عالية للرفوف، وهي عوامل تزداد بشكل كبير مع السرعة. قد يؤدي السعي وراء سرعات أعلى دون تفكير إلى توقفات متكررة، وحاجة إلى عمليات تصحيح، وكمية كبيرة من الخردة.
اطلب من المورّد أن يُريك كيف يعمل الجهاز مع مادتك بالسرعة التي تنوي استخدامها فعلياً. راقب جودة الحواف وتناسق الأبعاد خلال تشغيل متواصل لمدة ساعة على الأقل، وليس فقط خلال مرحلة بدء التشغيل الأولية. قد يُواجه الجهاز الذي يعمل بكفاءة مع المواد المثالية صعوبةً مع الطلاءات والركائز التي تستخدمها يومياً.
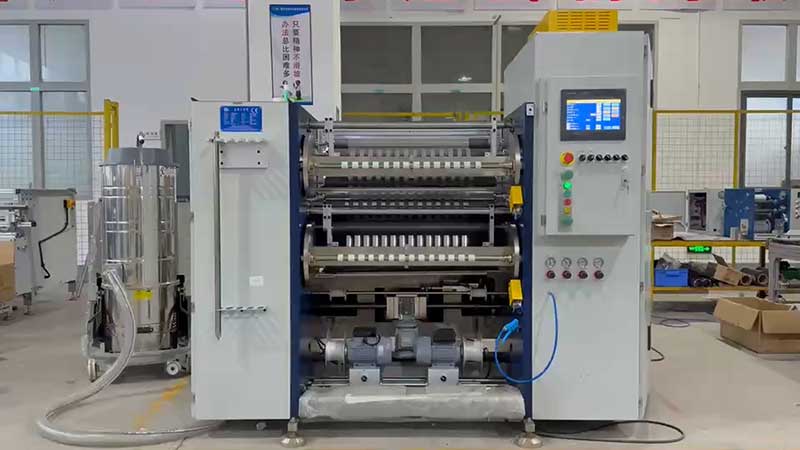
أسئلة يجب طرحها على كل مورد قبل التعاقد معه
يُقدّم السوق تشكيلة واسعة من الآلات ذات القدرات والأسعار المتفاوتة. ولتجنب الأخطاء المكلفة، احرص على إحضار قائمة أسئلة مُنظّمة لكل محادثة مع الموردين.
فيما يتعلق بالدقةهل يمكنك إثبات دقة القطع الديناميكية عند سرعة الإنتاج الكاملة باستخدام عينات الرقائق المعدنية الخاصة بنا؟ ميز بين الدقة الثابتة في ورقة المواصفات والأداء الفعلي تحت الضغط والسرعة.
حول التحكم في الشد:هل النظام ذو حلقة مغلقة بالكامل، وهل يتضمن وظيفة شد التناقص التدريجي؟ اطلب مواصفات تقلبات الشد وتأكد من التحكم المستقل في مناطق فك اللف والشق وإعادة اللف.
على الشفراتما هي مادة الشفرة والطلاء المستخدم، وما هو العمر الافتراضي المتوقع للشفرة مع تركيبة المادة اللاصقة لدينا؟ توفر الشفرات المطلية بالماس أو الكربيد عمرًا أطول بكثير وقطعًا أكثر اتساقًا من الفولاذ العادي. اسأل أيضًا عن نطاق تعشيق الشفرة - بالنسبة لرقائق الختم الساخن، يتراوح هذا النطاق عادةً بين 0.02 و0.05 مم مع إمكانية ضبط دقيقة.
على ترتيب اللفما هو هامش التفاوت المسموح به في محاذاة السطح النهائي؟ يجب أن تحقق الآلة عالية الجودة انحرافًا في السطح النهائي لا يتجاوز 0.1 مم. استفسر عما إذا كانت أعمدة إعادة اللف تعمل بالهواء المضغوط، أو بالاحتكاك الانزلاقي، أو كليهما، وما إذا كان بإمكان كل لفة نهائية الانزلاق بشكل مستقل للتعويض عن اختلافات السماكة الطفيفة.
حول الدعم:ما هي مدة توفير قطع الغيار، وهل تقدمون خدمات التركيب والتدريب في منطقتنا؟ لا قيمة لأي آلة إلا بجودة الدعم المقدم لها. تأكد من شروط الضمان، وتوفر الخدمة محلياً، وما إذا كانت المواد الاستهلاكية وقطع الغيار متوفرة في المخزون الإقليمي.
الخلاصة
لا يتعلق اختيار آلة تقطيع رقائق الطباعة الحرارية بإيجاد الآلة ذات السرعة القصوى الأعلى أو الكتيب الأكثر إبهارًا، بل يتعلق بمواءمة إمكانيات الجهاز مع نوع المادة المستخدمة، وطبيعة الطلب، ومتطلبات الجودة النهائية. فالآلة التي تعمل بكفاءة عالية مع رقائق قياسية بسماكة 25 ميكرومتر قد تواجه صعوبة مع أفلام الليزر بسماكة 12 ميكرومتر. كما أن الوحدة المُحسّنة للبكرات الرئيسية عريضة التنسيق 1600 مم قد لا توفر الدقة المطلوبة لإنتاج شرائح ضيقة بعرض 10 مم.
ابدأ باختيار المادة المناسبة. حدد أضيق عرض ممكن وأكثر رقائق التذهيب حساسية للشد. اطلب عرضًا عمليًا باستخدام عيناتك الخاصة. وتذكر أن آلة التقطيع في الطباعة الحرارية ليست مجرد أداة ثانوية، بل هي أساس جودة المنتج النهائي.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 آلة تقطيع رقائق الختم الساخن
 شق رقائق معدنية ثلاثية الأبعاد
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






