يُعدّ انحراف اللف والنتوءات من أكثر مشاكل الجودة شيوعًا في تقطيع رقائق الطباعة الحرارية. ونادرًا ما تظهر هذه المشاكل منفردة؛ إذ قد تتراكم نتوءات ناتجة عن شفرة مهترئة على بكرة التوجيه، مما يؤدي إلى انحراف الشريط عن مساره، بينما يؤدي دخول شريط منحرف إلى القاطع بزاوية إلى تحميل غير متساوٍ على الشفرة، مُولِّدًا نتوءات جديدة. وغالبًا ما يؤدي التعامل مع كل مشكلة على حدة إلى حلول مؤقتة تفشل في غضون ساعات.
يشرح هذا الدليل الأسباب الجذرية والتصحيحات التي تم اختبارها ميدانياً لكلا المشكلتين، باتباع نفس تسلسل الفحص الذي يستخدمه المشغلون ذوو الخبرة: المحاذاة الميكانيكية أولاً، ثم استقرار الشد ثانياً، وأخيراً التصحيح الكهربائي.
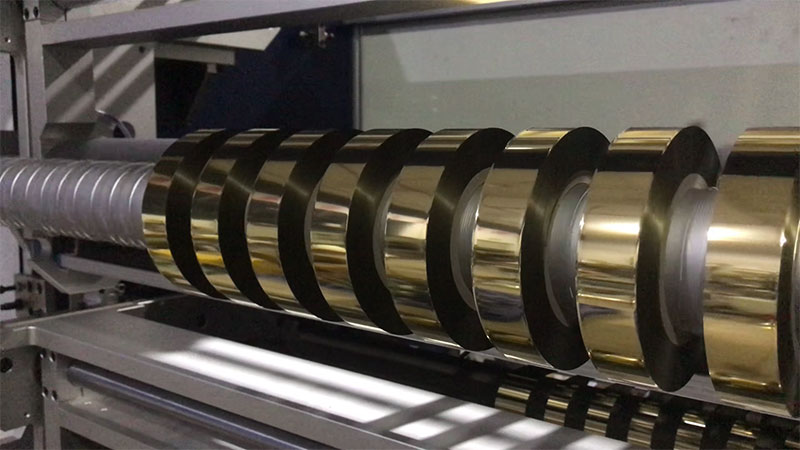
لماذا تتشكل الأشواك وكيفية منعها
تظهر النتوءات على رقائق الطباعة الحرارية على شكل زغب خيطي، أو نمط مسنن، أو بقايا مرئية تتساقط على طول حافة الشق. ولأن سمك رقائق الطباعة الحرارية يتراوح عادةً بين 6 و20 ميكرومترًا مع ركيزة من البولي إيثيلين تيريفثالات (PET)، فإن حتى عيبًا مجهريًا في الشفرة يُنتج عيبًا مرئيًا بشكل غير متناسب.
ابدأ بفحص الشفرة، وليس الإعدادات. الشفرات الباهتة أو المتشققة هي السبب الأكثر شيوعًا. الحافة البالية لا تقص بسلاسة، بل تمزق الرقاقة المعدنية، مُحدثةً شقوقًا دقيقة تتسع لتُصبح نتوءات أو كسورًا كاملة عند الاستخدام اللاحق. افحص الشفرتين العلوية والسفلية بحثًا عن أي تشققات تحت إضاءة كافية.
يجب أن يتطابق تداخل الشفرات والمسافة الجانبية مع سُمك الرقاقة. في عملية ختم الرقاقات بالحرارة، يتراوح التداخل الرأسي بين الشفرتين العلوية والسفلية عادةً بين 0.5 و1.5 مم، مع استخدام الحد الأدنى من هذا النطاق للمواد الرقيقة. يجب أن تكون المسافة الجانبية بين 0.03 و0.08 مم، أي ما يُعادل تقريبًا سُمك ورقة واحدة من مقاس A4. بالنسبة للرقاقات التي يقل سُمكها عن 12 ميكرومتر، يُنصح بتحقيق أدق هامش خطأ ممكن: يكفي فقط للقطع بسلاسة دون الضغط على المادة.
يُعدّ انحراف محور الشفرة عاملاً بالغ الأهمية، ولكنه غالباً ما يُغفل عنه. استخدم مؤشر قياس لقياس الانحراف القطري عند حافة الشفرة. إذا تجاوز 0.02 مم، فإن المحور يحتاج إلى معايرة أو يحتاج المحمل إلى فحص. حتى المحور الذي يدور بشكل مستقيم ولكنه يحمل شفرة متشققة سيُنتج نتوءات؛ لذا يجب معالجة كلا الحالتين.
تُضخّم الكهرباء الساكنة كل سبب آخرتُولّد الطبقة البلاستيكية لرقائق الختم الساخن شحنات كهربائية ساكنة بسرعة أثناء القطع عالي السرعة. تجذب هذه الشحنات غبار الرقائق وبقاياها مباشرةً إلى الحافة المقطوعة حديثًا، حيث تتراكم وتُشكّل ما يُشبه النتوء. لذا، يُنصح بتركيب قضبان إزالة الشحنات الساكنة أو فوهات الهواء المؤين مباشرةً قبل وبعد أداة القطع، والتأكد من أن مقاومة تأريض الماكينة أقل من 4 أوم. فبدون التحكم في الشحنات الساكنة، حتى الشفرة الحادة تمامًا ستُنتج حوافًا خشنة المظهر.
تُعد حالة الأسطوانة أكثر أهمية مما يتوقعه معظم المشغلينتُسبب الأجسام الغريبة أو المواد اللاصقة الجافة أو تلف سطح أي بكرة توجيه تفاوتات موضعية في الضغط تُؤثر على حركة الشريط عند دخوله منطقة القطع. لذا، يُنصح بمسح البكرات بقطعة قماش نظيفة وخالية من الوبر يوميًا، واستبدال بكرات الضغط المطاطية التي تظهر عليها علامات التصلب أو التسطح.
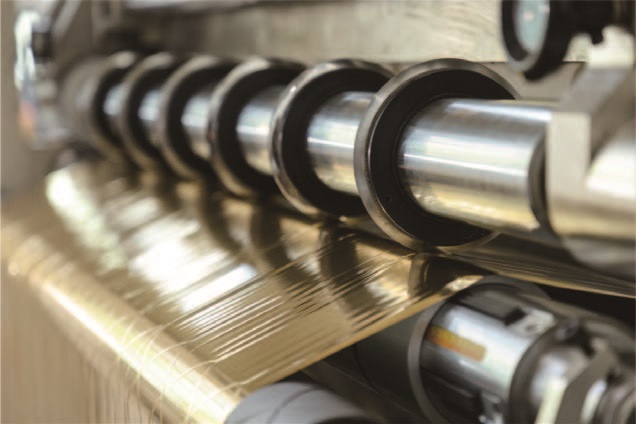
تشخيص انحراف اللف قبل أن يصبح خردة
يُطلق على انحراف اللفّ - والذي يُسمى غالبًا "لفّ البرج" أو "التداخل" عند شدته - اسم "اللفّ البرجي"، ويظهر على شكل أسطح نهائية غير مستوية، مع انزياح الشرائح الفردية محوريًا بالنسبة لبعضها البعض. في رقائق الطباعة الحرارية، حيث تكاد المادة تخلو من صلابة الانحناء، حتى أدنى تذبذب في الشد يُترجم إلى عدم محاذاة مرئية.
تحقق أولاً من "عيون" نظام التصحيحتُعدّ المستشعرات الكهروضوئية أو فوق الصوتية التي تتعقب حافة الشريط عرضةً للتلوث. إذ يُغطي غبار الرقائق المعدنية وجزيئات المواد اللاصقة المحمولة جوًا عدسة المستشعر، مما يؤدي إلى فقدان نظام التصحيح مرجع الحافة. لذا، يُنصح بتنظيف عدسات المستشعرات بانتظام، ووضع المستشعر في منتصف حافة الرقائق المعدنية، وضبط نطاق ثابت يبلغ ±1 مم تقريبًا لمنع بكرة التصحيح من التذبذب المستمر.
تحقق من توازي بكرات التوجيهإذا انحرف أحد بكرات التوجيه ولو قليلاً عن محور عمود اللف، فإن الرقاقة تتعرض لقوة محورية مستمرة وتنزلق نحو أحد الجانبين. استخدم أداة محاذاة ليزرية أو طريقة الخيط للتحقق من التوازي على طول مسار الشريط. التفاوت المقبول عمومًا هو ≤ 0.2 مم/م، بينما تستهدف العمليات عالية الدقة ≤ 0.05 مم/م. افحص أيضًا أسطح البكرات بحثًا عن تآكل غير متساوٍ أو شوائب ملتصقة، مما يُحدث احتكاكًا تفاضليًا ويدفع الشريط نحو جانب الاحتكاك الأعلى.
استقرار الشد هو السبب الجذري الخفييقوم العديد من المشغلين بضبط مستشعر التصحيح بشكل متكرر دون معالجة حلقة التحكم المغلقة للشد، ويعود الانحراف بمجرد تغير سرعة خط الإنتاج. تتطلب عملية ختم الرقائق الساخنة نطاق شد يتراوح تقريبًا بين 1.5 و3 نيوتن/مم²، ويتم ضبطه وفقًا لسمك الرقائق وبيانات المورد. هناك نمطان شائعان للعطل:
• التوتر منخفض للغاية:يهتز شريط الرقائق المعدنية أو يتجول داخل منطقة القطع، مما ينتج عنه حواف متموجة ولف غير متناسق.
• التوتر مرتفع للغاية:تتمدد الرقاقة بشكل مرن، وعندما يزول التوتر عند قلب اللف، تنكمش الطبقات المتمددة بشكل غير متساوٍ، مما يتسبب في انزلاق الطبقات.
يكشف اختبار بسيط بسرعة منخفضة عن تجانس الشد: شغّل الجهاز بسرعة 10-20 متر/دقيقة وقارن يدويًا مدى إحكام كل شريط مشقوق. إذا كانت الشرائط المركزية أكثر إحكامًا من الشرائط الطرفية، فيجب تعديل زاوية بكرة التسوية أو ضبط التناقص.
يجب أن يكون حامل فك اللفائف مربعًا وآمنًاقد يؤدي تسرب الضغط من عمود الهواء أو عدم تثبيته بشكل متساوٍ إلى تحرك بكرة اللفافة الرئيسية قليلاً أثناء فك اللفافة. تأكد من أن عمود الهواء يحافظ على الضغط؛ فانخفاض الضغط بأكثر من 0.05 ميجا باسكال خلال خمس دقائق يشير إلى وجود تسرب. يجب أن تكون بكرة اللفافة الرئيسية متمركزة على العمود؛ إذ أن انحرافها عن المركز يُحدث تذبذبًا جانبيًا لا يمكن لأي نظام تصحيح لاحق التخلص منه تمامًا.
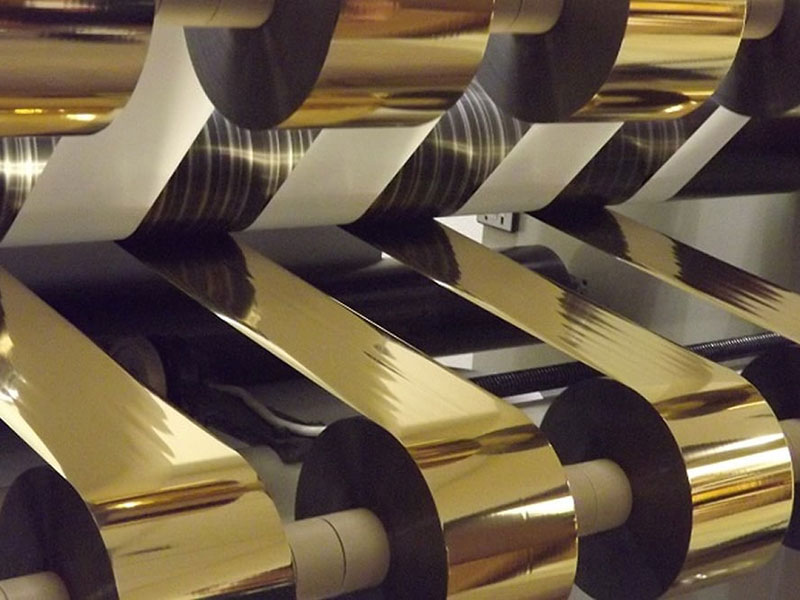
التفاعل بين النتوءات والانحراف
يشكل هذان العطلان حلقة تغذية راجعة قد تُسبب مشاكل متكررة للمشغل إذا لم يتم التعرف على العلاقة بينهما. تتسبب النتوءات في تساقط الحطام، الذي يستقر بدوره على بكرات التوجيه وعدسات المستشعرات. يؤدي تلوث البكرات والمستشعرات إلى انحراف الشريط. يدخل الشريط المنحرف إلى القاطع بزاوية، مما يُركز القوة على جانب واحد من الشفرة. تُسرّع هذه القوة غير المتساوية من تآكل الشفرة وتُنتج المزيد من النتوءات.
يتطلب كسر هذه الحلقة إجراء سلسلة فحص شاملة بدلاً من تعديلات معزولة: تنظيف مسار الشريط بالكامل، وفحص حالة الشفرة وتصحيحها، والتحقق من محاذاة بكرات التوجيه، وتثبيت الشد، ثم التحقق من صحة نظام التصحيح. غالبًا ما يؤدي تعديل عنصر واحد فقط في هذه السلسلة إلى تحسين يتراجع خلال وردية الإنتاج.
إيقاع وقائي فعال
يتعامل المشغلون الذين يحققون جودة شق متسقة مع الصيانة كنشاط مجدول، وليس كرد فعل على الفشل.
يوميًانظّف حواف الشفرات، وبكرات التوجيه، وعدسات المستشعرات. تأكد من عدم وجود تشققات واضحة في الشفرات. تحقق من ضغط الهواء عند 0.5-0.7 ميجا باسكال، وقم بتفريغ مصائد الرطوبة.
أسبوعيامسح جميع بكرات مسار الشريط بالكحول اللامائي. افحص استجابة نظام الشد بتشغيل دورة تسارع وتباطؤ قصيرة. تحقق من براغي حامل الشفرة وإحكام وصلات الربط.
شهرياقم بمعايرة انحراف عمود الشفرة وتوازي البكرات. تحقق من نقطة الصفر لمستشعر الشد. افحص أداء قابض أو فرامل المسحوق المغناطيسي، حيث تتدهور هذه المكونات تدريجيًا وتنتج انحرافًا في الشد يسهل عزوه إلى أسباب أخرى.
ربع سنوياستبدل الشفرات وفق جدول زمني يعتمد على طول القطع بالمتر، وليس على التلف الظاهر. قد تبدو الشفرة صالحة للاستخدام عند الفحص السطحي، لكنها قد تكون تُنتج حوافًا غير مكتملة تتلف لاحقًا.
احتفظ بسجل للأعطال، وإعدادات الشد، وأرقام دفعات المواد. تظهر الأنماط بسرعة - مثل اختلاف سمك رقائق معدنية معينة من مورد معين، أو تغير الرطوبة الموسمية الذي يزيد من الشحنات الساكنة، أو إعداد شد لا يفشل إلا في الطلبات ذات العرض الضيق.
متى يجب طلب الخدمة؟
تستجيب معظم مشاكل النتوءات والانحرافات للتصحيحات الميكانيكية وتصحيحات الشد المذكورة أعلاه. إذا استمرت المشكلة بعد استبدال الشفرة، ومحاذاة البكرات، ومعايرة الشد، وإزالة الشحنات الساكنة، فقد يكمن السبب في مشاكل ميكانيكية أعمق: مثل تآكل محامل عمود القطع، أو انحناء بكرة التوجيه، أو وجود خلوص زائد في مشغل التصحيح. تتطلب هذه المشاكل صيانة من الشركة المصنعة بدلاً من التعديل الميداني.
إنّ أفضل طريقة لضمان جودة متسقة هي التعامل مع آلة التقطيع كنظام متكامل. فالشفرة التي تقطع بدقة متناهية على آلة غير مضبوطة قد تُنتج نتوءات. ونظام التصحيح الذي يعمل بسلاسة تامة على شد غير مستقر قد يُنتج لفائف غير منتظمة. عالج الأساسيات بالترتيب، وستحصل على جودة حواف مثالية وتجانس في اللفائف.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 آلة تقطيع رقائق الختم الساخن
 شق رقائق معدنية ثلاثية الأبعاد
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






