إن أكبر المخاطر عند شراء آلة تقطيع الشرائط لا تكمن في "قدرة الجهاز على الدوران"، بل في "إمكانية استخدام الشريط المفصول بعد الدوران". تكتشف العديد من الشركات عيوبًا مثل عدم استواء أطراف الشريط، وكثرة النتوءات، وعدم استقرار الشد، وذلك بعد وصول الجهاز وبدء الإنتاج. ولا يؤدي أي احتكاك إضافي مع الموردين في هذه المرحلة إلى جعلهم غير قادرين على التدخل فحسب، بل يتسبب أيضًا في خسائر نتيجة توقف الإنتاج.
تهدف مجموعة من معايير القبول القابلة للتنفيذ إلى تحديد الحدود بوضوح بين "الصالح للاستخدام" و"غير الصالح للاستخدام" قبل الشحن أو الإنتاج. فيما يلي، نلخص مؤشرات القبول الرئيسية لآلات تقطيع الشرائط من أربعة أبعاد: الدقة الثابتة، والأداء الديناميكي، وجودة المنتج النهائي، والتشغيل المستمر.
1. لماذا يعتبر فحص المصنع مهماً؟
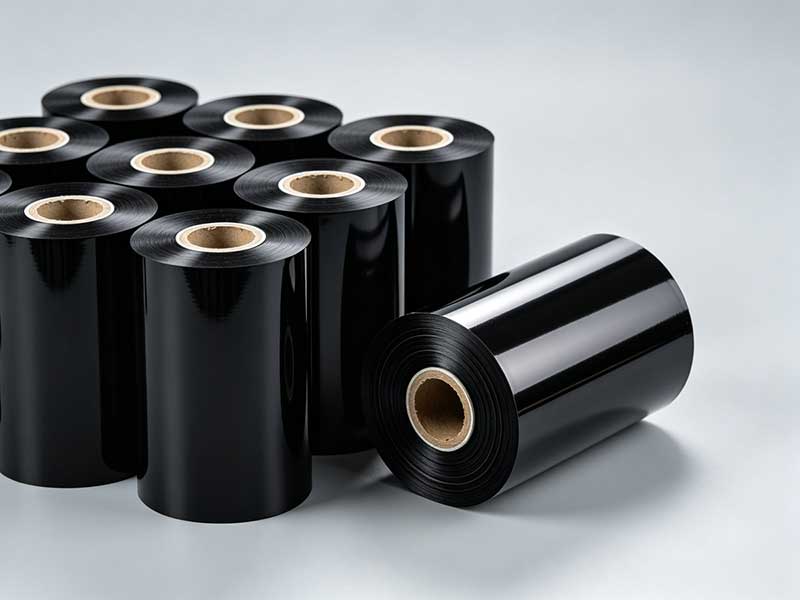
يُعدّ تقطيع الشريط الخطوة الأخيرة الحاسمة في إنتاج أشرطة الطباعة الحرارية. تؤثر جودة التقطيع بشكل مباشر على نعومة الشريط النهائي في الطابعة، وعلى احتمالية تلف رأس الطباعة بسبب الحواف، وعلى اتساق جودة الطباعة. وقد تظهر عيوب مثل التفاوتات المفرطة في العرض، والانحرافات المفرطة في شكل الحواف، والنتوءات عند الحواف أثناء استخدام المنتج من قبل العملاء.
لذا، فإنّ المنطق الأساسي للقبول هو: لا تُجرِ اختبارات في ورشتك الخاصة إذا كان ينبغي إجراؤها في ورشة المورّد. ويُعدّ حمل لفافة رئيسية خاصة بك وإجراء قياسات المؤشرات الرئيسية قبل مغادرة المصنع الطريقة الأقل تكلفة للتحكم في المخاطر.
2. الدقة الهندسية الثابتة: مصطلح أساسي
تُحدد الدقة الفيزيائية للجهاز عند إيقاف تشغيله الحد الأقصى لدقة القطع. فإذا كان الإطار غير مستوٍ أو لم تكن بكرات التوجيه متوازية، فإنه يصعب التعويض عن ذلك مهما كانت جودة التحكم الديناميكي.
يجب ضبط استواء الإطار عند مستوى ≤0.1 مم/م. هذا هو الأساس لضمان عدم تشوه جسم الآلة، كما أنه يؤثر على توحيد القوة على كل بكرة توجيه.
يُعدّ التوازي بين بكرة التوجيه والمغزل مؤشرًا رئيسيًا، ويجب ضبط الخطأ في حدود ±0.05 مم. ويُعتبر عدم محاذاة بكرات التوجيه السبب المادي الرئيسي لانحراف الشريط؛ إذ لا يُمكن لنظام التصحيح إلا تصحيح "الانحراف"، وليس إزالة "السبب الرئيسي".
يجب أيضًا فحص دقة تلامس حامل الأداة. ينبغي أن تكون نسبة تعشيق الشفرتين العلوية والسفلية متساوية، دون أي تغيير في الفجوات، وأن يكون القطع خاليًا من النتوءات. في حالة القطع بشفرة دائرية، عادةً ما يتم ضبط تداخل الشفرات بنسبة 10% إلى 20% من سُمك الشريط؛ أما في حالة القطع بشفرة مسطحة، فيجب ضبط الفجوة بدقة وفقًا لسُمك المادة.
3. دقة القطع الديناميكية: الأداء الأساسي
هذه هي الخطوة الأكثر أهمية في عملية القبول، حيث تحدد بشكل مباشر ما إذا كان يمكن استخدام المنتج النهائي لطباعة الباركود عالية الجودة.
يُعدّ هامش الخطأ في عرض القطع المؤشر الرئيسي. ويبلغ معيار الدقة العالية في هذا المجال ±0.1 مم. على سبيل المثال، بالنسبة لشريط مقطوع بعرض 110 مم، يجب أن يكون القياس الفعلي بين 109.9 مم و110.1 مم. بالنسبة للأنواع التجارية العادية، يمكن تخفيف هذا الحد إلى ±0.3-0.5 مم، ولكن إذا كان العملاء المستهدفون يعملون في مجال الملصقات الإلكترونية الدقيقة، أو تتبع المنتجات الصيدلانية، أو مجالات مماثلة، فإن ±0.1 مم هو الحد الأدنى المطلوب.
يعكس انحراف اللفة المتعرجة (انحراف الطبقة النهائية) تجانس اللف. يجب ضبط الانحراف عند أي نقطة على سطح نهاية اللفة النهائية ضمن نطاق ±0.5 مم. يشير الانحراف المفرط عادةً إلى وجود عيوب في نظام التحكم في الشد أو تصحيحه.
تتطلب جودة الحواف فحصًا دقيقًا. يجب ألا تحتوي حواف القطع على نتوءات أو حواف بيضاء (نتيجة تقشر الطلاء) أو تلوث بمسحوق الكربون. أثناء الفحص، يمكنك استخدام عدسة مكبرة بقوة 10x أو اختبار جودة الطباعة مباشرةً باستخدام بطاقة سوداء. قد يتسبب الشريط ذو النتوءات الكثيرة في خدش رأس الطباعة أثناء الطباعة، مما يؤدي إلى خسائر تتجاوز بكثير قيمة الشريط نفسه.
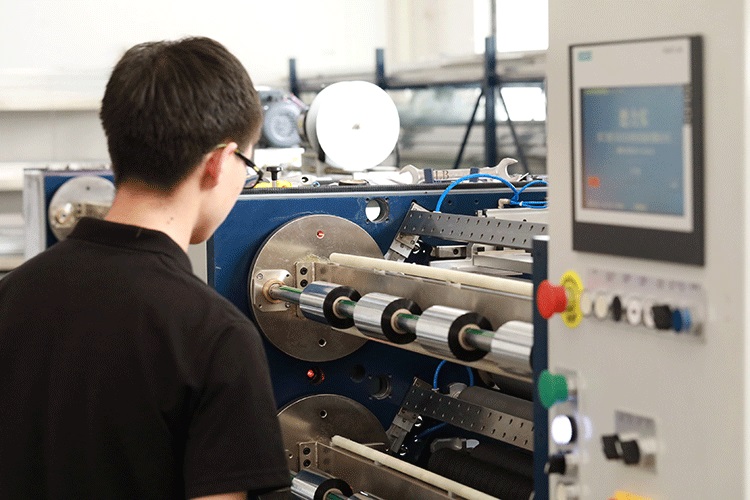
4. نظام التحكم في الشد: "قلب" المعدات
تتكون الركيزة الشريطية من غشاء PET بسمك يتراوح بين 4.5 و20 ميكرومتر فقط، وهو شديد الحساسية للشد. قد تؤدي تقلبات الشد المفرطة إلى عدم ثبات إحكام اللفة في أفضل الأحوال، أو إلى تمددها وتشوهها وتساقط المسحوق في الحالات الشديدة.
يُعدّ نطاق تقلبات الشد مؤشرًا أساسيًا للقبول الكمي. أثناء التسارع والتباطؤ، يجب التحكم في التقلبات بين قيمة الشد المُحددة والقيمة الفعلية ضمن نطاق ±1.5% إلى ±2%. يتطلب ذلك أن يحتوي الجهاز على نظام تحكم آلي كامل في الشد ذي حلقة مغلقة، بدلاً من نظام تحكم بسيط ذي حلقة مفتوحة أو شبه مغلقة.
يجب التحقق من وظيفة التحكم في التناقص التدريجي. يؤدي التناقص التدريجي إلى تليين اللفة النهائية تدريجيًا من الصلابة إلى القطر الخارجي، مما يمنع انضغاط الشريط الداخلي أو انهيار الحلقة الخارجية. أثناء عملية الاستلام، يُرجى التأكد من أن تدرج الصلابة في اللفة النهائية مناسب.
تُعدّ الاستجابة للتوقف الطارئ بنفس القدر من الأهمية. عند التوقف المفاجئ بسرعة عالية، يجب ألا ينفك الشريط أو ينقطع. ينبغي أن تكون المعدات عالية الجودة قادرة على الكبح الفوري والمتزامن، مع الحفاظ على شدّ الغشاء بدلاً من تمدده.
5. نظام التصحيح واللف
يجب ألا تتجاوز سرعة استجابة التصحيح 0.3 ثانية. إذا تم تحريك الشريط يدويًا ليخرج عن مساره، يجب أن يستجيب مستشعر التصحيح بسرعة ويعيد الشريط إلى مكانه. عادةً ما يتم ضبط دقة التصحيح عند ±1 مم.
تعتمد استقامة اللف بشكل مباشر على التصحيح والشد. عندما يتجاوز انحراف السطح النهائي ±1 مم، يصبح الشريط عرضة لعدم المحاذاة أو الالتصاق أثناء الطباعة اللاحقة بعد فك اللف.

6. اختبار التشغيل المستمر: التحقق من الموثوقية
لا يضمن نجاح تجربة قطع واحدة موثوقية المعدات. تُعدّ اختبارات التشغيل المتواصل بمثابة "سباق تحمل" للتحقق من الاستقرار.
يُوصى بتشغيل الجهاز تحت حمل مستمر لمدة تتراوح بين 8 و24 ساعة لمحاكاة دورات الإنتاج الفعلية. تشمل المعايير ما يلي: عدم وجود أي توقف غير مخطط له خلال هذه الفترة (مثل أعطال المعدات، أو إنذارات الحمل الزائد، إلخ)؛ يجب ألا تتجاوز درجة حرارة محمل المغزل والمحرك درجة حرارة المحيط +15 درجة مئوية؛ مستوى ضوضاء التشغيل ≤75 ديسيبل (A)، مع عدم وجود أي ضوضاء غير منتظمة.
7. الاستعدادات قبل القبول
تعتمد فعالية قبول المواد بشكل كبير على مدى جودة إعداد العمل. ويُعدّ حمل لفة رئيسية خاصة بك قاعدة أساسية، لا تقل عن 2000 متر من المواد النموذجية. وقد لا تنطبق المعايير التي يُظهرها الموردون باستخدام "المواد المثالية" على المواد الفعلية التي تستخدمها.
يُعدّ التحقق من قائمة المواصفات بنفس القدر من الأهمية. تأكد من مطابقة العلامات التجارية لمحرك المؤازرة والمحامل والشفرات ونظام التحكم مع بنود العقد. تظهر اختلافات العلامات التجارية للمكونات الأساسية بشكل ملحوظ على المدى الطويل من حيث دقة التشغيل ومعدلات الأعطال.
ينبغي أن تحاكي الظروف البيئية ورشة العمل الفعلية قدر الإمكان، مع درجة حرارة 20±5 درجة مئوية ورطوبة 40%~60% لتقليل تأثير العوامل البيئية على نتائج الاختبار.
خاتمة
يمكن تلخيص معايير قبول آلات تقطيع الشرائط في مبدأ بسيط: استخدم موادك الخاصة وقم بتقطيعها إلى منتجات نهائية في ورشة المورد التي يمكنك قبولها. إن هامش الخطأ ±0.1 مم المذكور في جدول المعايير يختلف عن هامش الخطأ المقاس ±0.1 مم؛ فالأخير هو المعيار. فقط من خلال تطبيق هذه المؤشرات واحدًا تلو الآخر، يمكن تجنب تشغيل المعدات مع وجود عيوب وتقليل فترات التوقف في الإنتاج اللاحق.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 آلة لف شريط طباعة البطاقات
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS2 PLUS






